Column
財務のコラム
コラム
バレル研磨機の導入で減る作業時間はどう数えるか|補助金の計画書まで
バレル研磨機(部品と研磨石を槽に入れ、回したり揺らしたりしてまとめてバリを取り、仕上げる機械)の補助金の計画は、手のバリ取りを1個あたりの秒数と月の個数で数えることから始めます。
そこに研磨のあとのふるい分け・すすぎ・乾燥の時間を足し、導入後に新しく生まれる投入や取り出しの時間を引けば、減る時間と補助額の見通しが立ちます。
研磨機が1台だけの計画でも、扱う部品から研磨の方式と研磨石を選んだ理由を示せれば、一般型の申請に乗せられます。
この記事でわかること
- バリ取りと研磨の前後にある作業を分ける
- 研磨機が置き換える作業と、手元に残る作業
- 秒単位の手作業と、回数ごとの作業の測り方
- 月24,000個を手で取っている工場の計算例(従業員18人)
- 計画書に書くこと
- 申請の流れと日程(第9回)
以下では、研磨の前後に並ぶ作業の切り分け、秒単位の手作業の測り方、テストの研磨の使い方、指数と補助額の出し方、計画書の書き方を、第9回の一般型の決まりに合わせて順に見ていきます。
バリ取りと研磨の前後にある作業を分ける
プレスや切削で作った小さな部品は、縁に薄いバリ(加工で出るとがったかえり)が残ります。
手で取る工場では、作業者がやすりやナイフ、リューター(先に砥石を付けた小さな回転工具)で1個ずつ縁をなぞっています。
1個は十数秒でも、月に何万個となると何十時間にもなります。
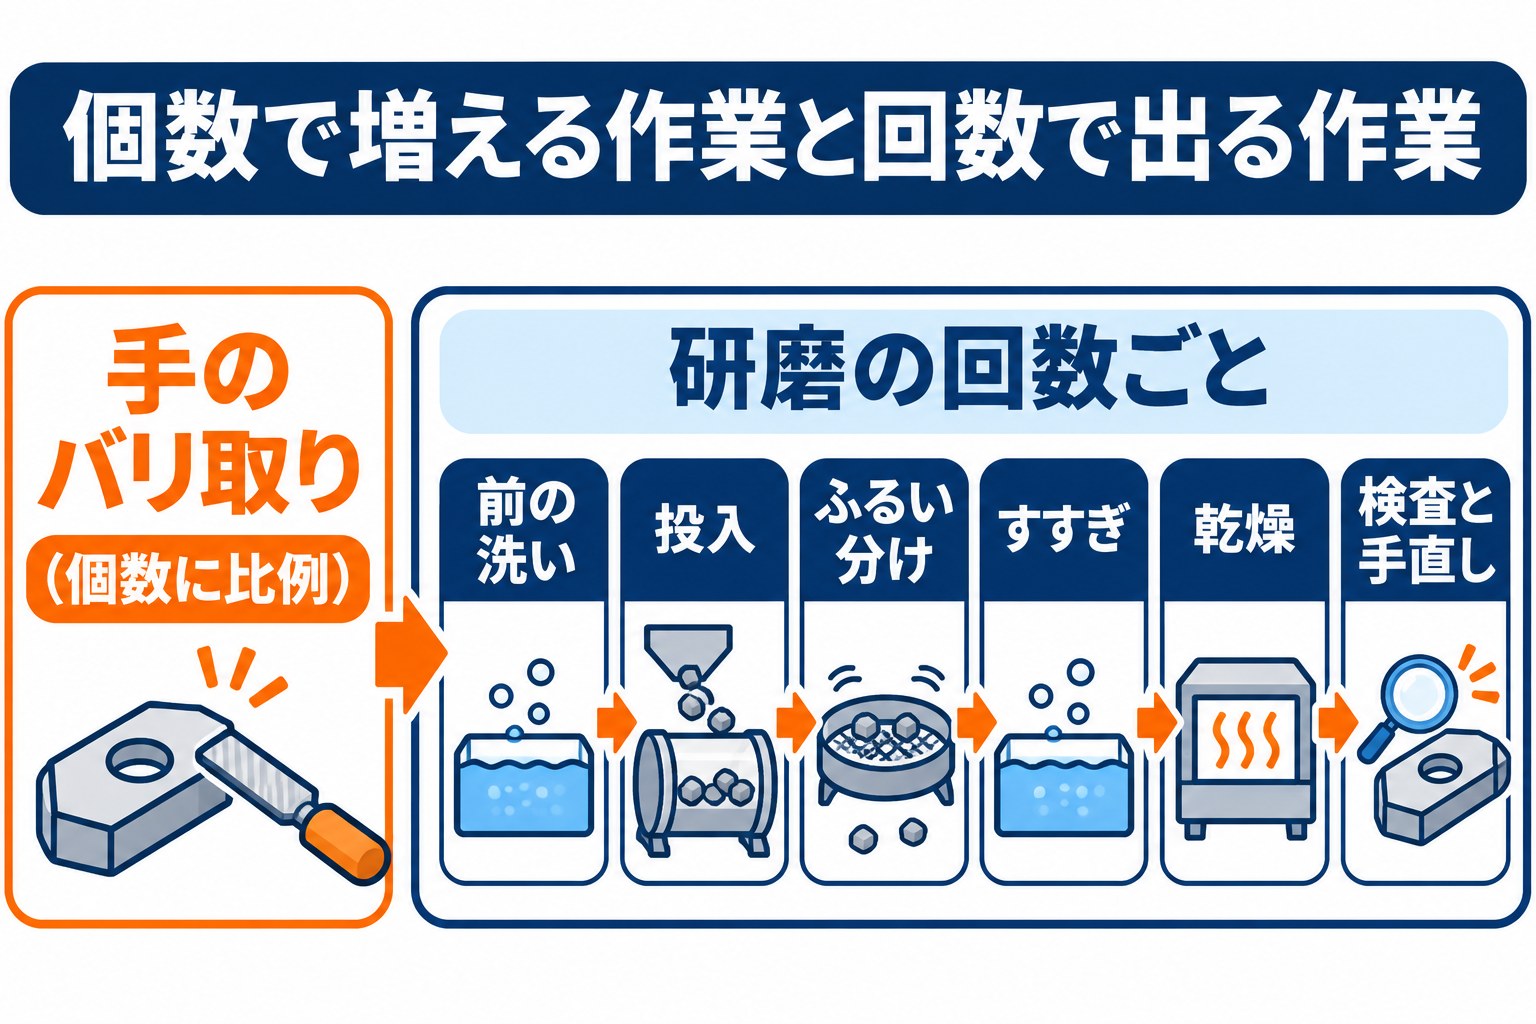
| 作業 | 中身 | 時間の出方 |
|---|---|---|
| 手のバリ取り | やすり・ナイフ・リューターで1個ずつ縁を取る | 個数に比例して増える |
| 前の洗い | 切削油やプレス油を落とす | 研磨の回数ごと |
| 槽への投入 | 部品・研磨石・研磨液・水を決まった割合で入れる | 研磨の回数ごと |
| ふるい分け | 研磨石と部品を分け、穴に詰まった石を抜く | 研磨の回数ごと |
| すすぎ・さび止め | 研磨液を流し、鉄の部品はさび止めをする | 研磨の回数ごと |
| 乾燥 | 部品を広げて乾かす、または乾燥機に入れる | 研磨の回数ごと |
| 検査と手直し | バリの残りや打痕(部品同士がぶつかった傷)を見て直す | 不良の数ごと |
| 研磨石と液の手入れ | 減った研磨石の補充、汚れた液の入れ替え | 週や月ごと |
時間の出方が「個数に比例する作業」と「研磨の回数ごとに出る作業」に分かれる点が、バレル研磨の数え方の要です。
手のバリ取りは個数で、ふるい分けや乾燥は回数で数えます。
研磨機が置き換える作業と、手元に残る作業
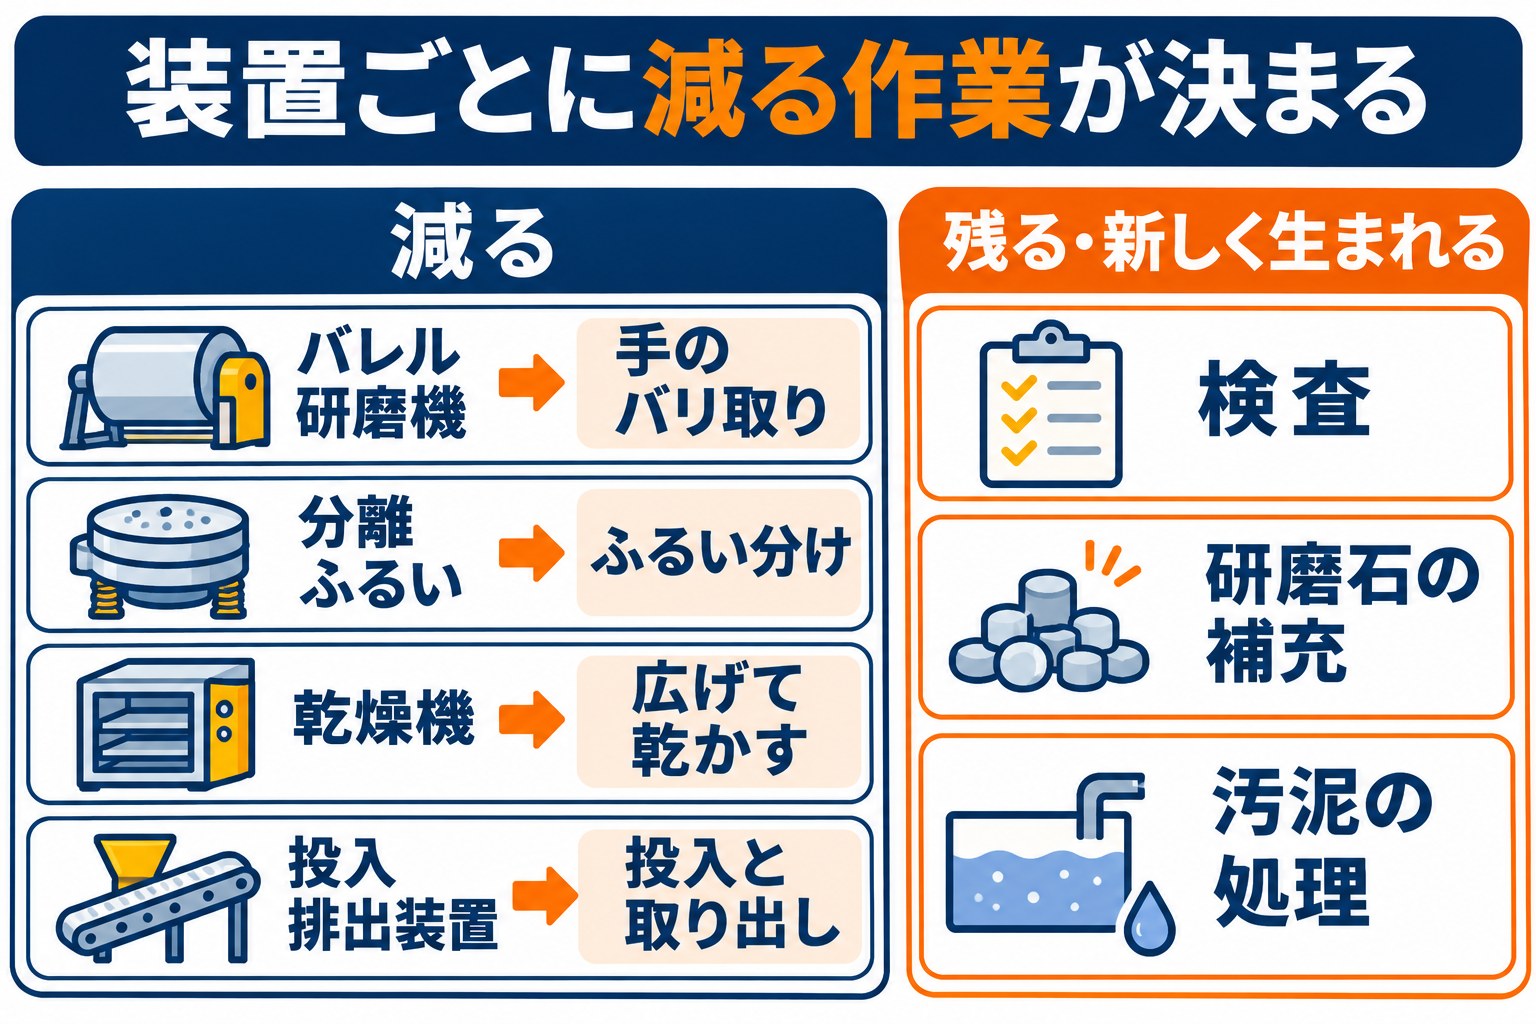
バレル研磨機が置き換えるのは、表のいちばん上の手のバリ取りです。
何百個、何千個の部品を1回の研磨でまとめて仕上げるので、個数に比例して増えていた時間が、回数で数える時間に変わります。
周りの装置を組むと、回数ごとに出る作業も減ります。
装置と、それで消える作業の組み合わせを並べます。
| 組み合わせる装置 | 減る作業 |
|---|---|
| 自動の投入・排出の装置 | 槽への投入、研磨後の取り出し |
| 分離ふるい(振動で石と部品を分ける)・磁石で分ける装置 | ふるい分け、穴に詰まった石の抜き取り |
| すすぎの槽・さび止めの槽 | すすぎ、さび止め |
| 乾燥機(温風や遠心で乾かす) | 部品を広げて乾かす作業 |
| 研磨液の循環・ろ過の装置 | 液の入れ替え、汚れの掃除 |
反対に、前の工程からの運搬や、検査そのものは残ります。
新しく生まれる作業もあり、研磨の条件を部品ごとに選ぶこと、研磨石の減り方を見て補充すること、汚泥(研磨で出た削りかすと石の粉)の処理がそれに当たります。
カタログの目次でバリ取りに近い分類
令和8年10月8日版の目次を見ると、「バレル研磨機」と名の付いた分類はありません。
バリ取りや洗いに関わる分類としては、3-1-3 鍛圧・板金加工用バリ取り装置、3-2-1 鋳物用自動バリ取り装置、3-1-9 金属加工製品用洗浄装置が並んでいます。
候補の研磨機がその中に登録されているかは、販売店に機種名で聞いてみます。
研磨の方式や研磨石を部品に合わせて選び、分離や乾燥までつなぐ計画なら、一般型で考えるのが自然です。
秒単位の手作業と、回数ごとの作業の測り方
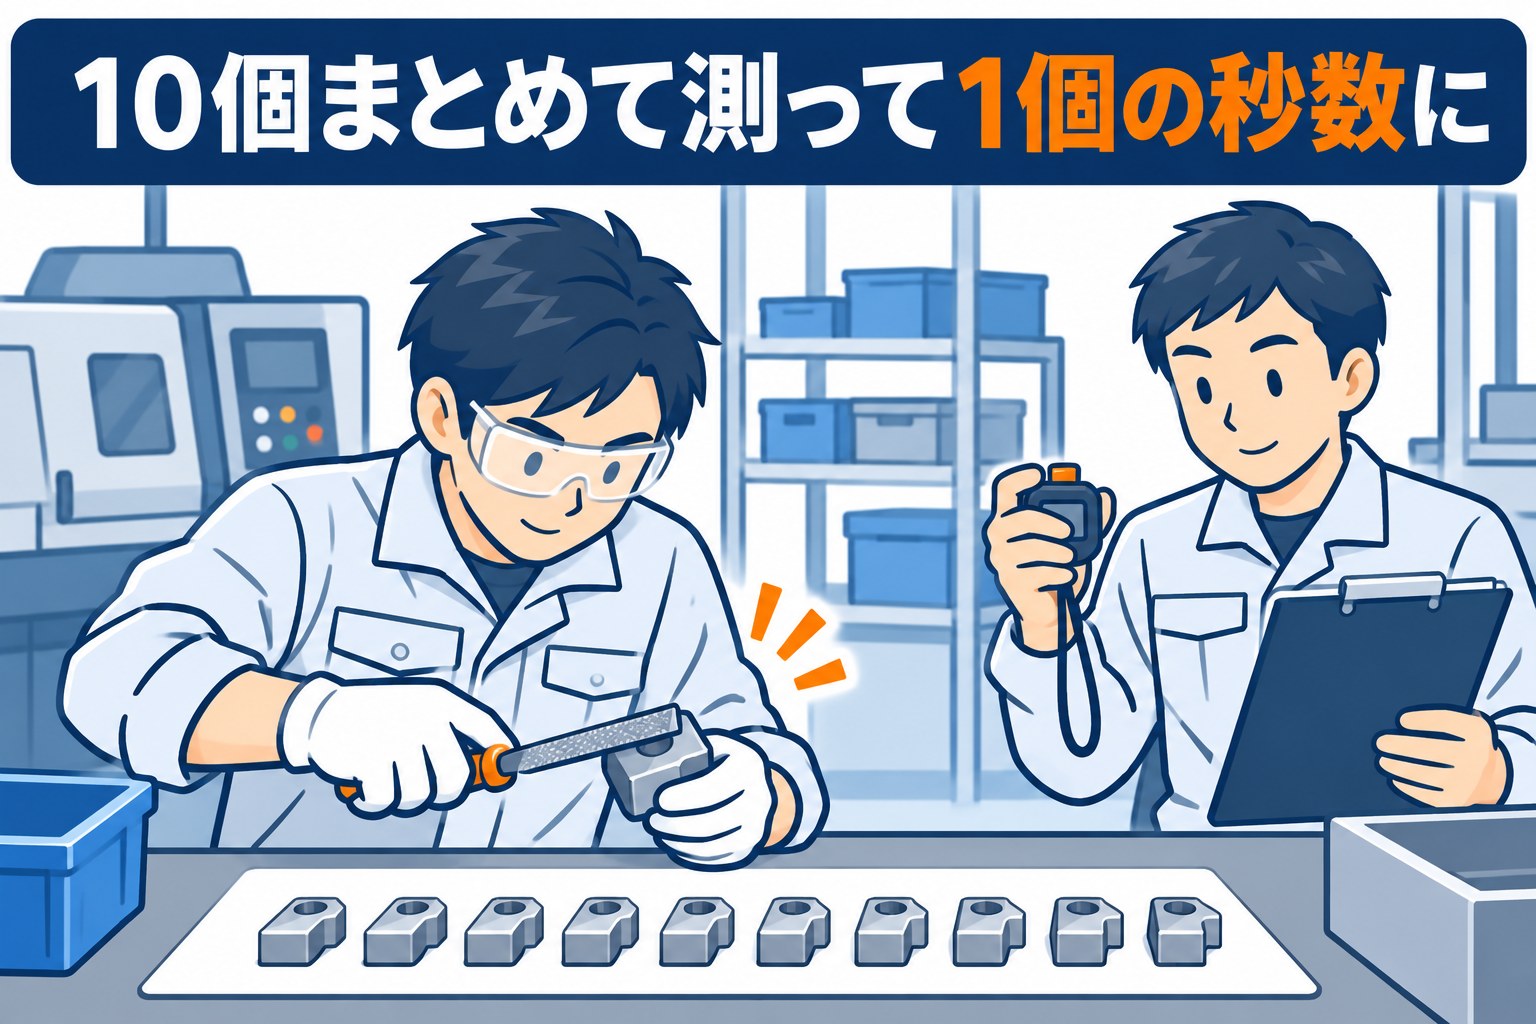
手のバリ取りは1個が短いので、1個ずつ測ると誤差が大きくなります。
10個をまとめて測り、10で割って1個の秒数にします。
作業者によって速さが違うので、2〜3人分を測って平均を取ります。
- ✓手でバリを取っている品番と、品番ごとの月の個数(生産の計画や出荷の記録から拾う)
- ✓品番ごとの1個あたりの秒数(10個まとめて測る)
- ✓今バレル研磨をしている品番があれば、1回の研磨ごとのふるい分け・すすぎ・乾燥の分数と月の回数
- ✓検査で見つかったバリの残りと打痕の数、手直しにかかった時間
- ✓手でバリを取っていた人が、その間に止めていたほかの仕事
品番が多い工場では、全部を測らなくても構いません。
月の個数が多い上位の品番から順に測り、合計で手のバリ取りの大部分を占めるところまで押さえれば、計画書の数字として十分に使えます。
測るのと並んで、メーカーや販売店に自社の部品を送ってテストの研磨をしてもらいます。
1回に入る個数、研磨にかかる時間、仕上がりと打痕の有無がわかると、導入後の時間を推測ではなく実際の数字で書けます。
省力化指数の計算
測った時間は、審査の観点の一つである省力化指数(設備で減る作業の割合)に入れます。
| 式 | 中身 |
|---|---|
| 省力化指数 | (設備導入で削減される業務に要していた時間-設備導入後に発生する業務の時間)÷設備導入で削減される業務に要していた時間 |
| 投資回収期間 | 投資額÷(削減工数×年間稼働日数×人件費単価+増加した付加価値額) |
バレル研磨では、導入後に「投入と取り出し」「研磨石の補充」が新しく生まれます。
この時間を引かずに計算すると、指数が実際より大きく見えてしまうので、必ず差し引いておきます。
自社の設備が対象になるかは、仕様の決め方と計画の示し方で変わります。
気になったらお気軽にご相談ください。

月24,000個を手で取っている工場の計算例(従業員18人)
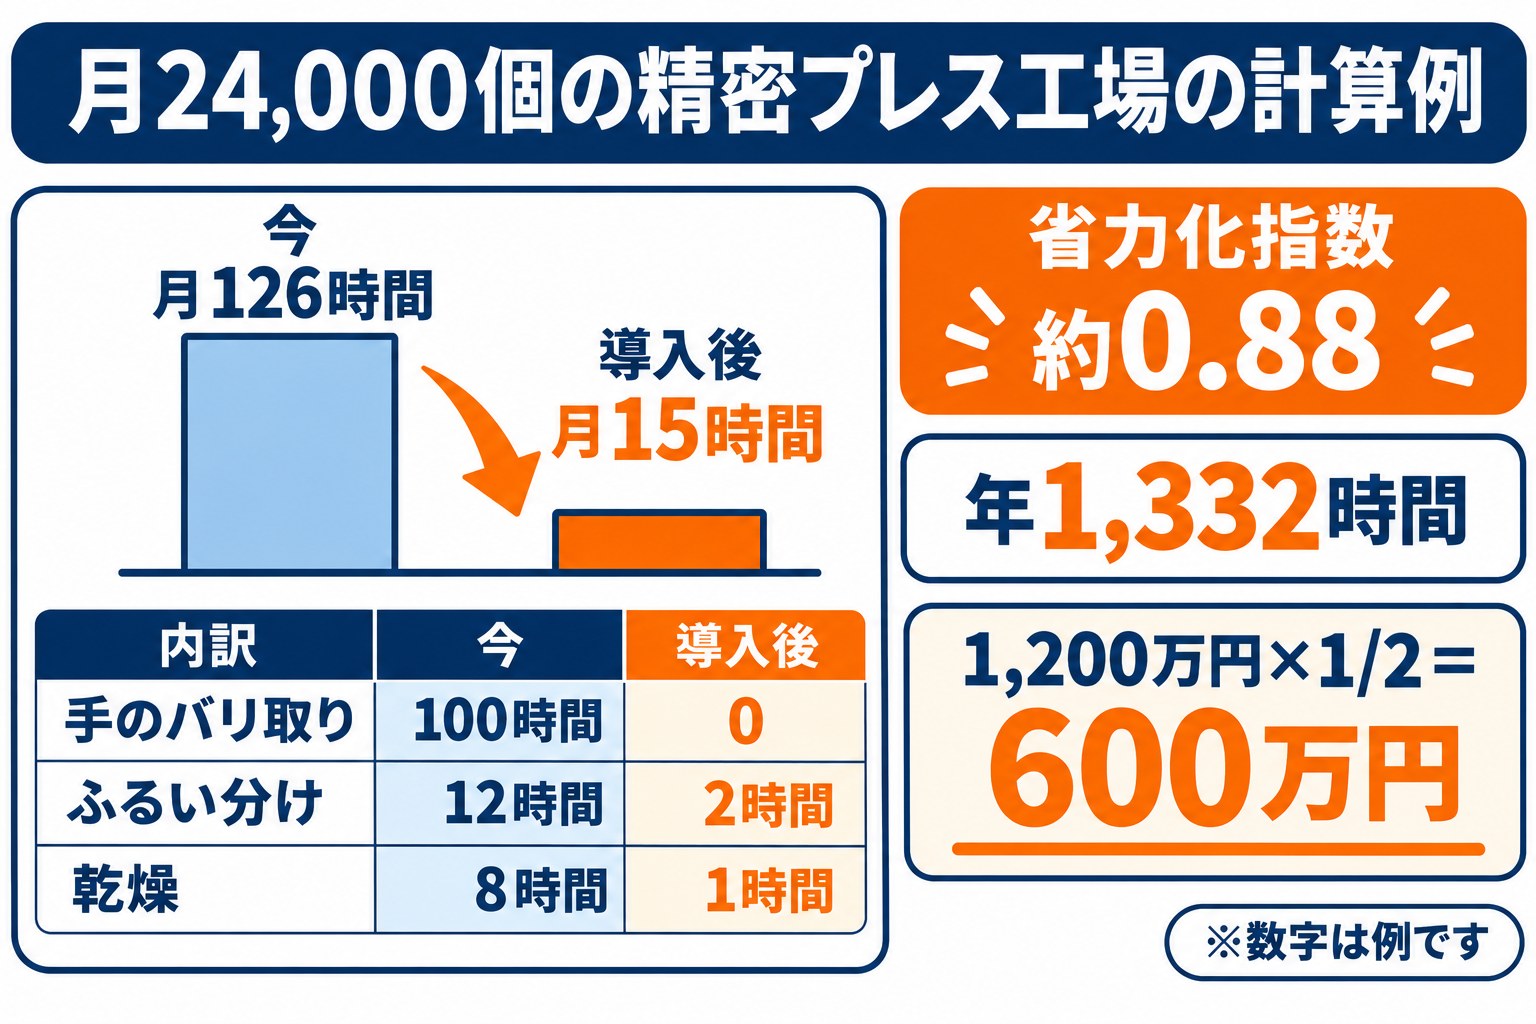
ここから先の数字は、考え方を示すための仮の値です。
従業員18人の精密プレス工場で、手のバリ取りの上位5品番が月24,000個、1個15秒かかっている場合を考えます。
研磨は月40回の見込みです。
| 作業(例) | 今(月) | 導入後(月) |
|---|---|---|
| 手のバリ取り | 24,000個×15秒=100時間 | なし |
| 投入と取り出し | なし | 40回×15分=10時間 |
| 検査後の手直し | 6時間 | 2時間 |
| ふるい分け | 40回×18分=12時間 | 40回×3分=2時間 |
| 広げて乾かす作業 | 40回×12分=8時間 | 乾燥機への出し入れ1時間 |
| 合計 | 126時間 | 15時間 |
この例では、月126時間の作業が15時間になり、月111時間、年1,332時間の作業が減ります。
省力化指数は(126-15)÷126で約0.88です。
人件費を1時間2,400円(例)とすると、年約320万円分の時間を、検査や出荷の準備、受注の増えている品番の段取りに回せる計算です。
補助額の計算
| 従業員数 | 補助上限 | 大幅賃上げ特例の場合 |
|---|---|---|
| 5人以下 | 750万円 | 1,000万円 |
| 6〜20人 | 1,500万円 | 2,000万円 |
| 21〜50人 | 3,000万円 | 4,000万円 |
| 51〜100人 | 5,000万円 | 6,500万円 |
| 101人以上 | 8,000万円 | 1億円 |
| ケース(例) | 補助の対象になる経費(税抜) | 補助率 | 補助額 |
|---|---|---|---|
| 遠心バレル研磨機+分離ふるい | 700万円 | 1/2 | 350万円 |
| 遠心バレル研磨機+自動の投入・排出+分離ふるい+乾燥機+液のろ過 | 1,200万円 | 1/2 | 600万円 |
| 上の構成で最低賃金引上げ特例に当たる場合 | 1,200万円 | 2/3 | 800万円 |
18人の工場は6〜20人の枠なので、上限の1,500万円に対し、どの構成でも余裕があります。
補助率は表の1/2が基本で、最低賃金引上げ特例や小規模企業者に当たるときは2/3で計算し直します。
上の式で投資回収期間も出しておきます。
1,200万円の構成で、年約320万円の人件費に、検査や出荷に回した人が生む付加価値の増加180万円(例)を足すと年500万円になり、2.4年ほどで投資を取り戻せる計算です。
計画書に書くこと
計画書の中心は、測った数字と、方式・装置を選んだ理由を1本の筋にすることです。
書く順番は次の3つに分けると整理しやすくなります。
個数の時間が回数の時間に変わることを表で見せる
上の計算例のように、手のバリ取りの「個数×秒数」と、導入後の「回数×分数」を並べた表を入れます。
装置1つに、消える作業1つを横に並べて書くと、なぜこの構成なのかを読み手が追いやすくなります。
部品から研磨の方式と研磨石を決めた経緯を書く
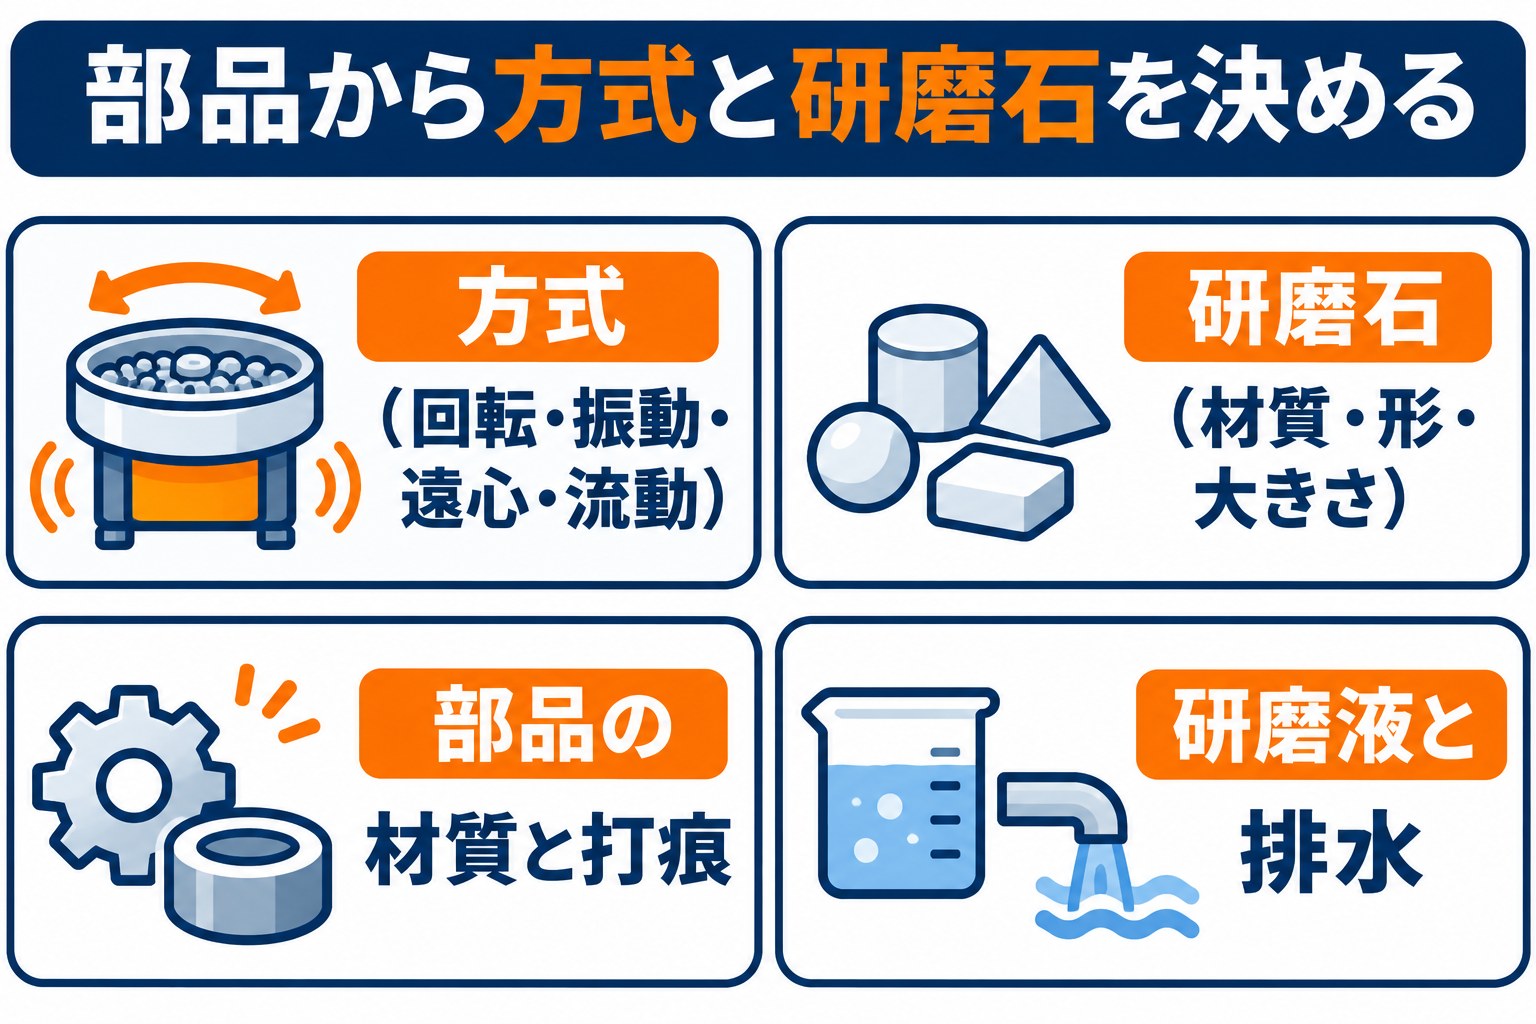
バレル研磨機は、部品によって合う方式が大きく変わる設備です。
- 方式
時間をかけて穏やかに仕上げる回転式、量を流しやすい振動式、短い時間で強く削る遠心式、大きめの部品を傷つけにくい流動式のどれにするか - 研磨石
セラミック・樹脂・鋼球などの材質と形、部品の穴に詰まらない大きさ - 部品の大きさと材質
アルミや銅のように柔らかく打痕がつきやすいか、鉄でさびやすいか - 研磨液と排水
液をくり返し使うか、汚泥と排水をどう処理するか
テストの研磨の結果と合わせて、自社の部品からこれらを決めた経緯を書けば、研磨機1台の計画でもオーダーメイド性を説明できます。
ふるいや乾燥機をつなぐかどうかは、回数ごとの作業をどこまで減らしたいかで決めれば十分です。
やすりを置いた人が次に何をするか
バリ取りの担当だった人が、検査の担当や新しい品番の立ち上げに移る筋書きにすると、減った時間が売上と付加価値の話につながります。
パートの方が担っていた場合は、勤務時間をそのままに、仕上がりの確認や梱包へ移る形も書けます。
| 基本要件 | 中身 |
|---|---|
| 労働生産性 | 年平均4.0%以上 |
| 1人当たり給与支給総額 | 年平均3.5%以上 |
| 事業場内最低賃金 | 地域別最低賃金+30円以上 |
| 21名以上 | 一般事業主行動計画の公表 |
| 事業計画期間 | 3〜5年 |
減った時間で増える出荷の量を賃上げの元手として書くと、表の要件の数字に根拠が付きます。
全体の章立ては事業計画書の書き方の記事にまとめています。
申請の流れと日程(第9回)
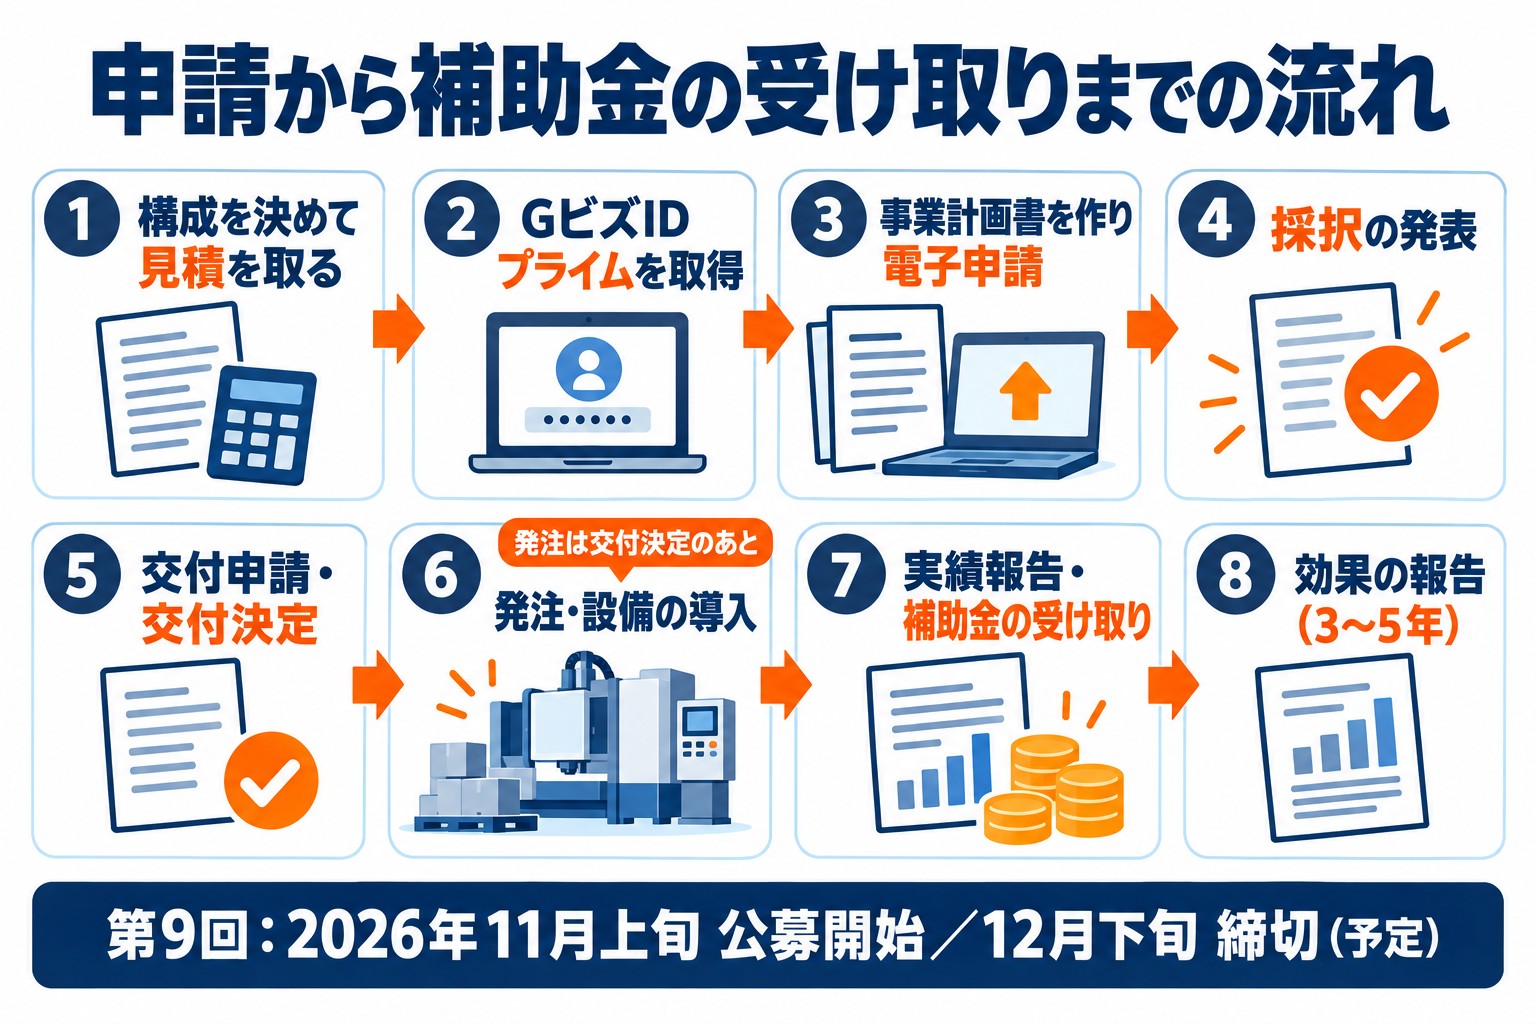
第9回の公募は11月4日に始まっています(一般型の公式サイト)。
テストの研磨の結果が届くまでの日数を、最初に逆算しておきます。
| 時期 | やること |
|---|---|
| 今すぐ | 上位の品番を選び、1個の秒数と月の個数を測る。部品をテストの研磨に出す |
| 12月上旬(受付開始の予定) | 研磨機・投入排出・分離・乾燥・液の処理・工事を分けた見積書をそろえる |
| 12月下旬(締切の予定) | 決算書の数字と賃上げの計画を入れて、GビズIDプライムで電子申請する |
| 2027年3月下旬(採択発表の予定・調整中) | 発表から2か月以内に交付申請をし、交付決定のあとに発注する |
| 交付決定から14か月以内 | 据え付け・試運転・支払・実績報告を終える |
研磨液をくり返し使う装置や排水の処理を入れる場合は、排水の扱いを工場のある自治体の決まりと照らしておくと、据え付けの段階で慌てずに済みます。
よくある質問
Q. 研磨石や研磨液の代金も計画に入れられますか?
研磨石や研磨液のように使って減るものの扱いは、公募要領の条件で変わります。
最新の公募要領で確かめ、見積書では研磨機と研磨石・研磨液を分けてもらうと、どこまで計画に入れられるかを判断しやすくなります。
Q. 手で取ったほうがきれいな部品もあります。
縁の一部だけを決まった形に削る部品などは、手作業が向く場合もあります。
テストの研磨で仕上がりを確かめ、バレルに回す品番と手作業に残す品番を分けて計画すれば、減る時間を無理なく示せます。
Q. 今あるバレル研磨機の入れ替えでも計画になりますか?
古い機械と同じ方式・同じ容量のものに替えるだけなら、作業時間はほとんど変わりません。
方式を部品に合わせて見直したり、分離や乾燥をつないだりして、ふるい分けや乾燥の時間がどれだけ減るかを示すと、計画として組み立てられます。
バレル研磨機の計画をTaigenに無料で相談する
バレル研磨機の補助金は、機械の性能を比べる前に、手のバリ取りの秒数と月の個数、研磨のたびのふるい分けと乾燥の時間を数えると、計画の強さが見えてきます。
品番ごとの記録とテストの研磨の結果を見ながら、研磨機だけにするか、ふるいや乾燥機までつなぐかを一緒に決めていきます。
申請書類の作成から、採択後の交付申請・実績報告まで、Taigen株式会社が伴走します(これまでの実績は採択158件・支援した補助金の総額28億円以上)。
対象になるか、補助額はいくらになるか。
まずは無料でお確かめください。