Column
財務のコラム
コラム
ブロー成形機の仕様の決め方と見積書|容器の図面から補助金の計画へ
ブロー成形機の補助金の計画では、容器の図面から仕様を決めた経緯を、見積書の行と結びつけて示すことが要になります。
成形の方式、口部の形、肉厚の制御、成形のあとにどこまで機械で行うかは、作る容器ごとに答えが変わる項目です。
この決め方を書けば、本体1台の計画でもオーダーメイド性を説明できます。
この記事でわかること
- ブロー成形機のオーダーメイド性は容器の図面から決まる
- 見積書に入れる項目(本体・金型・後の工程を分ける)
- 相見積もりの取り方
- 対象経費の区分
- 補助額の例(従業員18人の容器メーカー)
- 申請の流れ(第9回)
この記事では、ブロー成形機に特有の仕様の項目、見積書に入れる行、相見積もりの取り方、対象経費の区分、補助額の例、申請の流れを、省力化投資補助金(一般型)の第9回に沿って説明します。
ブロー成形機のオーダーメイド性は容器の図面から決まる
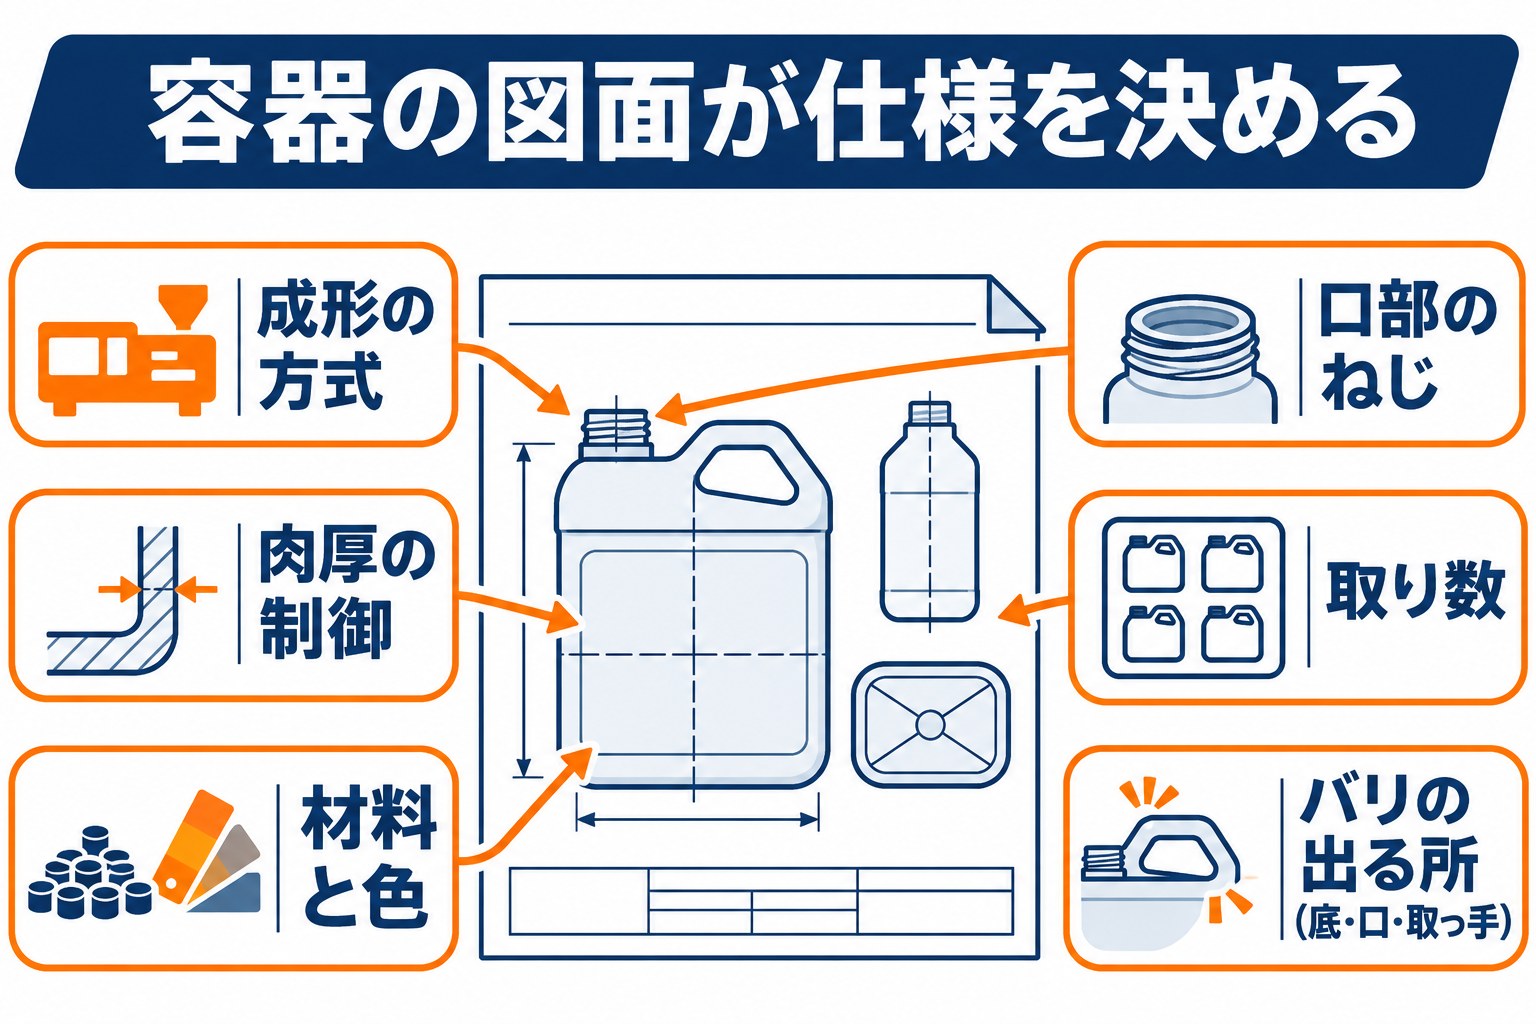
ブロー成形機は、同じ容量の容器でも、口の形や取っ手の有無、材料で、機械の選び方が変わります。
仕様を決めるときは、よく流れる容器の図面を並べ、次の項目を1つずつ確かめます。
| 仕様の項目 | 容器の図面や現場から決めること |
|---|---|
| 成形の方式 | 押し出した筒(パリソン)を金型で挟んでふくらませる押し出し方式か、試験管の形の素材(プリフォーム)を伸ばしてふくらませる延伸方式か |
| 容器の容量と形 | いちばん大きい容器と小さい容器、取っ手の有無、角形か丸形か |
| 口部 | ねじの形、口の内径、キャップとの合わせの精度 |
| 肉厚の制御 | 筒を押し出しながら厚みを長さ方向に変える制御を、何点で行うか |
| 金型の数 | 1回に何個取るか、品種ごとの金型をいくつ持つか |
| 材料 | ポリエチレン・ポリプロピレン・PETなど、どの材料と色をどの頻度で替えるか |
| 成形のあとの工程 | バリ取り、口のカット、漏れの検査、整列と箱詰めのどこまでを機械の中で行うか |
押し出し方式では、金型で筒を挟んだ部分にバリ(はみ出した余りの部分)が必ず出ます。
バリが底・口・取っ手のどこに出るかで、後の工程の装置が決まります。
肉厚の制御は、容器の肩や底の薄くなりやすい所に材料を多く回す仕組みです。
制御の点数が多いほど、材料を減らしながら強さを保ちやすくなり、漏れや割れで外れる本数も減ります。
色替え・材料替えにかかる時間も仕様で変わる
色や材料を替えるときは、材料を入れる口(ホッパー)の掃除と、前の材料を押し出して捨てる作業(パージ)が発生します。
色替えの多い工場ほど、捨てる材料と待ち時間が積み上がります。
材料の自動供給と乾燥の装置、色の材料(マスターバッチ)を量って混ぜる装置、金型を載せて運ぶ交換台車を組むと、この時間が短くなります。
1日の色替えの回数と1回の分数を記録しておけば、仕様を選んだ理由として計画書に書けます。
色替えで捨てていた材料の量も、あわせて記録しておきます。
材料費の減り方は、付加価値額や投資回収期間の根拠として使えます。
カタログ注文型にある成形まわりのカテゴリ
カタログ注文型の製品カテゴリ目次(令和8年10月8日版)のプラスチック機械には、3-5-1 原材料自動計量混合搬送装置、3-5-3 後工程自動化機能付成形品取出しロボット、3-5-4 金型・温調機器水管洗浄機、3-5-5 プラスチックペレット選別機があります。
ブロー成形機そのもののカテゴリは、この目次には見当たりません。
材料の計量や取り出しの装置を先に入れたい場合は、販売店に登録製品があるかを確かめれば、カタログ注文型も選べます。
成形機と後の工程を容器に合わせて組むなら、一般型で計画するのが自然です。
見積書に入れる項目(本体・金型・後の工程を分ける)
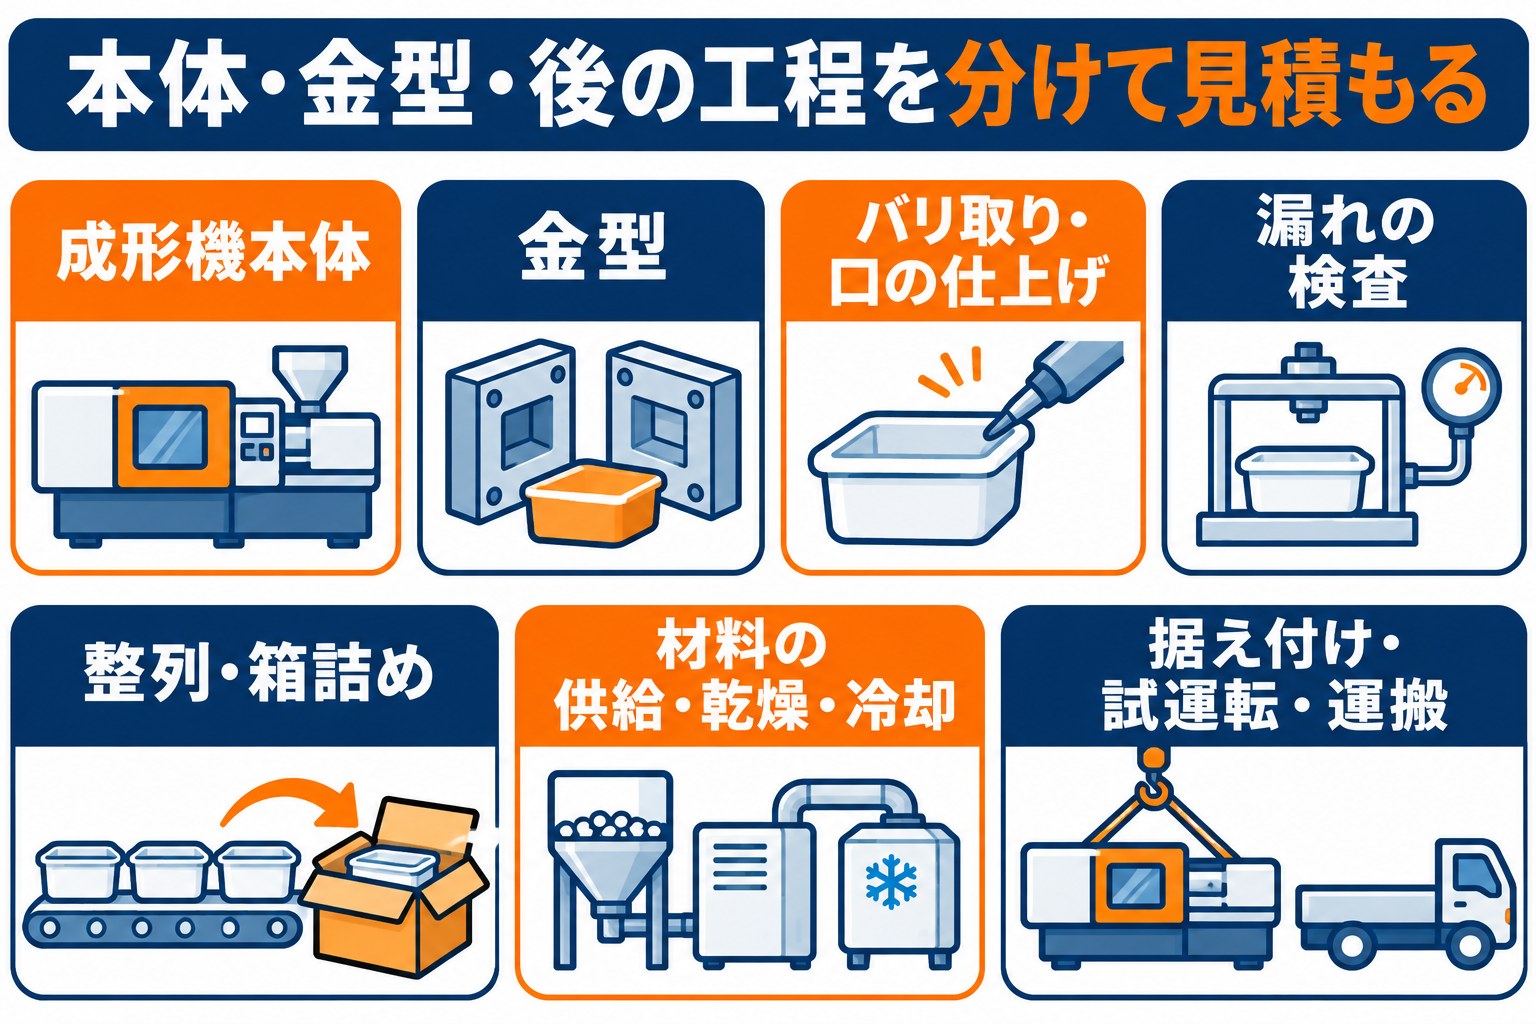
見積書は、成形機本体と金型、成形のあとの装置を分けて作ってもらいます。
どの装置がどの手作業を減らすかを、行ごとに説明できる形にします。
| 見積書の行 | 書いてもらう中身 |
|---|---|
| 成形機本体 | 方式、型締めの力、押し出しの能力、肉厚の制御の点数 |
| 金型 | 品種ごとの金型の数と取り数、新しく作るか今の型を使うか |
| バリ取り・口の仕上げの装置 | どの部分のバリを取るか、1時間の処理数 |
| 漏れの検査の装置 | 全数か抜き取りか、1本あたりの時間、外れた物の排出 |
| 整列・箱詰めの装置 | 向きのそろえ方、1箱の本数、数の数え方 |
| 材料の供給・乾燥・冷却水の装置 | 材料の自動供給、乾燥、金型を冷やす装置 |
| 据え付け・試運転・運搬 | 据え付けの日数、試し打ちの回数、運搬 |
金型は品種ごとに作り直すことが多く、今ある型を使えるかどうかで費用が大きく変わります。
今の型を使うのか、新しい機械に合わせて作るのかを、見積もりを頼む段階でメーカーと決めておきます。
金型や付属の装置が補助の対象経費として扱えるかは、構成と見積書の書き方で判断が変わることがあります。
行を分けて見積もりを取り、公募要領に照らして確かめておくと安心です。
相見積もりの取り方
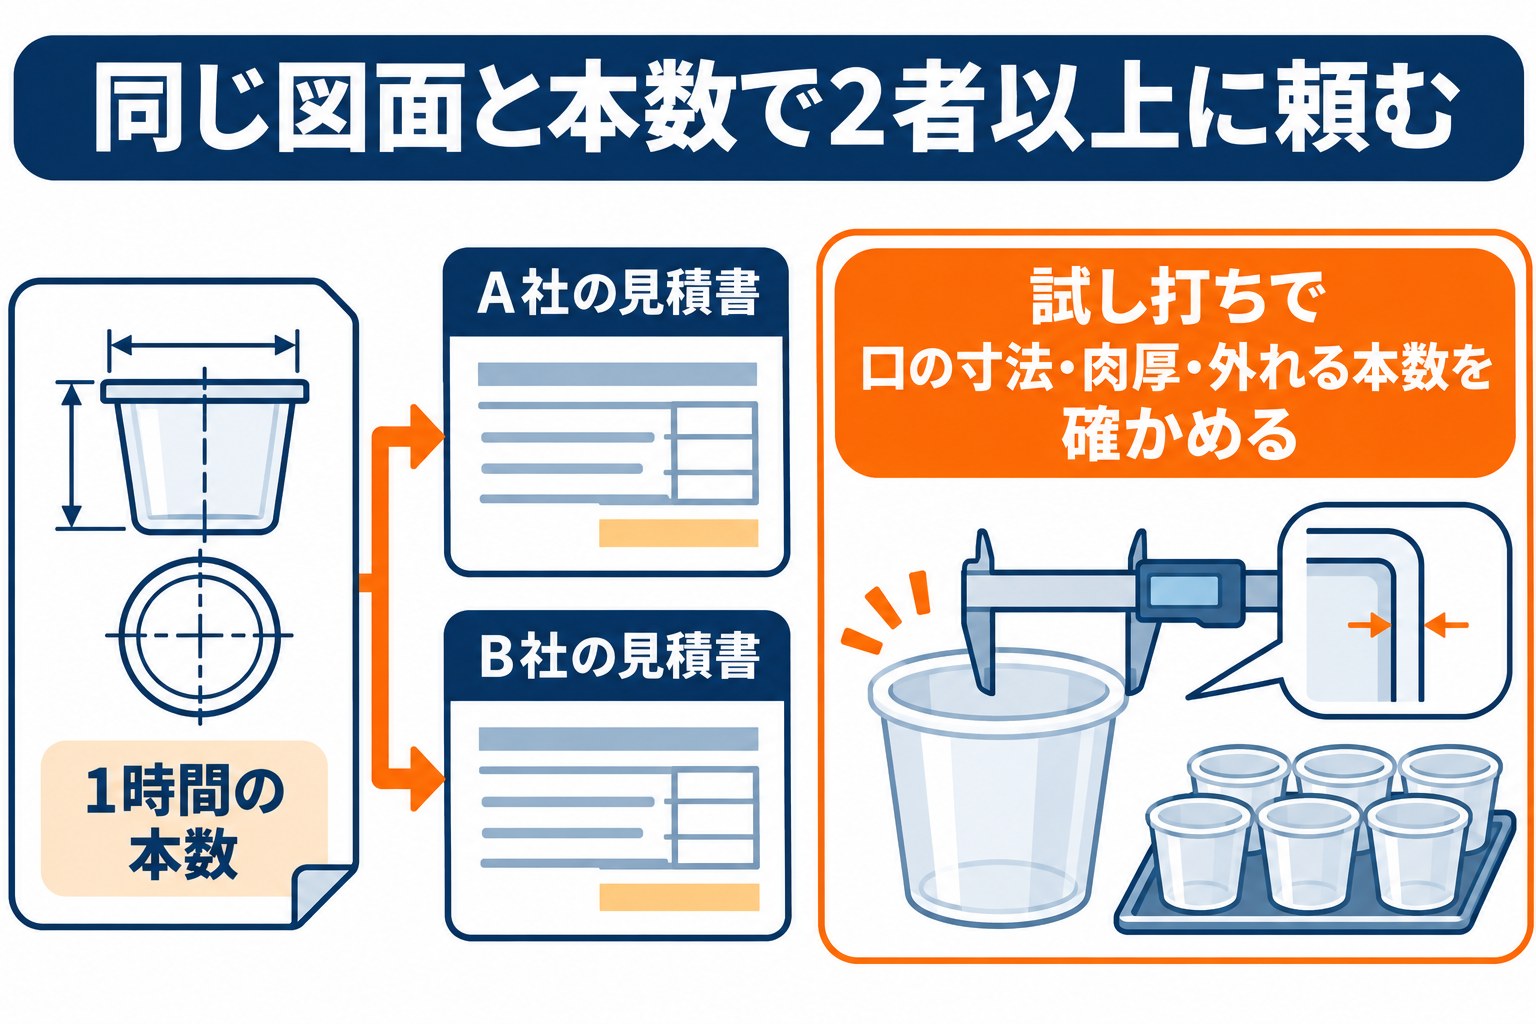
見積もりは2者以上から取ります。
ブロー成形機はメーカーごとに得意な方式や容器の大きさが違うため、同じ容器の図面と、1時間に作る本数を渡して比べます。
- ✓よく流れる容器の図面と、材料・色の種類を書いた資料をそろえる
- ✓1時間に作りたい本数と、1日の品種替えの回数を伝える
- ✓バリ取り・漏れの検査・箱詰めのどこまでを機械に任せたいかを決めておく
- ✓試し打ちで確かめたい項目(口の寸法、肉厚、外れる本数)を伝える
いちばん安い会社以外を選ぶなら、肉厚の制御の点数や、機械の中でのバリ取りの範囲など、容器に合わせて選んだ理由を書面にまとめます。
その理由は、計画書のオーダーメイド性の説明にもそのまま使えます。
自社の設備が対象になるかは、仕様の決め方と計画の示し方で変わります。
気になったらお気軽にご相談ください。
対象経費の区分
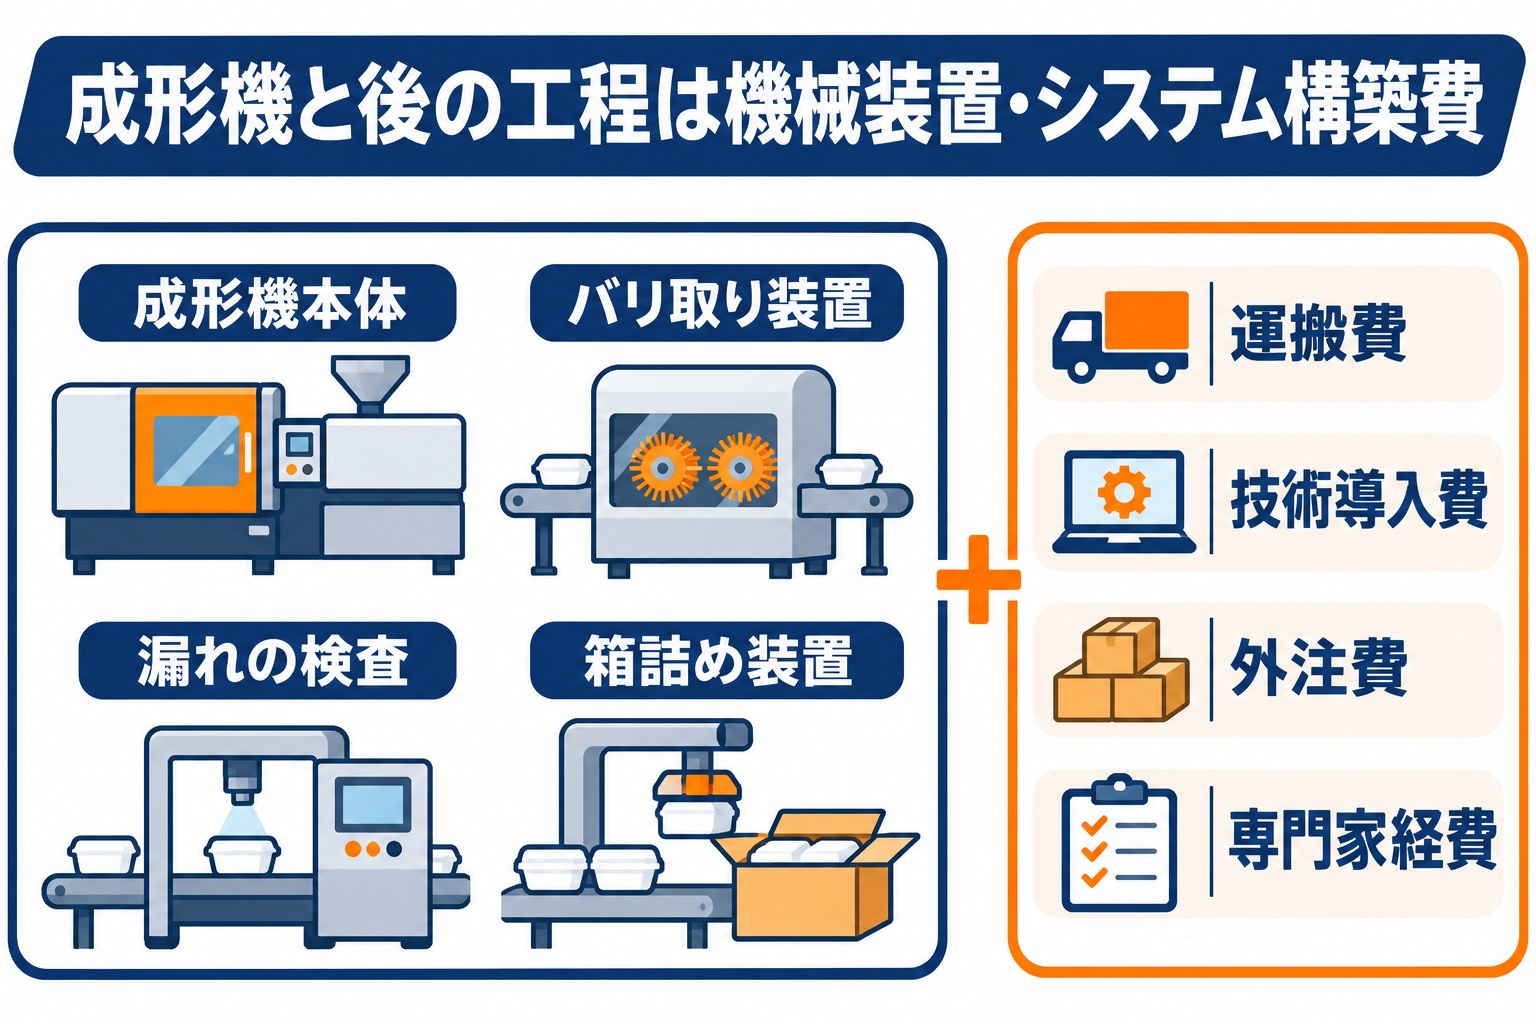
一般型の対象経費は、機械装置・システム構築費が必須で、成形機本体と後の工程の装置はここに入ります。
ほかに運搬費、技術導入費、知的財産権等関連経費、外注費、専門家経費、クラウドサービス利用費があります。
あわせて、単価50万円(税抜)以上の機械装置等を1つ以上含めることが要件です。
成形条件を記録する仕組みは、成形機と一体で使う形にして見積もります。
補助額の例(従業員18人の容器メーカー)
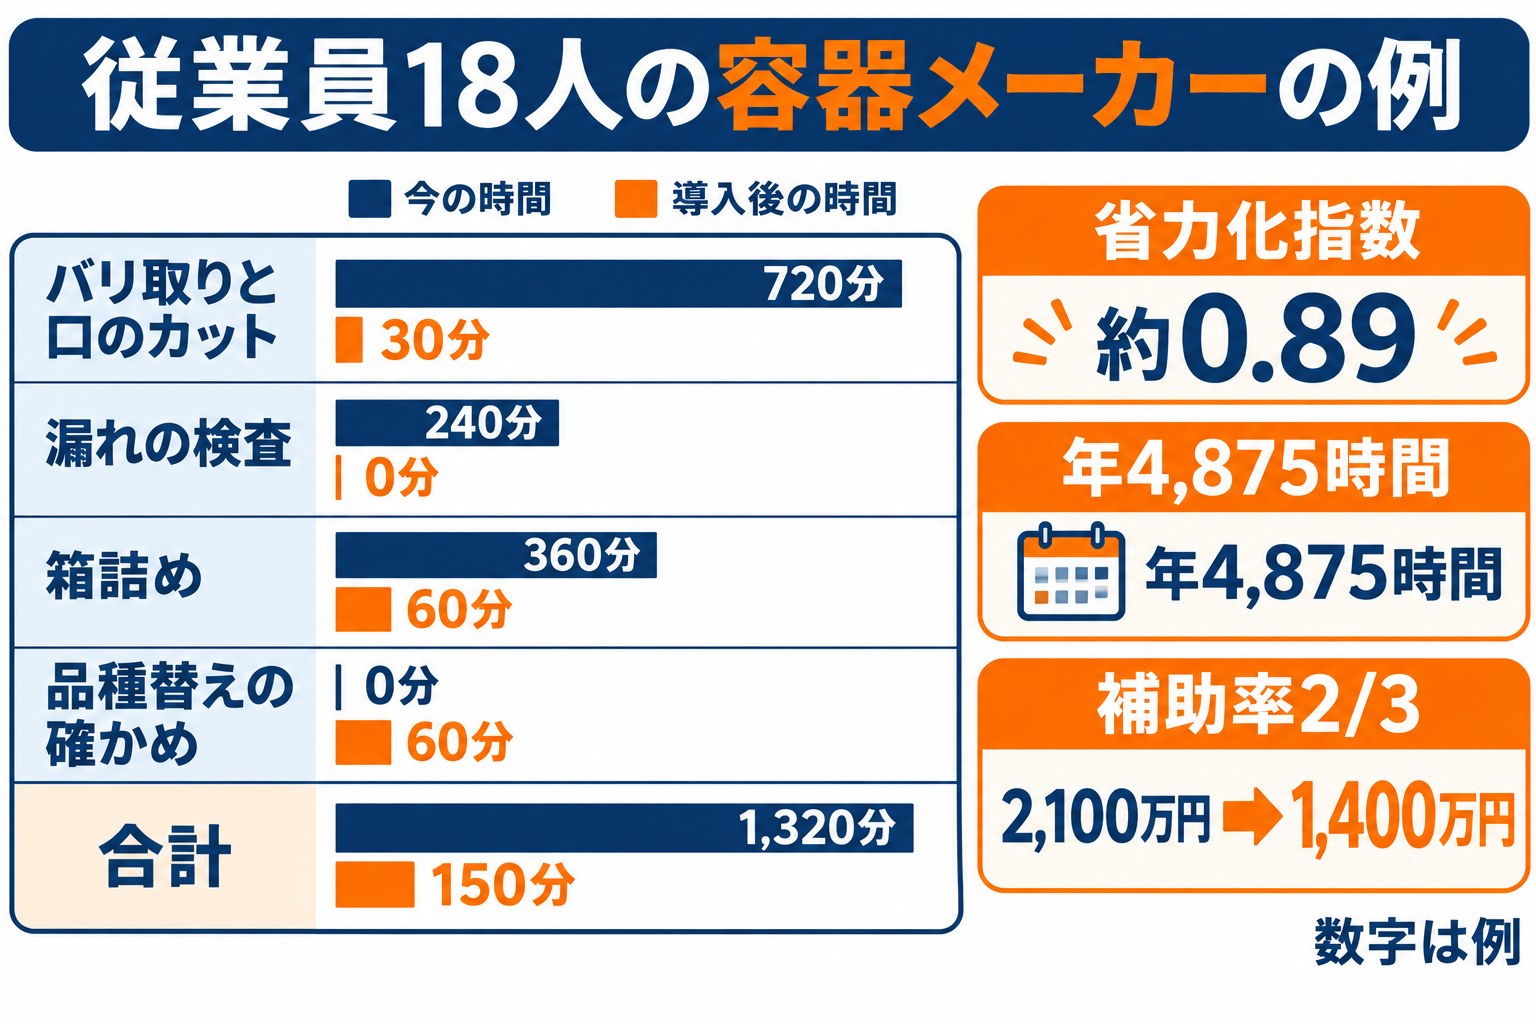
数字はすべて説明のための例です。
従業員18人の容器メーカーで、2交替で成形機を動かし、成形のあとの作業を各交替2人ほどで受け持っている場合を考えます。
| 作業(例) | 今(2交替の合計) | 導入後 | 1日の時間(今→導入後) |
|---|---|---|---|
| 底・口・取っ手のバリを手でちぎり、口をカットする | 2人×6時間 | 機械の中で取り、人は確かめるだけ | 720分→30分 |
| 1本ずつ空気を入れて漏れを確かめる | 1人×4時間 | 漏れの検査の装置が全数を検査 | 240分→0分 |
| 向きをそろえて箱に詰め、数を数える | 2人×3時間 | 整列・箱詰めの装置+1人の箱の補充 | 360分→60分 |
| 品種替えのあとの確かめと条件の記録 | なし(バリ取りの合間に) | 画面で条件を呼び出して確かめる | 0分→60分 |
| 合計 | 1,320分→150分 |
この例では1日1,320分の作業が150分になり、省力化指数(設備で減る作業の割合)は(1,320-150)÷1,320で約0.89です。
年間250日稼働なら、年4,875時間の作業が減ります。
製造業では従業員20人以下が小規模企業者に当たるため、この例の補助率は2/3です。
従業員18人なら、補助上限は1,500万円です。
| 従業員数 | 補助上限 | 大幅賃上げ特例の場合 |
|---|---|---|
| 5人以下 | 750万円 | 1,000万円 |
| 6〜20人 | 1,500万円 | 2,000万円 |
| 21〜50人 | 3,000万円 | 4,000万円 |
| 51〜100人 | 5,000万円 | 6,500万円 |
| 101人以上 | 8,000万円 | 1億円 |
| ケース(例) | 補助の対象になる経費(税抜) | 補助率 | 補助額 |
|---|---|---|---|
| ブロー成形機+機械の中でのバリ取り・口の仕上げ | 1,500万円 | 2/3 | 1,000万円 |
| 上に加えて漏れの検査と整列・箱詰めまで | 2,100万円 | 2/3 | 1,400万円 |
バリ取りと箱詰めから離れた人を、金型の手入れや新しい容器の試作、品質の記録に回す計画にすると、浮いた時間が付加価値を生む流れまで書けます。
どちらの例も上限の中に収まります。
計画書では、労働生産性を年平均4.0%以上、1人当たり給与支給総額を年平均3.5%以上伸ばす数字を3〜5年分示し、事業場内最低賃金を地域別最低賃金より30円以上高くします。
申請の流れ(第9回)
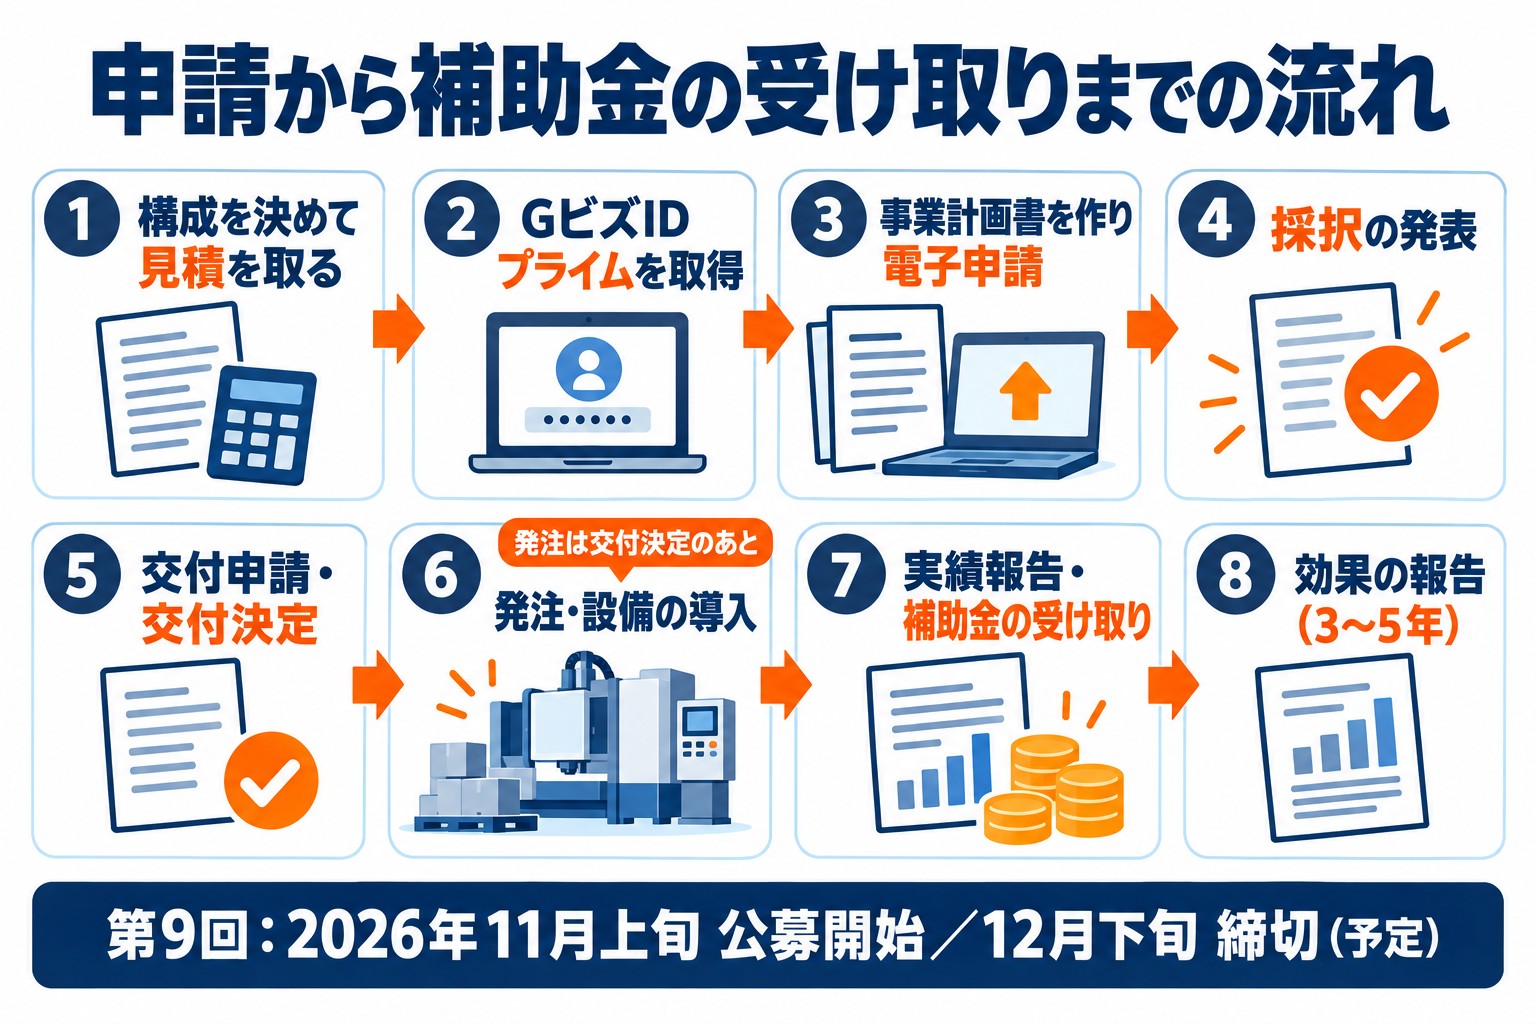
第9回は12月上旬に申請受付が始まり、12月下旬に締め切られる予定です(一般型の公式サイト)。
採択発表は2027年3月下旬の予定(調整中)で、交付申請は採択発表から2か月以内に行います。
- 成形のあとのバリ取り・検査・箱詰めの人数と時間を、交替ごとに1週間記録する
- 容器の図面から方式・口部・肉厚の制御・後の工程の範囲を決める
- 本体・金型・後の工程の装置・工事を分けた見積もりを2者以上から取る
- 事業計画書をまとめ、GビズIDプライムで電子申請する
- 交付決定を受けてから発注し、据え付け・試し打ち・支払を終えて実績報告をする
補助事業期間は交付決定から14か月以内です。
金型の製作と試し打ちの日数が長くなりそうな場合は、成形機の納期と合わせて、期間内に終わる日程を見積もりの段階で確かめます。
よくある質問
Q. 今の金型をそのまま使っても計画を立てられますか?
立てられます。
今の金型が新しい成形機に合うかをメーカーに確かめ、合わない場合の手直しの費用を見積書で分けておきます。
金型を作り直さない分、日程にも余裕が出ます。
Q. PETボトルの延伸方式でも同じ考え方ですか?
同じです。
延伸方式ではバリがほとんど出ないため、減る作業の中心は、素材の供給や取り出し、検査、箱詰めに移ります。
どの作業に人の時間が取られているかを、方式に合わせて数え直します。
Q. 漏れの検査の装置だけを後から足すことはできますか?
できます。
その場合は、検査にかかっている人の時間を中心に、別の計画として組み立てます。
ただ、成形機と一緒に組むほうが、減る時間を一度に大きく示せます。
Q. 小さなロットの容器を多く作る工場でも効果を示せますか?
示せます。
小さなロットが多い工場では、成形している時間より、金型の交換と色替え、そのあとの条件出しに時間が取られがちです。
品種替え1回あたりの分数と回数を数え、成形条件を呼び出せる仕組みや交換台車でどれだけ短くなるかを示します。
ブロー成形機の補助金はTaigenに無料で相談できます
ブロー成形機の計画は、容器の図面と、成形のあとの手作業の時間が出発点です。
図面と作業の記録を伺い、仕様の決め方と見積もりの分け方を一緒に整理します。
Taigen株式会社は、採択158件・支援した補助金の総額28億円以上の実績をもとに、事業計画書づくりから交付申請・実績報告まで伴走します。
対象になるか、補助額はいくらになるか。
まずは無料でお確かめください。