Column
財務のコラム
コラム
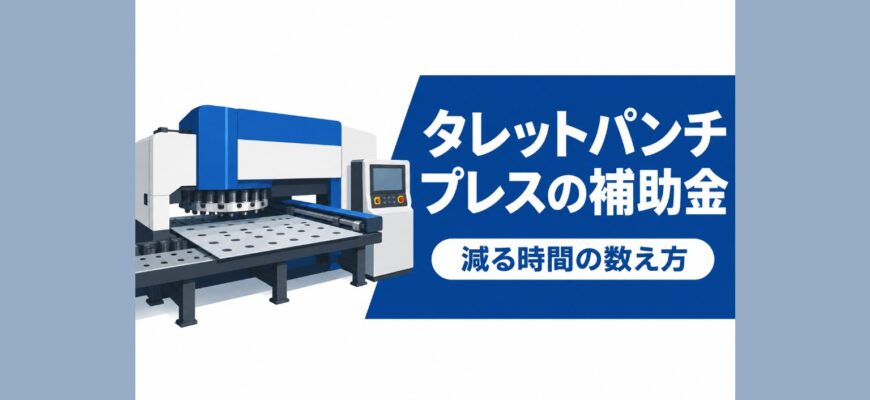
タレットパンチプレスの導入で減る作業時間はどう数えるか
タレットパンチプレス(タレパン)の補助金計画では、穴を抜いている時間より、抜く前後の人の作業を数えるのが出発点です。
加工データづくり、金型の段取り、重い定尺の板の載せ下ろし、抜いた製品のばらしと、別の機械でのタップや成形の時間を作業ごとに測れば、減る時間と補助額の見通しが立ちます。
入れるのがタレパン1台でも、抜く製品の形・板厚・金型の構成から仕様を決めた理由を示せば、一般型の計画になります。
この記事でわかること
- タレパンの工程を8つの作業に分ける
- 機能ごとに減る作業と、残る作業
- 1枚の板ごとに、作業の時間を測る
- 減る時間と補助額の計算例(従業員22人の板金工場)
- 計画書で、タレパンの仕様の理由を書く
- 第9回のスケジュールと申請の手順
ここでは、タレパンのまわりの仕事を8つに切り分け、機能ごとに消える作業を確かめ、板1枚単位で測った時間を省力化指数・補助額・投資回収期間の数字に直すところまでを、第9回の公募の内容で順に追います。
タレパンの工程を8つの作業に分ける
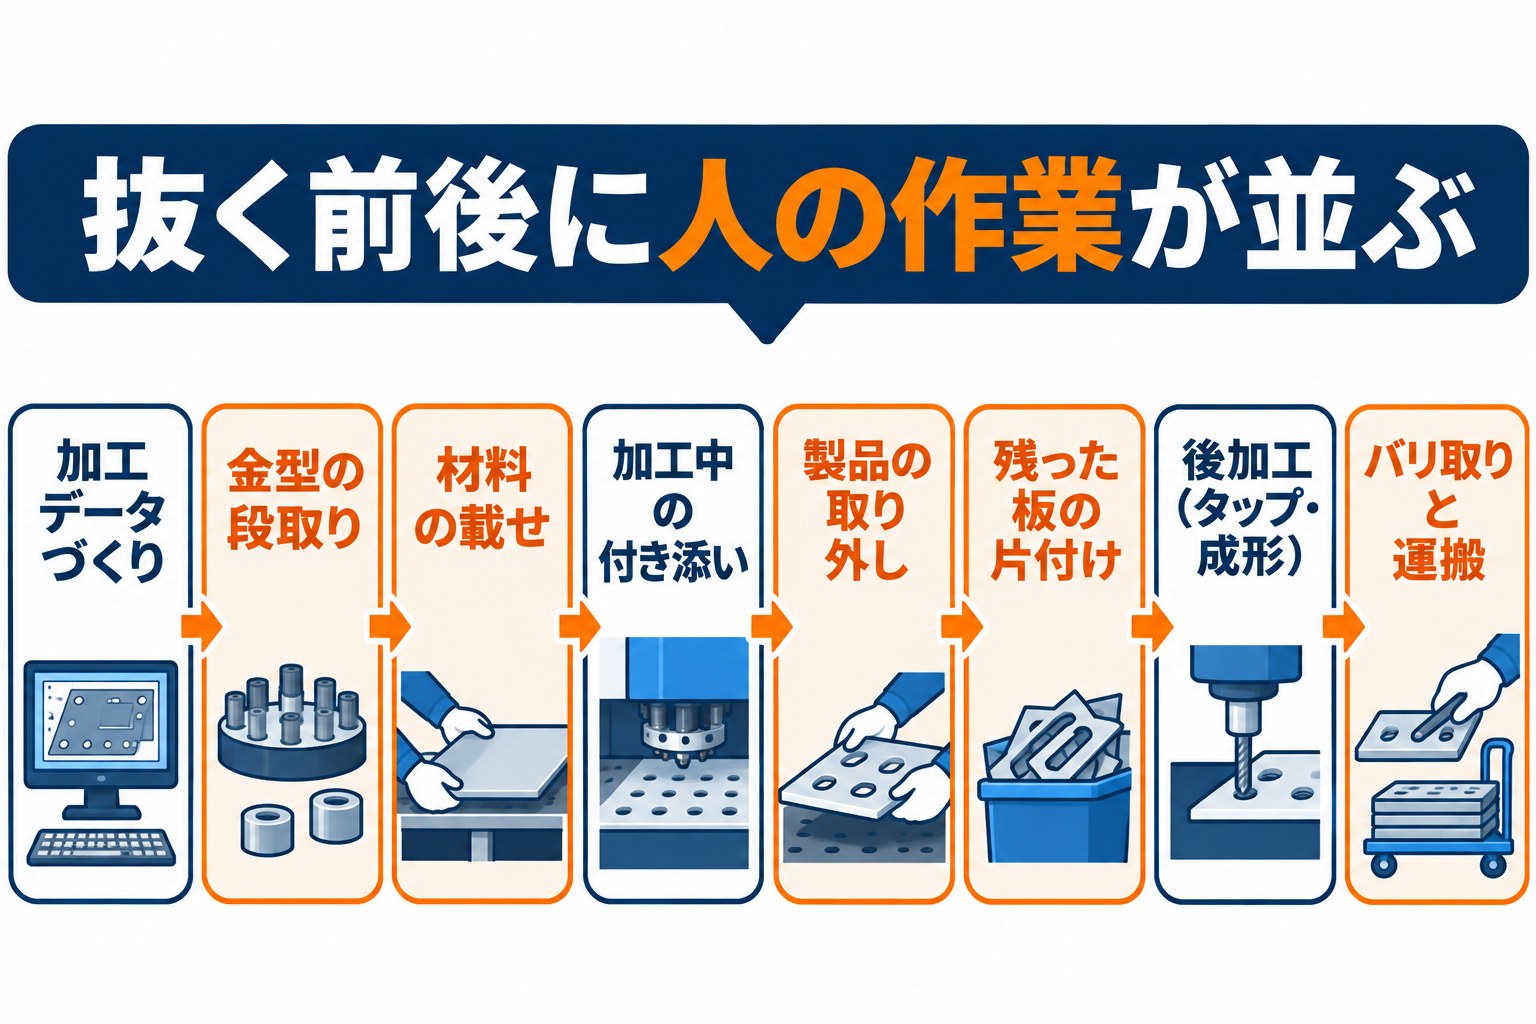
タレパンは、円い台(タレット)に並べた金型を回して選び、板に次々と穴や形を抜いていく機械です。
機械が抜いている間にも、人の作業は前後に並んでいます。
| 作業 | 中身 | 手のかかるところ |
|---|---|---|
| 加工データづくり | 図面から、1枚の板に部品をどう並べるか(板取り)と抜く順番を決める | 部品の数が多いほど考える時間が延びる |
| 金型の段取り | 次の品物に要る金型をタレットの決まった場所に入れ、向きを合わせる | 同じ金型の向き違いを何本も持つ工場ほど入れ替えが増える |
| 材料の載せ | 定尺の板(4×8の大きさなど)を1枚ずつ機械のテーブルへ | 大きな板は2人で持つ |
| 加工中の付き添い | 板の浮きや金型の欠けを見張り、止まったら直す | 機械の前を離れにくい |
| 製品の取り外し | 抜き終わった板から、部品をつなぎ(ミクロジョイント)ごとばらす | 部品が多い板ほど時間がかかる |
| 残った板の片付け | 穴だらけの残材(スケルトン)を外して切り、捨てる | 手を切りやすい |
| 後加工 | ボール盤でのタップ、別のプレスでのバーリング(穴のふち立て)や絞り | 運んで、1つずつ当てる |
| バリ取りと運搬 | 抜いたふちのバリを落とし、曲げの工程へ送る | 手作業が多い |
制御盤の箱や、穴の多い通気の板のように、1枚の板から何十個も部品を取る仕事では、取り外しと後加工の時間が、機械が抜いている時間を上回ることもあります。
機能ごとに減る作業と、残る作業
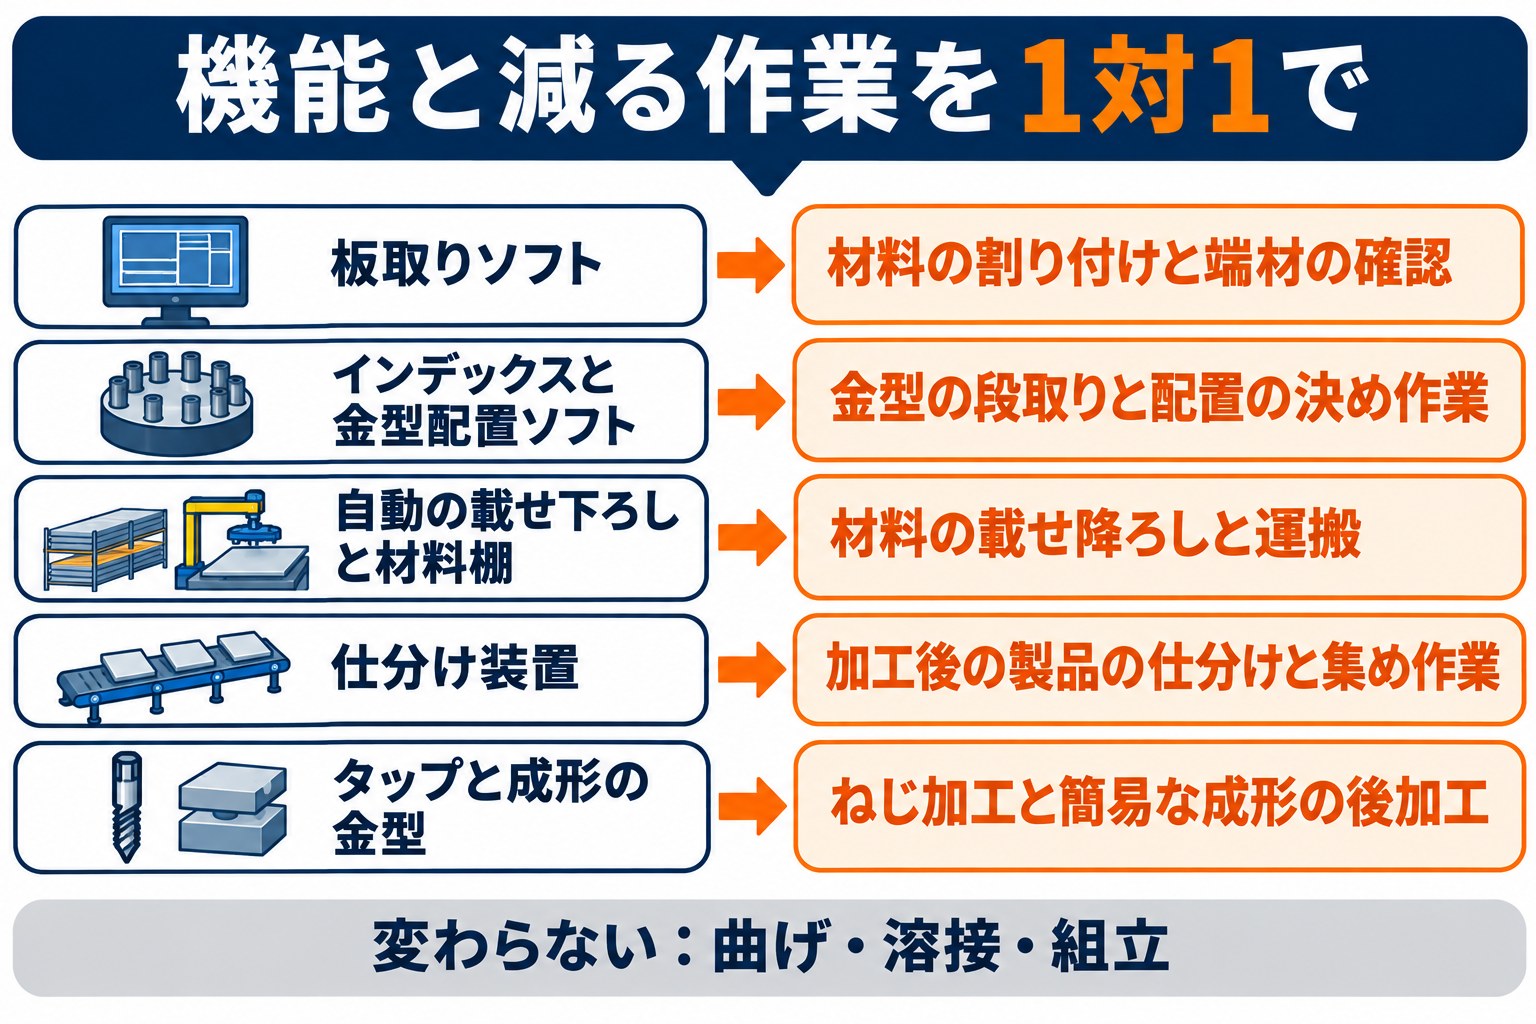
新しいタレパンと周りの装置で減る作業は、どの機能を入れるかで決まります。
機能と、それで減る作業を1対1で並べます。
| 機能 | 減る作業 |
|---|---|
| 板取りと加工データを作るソフト | 加工データづくり、材料の無駄を減らす検討 |
| 金型の角度を機械が変える台(インデックス)と、金型の配置を決めるソフト | 金型の段取り、向き違いの金型の入れ替え |
| 材料の自動の載せ下ろし装置と材料の棚 | 材料の載せ、残った板の片付け、夜間の無人の運転 |
| 製品を仕分けて取り出す装置 | 製品の取り外しと、品物ごとの仕分け |
| タップの装置と成形の金型 | ボール盤でのタップ、別のプレスでの成形と運搬 |
反対に、曲げ・溶接・組立の時間は、タレパンを替えても変わりません。
減らない作業も分けて書いておくと、計画の数字に無理がないことが伝わります。
カタログ注文型にあるタレパンまわりのカテゴリ
カタログ注文型の製品カテゴリ目次(令和8年10月8日版)の「プレス・板金加工用機器」には、3-1-5 板金機械用材料シート自動搬入・搬出装置、3-1-3 鍛圧・板金加工用バリ取り装置、3-1-18 精密板金向け自動タッピングマシンがあります。
一方で、タレパン本体を名前に持つカテゴリは目次に載っていません。
今のタレパンは使い続け、材料の載せ下ろしやバリ取りだけを先に自動にしたい会社なら、販売店で登録製品の有無を聞けばカタログ注文型という道もあります。
本体と周りの装置を自社の製品に合わせて組み上げるときは、一般型で計画を立てます。
1枚の板ごとに、作業の時間を測る
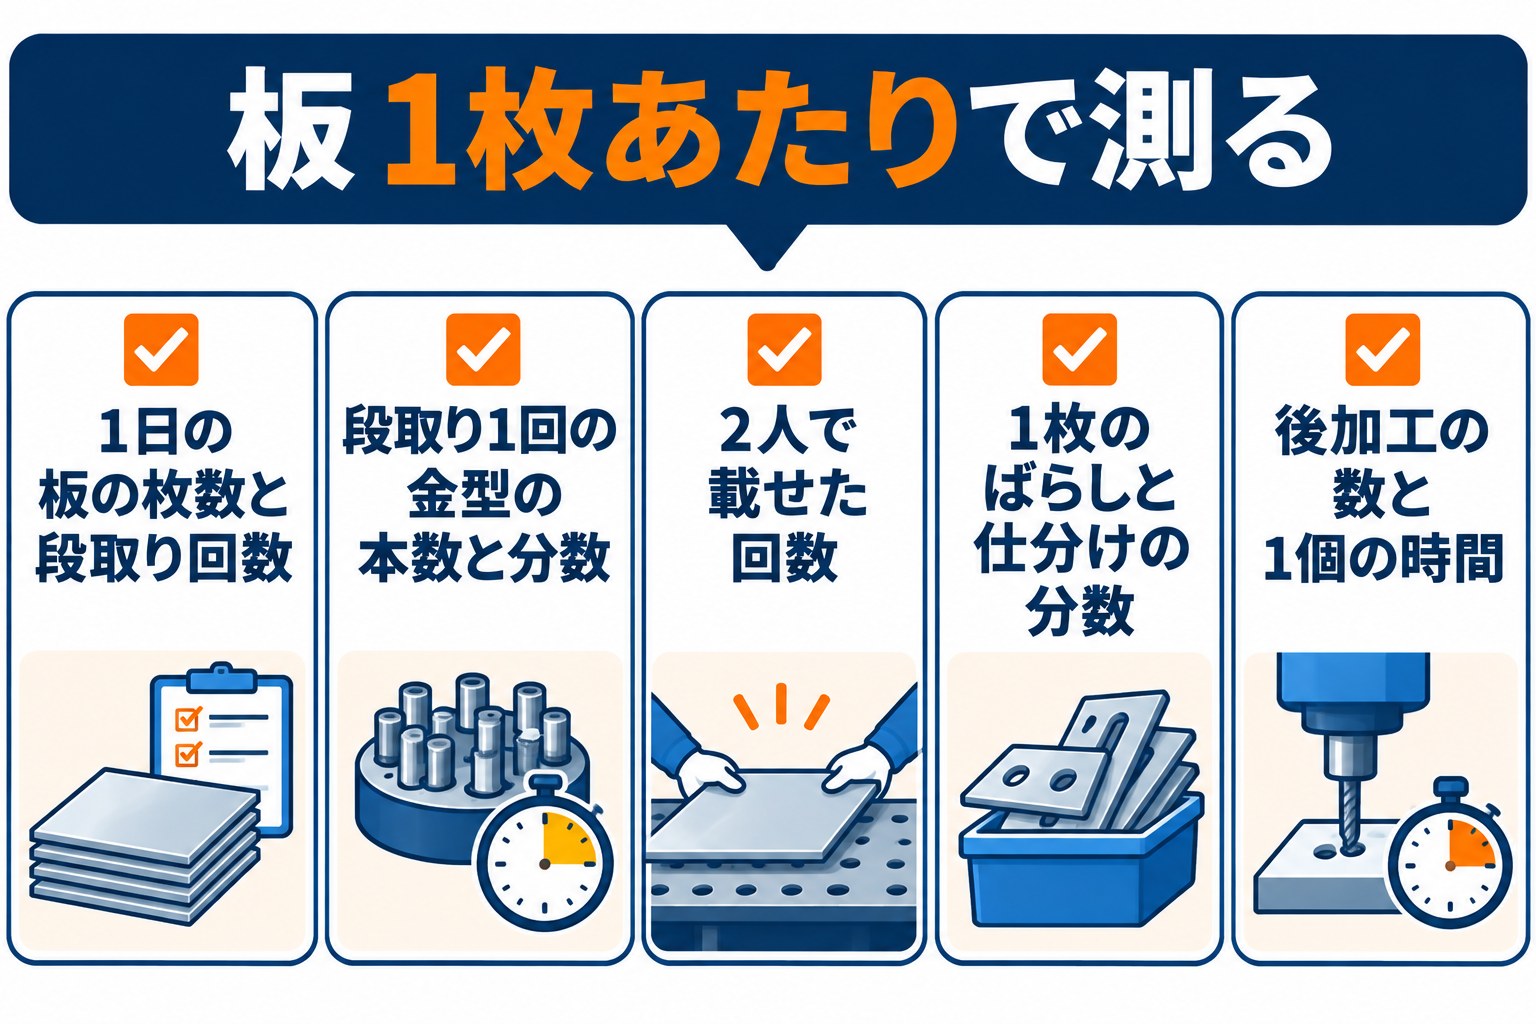
タレパンの時間は、「1日の合計」ではなく「板1枚あたり」と「段取り1回あたり」で測ります。
品物によって1枚の板から取る部品の数が大きく違うためです。
- ✓1日に流す板の枚数と、段取りの回数
- ✓段取り1回で入れ替えた金型の本数と、かかった分数
- ✓大きな板を2人で載せた回数と、そのとき呼ばれた人
- ✓板1枚から部品をばらし、仕分けるのにかかった分数
- ✓後加工に回した部品の数と、タップ・成形1個あたりの時間
よく流れる品物を3〜5種類選び、それぞれ2〜3回ずつ測れば、計画書の数字の土台になります。
ばらしは部品の数に比例しやすいので、部品1個あたりの秒数も残しておくと、ほかの品物にも当てはめられます。
省力化指数を出すときの分母は、タレパンの前後で消える作業の合計だけです。
曲げや溶接の時間を混ぜると、指数が実際より低く出てしまいます。
自社の設備が対象になるかは、仕様の決め方と計画の示し方で変わります。
気になったらお気軽にご相談ください。
減る時間と補助額の計算例(従業員22人の板金工場)
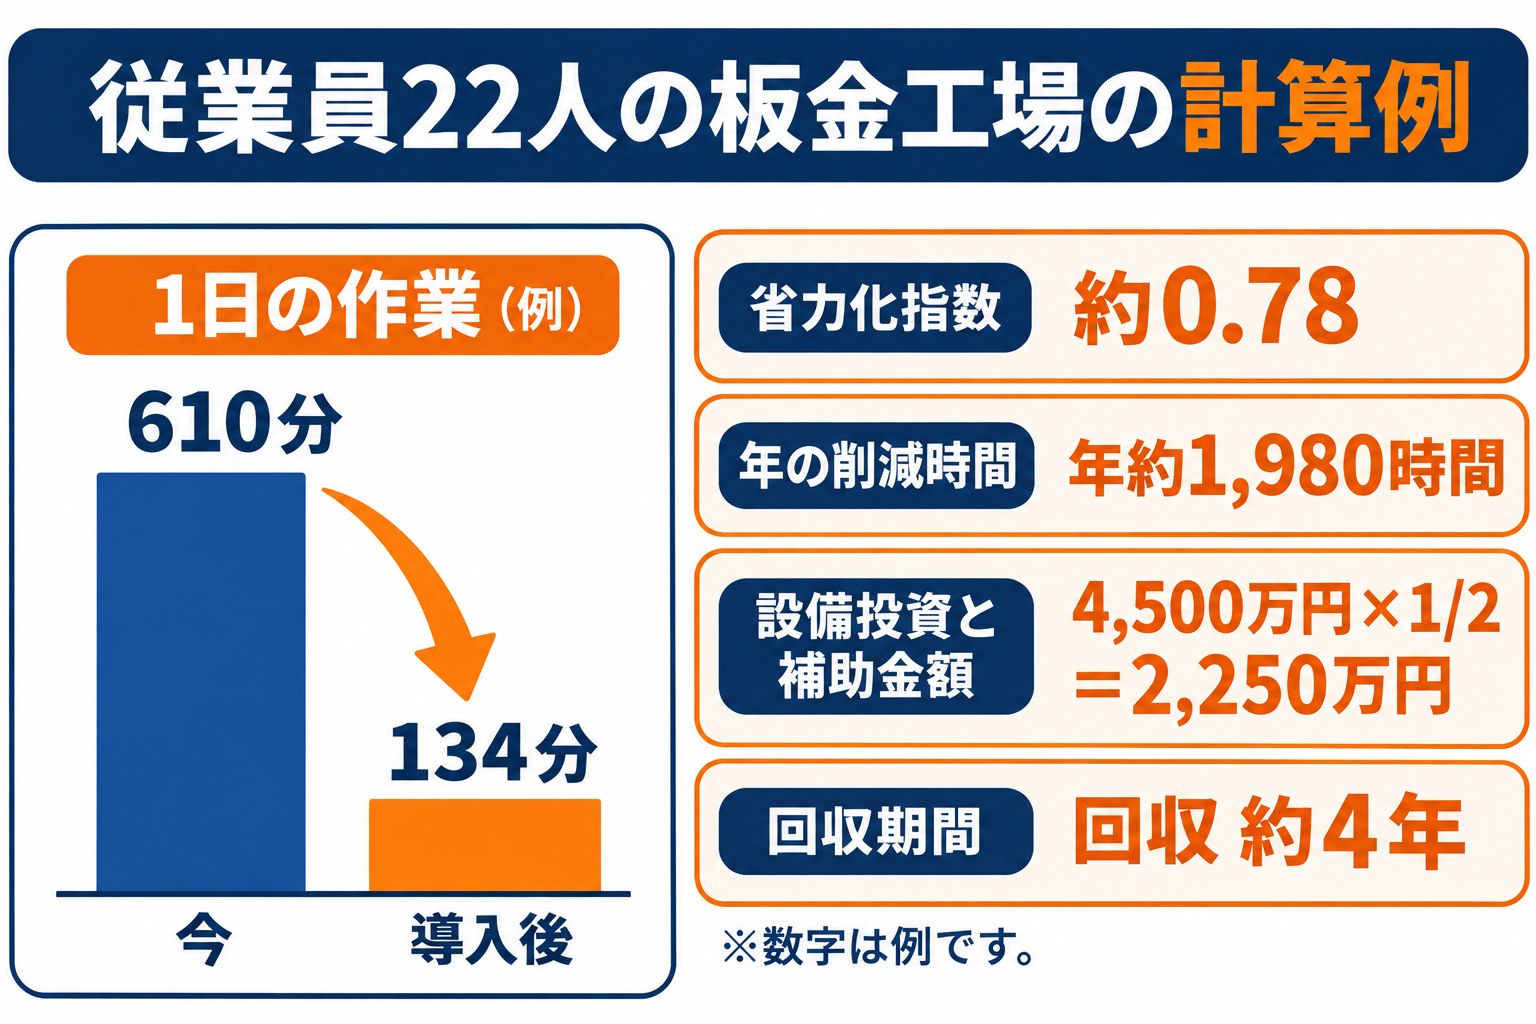
ここからの金額と時間は、考え方を示すための例です。
1日に板を20枚流し、段取りが6回ある工場が、タレパン・自動の載せ下ろし装置・ソフト・タップの装置を入れる場合を考えます。
| 作業(例) | 今 | 導入後 |
|---|---|---|
| 加工データづくり | 90分 | ソフトの結果を確かめる20分 |
| 金型の段取り | 6回×15分=90分 | 6回×4分=24分 |
| 材料の載せと残った板の片付け | 2人×20枚×4分=160分 | 材料の棚への補充30分 |
| 製品の取り外しと仕分け | 20枚×6分=120分 | 20枚×1.5分=30分 |
| タップ・成形の後加工 | 150分 | 機械の上で済み、確かめの30分 |
| 1日の合計 | 610分 | 134分 |
この例では1日476分の作業が減り、省力化指数は(610-134)÷610で約0.78です。
年間250日稼働なら、年約1,980時間の作業を曲げや溶接に回せます。
補助額と投資回収期間
| 従業員数 | 補助上限 | 大幅賃上げ特例の場合 |
|---|---|---|
| 5人以下 | 750万円 | 1,000万円 |
| 6〜20人 | 1,500万円 | 2,000万円 |
| 21〜50人 | 3,000万円 | 4,000万円 |
| 51〜100人 | 5,000万円 | 6,500万円 |
| 101人以上 | 8,000万円 | 1億円 |
投資額4,500万円(例)で、中小企業の補助率1/2なら補助額は2,250万円です。
従業員22人の上限3,000万円に収まります。
最低賃金引上げ特例で2/3に当たれば3,000万円で、ちょうど上限になります。
浮く人件費を1時間2,700円(例)で年約535万円、夜間に無人で抜ける枚数が増えて付加価値額が年600万円(例)増えるとすると、投資回収期間は4,500万円÷約1,135万円で約4年です。
補助金が振り込まれるのは、据え付けと支払い、実績報告がすべて済んでからです。
4,500万円の例なら、つなぎの資金について見積書がそろった段階で金融機関に話しておくと、発注の時期を逃さずに済みます。
計画書で、タレパンの仕様の理由を書く
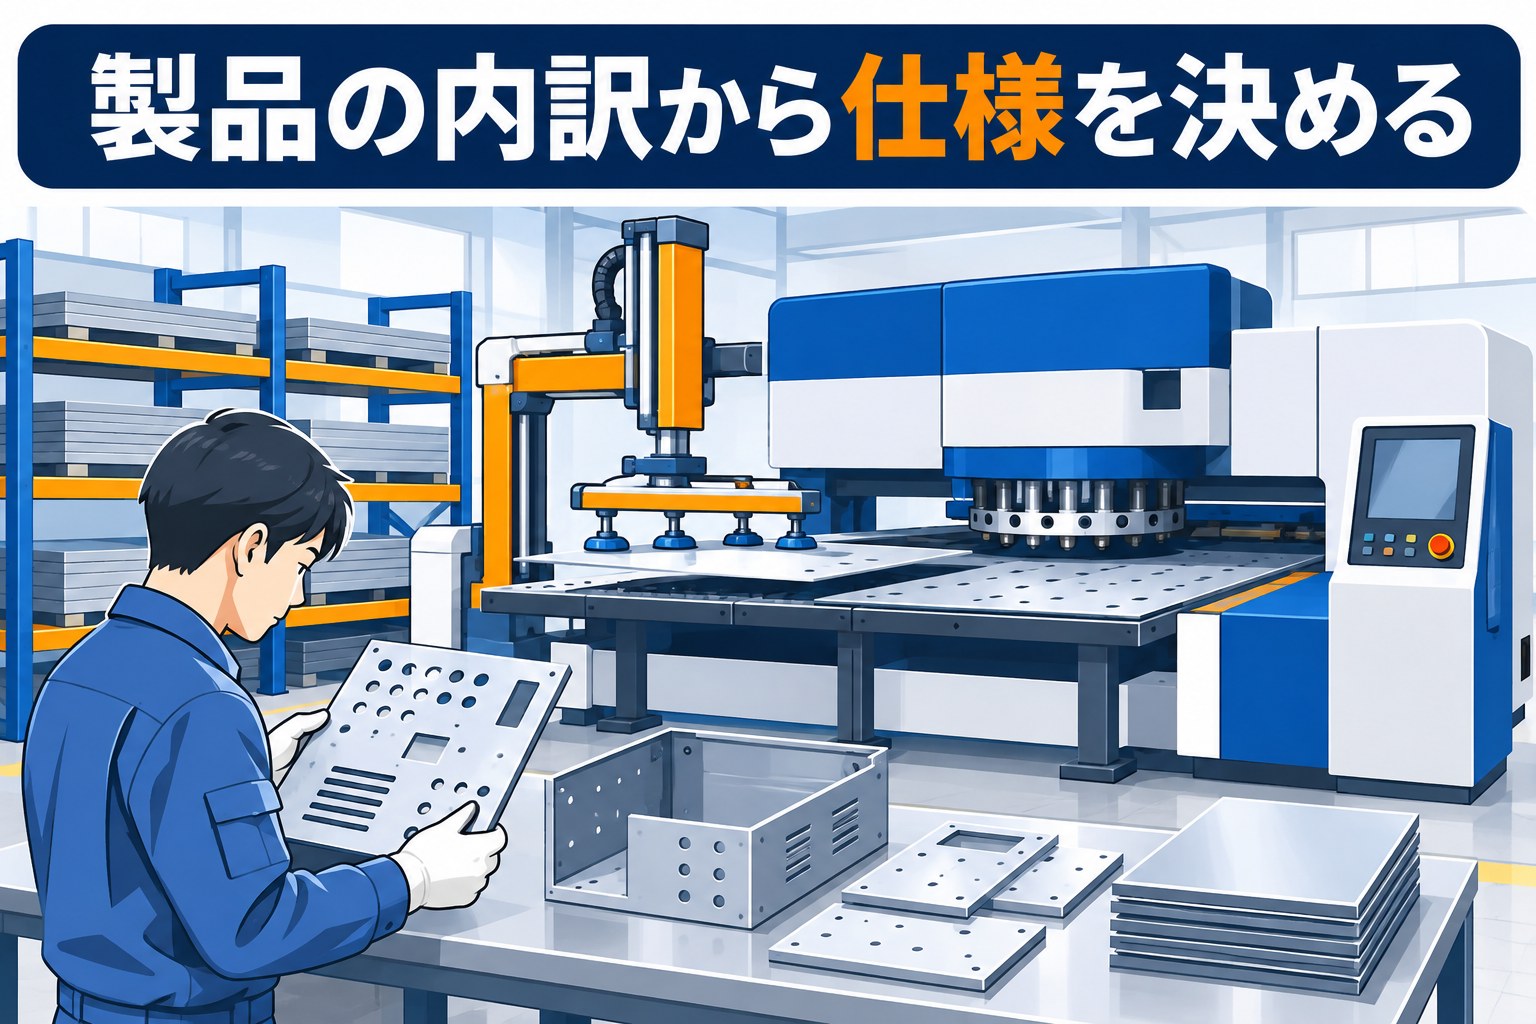
タレパンは、抜く板の大きさ・厚さ・材質と、製品に入る穴や形の種類によって、押す力、タレットに置ける金型の数、角度を変えられる台の数が変わる機械です。
自社の製品の内訳から仕様を決めた経緯が、オーダーメイド性になります。
- よく流れる製品の板の最大の大きさと厚さ、鉄・ステンレス・アルミの割合
- 1枚の板から取る部品の数と、ばらしの手間の大きさ
- タップ・バーリング・ルーバー(通気の切り起こし)など、機械の上でしたい加工の種類
- 夜間に無人で流したい枚数と、材料の棚の段数
- 抜くときの音と振動、床の強さへの対策
浮いた時間の使い道は、曲げや溶接の受け持ちを増やす、試作の仕事を受ける、といった形で書きます。
数字の約束としては、計画期間(3〜5年)の中で付加価値ベースの労働生産性を年平均4.0%以上、社員1人当たりの給与支給総額を年平均3.5%以上上げ、工場の最も低い時給を地域の最低賃金より30円以上高く保ちます。
この例の22人の会社は21名以上なので、一般事業主行動計画の公表も済ませておきます。
板金加工機の補助金の全体は板金加工機の補助金の記事、事業計画書の章立ては事業計画書の書き方の記事で説明しています。
第9回のスケジュールと申請の手順
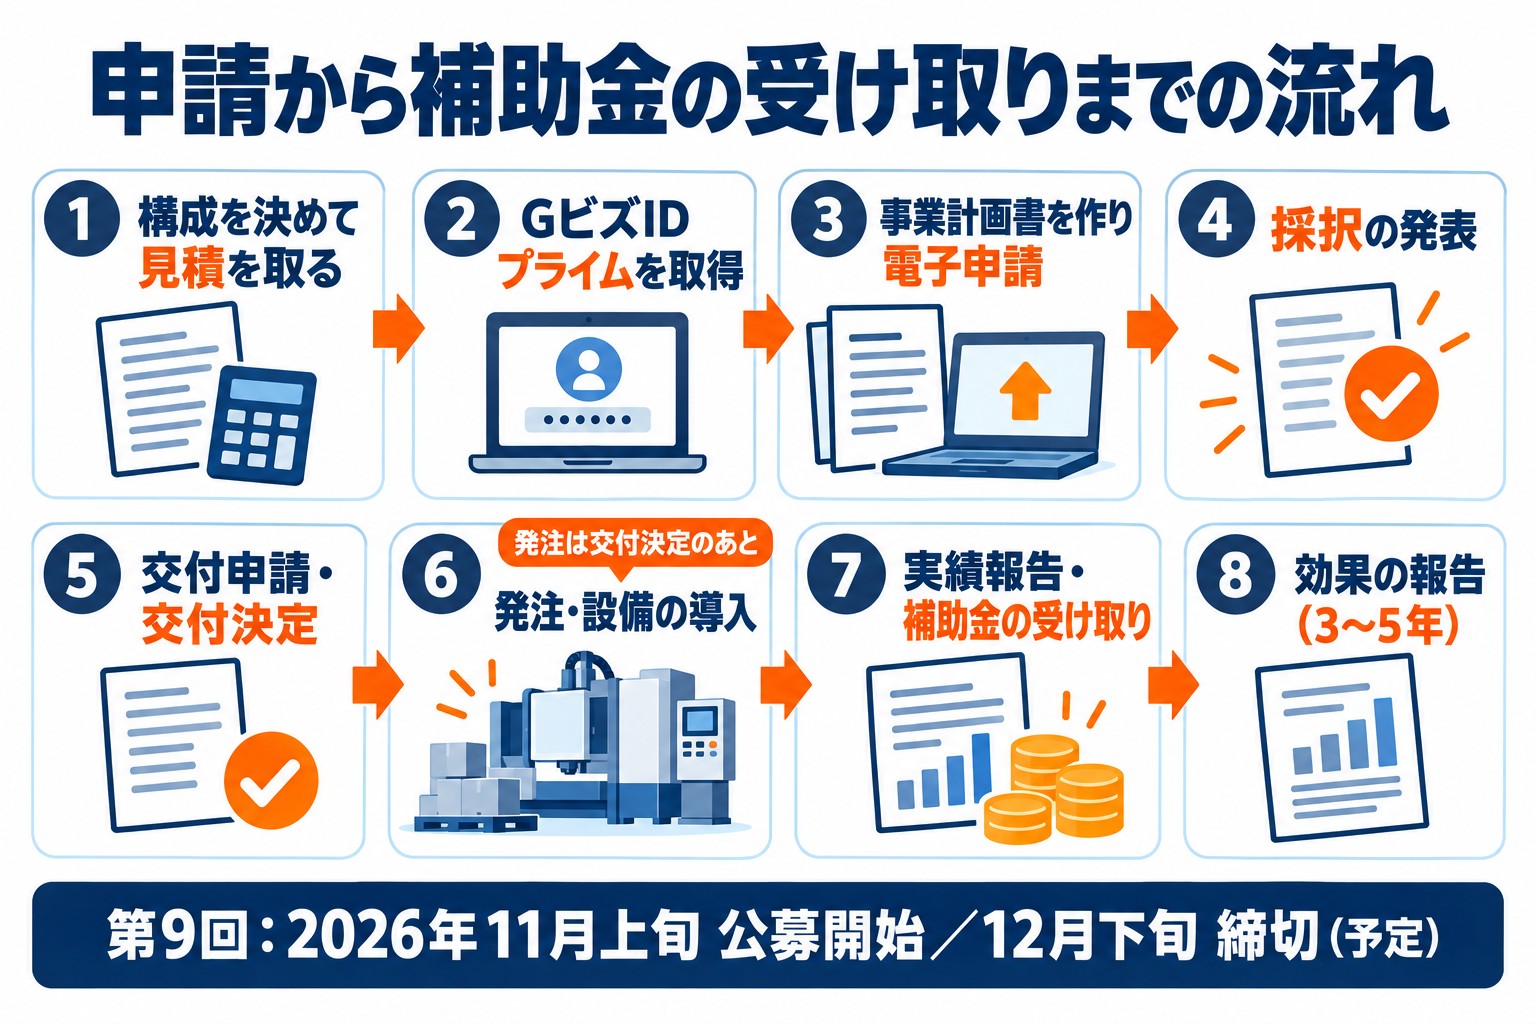
一般型の第9回は2026年11月4日に公募が始まり、12月上旬に受付開始、12月下旬に締切の予定です(一般型の公式サイト)。
採択の発表は2027年3月下旬に予定されています(調整中)。
- よく流れる品物を選び、板1枚・段取り1回あたりの作業時間を測る
- 製品の内訳から、要る機能(ソフト・載せ下ろし・仕分け・タップ)を決める
- 機械・装置・ソフト・金型・据え付けを分けた見積書を2者以上からそろえる
- 直近の決算書で、営業利益・人件費・減価償却費と従業員数を確かめる
- 事業計画書をまとめ、GビズIDプライムで電子申請する
- 採択発表から2か月以内に交付申請をし、交付決定を受けてから発注する
- 据え付け・支払・実績報告を終えて補助金を受け取り、その後の効果を報告する
補助事業期間は交付決定から14か月以内です。
今のタレパンの撤去と基礎の工事が要るかを、見積もりの段階で確かめておきます。
板1枚あたりの記録は、今週の仕事の中で取れます。
記録があれば、メーカーとの構成の相談と見積もりの依頼を並べて進められます。
よくある質問
Q. レーザー加工機とタレパン、どちらで計画すべきですか?
丸や四角の同じ穴が多い製品、タップや成形の多い製品はタレパンのほうが後加工を減らしやすく、形が複雑で品種の多い製品はレーザーが向くことが多いです。
製品の内訳を並べ、どちらで減る時間が大きいかで決めると、計画書にも理由を書けます。
Q. パンチとレーザーを1台で行う複合機でも申請できますか?
できます。
抜きと切断を1台にまとめることで、機械の間の運搬や段取りがどれだけ減るかを示せれば、計画を立てられます。
Q. 今持っている金型は使えますか?
機械によって使える金型の形が違います。
今の金型の一覧をメーカーに渡し、使える金型と買い足す金型を見積書で分けておくと、計画の費用が整理しやすくなります。
Q. 小さな板金工場でも計画になりますか?
なります。
製造業で20人以下の小規模企業者に当たれば補助率は2/3と高く、5人以下の会社でも上限は750万円(特例で1,000万円)あります。
定尺の板を載せるたびに隣の職人を呼んでいるような工場では、その呼び出しの回数がそのまま減る時間の根拠になります。
タレットパンチプレスの補助金はTaigenに無料で相談できます
タレパンの計画を左右するのは、ヒット数(1分間に抜ける回数)の比較ではなく、ばらしと後加工と載せ下ろしに隠れている人の時間です。
測った記録を持ってきていただければ、ソフト・載せ下ろし・タップのどれから組むと効果が大きいかを、製品の内訳と照らして一緒に決めます。
Taigen株式会社はこれまで採択158件、支援した補助金の総額28億円以上の申請に携わってきました。
計画書の作成だけでなく、採択のあとの交付申請や実績報告の手続きまで同じ担当が伴走します。
対象になるか、補助額はいくらになるか。
まずは無料でお確かめください。