Column
財務のコラム
コラム
工具管理システムは、どこまで組むか|プリセッター・保管棚・段取り連携の3つの構成と補助金
マシニングセンタや旋盤を何台も持つ工場が工具管理システムで省力化投資補助金を使うときは、プリセッター1台か、保管と記録までか、加工の段取りまでつなぐかを、工具の本数と機械の台数から決めます。
どの範囲でも、自社の工具ホルダーと加工機に合わせた仕様を説明できれば、一般型で申請できます。
数えるのは、工具を探す時間、機械を止めて工具を測る時間、在庫を数え直す時間の3つです。
この記事でわかること
- 工具1本が工具室を出て戻るまでの作業
- どこまで組むか、3つの構成を比べる
- 構成ごとに減る作業の中身
- 構成の選び方
- 補助額と減る時間の計算例(従業員35人・加工機8台の工場の場合)
- 申請の流れとスケジュール(第9回)
この記事では、工具が工具室を出てから戻るまでの流れを分け、3つの構成で減る作業、選び方、補助額の例、カタログ注文型にある関連のカテゴリ、第9回の申請の流れを説明します。
工具1本が工具室を出て戻るまでの作業
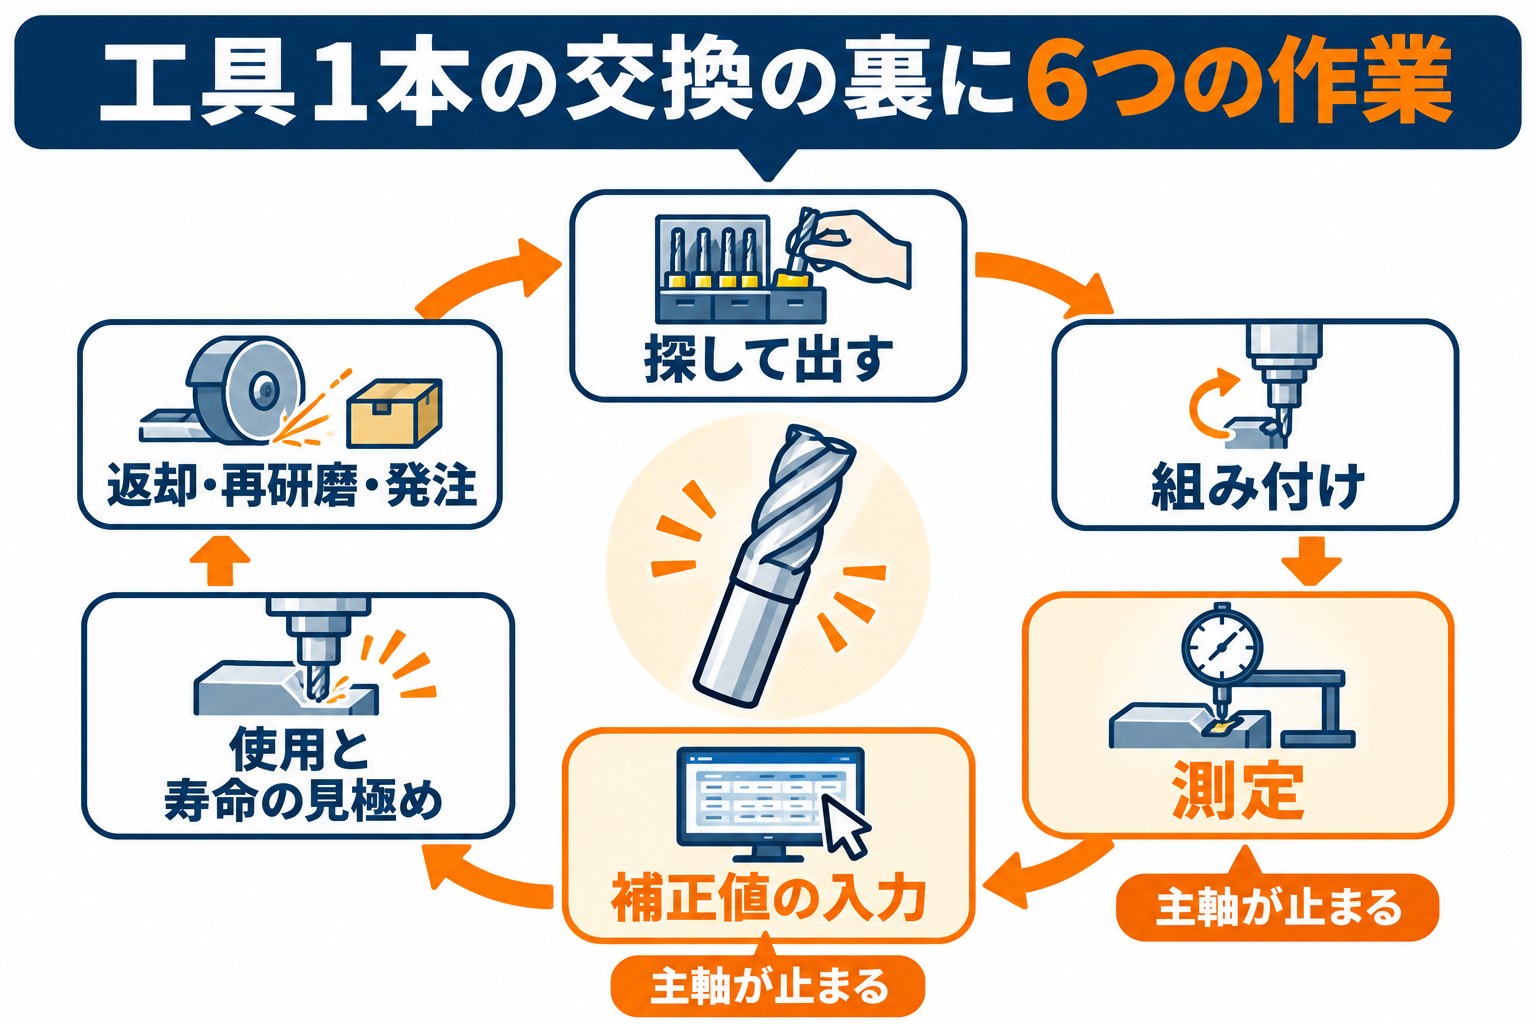
切削の工具は、刃物だけでは使えません。
ホルダーに組み、長さと径を測り、その数値を機械に入れて初めて使えるため、1本の交換の裏に次の作業が並びます。
| 作業 | 中身 | 時間を取られる人 |
|---|---|---|
| 探して出す | 台帳や記憶をたよりに、棚から刃物とホルダーを探す | 工具室の担当・作業者 |
| 組み付け | 刃物をホルダーに締める(焼きばめ・コレットなど) | 工具室の担当 |
| 測定 | 工具の長さと径を測る。機械の上で測ると主軸が止まる | 作業者(機械も止まる) |
| 補正値の入力 | 測った数値を加工機の画面に打ち込む | 作業者 |
| 使用と寿命の見極め | 摩耗や欠けを見て交換時期を決める | 作業者 |
| 返却・再研磨・発注 | 戻った工具を分け、研ぎに出し、足りない物を発注する | 工具室の担当・購買 |
補正値の打ち間違いは、加工の不良や、工具と品物がぶつかる事故につながります。
測定と入力は、時間だけでなく、やり直しの原因にもなっている作業です。
工具の本数が数百本を超え、加工機が5台、10台と増えると、どの工具がどの機械に付いているかを人が覚えきれなくなります。
担当が1人だと、その人が休んだ日に工具が出せないという声もよく聞かれます。
どこまで組むか、3つの構成を比べる
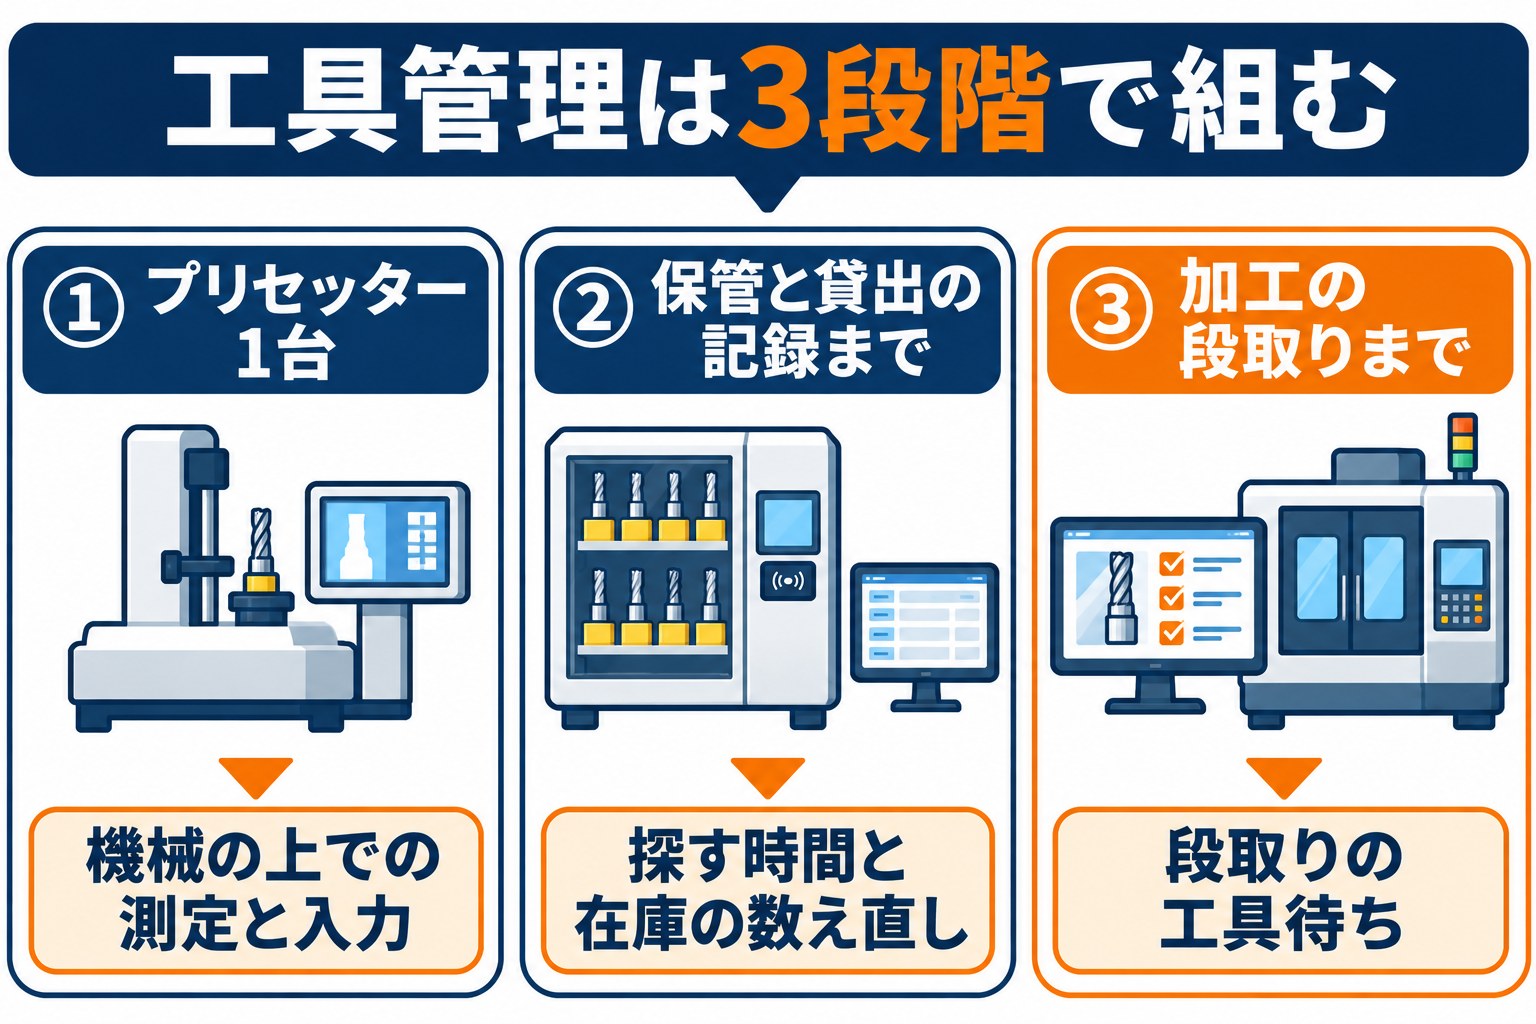
工具管理システムは、次の3つの範囲で考えます。
どの範囲でも、自社のホルダーの種類と加工機に合わせた仕様が出発点です。
| 構成 | 主な中身 | 減る作業 | 向いている工場 |
|---|---|---|---|
| ①プリセッターを自社仕様で1台 | 工具の長さと径を機械の外で測る装置と、数値を加工機へ送る仕組み | 機械の上での測定、補正値の手入力、打ち間違いのやり直し | 機械の上で工具を測っていて、主軸が止まる時間が長い |
| ②保管と貸出の記録まで | ①に、自動の工具保管棚、ホルダーに付ける識別タグ、持ち出しと返却の記録を加える | ①の作業に加え、探す時間、台帳づけ、在庫の数え直し | 工具室に専任がいて、本数が多い |
| ③加工の段取りまでつなぐ | ②に、加工の予定から必要な工具を前日に組んで測っておく仕組みと、寿命・発注の通知を加える | ②の作業に加え、段取りの工具待ち、発注表づくり | 多品種で、毎日のように段取りが入る |
構成①のようにプリセッター1台の計画でも、測る工具の長さと径の範囲、ホルダーの種類、数値を送る加工機の機種を自社に合わせて決めていれば、オーダーメイド性を説明できます。
構成を広げるのは、減る時間を大きく示したいときの選択肢です。
構成ごとに確かめたい仕様
- ✓持っているホルダーの種類(BT・HSKなどの規格と大きさ)に合うか
- ✓焼きばめのホルダーを使うなら、焼きばめの装置と測定を1台でできるか
- ✓メーカーの違う加工機それぞれに、数値を送れるか
- ✓工具の見分け方(ホルダーに埋めるICタグ・二次元コード)と、今のホルダーへの付け方
- ✓使用時間や再研磨の回数を、工具ごとに数えられるか
構成ごとに減る作業の中身
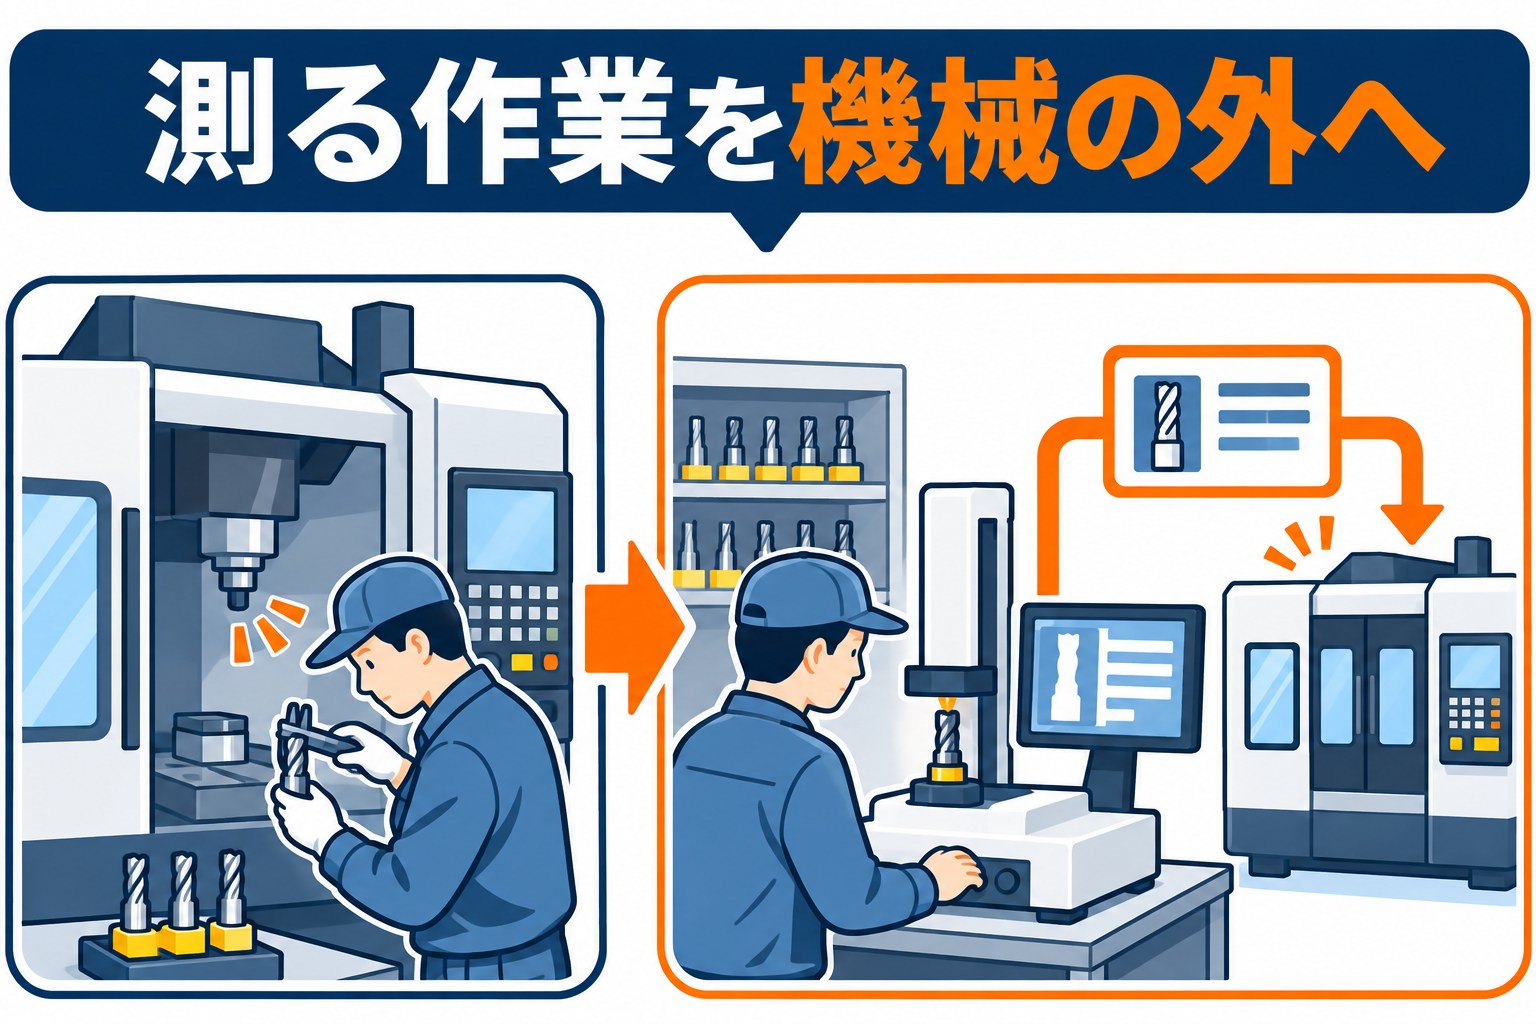
構成①の効き目は、主軸を止めて工具を測る時間が、機械の外の作業に変わることです。
測る作業そのものはプリセッターで残りますが、機械は加工を続けられるので、人の時間と機械の止まる時間の両方が減ります。
数値を送る仕組みまで入れると、打ち込みがなくなり、打ち間違いによる不良とやり直しも減ります。
タグで工具を見分ける形なら、作業者は工具を差すだけで、その工具の数値が機械に入ります。
構成②では、保管棚が工具を出し、だれがいつ持ち出したかを自動で残します。
月末の在庫の数え直しと、見つからない工具の探し回りが減り、同じ刃物を重ねて買うことも防げます。
構成③では、翌日の加工の予定から必要な工具の一覧を作り、前日のうちに組んで測っておきます。
段取りの始まりに工具がそろっているので、加工機の前で工具を待つ時間が減ります。
設備を替えても変わらない作業
刃物をホルダーに締める組み付けは、どの構成でも人の作業として残ります。
減らない作業は省力化指数の分母に入れません。
分けて書くことで、指数を正しく示せます。
自社の設備が対象になるかは、仕様の決め方と計画の示し方で変わります。
気になったらお気軽にご相談ください。
構成の選び方
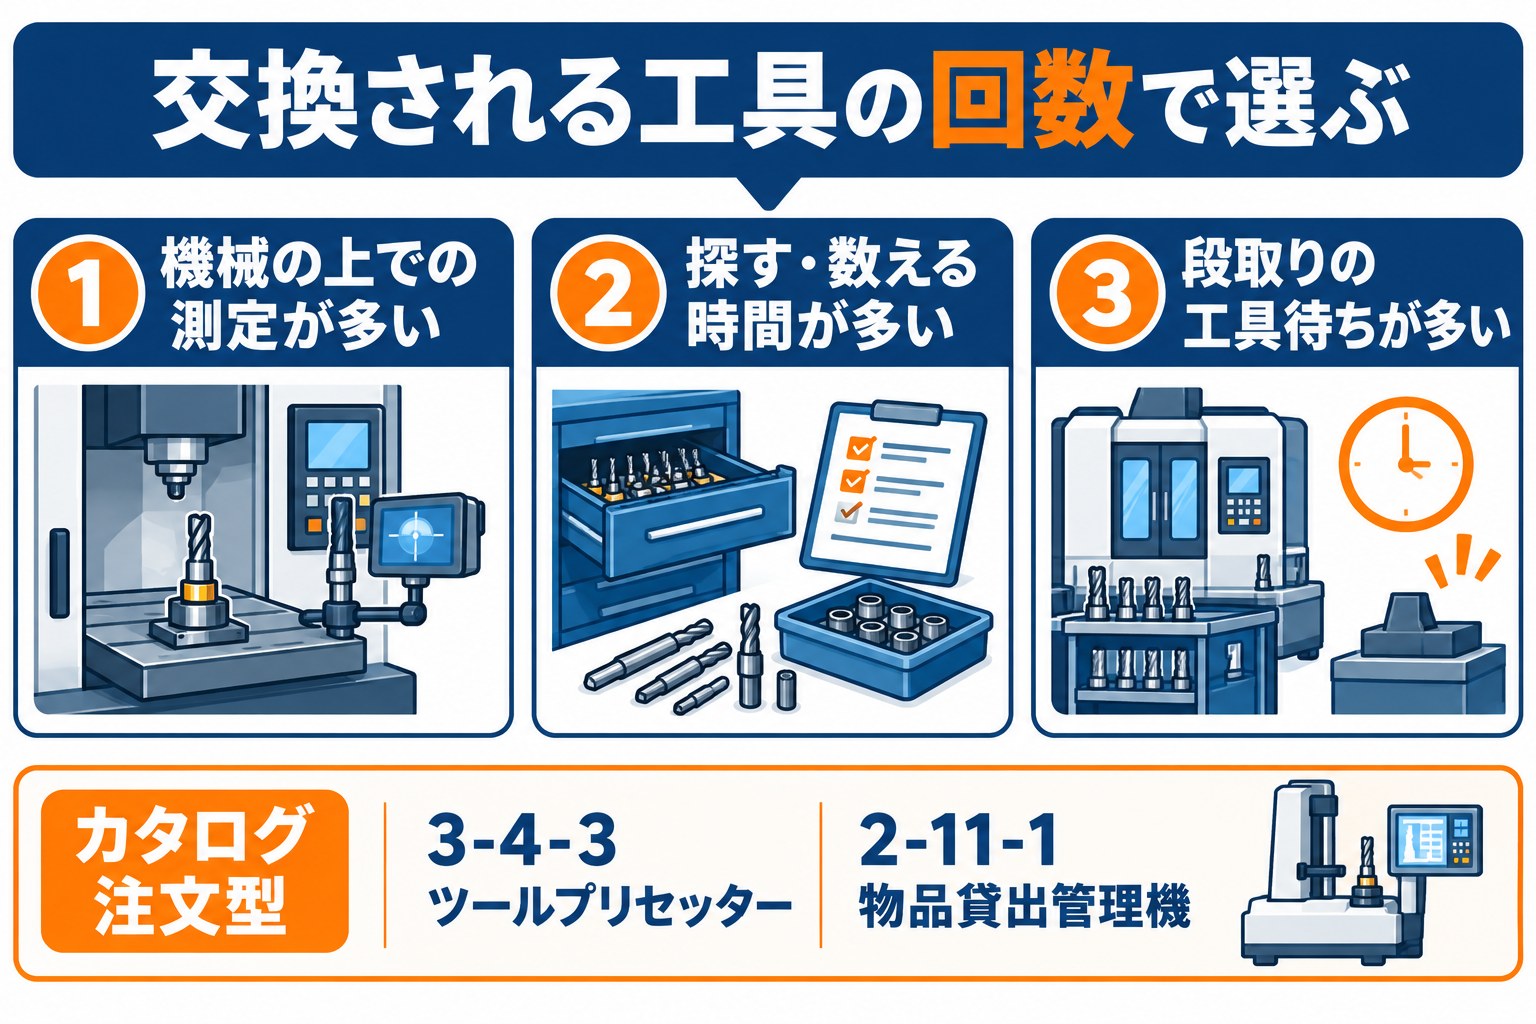
まず1週間、次の3つを記録します。
- 機械の上で工具を測った回数と、1回に主軸が止まった分数
- 工具を探して出すのにかかった時間(作業者が工具室まで歩いた時間も含む)
- 在庫を数え、発注表を作るのにかかった時間
1が大きければ構成①、2と3が大きければ構成②、段取りのたびに工具待ちが出ているなら構成③まで考えます。
加工機の台数より、交換される工具の回数で選ぶと、減る時間の見込みが外れにくくなります。
加工機の入れ替えと同じ時期なら、新しい加工機と工具のデータの受け渡しを同じ計画で考えると、機械の性能を引き出す投資として説明できます。
分けて別の計画にするかは、それぞれで減る時間を比べて決めます。
カタログ注文型にある関連のカテゴリ
カタログ注文型の製品カテゴリ目次(令和8年10月8日版)には、3-4-3 ツールプリセッターと2-11-1 物品貸出管理機があります。
工具管理システムという名前のカテゴリはありません。
プリセッターだけを早く入れたい場合は、検討中の製品がカタログに登録されているかを販売店に確かめれば、カタログ注文型も選べます。
保管棚や記録の仕組みと組んで自社の工具に合わせるなら、一般型で計画するのが自然です。
補助額と減る時間の計算例(従業員35人・加工機8台の工場の場合)
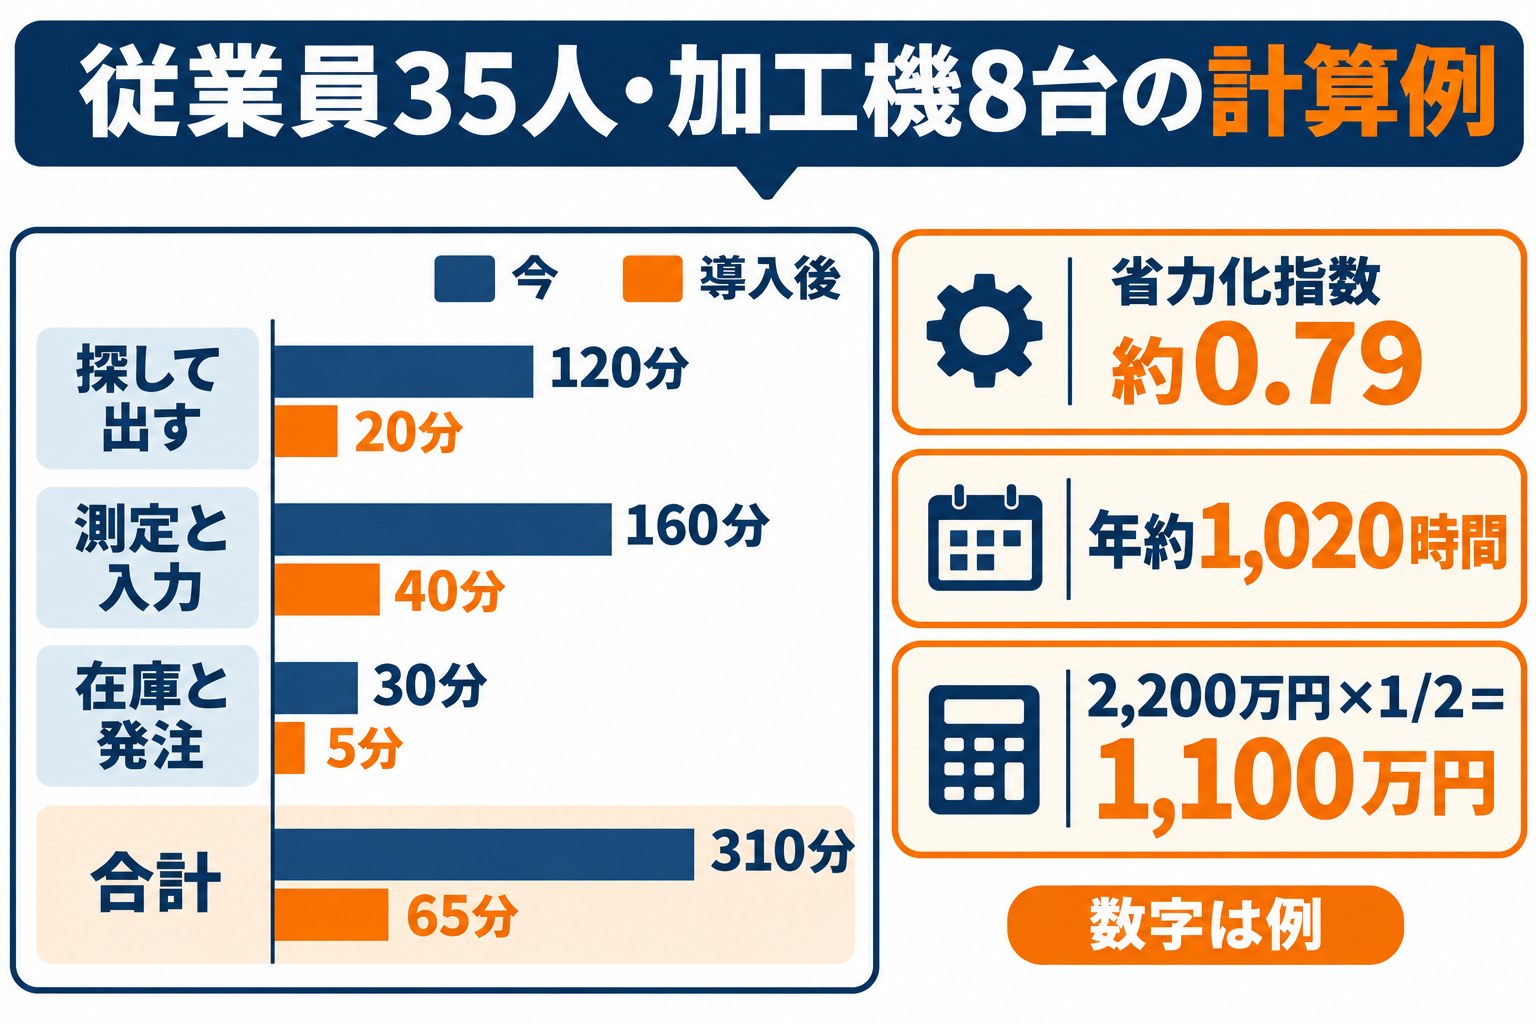
数字はすべて説明のための例です。
1日に工具の交換が40回ある工場で、構成②を選んだ場合を考えます。
| 作業(例) | 今 | 導入後 |
|---|---|---|
| 工具を探して出す | 作業者8人×15分=120分 | 20分 |
| 測定と補正値の入力 | 40回×4分=160分(主軸も止まる) | プリセッターで40回×1分=40分 |
| 在庫の確認と発注表 | 30分 | 5分 |
| 合計 | 310分 | 65分 |
この例では1日245分の作業が減り、省力化指数は(310-65)÷310で約0.79です。
年250日稼働なら年約1,020時間の作業が、段取りや加工の時間に変わります。
主軸が止まっていた1日160分が加工に戻る分は、人の時間とは別に、付加価値額の伸びとして書けます。
計画書での見せ方
工具管理の計画書は、機械の写真より、1本の交換で何が起きているかの表が説得力を持ちます。
上の表のように作業ごとの今と導入後を並べ、どの装置がどの作業を減らすのかを1対1で書きます。
浮いた時間の使い道は、段取りの短縮で受けられる品種を増やす、夜間の無人運転の時間を延ばす、といった形で書くと、付加価値額の伸びとつながります。
工具室の担当を測定の作業から外し、刃物の寿命の分析や購入先の見直しに回す書き方もできます。
| 従業員数 | 補助上限 | 大幅賃上げ特例の場合 |
|---|---|---|
| 5人以下 | 750万円 | 1,000万円 |
| 6〜20人 | 1,500万円 | 2,000万円 |
| 21〜50人 | 3,000万円 | 4,000万円 |
| 51〜100人 | 5,000万円 | 6,500万円 |
| 101人以上 | 8,000万円 | 1億円 |
補助率は、小規模企業者・小規模事業者・再生事業者なら2/3、それ以外の中小企業は1/2で、最低賃金引上げ特例に当たれば2/3に上がります。
| 構成(例) | 対象経費(税抜) | 補助率 | 補助額 |
|---|---|---|---|
| ①プリセッターとデータ転送 | 900万円 | 1/2 | 450万円 |
| ②保管と貸出の記録まで | 2,200万円 | 1/2 | 1,100万円 |
| ③加工の段取りまで | 3,600万円 | 1/2 | 1,800万円 |
従業員21〜50人の補助上限は3,000万円なので、どの例も上限の中に収まります。
補助金は支払いを終えたあとに受け取るため、設備代はいったん自社で用意します。
申請の流れとスケジュール(第9回)
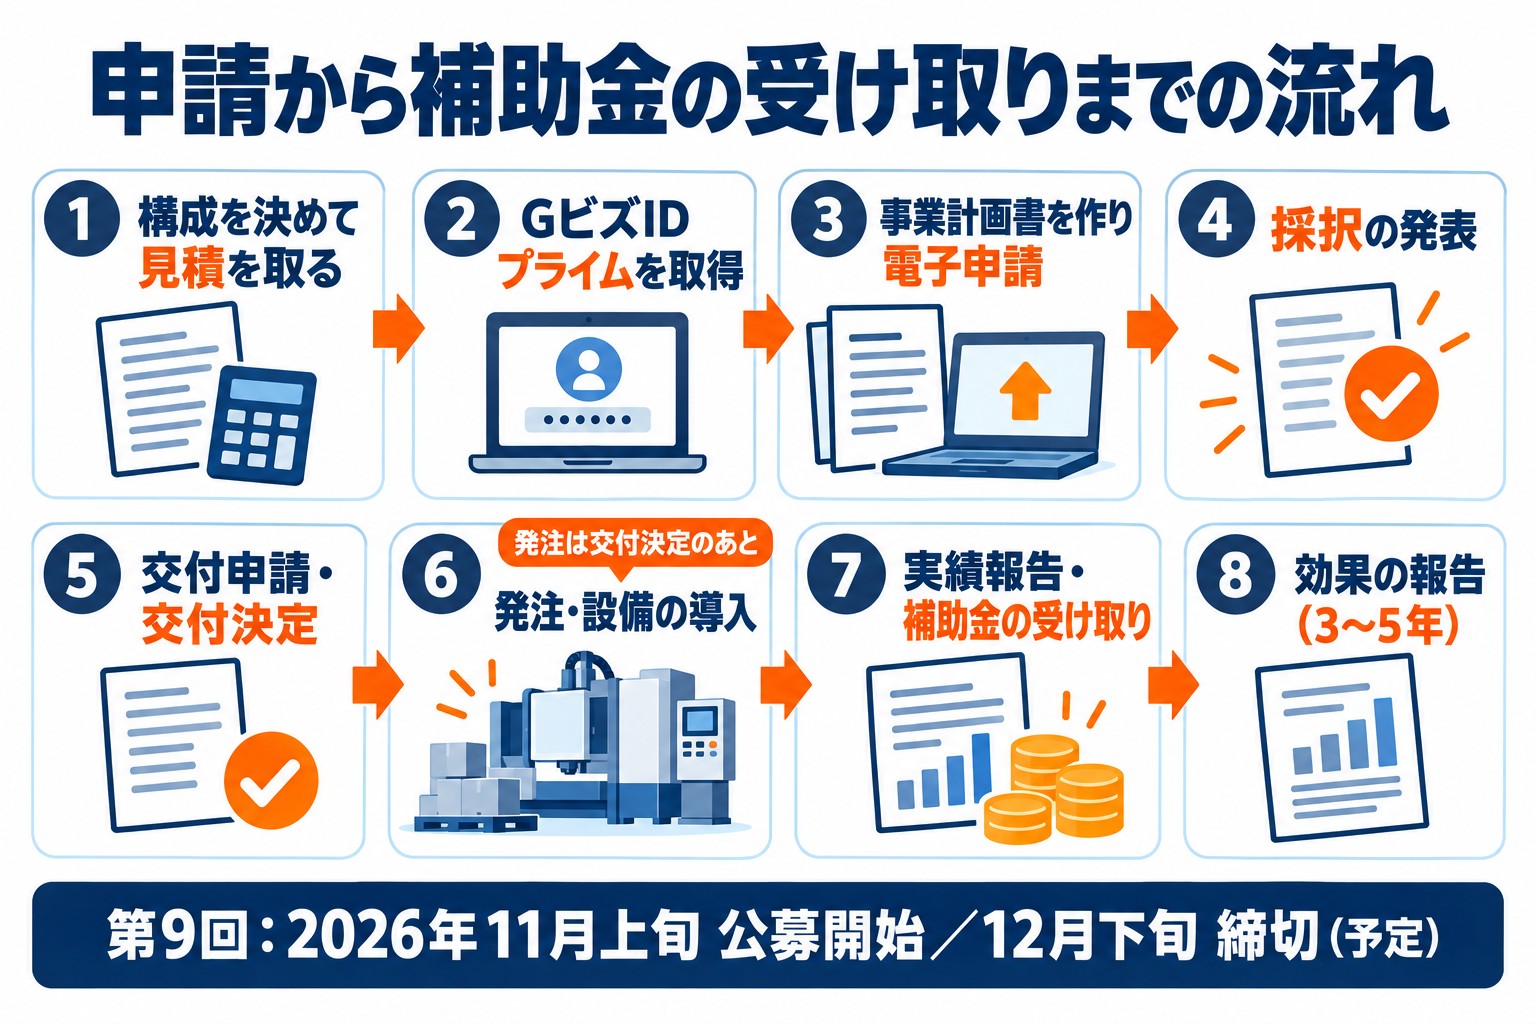
省力化投資補助金(一般型)の第9回は2026年11月4日に公募が始まり、申請受付は12月上旬開始、締切は12月下旬の予定です(一般型の公式サイト)。
採択されたかどうかは、2027年3月下旬に発表される予定です(調整中)。
- 工具の交換回数、測定で主軸が止まる時間、探す時間を1週間記録する
- 持っているホルダーと加工機の一覧から、3つの構成のどこまで組むかを決める
- プリセッター・保管棚・識別タグ・ソフトとデータ転送の設定・据え付けを分けた見積書をそろえる
- 3〜5年の事業計画で、労働生産性の年平均4.0%以上、1人当たり給与支給総額の年平均3.5%以上の伸びを示す
- GビズIDプライムで電子申請し、採択後は2か月以内に交付申請をする
- 交付決定のあとに発注し、据え付け・支払・実績報告を経て補助金を受け取る
事業場内最低賃金を地域別最低賃金より30円以上高くすることと、従業員21名以上なら一般事業主行動計画を公表することも要件です。
補助事業期間は交付決定から14か月以内なので、棚の据え付けとタグの付け替えをその中に収めます。
今のホルダーにタグを付ける作業は、本数が多いと日数がかかります。
付け替えの手順と日数を見積もりの段階で確かめておくと、期間内に余裕を持って動かし始められます。
1週間の記録は、作業日報に「測定を始めた時刻と終えた時刻」を足すだけでも取れます。
記録がそろえば、構成の相談と見積もりの依頼を同時に進められます。
よくある質問
Q. 加工機のメーカーが何社かに分かれています。
数値の送り方は加工機の制御装置ごとに違うことがあります。
加工機の一覧を見積もりの前にメーカーへ渡し、どの機械に送れるかを確かめてから構成を決めます。
Q. 工具を管理するソフトの費用も対象になりますか?
工具の記録や数値の受け渡しに使うシステムは、機械装置・システム構築費に当たり得ます。
単価50万円(税抜)以上の機械装置等が1つ以上必要なので、プリセッターや保管棚と組んだ構成で見積書を分けておきます。
Q. 工具室の担当が1人です。効果は小さくなりませんか?
担当の時間だけでなく、作業者が工具室まで歩く時間や、機械の前で工具を待つ時間も合わせて数えると、効果を示しやすくなります。
担当が休んでも工具が出せる形になることも、計画書に書けます。
工具管理システムの補助金はTaigenに無料で相談できます
工具管理の投資は、困りごとが表に出にくく、後回しにされがちです。
工具の交換回数と測定の時間を一緒に数え、どの構成なら減る時間をいちばん大きく示せるかを整理します。
Taigen株式会社は、採択158件・支援した補助金の総額28億円以上の実績をもとに、構成の整理から事業計画書づくり、採択後の交付申請・実績報告まで伴走します。
対象になるか、補助額はいくらになるか。
まずは無料でお確かめください。