Column
財務のコラム
コラム
線材加工機は、どこまで組むか|曲げ機1台から溶接までの3つの組み方と補助金
線材加工機の補助金の計画は、CNCの曲げ機1台から、切断や溶接までつなぐ構成まで、どこまで組むかで減る時間と補助額が変わります。
曲げ機1台でも、自社の製品の形・線径・材質に合わせた仕様を説明できれば、省力化投資補助金(一般型)で申請できます。
どこまで組むかは、切る・持ち替える・曲げる・溶接するのうち、どの作業にいちばん人が付いているかで決めます。
この記事でわかること
- 線材加工機の3つの組み方を比べる
- 組み方ごとに減る作業の中身
- どこまで組むかを決める3つの目安
- 見積書と計画書で、曲げ機の仕様をどう説明するか
- 補助額と減る時間の例(従業員30人の線材製品の工場の場合)
- 申請の流れ(第9回の日程)
この記事では、線材加工の工程に合わせて3つの組み方を比べ、それぞれで減る作業、選び方の目安、補助額の例、申請の流れを説明します。
線材加工機の3つの組み方を比べる
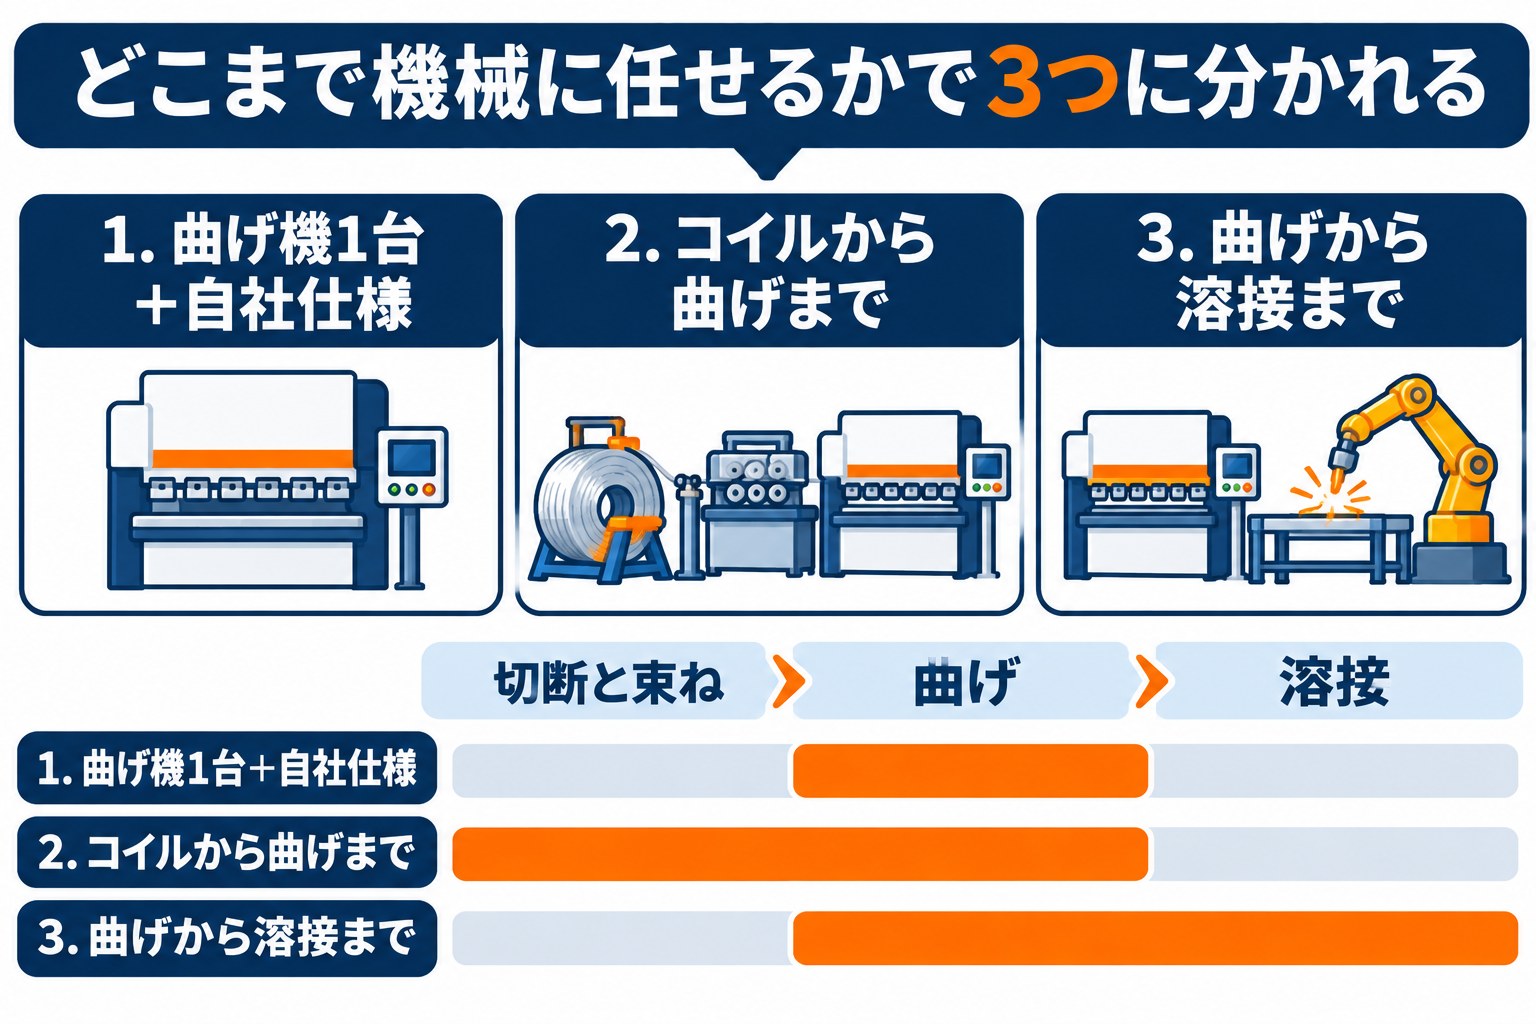
線材加工の工程は、コイル状の線材をまっすぐにして切る工程、曲げる工程、曲げた部材を溶接して枠や網にする工程に分かれます。
組み方は、この3つのどこまでを機械に任せるかで分かれます。
| 組み方 | 主な設備(例) | 減る作業 | 向いている工場 |
|---|---|---|---|
| 1. 曲げ機1台+自社仕様 | CNC線材曲げ機(曲げヘッド・送り・取り出しを製品に合わせる) | 手曲げ、曲げ型の段取り、角度の手直し | 品種が多く、曲げに職人が張り付いている |
| 2. コイルから曲げまでつなぐ | 線材を巻き出す装置+矯正切断機+CNC曲げ機 | 1に加えて、定尺に切って束ねる・曲げ機へ1本ずつ入れる | 同じ線径の製品が多く、切断と運搬に人が付いている |
| 3. 曲げから溶接までつなぐ | CNC曲げ機+溶接用の治具+多点の抵抗溶接機+取り出し装置 | 2に加えて、治具に並べる・1点ずつ溶接する | 棚の部材・籠・網など、溶接の点数が多い製品をつくる |
1台の構成でも、オーダーメイド性(自社の製品に合わせた仕様)を説明できれば申請できます。
2や3の組み方は、減る時間をより大きく示したいときの選択肢です。
組み方ごとに減る作業の中身
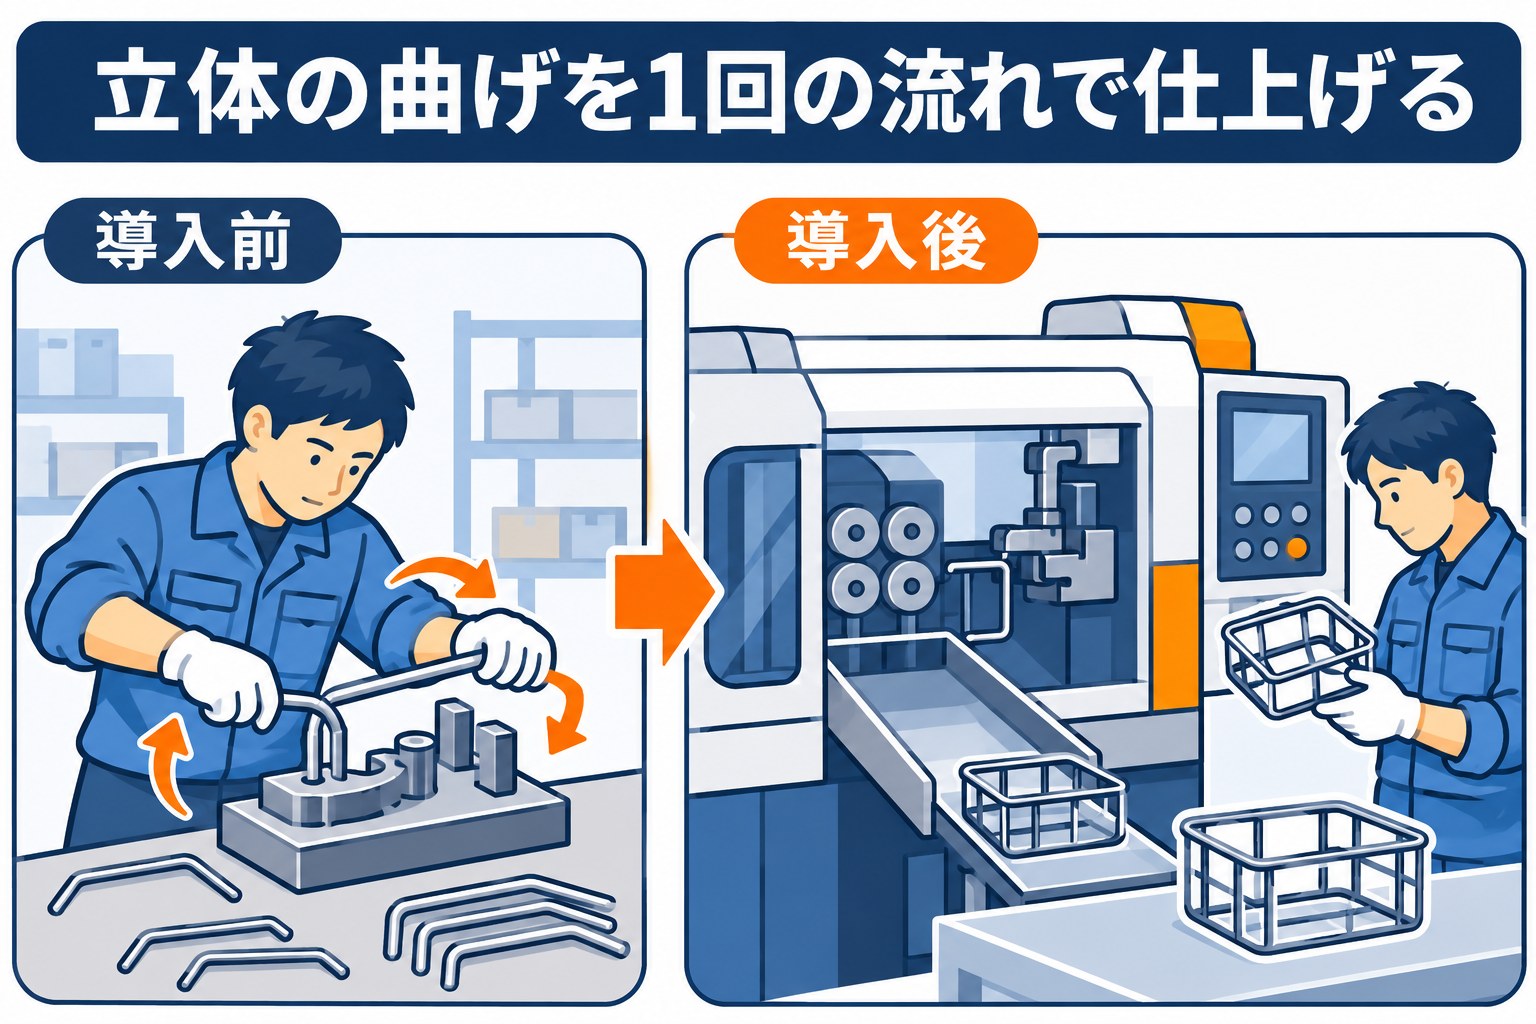
1. 曲げ機1台:手曲げと段取りが減る
手曲げの工程では、切った線材を曲げ型に当て、角度を見ながら1か所ずつ曲げ、持ち替えて次の曲げに進みます。
立体の形になると、1つの製品で何度も持ち替えることになります。
CNCの曲げ機は、立体の曲げを1回の流れで仕上げます。
線材の曲げで手直しが生まれる理由の1つが、曲げたあとの戻り(スプリングバック)です。
硬い鋼線やステンレス線、ばねに使う線ほど戻りが大きく、同じ角度で曲げても仕上がりがずれます。
曲げ機のデータに戻りの分を入れておけば、角度の手直しと試し曲げが減ります。
2. コイルから曲げまで:切断・束ね・運搬が減る
定尺の材料を使う工場では、線材を切って束ね、曲げ機の横まで運び、1本ずつ機械に入れる作業があります。
コイルから直接まっすぐにして送れば、この往復がなくなります。
材料の補充は、コイルが無くなるたびの交換だけになります。
3. 曲げから溶接まで:位置合わせと溶接が減る
棚の部材や籠、網のような製品では、曲げた線材を治具に並べ、溶接機で1点ずつ溶接します。
並べる位置がずれると溶接がやり直しになるため、慣れた人が付きっきりになりがちです。
多点の抵抗溶接機は、治具に並んだ部材をまとめて溶接します。
どこまで組むかを決める3つの目安
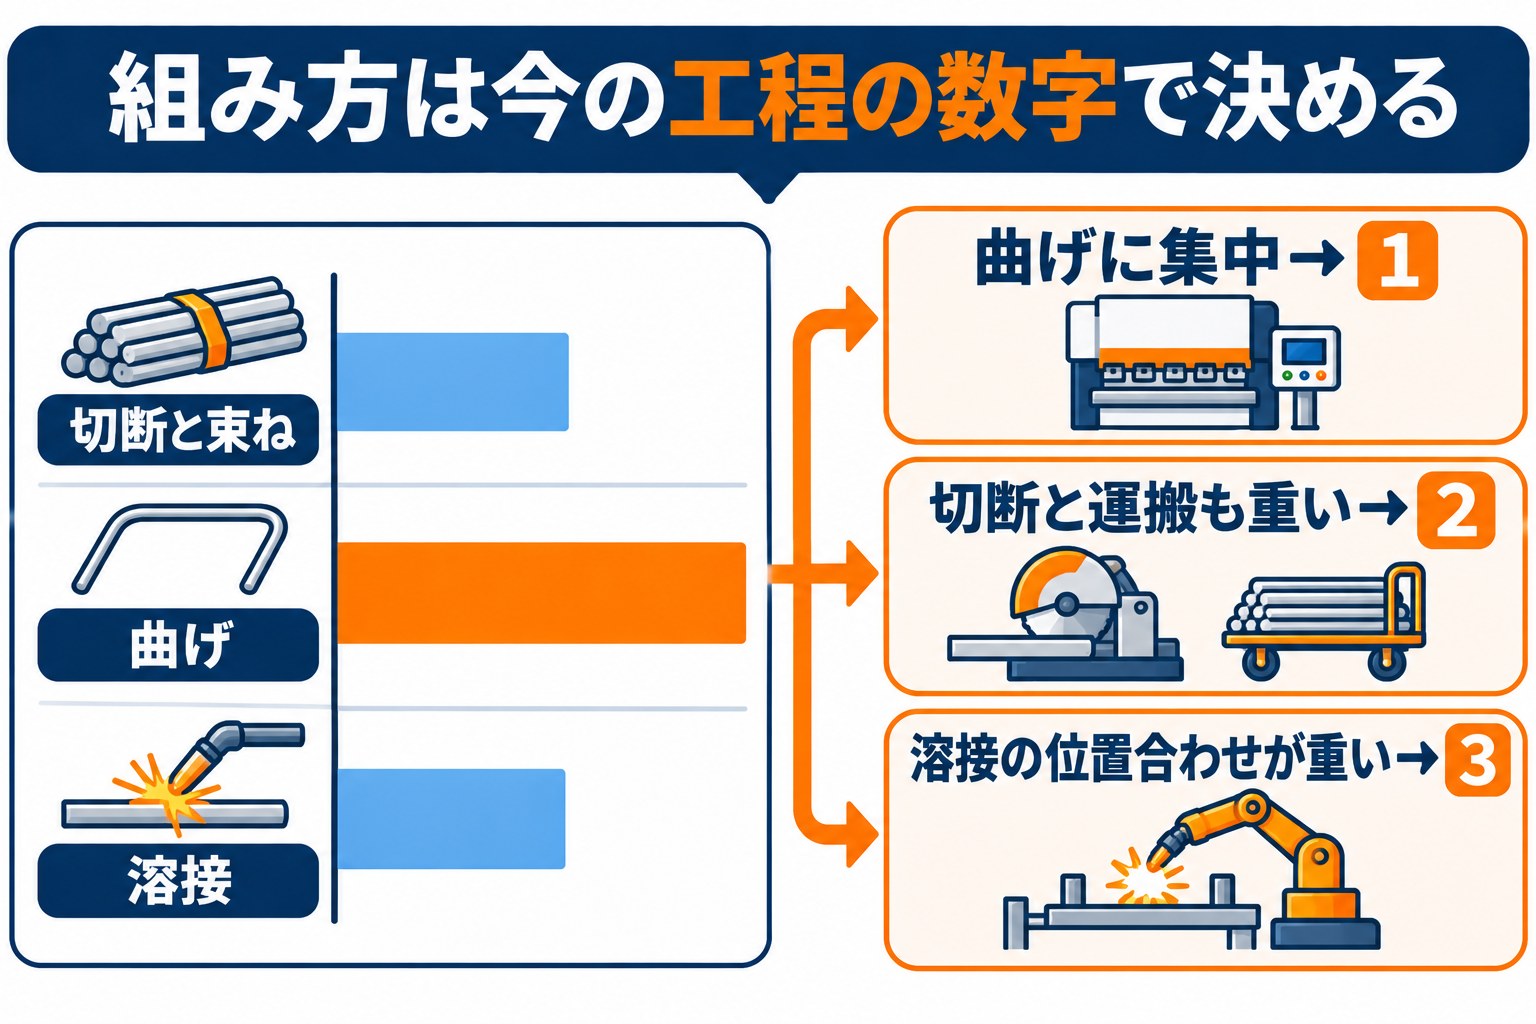
組み方を選ぶときは、設備の大きさから考えるより、今の工程の数字から考えるほうが決めやすくなります。
工程ごとに1週間、人数と時間を測ってから決めます。
- ✓工程ごと(切断と束ね・曲げ・溶接)に、何人が1日何時間付いているか
- ✓製品の種類の数と、品種を替える回数(段取りの回数)
- ✓扱う線径と材質の範囲(細い線と太い線、鉄とステンレスが混ざるか)
- ✓1つの製品にある曲げの数と、溶接の点数
- ✓コイル材と定尺材の割合
目安の1つめは、いちばん人が付いている工程から順に機械に任せることです。
曲げに人が集まっているなら1の組み方、切断と運搬にも人が取られているなら2、溶接の位置合わせが重いなら3が候補になります。
2つめは、線径と材質の幅です。
1台で扱える線径の範囲は機械ごとに決まっているため、細い線から太い線まで扱う工場では、よく流れる製品の線径に合わせて機械を選び、その理由を計画書に書きます。
3つめは、品種の数です。
品種が多い工場ほど、データで曲げの形を呼び出せる機械の効果が大きくなり、溶接の治具は品種ごとに要るため、3の組み方では治具の数と費用も見ておきます。
カタログ注文型に線材加工機のカテゴリはあるか
カタログ注文型の製品カテゴリ目次(令和8年10月8日版)に、線材の曲げ機そのもののカテゴリは見当たりません。
3-4-8 ワイヤ自動供給付ワイヤ放電加工機は名前に「ワイヤ」が付きますが、細い電線で金属を切る工作機械で、線材加工機とは別のものです。
建設業向けには2-10-2 鉄筋自動曲装置がありますが、これは鉄筋の曲げに使う装置です。
線材製品の工場で曲げや溶接を自社の製品に合わせて組むなら、一般型で計画するのが自然です。
自社の設備が対象になるかは、仕様の決め方と計画の示し方で変わります。
気になったらお気軽にご相談ください。
見積書と計画書で、曲げ機の仕様をどう説明するか
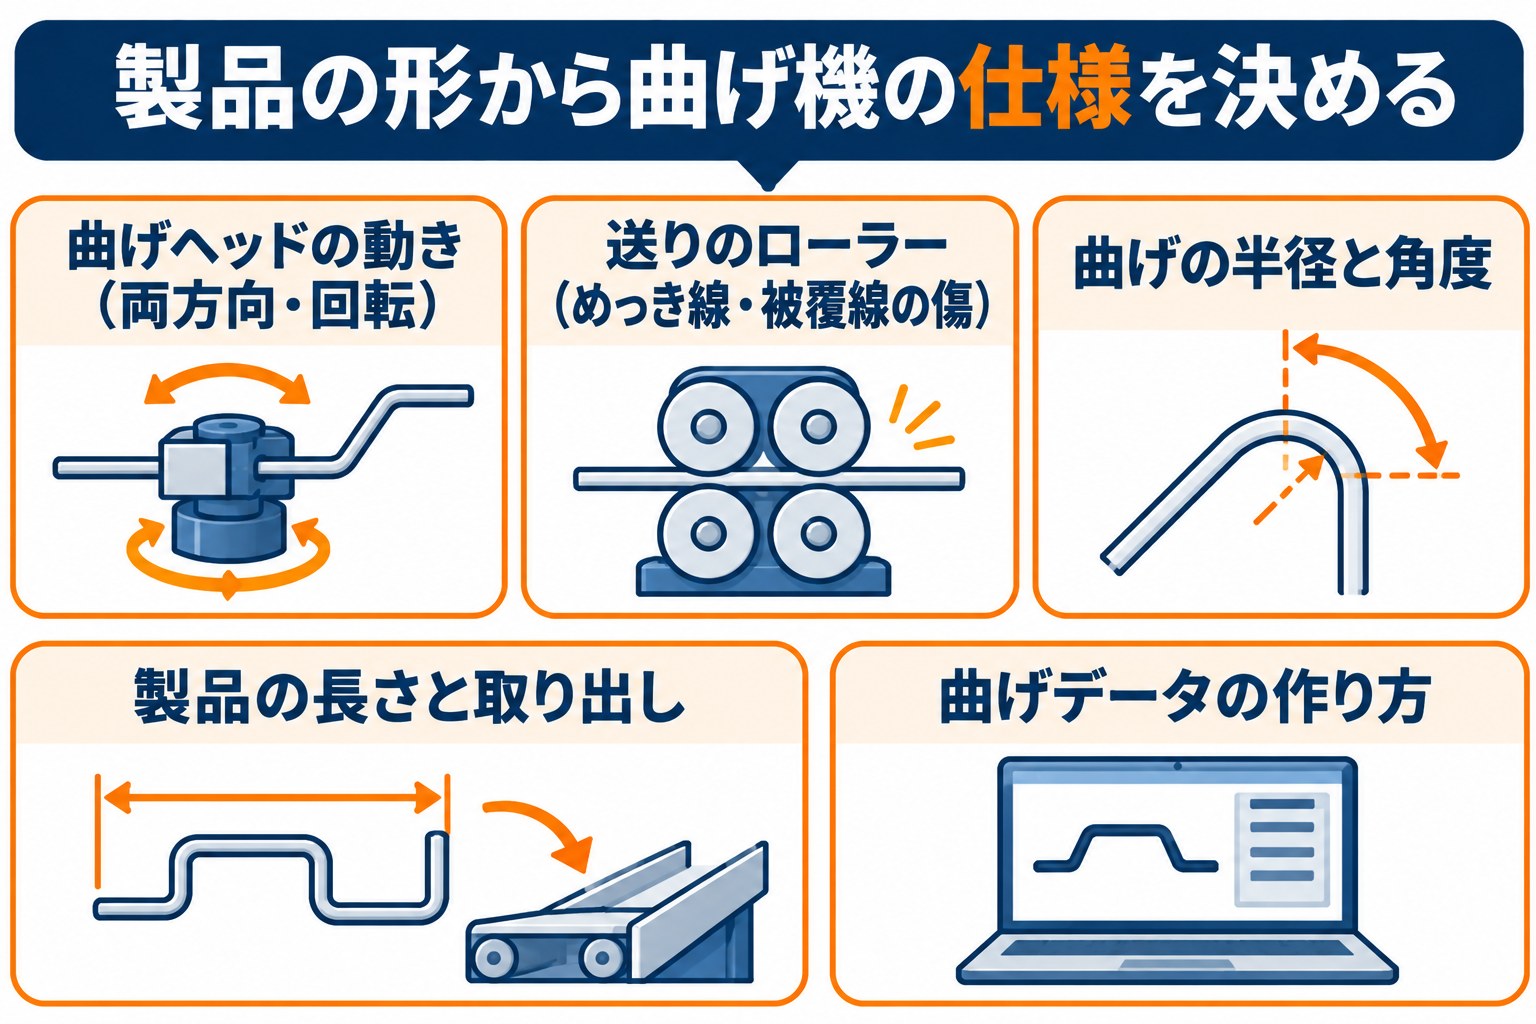
曲げ機1台の計画でオーダーメイド性を示すには、カタログの性能表を写すのではなく、自社の製品のどの形のために、どの仕様を選んだかを書きます。
線材の曲げ機で、製品によって選び方が変わる項目は次のとおりです。
| 項目 | 製品によって変わること |
|---|---|
| 曲げヘッドの動き | 左右の両方向に曲げられるか、ヘッドが線材の周りを回るか。立体の製品ほど必要になる |
| 送りのローラー | めっき線や樹脂で覆った線は、ローラーの溝の形で傷が付きやすさが変わる |
| 曲げの半径と角度 | 最も小さい曲げの半径と、最も深い曲げの角度が、製品の図面に足りるか |
| 製品の長さと取り出し | 長い製品が曲げの途中で振れて当たらないか、取り出しをどこに落とすか |
| 曲げデータの作り方 | 3次元の図面から曲げのデータを作れるか、機械の前で手で打ち込むか |
見積書では、曲げ機の本体、送りと取り出しの装置、曲げデータを作るソフト、据え付けと試運転を分けてもらいます。
仕様書には、よく流れる上位の製品の線径・材質・曲げの数を並べ、その製品に合わせて上の項目を決めたと書けば、1台の計画でも筋が通ります。
相見積もりは2社以上から取ります。
最も安い会社以外を選ぶ場合は、選んだ理由を書いた書面を用意し、曲げヘッドの動きや送りの方式など、製品に合う仕様の違いを理由として書きます。
補助額と減る時間の例(従業員30人の線材製品の工場の場合)
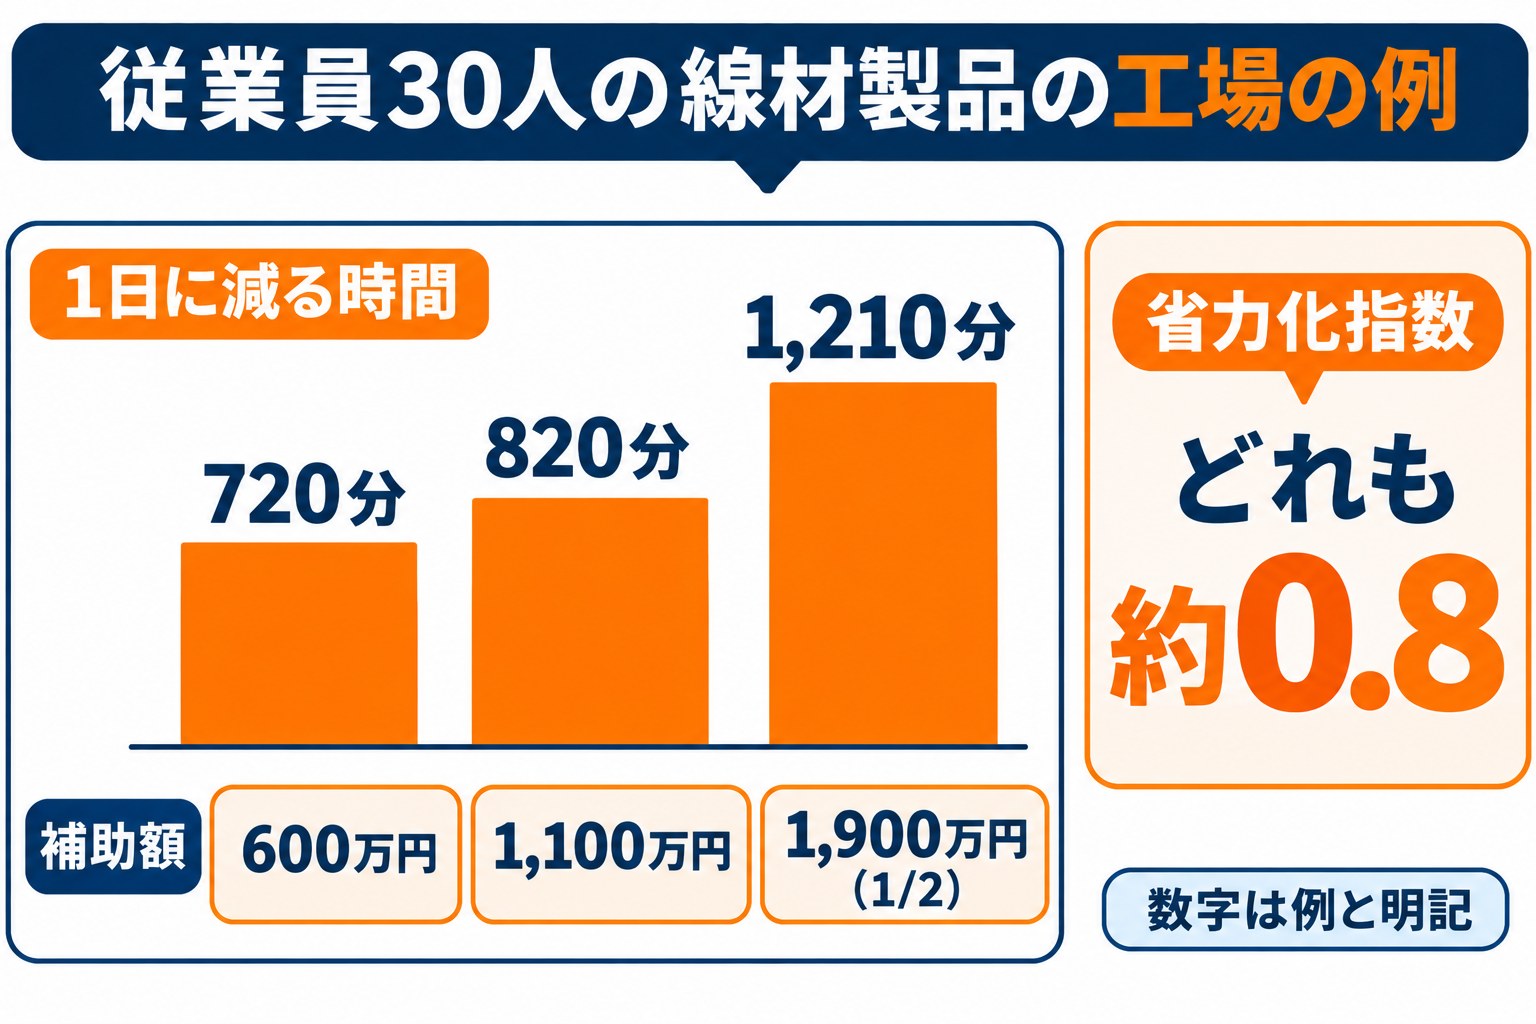
数字はすべて説明のための例です。
切断と束ねに1人が1日2時間、手曲げと持ち替えに3人が1日5時間ずつ、溶接と位置合わせに2人が1日4時間ずつ付いている工場を考えます。
| 組み方(例) | 対象の作業(今) | 導入後 | 1日に減る時間 | 設備の費用(税抜) | 補助額(1/2) |
|---|---|---|---|---|---|
| 1. 曲げ機1台 | 手曲げ 900分 | 180分 | 720分 | 1,200万円 | 600万円 |
| 2. コイルから曲げまで | 切断と手曲げ 1,020分 | 200分 | 820分 | 2,200万円 | 1,100万円 |
| 3. 曲げから溶接まで | 切断・手曲げ・溶接 1,500分 | 290分 | 1,210分 | 3,800万円 | 1,900万円 |
省力化指数(設備で減る作業の割合)は、3つとも約0.8です。
年間240日稼働なら、減る作業は1で年2,880時間、3で年4,840時間になります。
従業員21〜50人の補助上限は3,000万円(大幅賃上げ特例で4,000万円)で、どの例も上限の中に収まります。
補助率は中小企業が1/2で、最低賃金引上げ特例に当たれば2/3になり、3の組み方なら約2,533万円です。
投資回収期間は「投資額÷(削減工数×年間稼働日数×人件費単価+増加した付加価値額)」で出します。
3の組み方で、人件費を1時間2,500円(例)とすると浮く人件費は年1,210万円で、増える付加価値額を年190万円(例)とすれば、3,800万円÷1,400万円で約2.7年です。
補助金は、設備の導入と支払いがすべて済んでから入ります。
3の組み方のように金額が大きい計画では、設備代を立て替える期間の資金繰りを、早めに金融機関と相談しておくと安心です。
申請の流れ(第9回の日程)
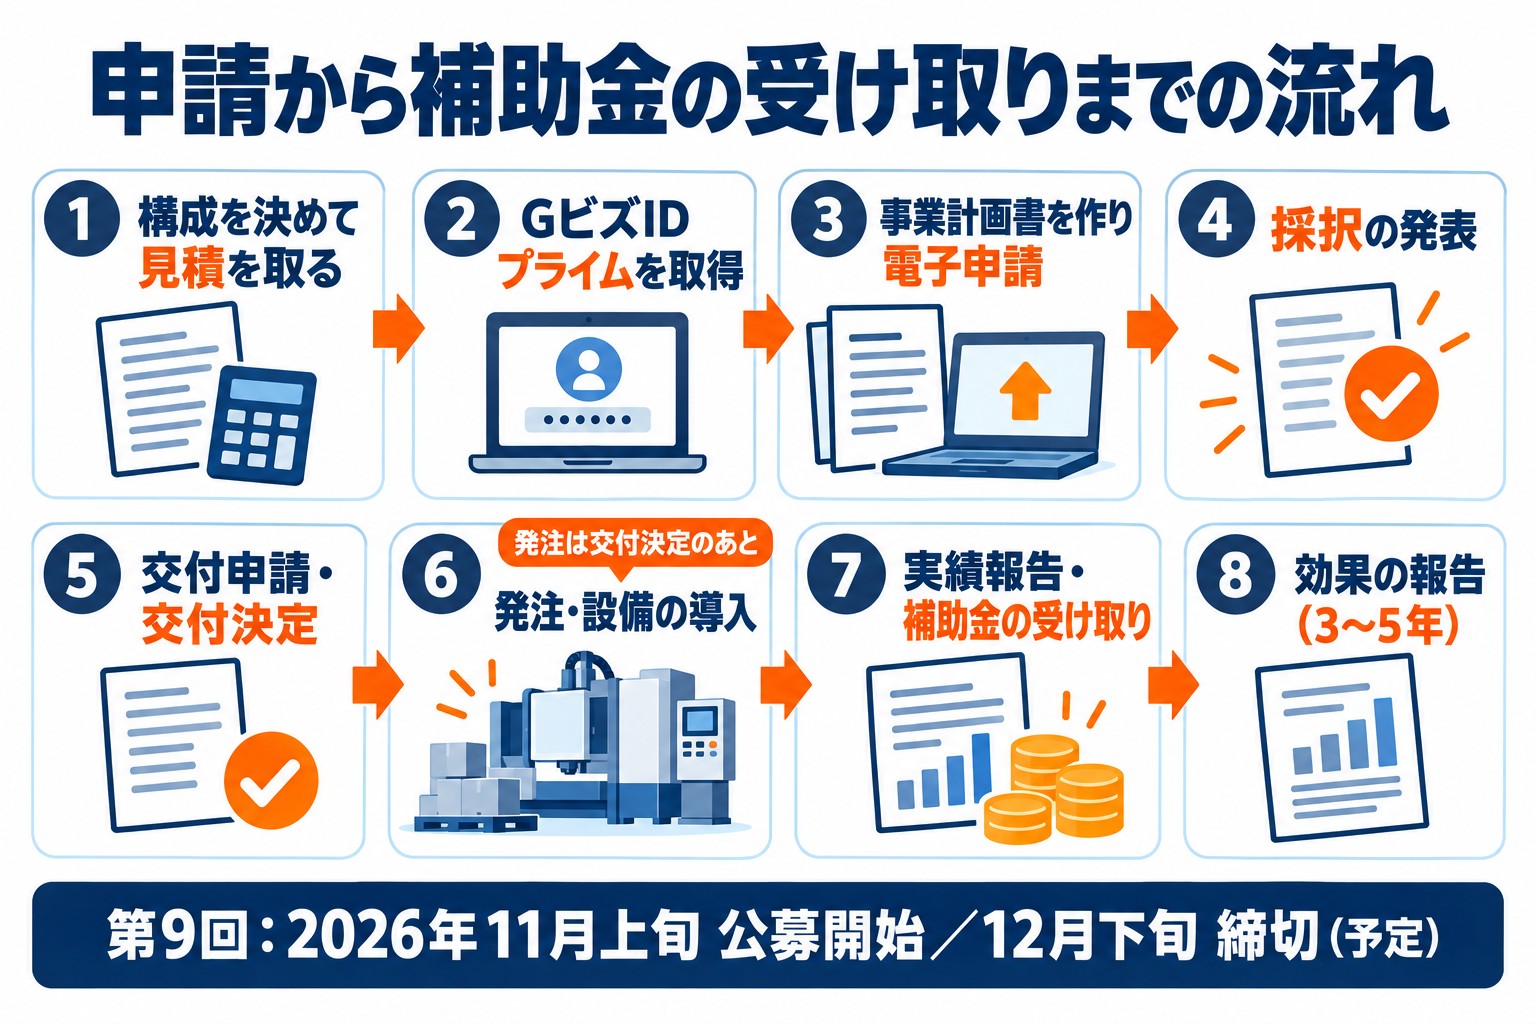
一般型の第9回は2026年11月4日に公募が始まり、受付は12月上旬から、締切は12月下旬の予定です(一般型の公式サイト)。
採択の結果は2027年3月下旬に出る見込みです(調整中)。
- 工程ごとの人数と時間、製品の線径・形・数量を1週間ほど記録する
- いちばん人が付いている工程から、組み方を決める
- 曲げ機・矯正切断機・溶接機・治具・据え付けを分けた見積書を、2社以上から取る
- 計画期間(3〜5年)の労働生産性(年平均4.0%以上)と給与支給総額(年平均3.5%以上)の数字を作る
- 事業計画書をまとめ、GビズIDプライムで電子申請する
- 採択発表から2か月以内に交付申請をし、交付決定のあとに発注する
- 据え付けと試運転、支払いを終え、実績報告をして補助金を受け取る
第9回の補助事業期間は交付決定から14か月以内です。
溶接の治具は製品ごとに作るため、治具の設計の期間も日程に入れます。
事業場内最低賃金を地域別最低賃金+30円以上にすることと、従業員21名以上なら一般事業主行動計画を公表することも要件です。
よくある質問
Q. ばねをつくる工場でも使えますか?
使えます。
ばねの成形機も、線材を曲げて形をつくる設備です。
巻きや曲げの段取り、検査に人の時間がどれだけかかっているかを測り、減る時間を示せば計画を立てられます。
Q. 中古の線材加工機は対象になりますか?
中古の設備を対象にできるかどうかは、公募要領で決められています。
新品か中古かで見積もりの取り方も変わるため、検討している機械が決まった段階で、公募要領の記載と照らし合わせて確かめます。
Q. 溶接の治具の費用も補助の対象になりますか?
治具は、設備と一緒に使う構成機器として、機械装置・システム構築費に入れられる場合があります。
見積書で治具の費用を分け、どの製品のための治具かを書いておくと、扱いを判断しやすくなります。
線材加工機の補助金はTaigenに無料で相談できます
線材加工機の計画は、機械の速さの比較より、切る・持ち替える・曲げる・溶接するのどこに人が付いているかで、組み方と補助額が決まります。
工程ごとの記録をもとに、どこまで組むと無理なく減る時間を示せるかを一緒に整理します。
Taigen株式会社(採択158件・支援した補助金の総額28億円以上)が、組み方の比較から計画書づくり、採択後の交付申請・実績報告まで伴走します。
対象になるか、補助額はいくらになるか。
まずは無料でお確かめください。