Column
財務のコラム
コラム
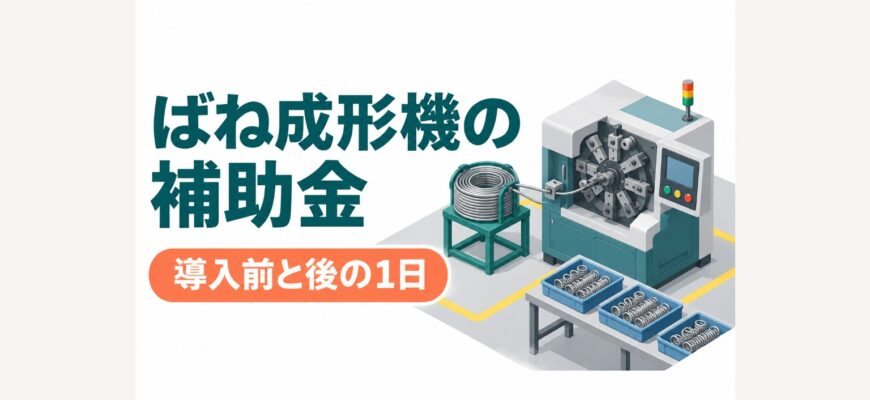
ばね成形機が入る前と後の現場|省力化投資補助金の計画に使う1日の数え方
ばね成形機の補助金計画は、機械が巻いている時間ではなく、職人が機械の横で合わせ、測り、手で曲げている時間を1日の流れで数えるところから始まります。
品番を替えるたびの試し巻き、30分ごとの抜き取り測定、引張ばねのフック起こしが、導入後にどう変わるかを並べれば、減る時間と補助額が見えてきます。
成形機1台の計画でも、自社のばねの形と線径に合わせた仕様を説明できれば一般型で申請できます。
この記事でわかること
- 導入前:コイリングマシンの横で過ぎていく1日
- 導入後:品番を呼び出し、測定は機械が全数見る1日
- 1日の差を数字にする(例・従業員18人のばね工場)
- 浮いた時間と、賃上げ・生産性の要件
- 補助額の計算例
- 申請の流れ(第9回)
この記事では、ばね工場の導入前と導入後の1日を並べ、その差を数字にし、賃上げの要件と補助額にどうつなげるかを、省力化投資補助金(一般型)の第9回に沿って説明します。
導入前:コイリングマシンの横で過ぎていく1日
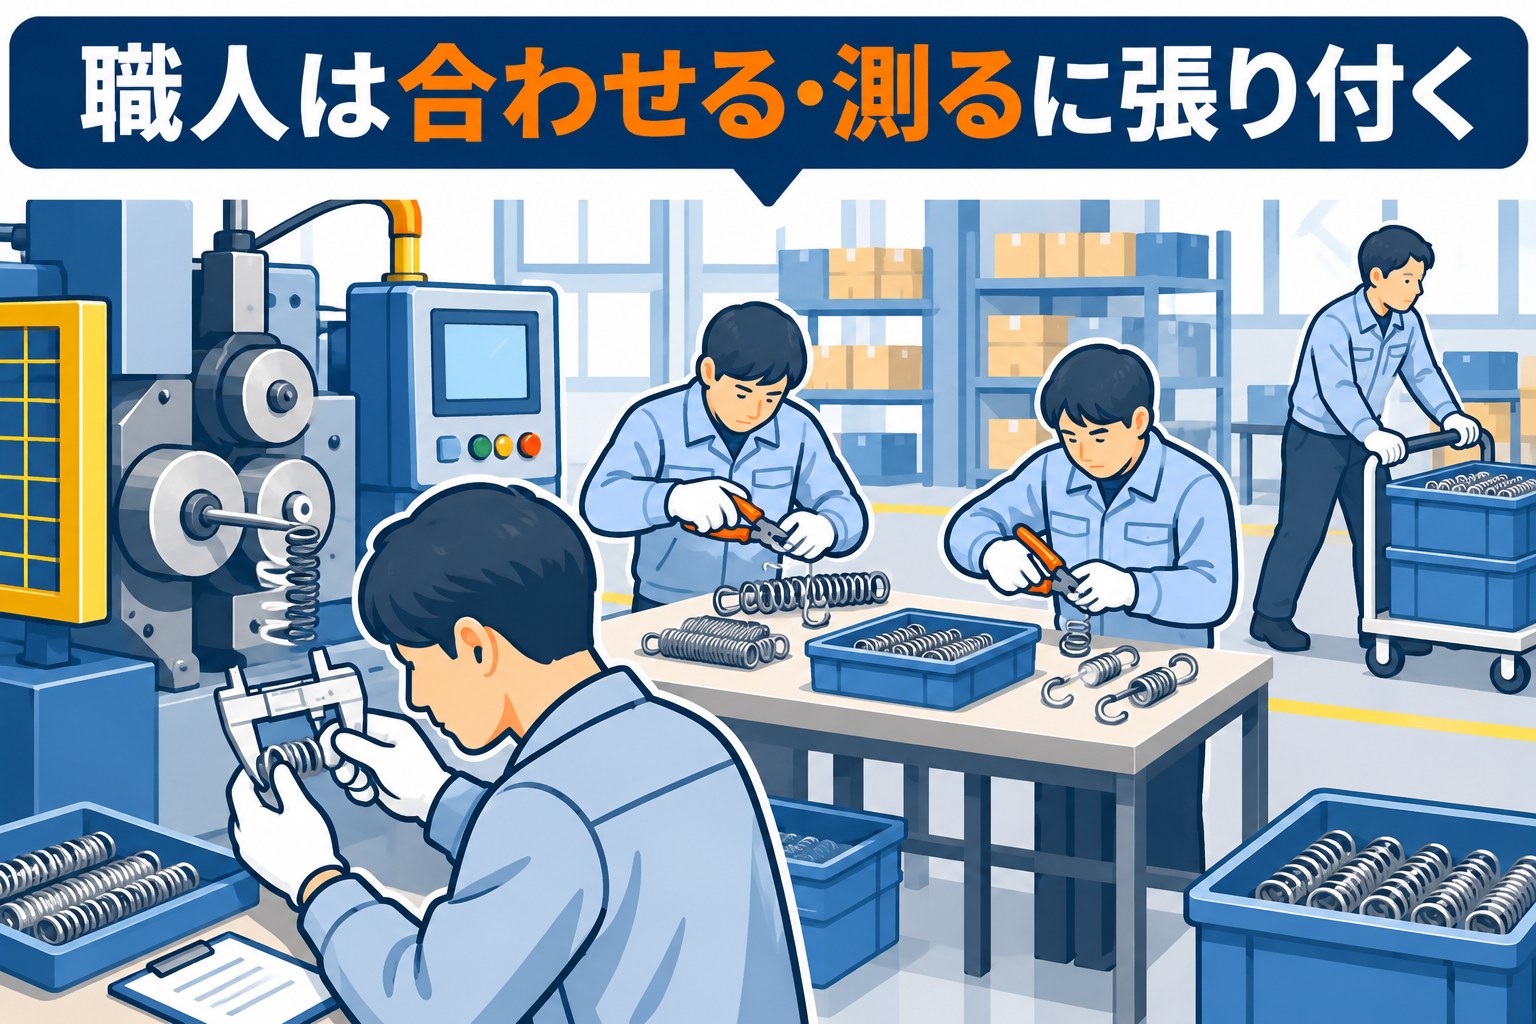
圧縮ばねと引張ばねを多品種でつくる工場の、ある1日を例にします。
時刻と分数はすべて例です。
| 時刻(例) | 場面 | 付いている人 |
|---|---|---|
| 8:00 | 線材のコイル(巻いた線)を供給台に載せ、矯正ローラーで線のくせを取る | 職人 |
| 8:30 | 1品番目の段取り。ピッチツールとカッターの位置を手で合わせ、試し巻きを3〜4回 | 職人 |
| 9:20 | 量産開始。30分ごとに10本抜き取り、自由長(荷重をかけない長さ)と外径を測って記録 | 職人 |
| 10:00 | 引張ばねの両端のフックを、作業者がペンチと簡単な治具で1本ずつ起こす | 作業者2人 |
| 13:00 | 品番替え。午前と同じ段取りと試し巻きを、午後にもう3回 | 職人 |
| 15:30 | 巻き上がったばねをかごに集め、低温焼きなまし(形を落ち着かせる熱処理)の炉まで運ぶ | 作業者 |
| 17:00 | 測定記録を書き写し、外れた品を数える | 職人 |
この流れで目立つのは、職人が1日のほとんどを「合わせる」「測る」に使っていることです。
機械が止まっている段取りの間も、動いている量産の間も、職人は離れられません。
ばねは線材のロット(同じ時期に仕入れた線のまとまり)ごとに硬さや線径がわずかに違い、同じ設定でも自由長がずれます。
このずれを人が測って直していることが、抜き取り測定に人が張り付く理由です。
導入後:品番を呼び出し、測定は機械が全数見る1日
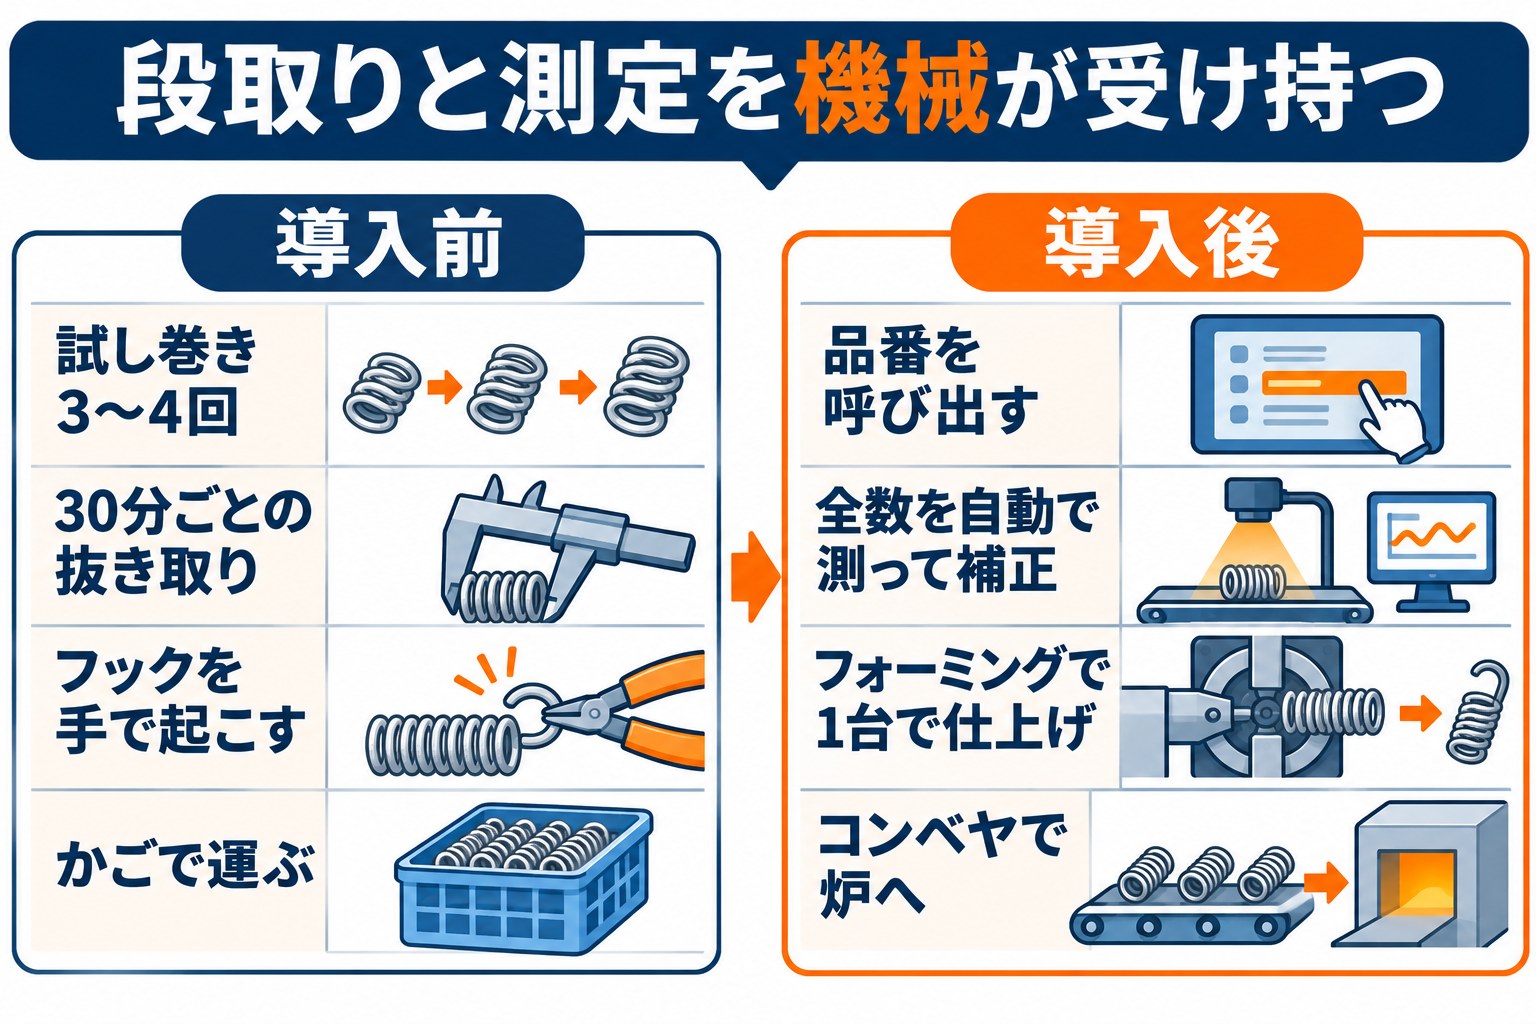
CNCのばね成形機(サーボモーターで各軸を動かす機械)に、自社の品番に合わせたツールと自由長の測定装置を組んだ場合、同じ1日は次のように変わります。
| 場面 | 導入前 | 導入後 |
|---|---|---|
| 段取り | ツールを手で合わせ、試し巻き3〜4回 | 品番のデータを呼び出し、試し巻きは1回の確認 |
| 量産中の測定 | 30分ごとに10本を抜き取ってノギスで測る | 測定装置が全数の自由長を見て、ずれを自動で補正 |
| 外れた品 | 記録を見て手で取り除く | はじき出しシュートが自動で分ける |
| フック | 2人がペンチで1本ずつ起こす | 多軸のフォーミングマシンが巻きと曲げを1台で仕上げる |
| 炉への運搬 | かごに集めて人が運ぶ | コンベヤで炉の入口まで送る |
職人の仕事は、機械の横で合わせることから、新しい品番のデータをつくり、立ち上げる仕事に移ります。
量産中は、測定装置が出す記録とはじかれた本数を見て、線材の替わり目に気を配る役割になります。
導入後の1日を決める仕様
導入後の1日がどこまで変わるかは、機械の仕様の決め方で決まります。
扱う線径と材質の範囲は、いまつくっている品番のうち、量の多いものと手間のかかるものの両方が入るように決めます。
軸の数は、1台で仕上げたい形で決まります。
圧縮ばねだけなら少ない軸で足りますが、フックの向きをそろえる引張ばねや、何度も曲げる線細工まで1台で仕上げるなら、軸の多いフォーミングマシンが要ります。
測定の方法も、カメラで自由長を見るのか、触れて測るのかで、測れる速さと置き場所が変わります。
品番ごとのツールを何種類つくるかも、見積書の金額を大きく左右します。
仕様を決めた理由は「量の多い品番」「職人しか段取りできない品番」「手曲げの残る品番」の3つに分けて書くと、オーダーメイド性の説明として伝わりやすくなります。
ねじりばねや線細工(線を曲げてつくる部品)は、フォーミングマシンの軸の数とツールで仕上がりが決まります。
どの形を1台で仕上げたいかを、仕様を決める最初の条件にします。
1日の差を数字にする(例・従業員18人のばね工場)
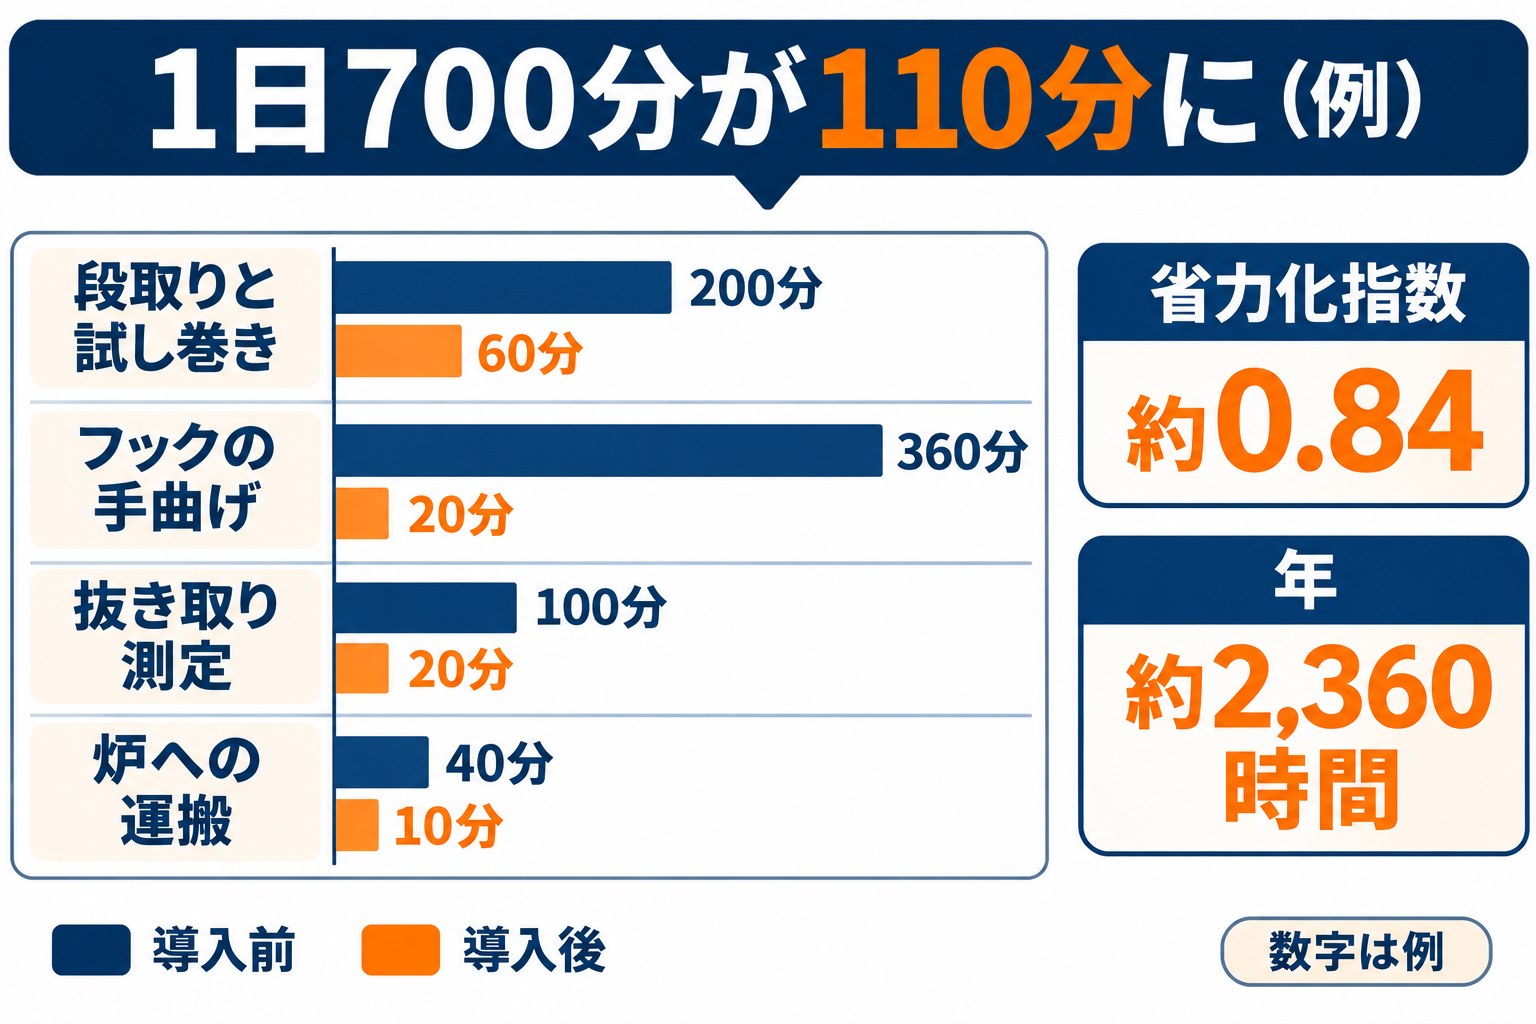
上の1日を作業ごとに分け、導入前と導入後の分数を並べます。
数字はすべて説明のための例です。
| 作業(例) | 導入前 | 導入後 |
|---|---|---|
| 段取りと試し巻き | 1回50分×4回=200分 | 1回15分×4回=60分 |
| フックの手曲げ | 2人×3時間=360分 | 仕上がりの確認20分 |
| 抜き取り測定と記録 | 100分 | 記録の確認20分 |
| 炉へのかご運び | 40分 | 10分 |
| 合計 | 700分 | 110分 |
この例では1日590分(約9.8時間)の作業が減り、省力化指数は(700-110)÷700で約0.84です。
年間240日稼働なら、減る作業は年約2,360時間です。
分母に入れるのは、減らす対象の作業(段取り・手曲げ・測定・運搬)の時間だけです。
機械が巻いている時間まで分母に入れると、指数が小さく見えてしまいます。
- ✓1週間の品番替えの回数と、1回ごとの試し巻きの回数
- ✓抜き取りの間隔と本数、測定と記録にかかった分数
- ✓フックや線細工を手で曲げた本数と、付いた人数
- ✓炉や研削機まで運んだ回数
- ✓職人に聞かないと進まなかった場面と、その待ち時間
この5つを1週間ほど作業日報に書き足してもらえば、計画書に載せる「導入前」の数字がそろいます。
日によって品番替えの回数が違うなら、多い日と少ない日の両方を残しておきます。
自社の設備が対象になるかは、仕様の決め方と計画の示し方で変わります。
気になったらお気軽にご相談ください。
浮いた時間と、賃上げ・生産性の要件
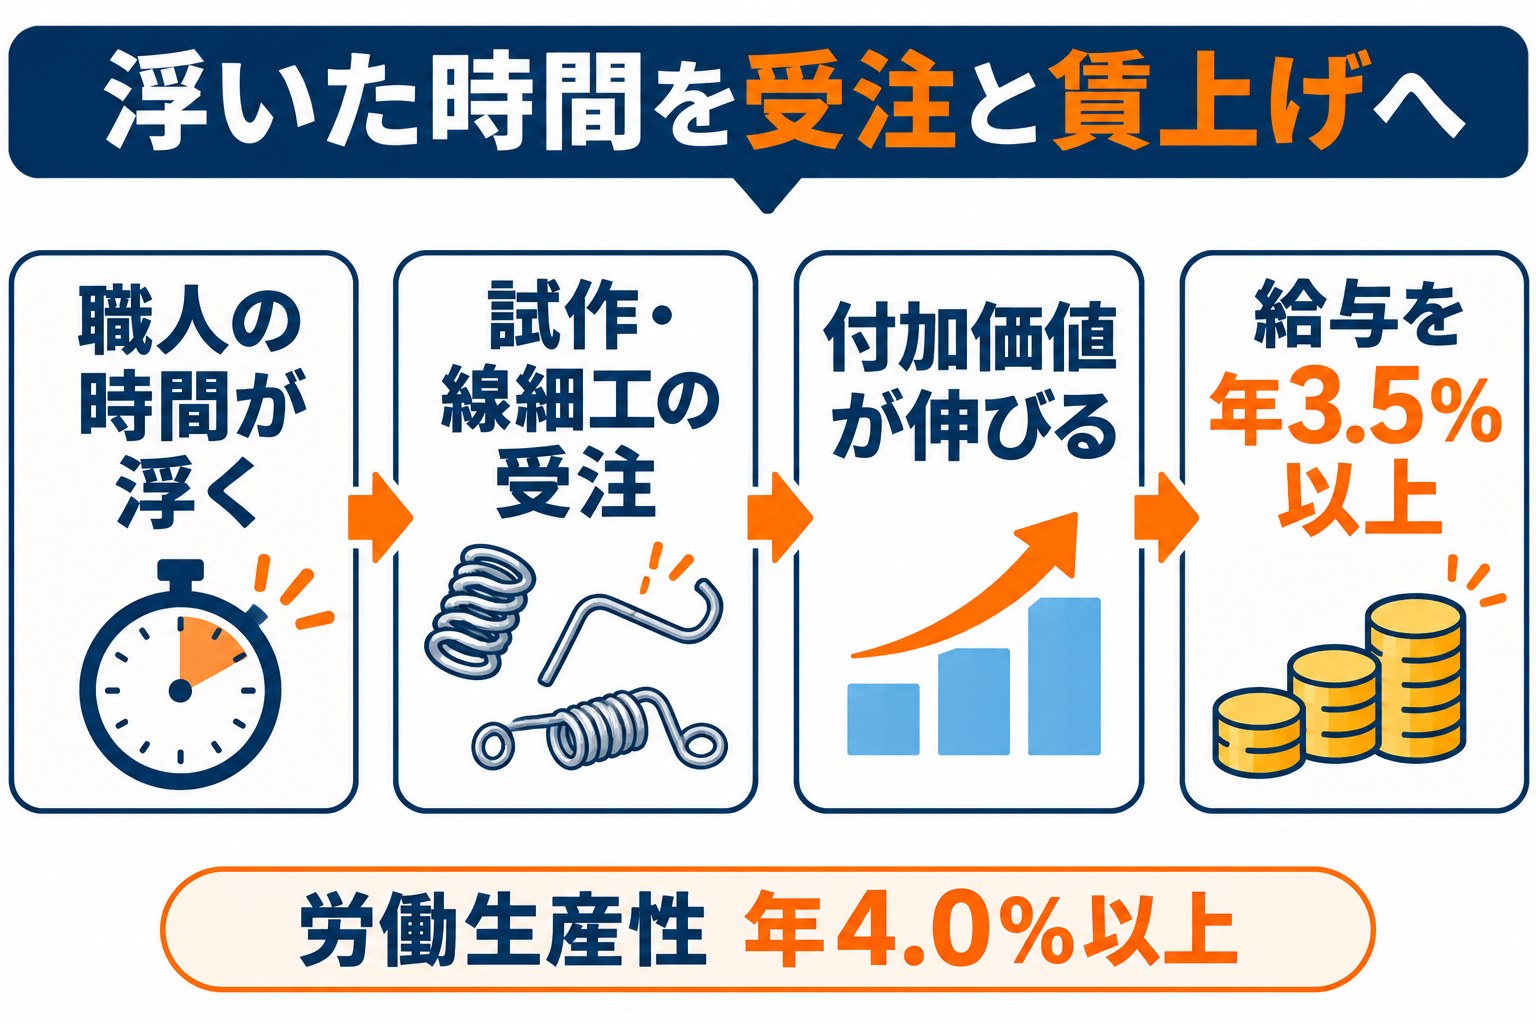
一般型では、3〜5年の事業計画期間で、労働生産性を年平均4.0%以上、1人当たり給与支給総額を年平均3.5%以上伸ばす計画が要ります。
事業場内最低賃金を地域別最低賃金より30円以上高くすることと、従業員21名以上なら一般事業主行動計画を公表することも要件です。
ばね工場なら、浮いた職人の時間を、試作の注文への対応や、手間がかかるため断っていた線細工の受注に回す書き方ができます。
受注を断っていた品番を引き受けられれば、付加価値の伸びとして説明できます。
付加価値額は、営業利益・人件費・減価償却費の合計です。
成形機の導入で減価償却費が増え、浮いた時間で売上が伸び、その分を給与に回す、という順に数字をつなげると、計画全体の筋が通ります。
取引先から全数の寸法の保証を求められている場合は、測定装置の記録が品質の証明にもなります。
記録の残し方まで仕様に入れておくと、受注の話としても書きやすくなります。
補助額の計算例
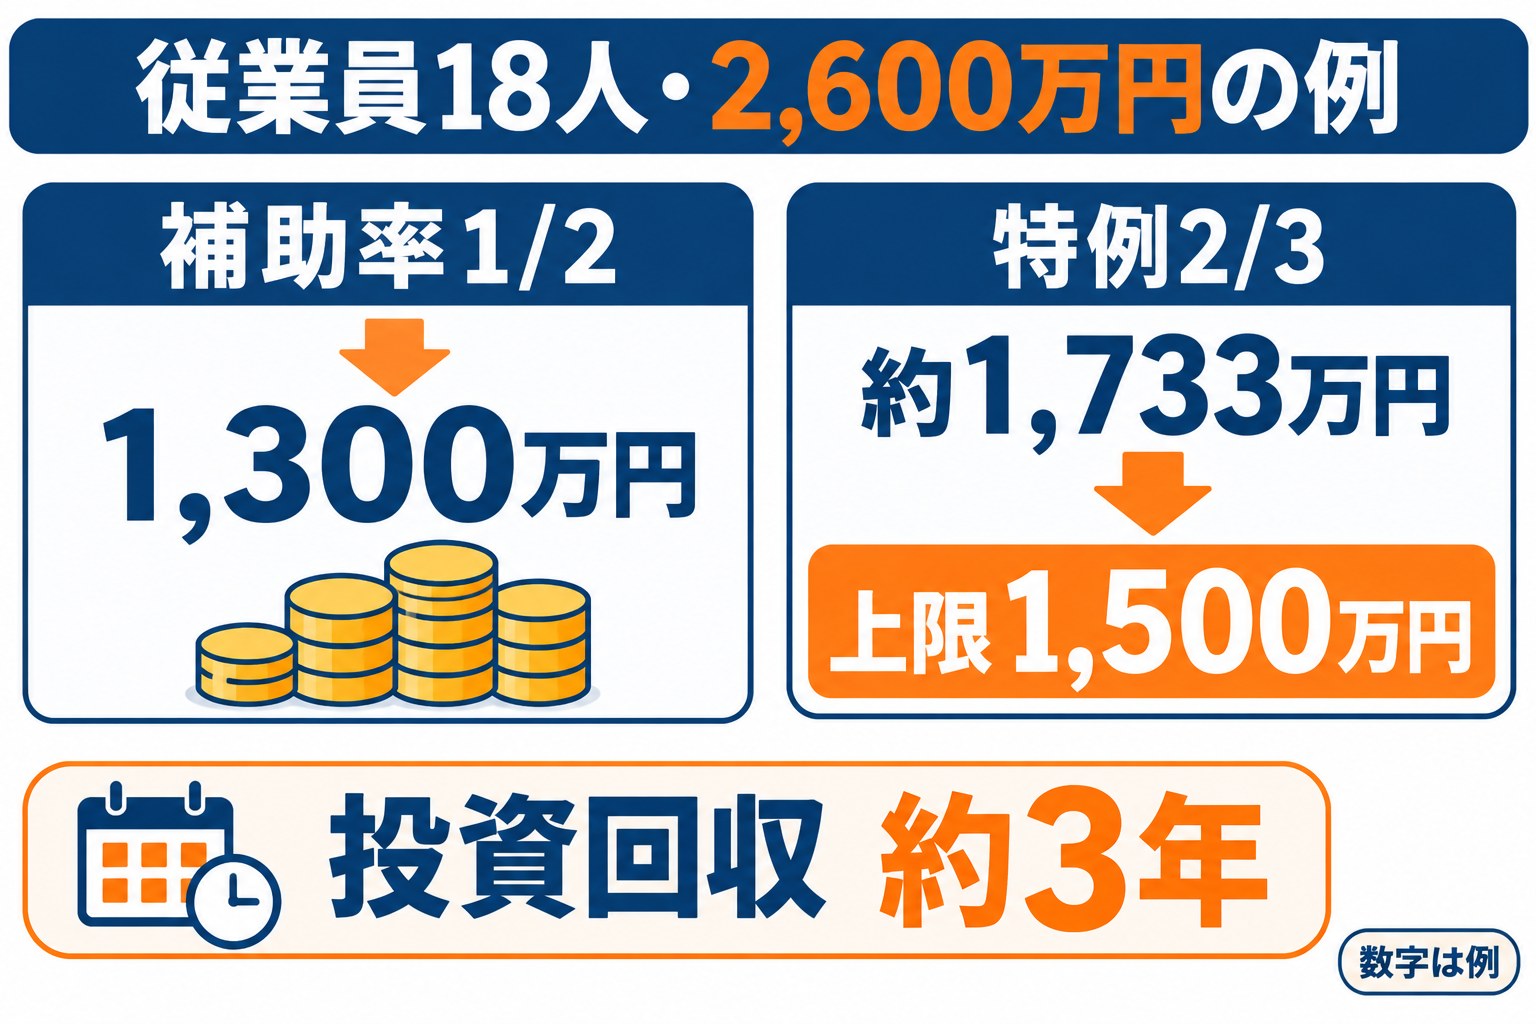
同じ従業員18人の工場で、CNCフォーミングマシン、自社の品番に合わせたツール、自由長の測定装置、炉までのコンベヤを2,600万円(税抜・例)で組む場合です。
| 従業員数 | 補助上限 | 大幅賃上げ特例の場合 |
|---|---|---|
| 5人以下 | 750万円 | 1,000万円 |
| 6〜20人 | 1,500万円 | 2,000万円 |
| 21〜50人 | 3,000万円 | 4,000万円 |
| 51〜100人 | 5,000万円 | 6,500万円 |
| 101人以上 | 8,000万円 | 1億円 |
| ケース(例) | 補助率 | 計算 | 補助額 |
|---|---|---|---|
| 中小企業 | 1/2 | 2,600万円×1/2 | 1,300万円 |
| 最低賃金引上げ特例 | 2/3 | 2,600万円×2/3=約1,733万円 | 上限の1,500万円 |
従業員6〜20人の補助上限は1,500万円なので、特例の場合は上限で止まります。
測定装置だけを先に足す小さな計画も、別の選択肢として考えられます。
投資回収期間は、投資額÷(削減工数×年間稼働日数×人件費単価+増加した付加価値額)です。
人件費を1時間2,600円(例)とすると浮く人件費は年約610万円で、増える付加価値額を年250万円(例)とすれば、2,600万円÷約860万円で約3年です。
見積書は、成形機とツールと測定を分ける
見積書は、成形機本体、品番ごとのツール、線材の矯正装置、自由長の測定装置とはじき出しの機構、炉までのコンベヤ、据え付けと運搬を行ごとに分けて依頼します。
ツールは品番ごとに1行にしておくと、どの品番の段取りを減らすための費用かを計画書と1対1で対応づけられます。
見積もりは2者以上から取り、いちばん安い会社以外を選ぶ場合は、扱える線径の範囲や保守の体制など、選んだ理由を書面に残します。
申請の流れ(第9回)
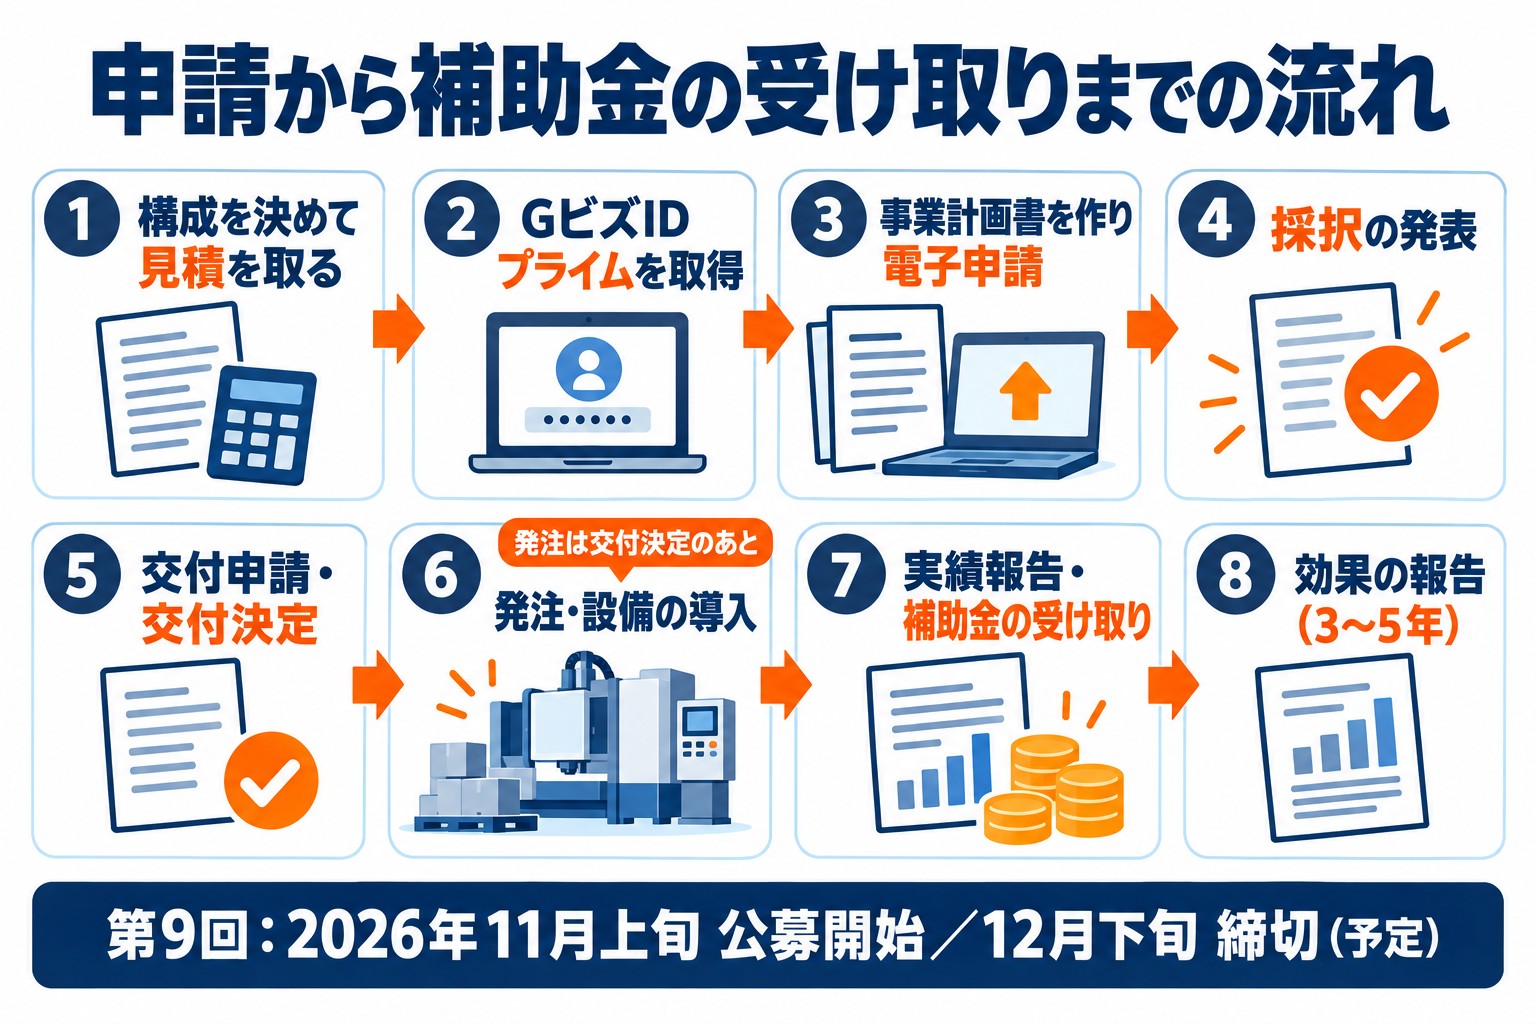
第9回は2026年11月4日に公募が始まりました。
申請受付は12月上旬に始まり、12月下旬に締め切られる予定で、採択発表は2027年3月下旬の予定(調整中)です(一般型の公式サイト)。
- 1週間、段取り・測定・手曲げ・運搬の時間を記録する
- つくるばねの形・線径・材質の範囲から、軸の数とツールを決める
- 成形機・ツール・測定装置・搬送・据え付けを分けた見積書を2者以上から取る
- 決算書の数字と従業員数を確かめ、事業計画書をまとめる
- GビズIDプライムで電子申請する
- 採択発表から2か月以内に交付申請し、交付決定を受けて発注する
- 据え付け・支払い・実績報告のあと補助金を受け取り、3〜5年の効果を報告する
補助事業期間は交付決定から14か月以内です。
品番ごとのツールの製作期間も、納期に含めて確かめます。
ツールがそろってからの試運転まで期間内に収まるかを、メーカーと日程を組んでおくと安心です。
よくある質問
Q. カム式の古い成形機をCNCに替える計画でも申請できますか?
替えることで段取りや試し巻き、測定の時間が減るなら、計画を立てられます。
同じ働きの機械を新しくするだけの説明にならないよう、自社の品番に合わせたツールや測定の仕様を決めた理由を書きます。
Q. 圧縮ばねしかつくっていない工場でも効果を書けますか?
書けます。
フックの手曲げがない工場でも、品番替えの段取りと抜き取り測定の時間は残っています。
品番の数が多いほど、段取りの時間が減る効果を示しやすくなります。
Q. 測定装置を今の機械に後から付けるだけでも計画になりますか?
なります。
全数の測定とはじき出しで、抜き取り測定と手で取り除く作業が減ることを示せれば、計画に入れられます。
今の機械の制御とつなげられるかは、メーカーに先に確かめます。
Q. 焼きなまし炉も一緒に計画に入れられますか?
成形からの搬送とつないで、運ぶ・入れる作業が減るなら、同じ計画の中で考えられます。
炉を入れる場合は、成形の速さと炉の処理量が合うかも見積もりの段階で確かめます。
ばね成形機の補助金はTaigenに無料で相談できます
ばね成形機の計画は、1分あたりの個数より、職人が段取りと測定と手曲げにどれだけ時間を使っているかで決まります。
今の1日の流れをうかがい、どの仕様を組むと減る時間が大きくなるかを一緒に整理します。
Taigen株式会社は、採択158件・支援した補助金の総額28億円以上の実績をもとに、事業計画書づくりから交付申請・実績報告まで伴走します。
第9回の締切は12月下旬の予定です。
対象になるか、補助額はいくらになるか。
まずは無料でお確かめください。