Column
財務のコラム
コラム
鋳造設備の補助金計画で迷いやすい5つの点
鋳造設備の補助金計画は、どの工程から手を付けるか、注湯、少量多品種、砂の管理、仕上げの5つで迷いやすくなります。
どれも「砂を込める、取鍋を持って注ぐ、型を割って砂をかき出す、バリを削る」に人が何時間かけているかを数えれば、決め方が見えてきます。
造型機や注湯装置の1台の計画でも、自社の鋳物の形や大きさに合わせた仕様を説明できれば、一般型で申請できます。
この記事でわかること
- 造型・注湯・型ばらし・仕上げのどこから手を付けるか
- 注湯を自動にするなら、湯の温度と注ぐ速さをどう決めるか
- 少量多品種の鋳物工場で、効果を出せるか
- 砂の管理と環境の対策を、省力化の説明にどうつなげるか
- 仕上げのバリ取りとブラストを、同じ計画に入れるか
- 補助額の計算例(従業員45人の鋳鉄の鋳物工場の場合)
この記事では、鋳物工場の計画で迷う5つの点を1つずつ「こう考えれば進められる」という形で整理し、補助額の計算例と第9回の申請の流れまでをまとめます。
造型・注湯・型ばらし・仕上げのどこから手を付けるか
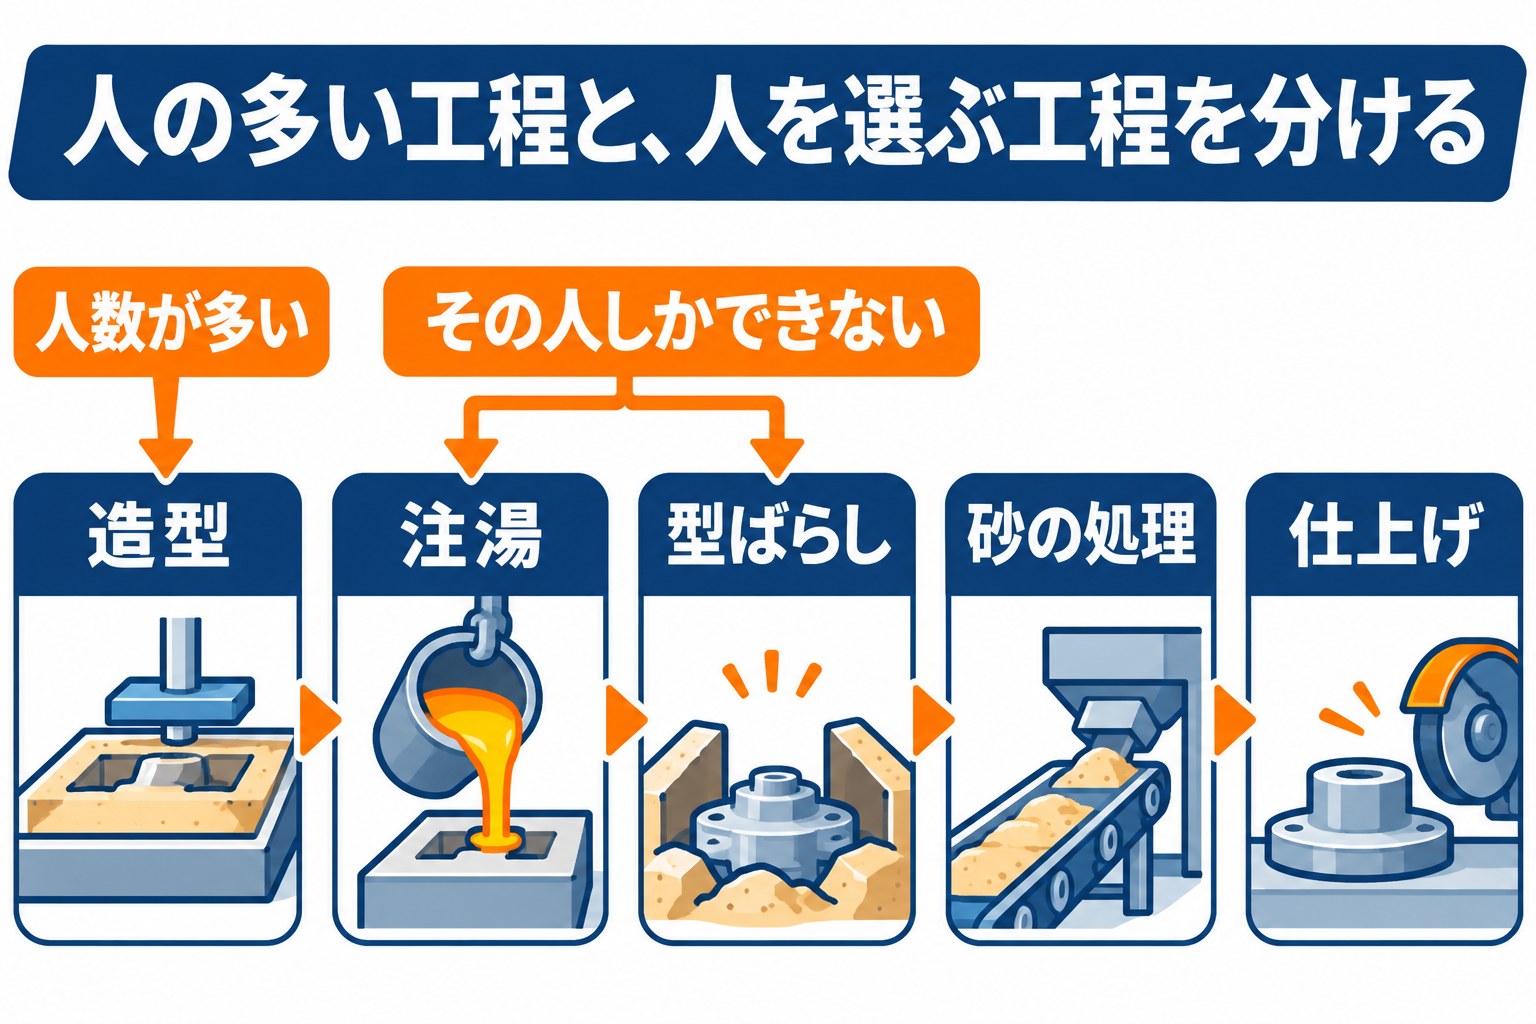
鋳物の工程は、どこも重い・熱い・粉っぽいの3つがそろっています。
人の時間が多い工程と、人が離れにくい工程を分けて見ると、手を付ける順番が決まります。
| 工程 | 人がしていること | 時間と負担の出方 |
|---|---|---|
| 造型 | 鋳枠に砂を込めて突き固め、模型を抜き、型を合わせる | 人数が多く、1日中続く |
| 注湯 | 取鍋(溶けた金属を運ぶ容器)を持ち、型を回って注ぐ | 時間は短いが、熱と重さで人を選ぶ |
| 型ばらし | 冷めた型を割り、砂をかき出して鋳物を取り出す | 粉じんの中の重作業 |
| 砂の処理 | 使った砂を集め、冷まし、水分や固さを測って戻す | 測定と運搬が細かく続く |
| 仕上げ | 湯口(湯の入口の余り)を落とし、バリをグラインダーで削る | 1個ごとの手作業で、時間が積み上がる |
造型は人数が多いぶん、減る時間が大きくなります。
注湯と型ばらしは、時間より「その人しかできない」ことが重い工程です。
どちらを先にするかは、1日の時間の記録と、担い手の年齢や人数の両方で決めます。
熱・重さ・粉じんの作業も、時間で書く
鋳物の現場のつらさは、言葉で書くと伝わりにくいものです。
取鍋を持って注いでいる分数、型ばらしで粉じんの中にいる分数のように、時間に直して書くと、計画書の中で減る作業として扱えます。
担い手の年齢と人数も添えると、その工程を自動にする理由がはっきりします。
5年後に注湯を担える人が何人残るかは、省力化の計画を急ぐ理由として書けます。
注湯を自動にするなら、湯の温度と注ぐ速さをどう決めるか

注湯は、注ぐ量と速さが少しずれるだけで、湯が回り切らない不良や、中に穴(巣)ができる不良につながります。
自動の注湯装置の仕様は、材料(鋳鉄・アルミ・銅合金)と鋳物の重さから、注ぐ量・速さ・湯の温度の測り方を決めます。
- ✓鋳物1個あたりの湯の量と、1時間に注ぐ型の数
- ✓型ごとに注ぐ量を変えるか、同じ量で注ぐか
- ✓湯の温度をいつ、どこで測り、記録するか
- ✓取鍋を炉から注湯の位置まで運ぶ方法
- ✓注いだ量と温度の記録を、不良の調べに使えるか
今のベテランの注ぎ方を、注ぐ量と時間で一度記録しておくと、装置の設定の初期値になります。
注湯の記録が残ることは、不良の原因を追える品質の話にもなります。
カタログ注文型の目次には3-2-2 鋳造用自動注湯機のカテゴリがありますが、製品登録数は0件(令和8年10月8日版)です。
注湯の自動化は、一般型で自社の型に合わせて計画するのが進めやすい形です。
少量多品種の鋳物工場で、効果を出せるか
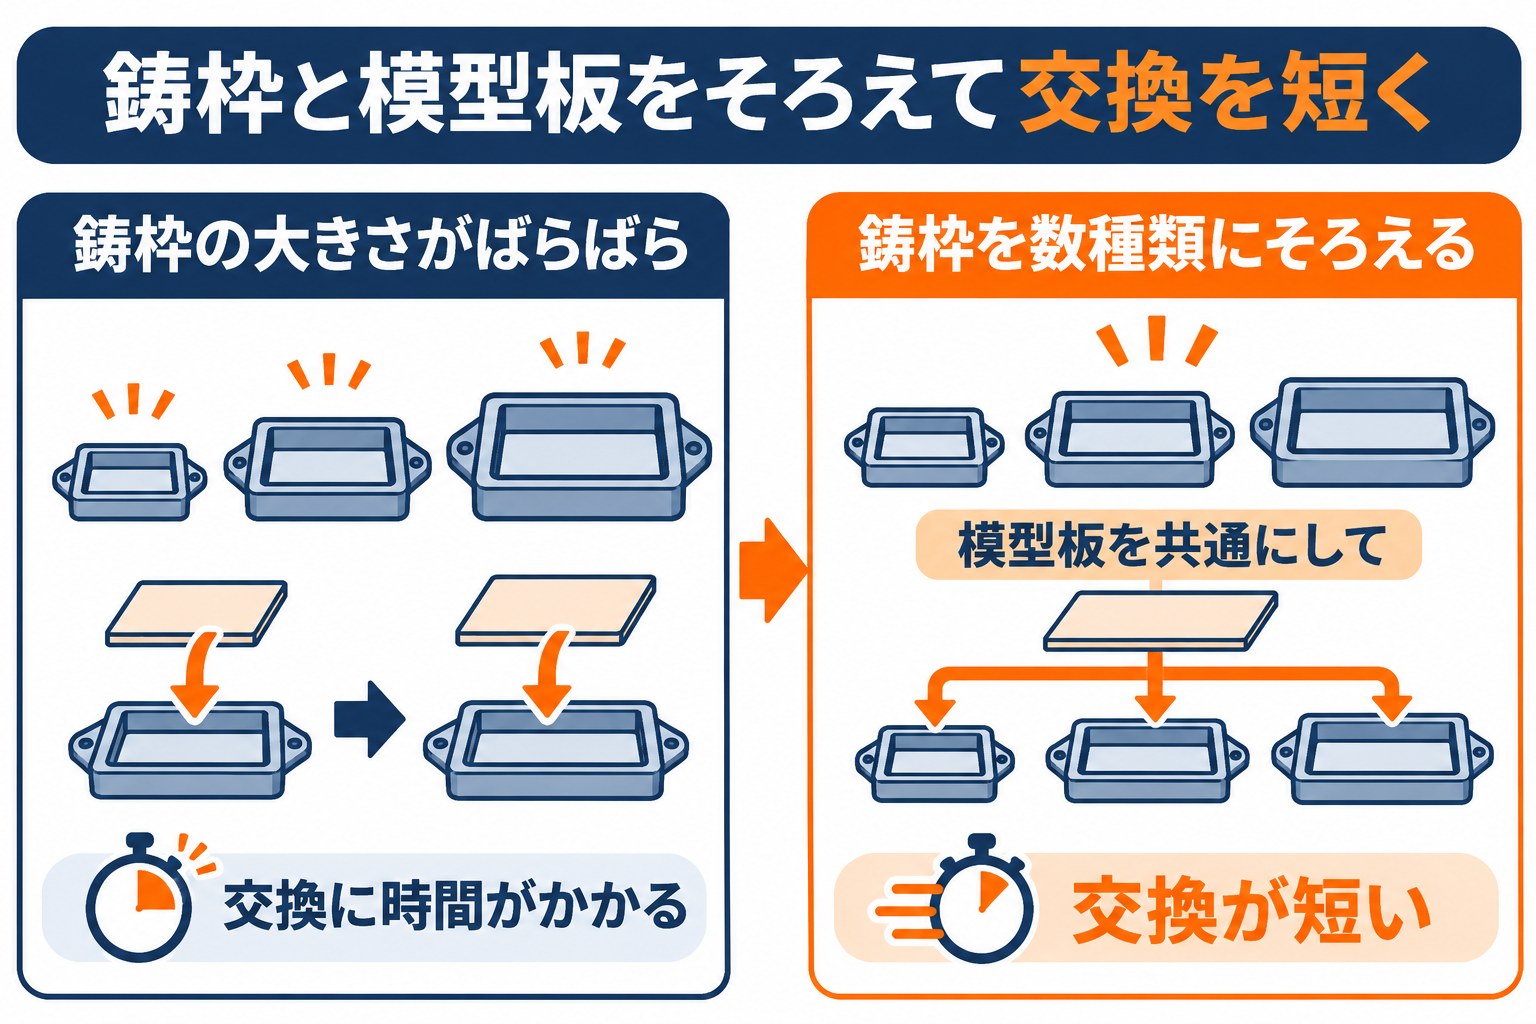
1つの型でつくる数が少ない工場では、自動の造型機を入れても、模型(型の元になる形)の交換に時間を取られると心配になります。
模型の交換の時間を導入後の欄に入れても、減る時間が残るかを確かめれば、計画は立てられます。
鋳枠の大きさをいくつかにそろえ、模型を取り付ける板を共通にすると、交換の時間は短くなります。
品種ごとに鋳枠の大きさと月の数を並べると、どこまでそろえられるかが見えます。
砂の種類によっても、向く造型のやり方が変わります。
生砂(水分と粘土で固める砂)か、自硬性の砂(薬品で固まる砂)かで、造型機の形も、型ばらしの手間も違うため、今の砂を前提に仕様を決めます。
自社の設備が対象になるかは、仕様の決め方と計画の示し方で変わります。
気になったらお気軽にご相談ください。
砂の管理と環境の対策を、省力化の説明にどうつなげるか

砂の再生や粉じんの対策だけを目的にすると、省力化の説明が弱くなります。
そこで、砂の運搬・測定・調整にかかる人の時間を数え、その時間が減ることを中心に書きます。
生砂の工場では、水分・固さ・通気のしやすさを、担当者が試料を取って測り、水や粘土を足して調整しています。
カタログ注文型には3-2-5 鋳造用砂性状自動測定装置(登録3件)があり、測定を機械に任せる選び方もあります。
粉じんが減って作業の場所が変わることは、人が集まりやすい職場の話として添えます。
主役は減る時間、環境は効果の2つ目として書きます。
仕上げのバリ取りとブラストを、同じ計画に入れるか

造型と注湯を速くしても、仕上げの工程でグラインダーを持つ人が足りなければ、出荷の量は増えません。
どこが詰まるかを見て、仕上げまで入れるかを決めます。
カタログ注文型の目次には、3-2-1 鋳物用自動バリ取り装置(登録18件)と3-2-3 鋳造用ブラスト装置(登録5件)、3-2-6 鋳造用反転装置(登録5件)があります。
カタログ注文型は1回の申請で1種類の製品しか選べず、補助上限は従業員21人以上で1,000万円、補助率は1/2以下です(カタログ注文型の公式サイト)。
バリ取りの装置だけを先にカタログ注文型で入れ、造型から型ばらしまでを一般型で組む、という分け方も考えられます。
どの装置をどちらの補助金で入れるかは、構成を決める段階で整理します。
仕上げの時間は、1個あたりの分数×月の個数で数えられます。
重さや形で分けて上位の品種だけ測ると、短い日数で計画に使える数字がそろいます。
補助額の計算例(従業員45人の鋳鉄の鋳物工場の場合)
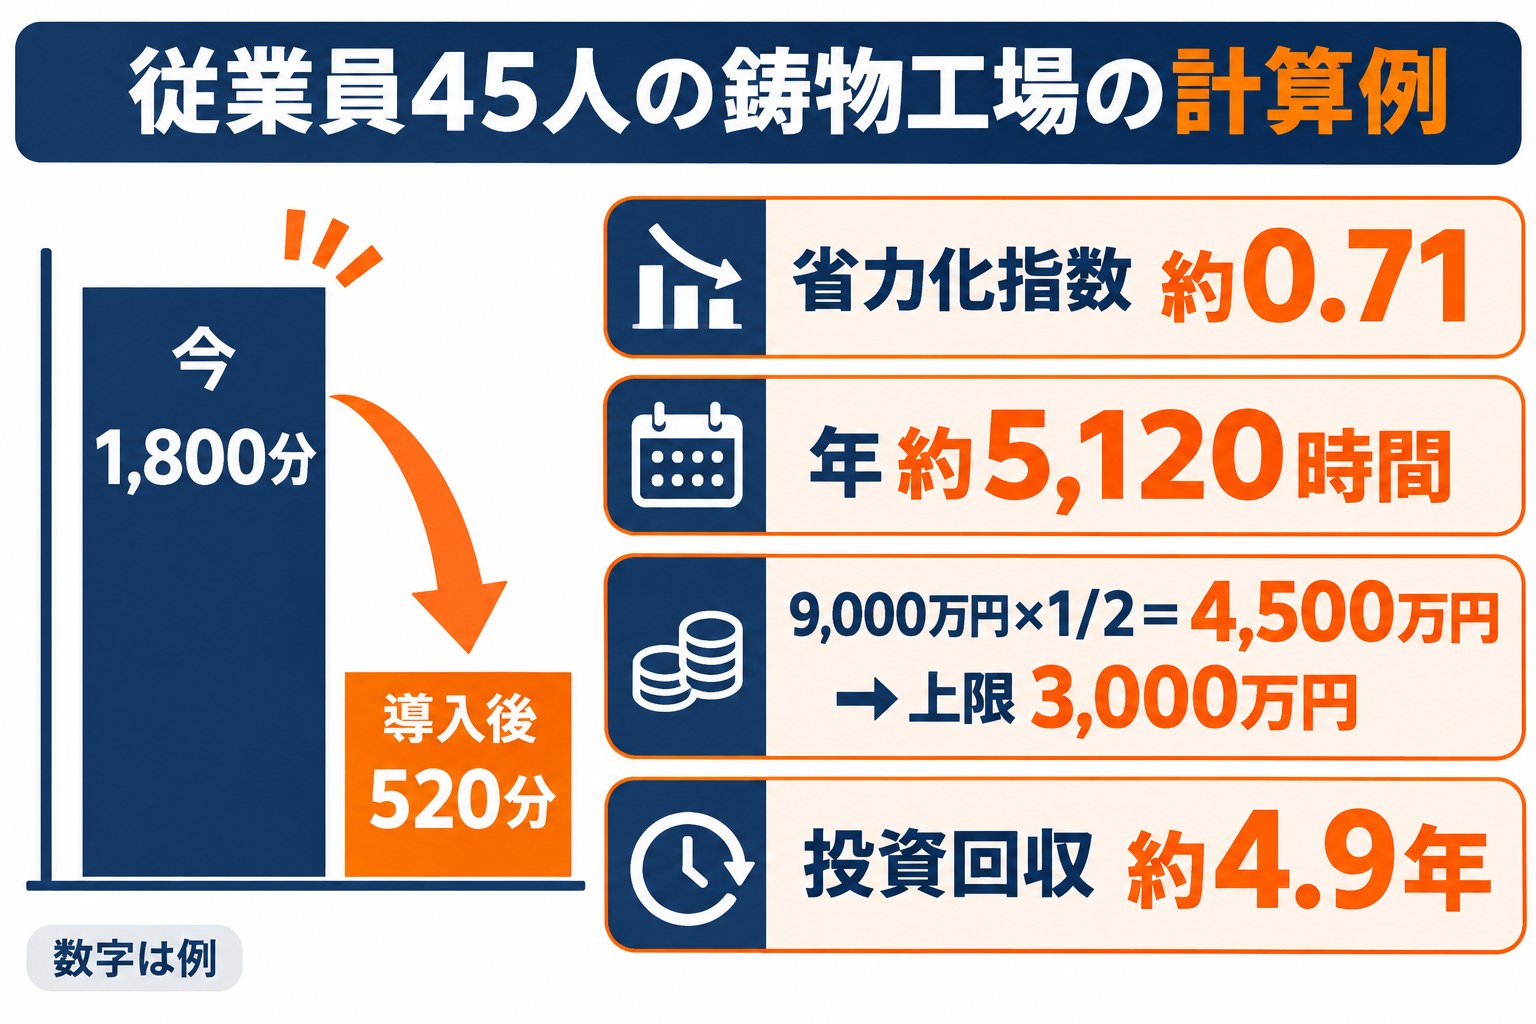
ここからの数字は、説明のために置いた仮の値です。
造型・注湯・型ばらしを自動の造型ラインにまとめる場合を考えます。
| 作業(例) | 今 | 導入後 |
|---|---|---|
| 造型 | 3人×7時間=1,260分 | 監視と模型の交換 1人×7時間=420分 |
| 注湯 | 2人×2時間=240分 | 監視 60分 |
| 型ばらしと砂のかき出し | 2人×2時間=240分 | 30分 |
| 砂の測定と調整 | 60分 | 確認 10分 |
| 合計 | 1,800分 | 520分 |
1日1,280分(約21時間)の作業が減り、省力化指数は(1,800-520)÷1,800で約0.71です。
年間240日稼働なら年約5,120時間です。
構成を、自動造型機、鋳枠の搬送ライン、自動注湯装置、型ばらし装置で9,000万円(税抜・例)とします。
補助率1/2で計算すると4,500万円ですが、従業員21〜50人の補助上限は3,000万円なので、補助額は上限の3,000万円で止まります。
| 従業員数 | 補助上限 | 大幅賃上げ特例の場合 |
|---|---|---|
| 5人以下 | 750万円 | 1,000万円 |
| 6〜20人 | 1,500万円 | 2,000万円 |
| 21〜50人 | 3,000万円 | 4,000万円 |
| 51〜100人 | 5,000万円 | 6,500万円 |
| 101人以上 | 8,000万円 | 1億円 |
大幅賃上げ特例に当たる場合は、上限が4,000万円になります。
投資回収期間は、約5,120時間×時給2,600円(仮)の年約1,330万円と、増える付加価値の年500万円(仮)の合計で割り、9,000万円÷約1,830万円で約4.9年です。
3〜5年の計画期間で、労働生産性は年平均4.0%以上、1人当たり給与支給総額は年平均3.5%以上の伸びが要ります。
最低賃金は地域別より30円以上高くし、従業員45人なので一般事業主行動計画の公表も必要です。
補助が上限で止まる大きな投資では、自己負担の6,000万円(例)をどう用意するかを、金融機関と先に話しておきます。
補助金は導入と支払いを終えたあとに入るため、つなぎの資金の手当ても計画の一部です。
申請の流れ(第9回)
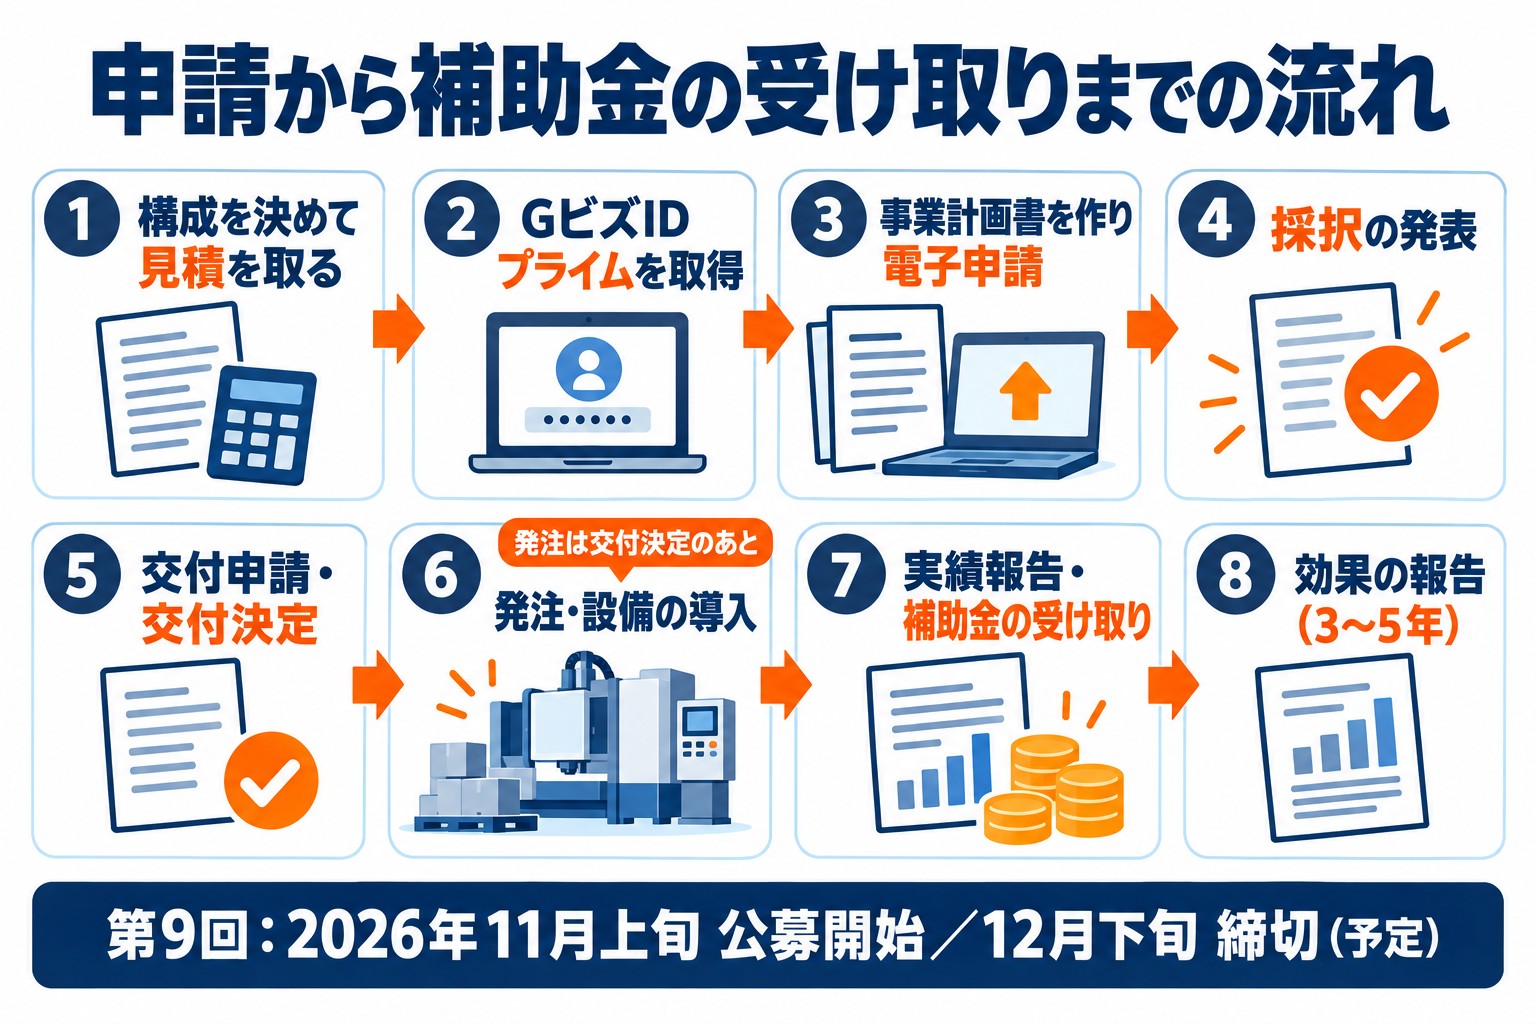
第9回は2026年11月4日に公募が始まりました。
12月上旬に受付開始、12月下旬に締切の予定で、採択発表は2027年3月下旬の予定(調整中)です(一般型の公式サイト)。
- 造型・注湯・型ばらし・砂・仕上げごとに、1週間の人数と時間を記録する
- 品種ごとの鋳枠の大きさと月の数を並べ、そろえられる範囲を決める
- 造型機・搬送・注湯・型ばらし・基礎の工事を分けた見積書を2者以上から取る
- カタログ注文型で入れる装置があるかを販売店に確かめる
- 行動計画を公表し、計画書をまとめてGビズIDプライムで電子申請する
- 採択発表から2か月以内に交付申請し、交付決定のあとに発注する
- 据え付け・試運転・支払い・実績報告を経て補助金を受け取り、3〜5年の効果を報告する
補助事業期間は交付決定から14か月以内です。
造型ラインは基礎の工事と据え付けに日数がかかります。
今のラインを止める期間も含めて、メーカーと日程を早めに組みます。
よくある質問
Q. 中子をつくる機械も計画に入れられますか?
中子(鋳物の中の空洞をつくる砂の型)を手で込めている時間が減るなら、計画に入れて考えられます。
中子の数と1個の時間を記録し、造型と分けて書きます。
Q. 注湯の装置だけを入れる計画でもよいですか?
できます。
注湯に付いている人の時間と、注ぐ量のばらつきで出ている不良を数字にできれば、1台でも計画を立てられます。
Q. 古い造型機の部品が手に入らず、止まることが増えています。
止まるたびに手で込める作業に戻っているなら、その時間も今の作業として数えます。
新しい造型機で、止まったときの手作業と修理の待ちがなくなることを、減る時間として書けます。
Q. アルミと鋳鉄の両方を扱っています。
材料ごとに湯の温度も注ぎ方も違うため、どちらの材料を自動にするかを先に決めます。
量の多い材料から始め、もう一方は次の段階として書く計画もできます。
鋳造設備の補助金はTaigenに無料で相談できます
鋳造設備の計画は、造型の速さの比較より、砂・湯・仕上げに毎日何人が何時間付いているかで強さが決まります。
工程ごとの人と時間をうかがい、どこから手を付けると減る時間が大きくなるか、どの装置をどの補助金で入れるかを一緒に整理します。
Taigen株式会社は、採択158件・支援した補助金の総額28億円以上の実績をもとに、事業計画書づくりから交付申請・実績報告まで伴走します。
第9回の締切は12月下旬の予定です。
対象になるか、補助額はいくらになるか。
まずは無料でお確かめください。