Column
財務のコラム
コラム
歯切り盤の導入で減る作業時間はどう数えるか|付け外しからバリ取り・測定まで
公開日: 最終更新日: Taigen株式会社(認定経営革新等支援機関)
歯切り盤(ホブ盤など、歯車の歯を切る機械)で省力化投資補助金の計画を立てるときは、歯を切っている時間ではなく、付け外し・バリ取り・測定の時間を数えます。
1個ずつの取り付けと芯出し、歯先のバリ取り、測定室との往復を作業ごとに測れば、ローダーや面取りの機能でどれだけ減るかが数字になります。
自社の歯車の外径・モジュール・歯数から仕様を決めた経緯を書けば、歯切り盤1台の計画でもオーダーメイド性を説明できます。
この記事でわかること
- 歯切りの工程を、作業ごとに分ける
- 歯切り盤で減る作業と、変わらない作業
- 付け外し・バリ取り・測定の時間の測り方
- 減る時間と補助額の計算例(従業員35人の歯車の加工工場)
- 計画書への書き方
- 申請の流れとスケジュール(第9回)
以下では、歯切りの工程を作業ごとに分け、どの作業が減るか、時間をどう測るか、その時間から省力化指数と補助額をどう出し、計画書にどう書くかを、第9回の一般型の内容に沿って説明します。
歯切りの工程を、作業ごとに分ける
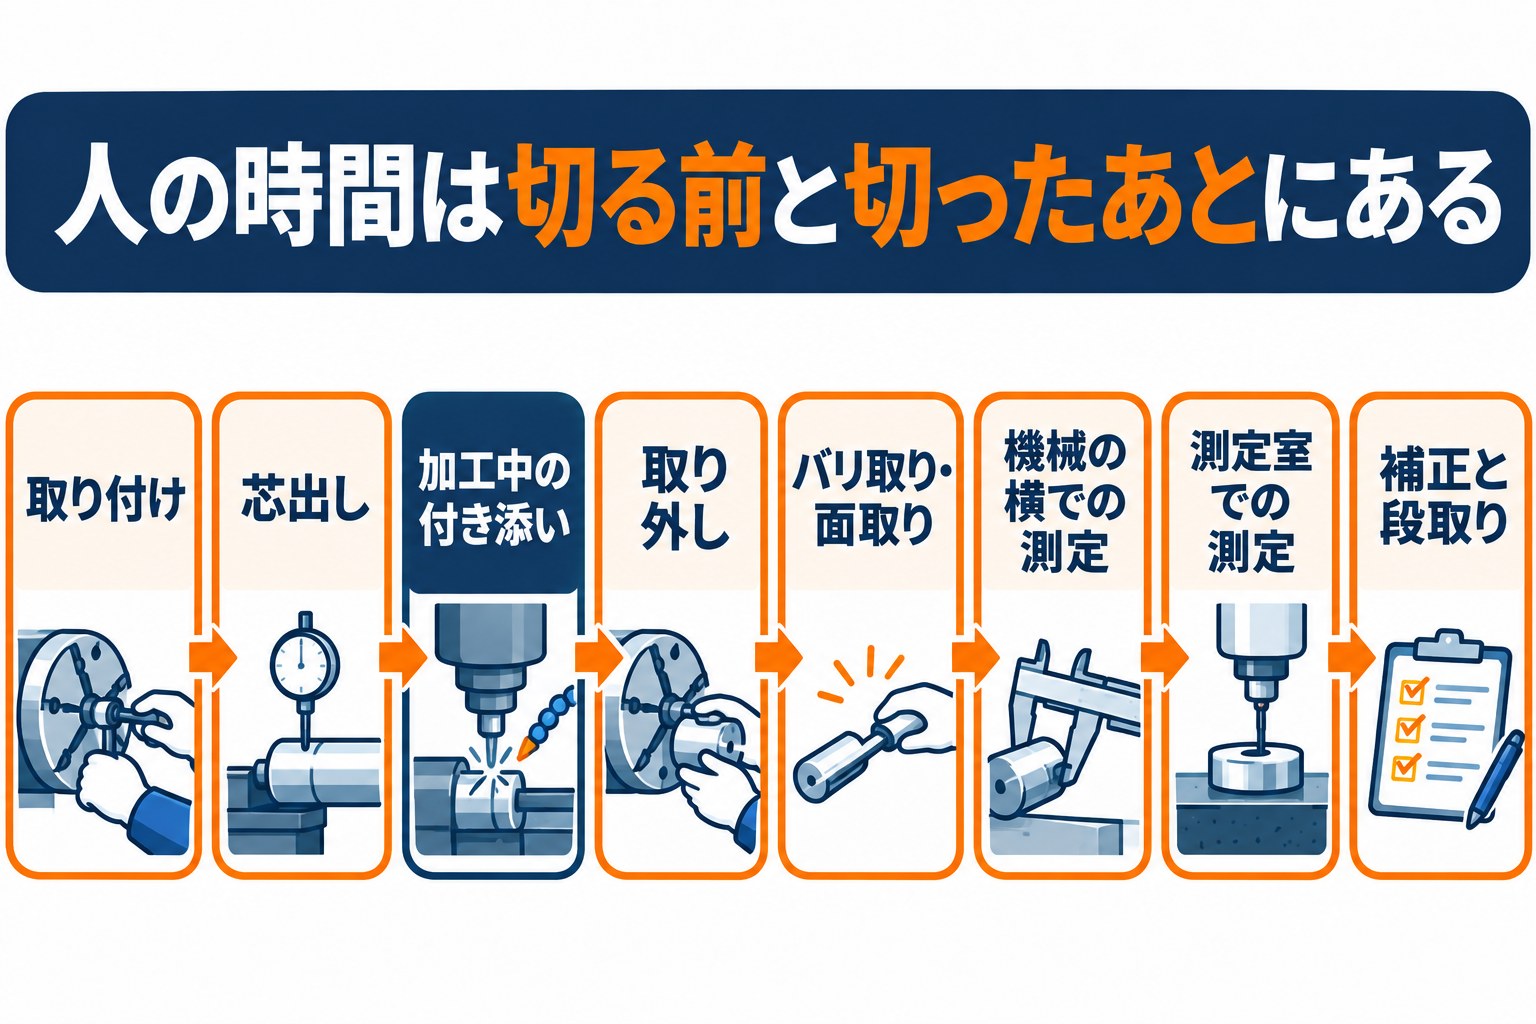
ホブ(ねじ状の刃物)が歯を切っている間、機械は自動で動きます。
人の時間を取っているのは、切る前と切ったあとの手作業です。
| 作業 | 中身 | 時間を取られる人 |
|---|---|---|
| 取り付け | 素材をアーバー(取り付け軸)や治具に付け、締める | 作業者 |
| 芯出し | ダイヤルゲージで振れを測り、中心がずれていないか確かめる | 作業者 |
| 加工中の付き添い | 1個の加工が終わるのを機械の前で待つ | 作業者 |
| 取り外し | 加工が終わった歯車を外し、切りくずと油を落とす | 作業者 |
| バリ取り・面取り | 歯先や歯の端に残ったバリを、やすりや別の機械で取る | 作業者 |
| 機械の横での測定 | オーバーピン径(ピンを歯の間に入れて測る寸法)やまたぎ歯厚を測る | 作業者 |
| 測定室での測定 | 抜き取りで歯車試験機に運び、歯形や歯すじを測る | 作業者・検査の担当 |
| 補正と段取り | 測定の結果を見て補正値を入れる、品番替えでホブと治具を替える | 熟練の作業者 |
1個の加工時間が短い小さな歯車ほど、付け外しの回数が多くなり、作業者が機械の前から離れられなくなります。
1日に何個を付け外ししているかが、時間を数えるときの土台です。
歯切り盤で減る作業と、変わらない作業
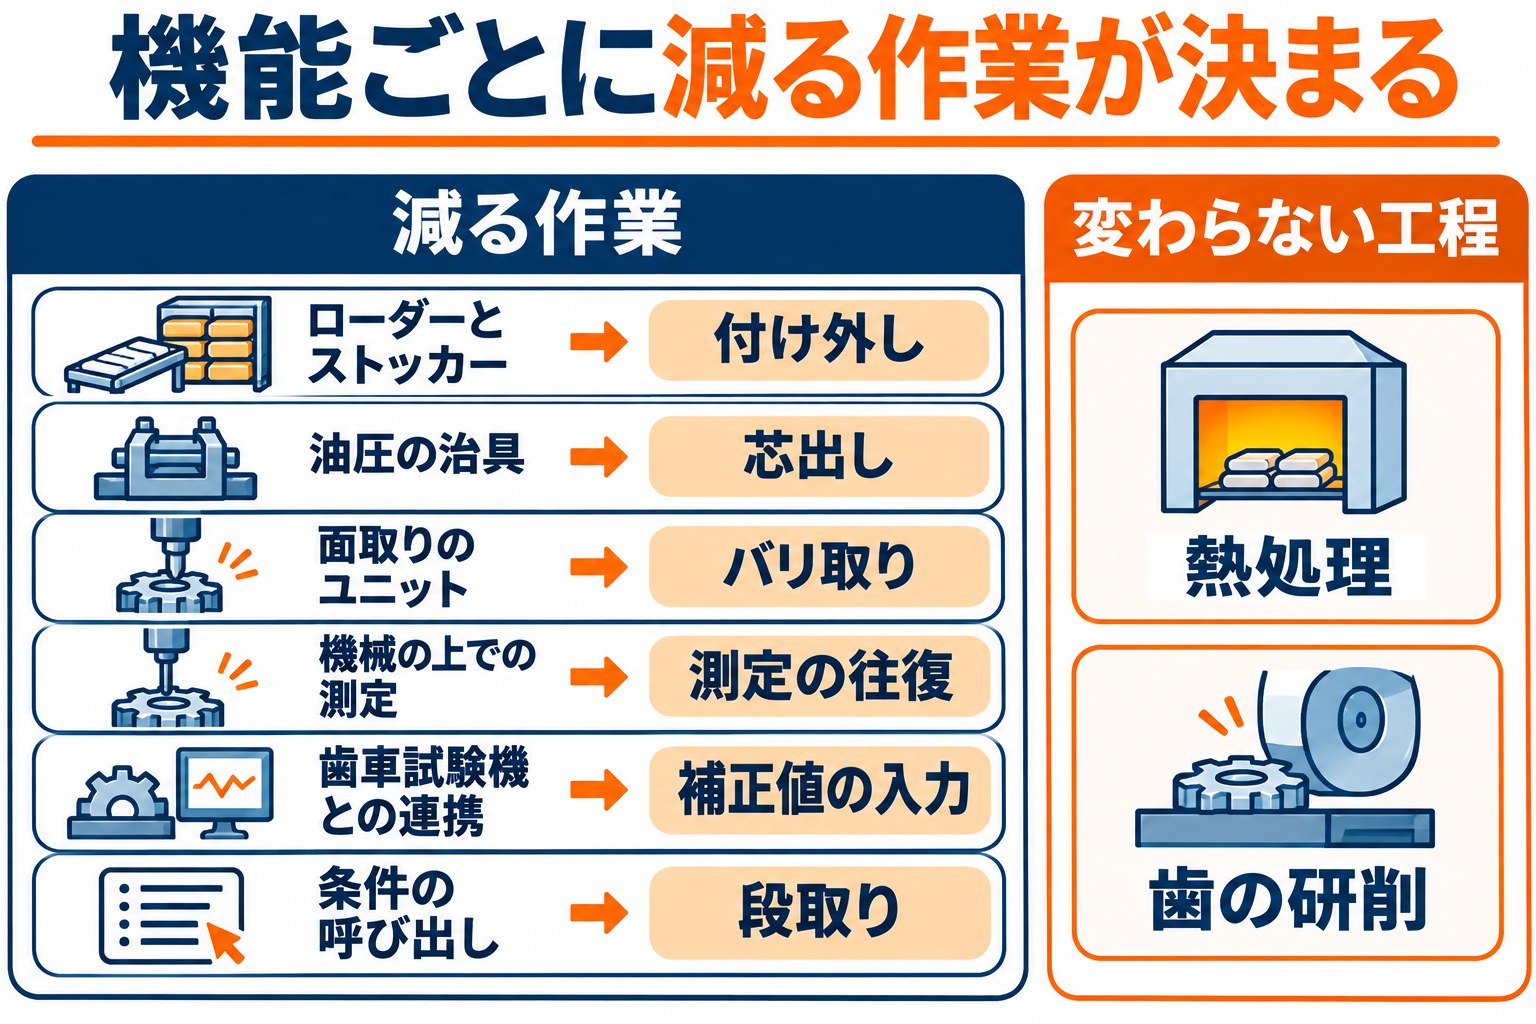
新しい歯切り盤と周りの装置で減る作業は、どの機能を組むかで決まります。
| 機能 | 減る作業 |
|---|---|
| ローダーとストッカー | 取り付け・取り外し・加工中の付き添い |
| 油圧などで締める治具 | 取り付けと芯出しの時間 |
| 面取り・バリ取りのユニット | 手でのバリ取り、別の機械への運搬 |
| 機械の上での測定 | 機械の横での測定、測定室への往復の一部 |
| 歯車試験機との連携 | 補正値を手で入れる作業 |
| 品番ごとの条件の呼び出し | 段取りの時間 |
一方で、熱処理や歯の研削など、歯切りのあとの工程は歯切り盤では減りません。
減らない工程を表から外して書くと、数字の範囲がはっきりします。
ホブは削るうちに刃先がすり減るため、決まった数を切るとホブを軸の方向に少しずらして、新しい刃先を使います(ホブのシフト)。
シフトや交換を機械が自動で管理できるかどうかも、熟練の作業者の時間に関わる仕様です。
カタログ注文型にある関連のカテゴリ
カタログ注文型の製品カテゴリ目次(令和8年10月8日版)に、歯切り盤そのもののカテゴリは見当たりません。
「精密測定・品質管理機器」の中に3-8-5 歯車検査機があり、目次時点の製品登録数は1です。
歯車の測定機だけを先に入れたい場合は、販売店に登録製品かを確かめます。
付け外し・バリ取り・測定の時間の測り方
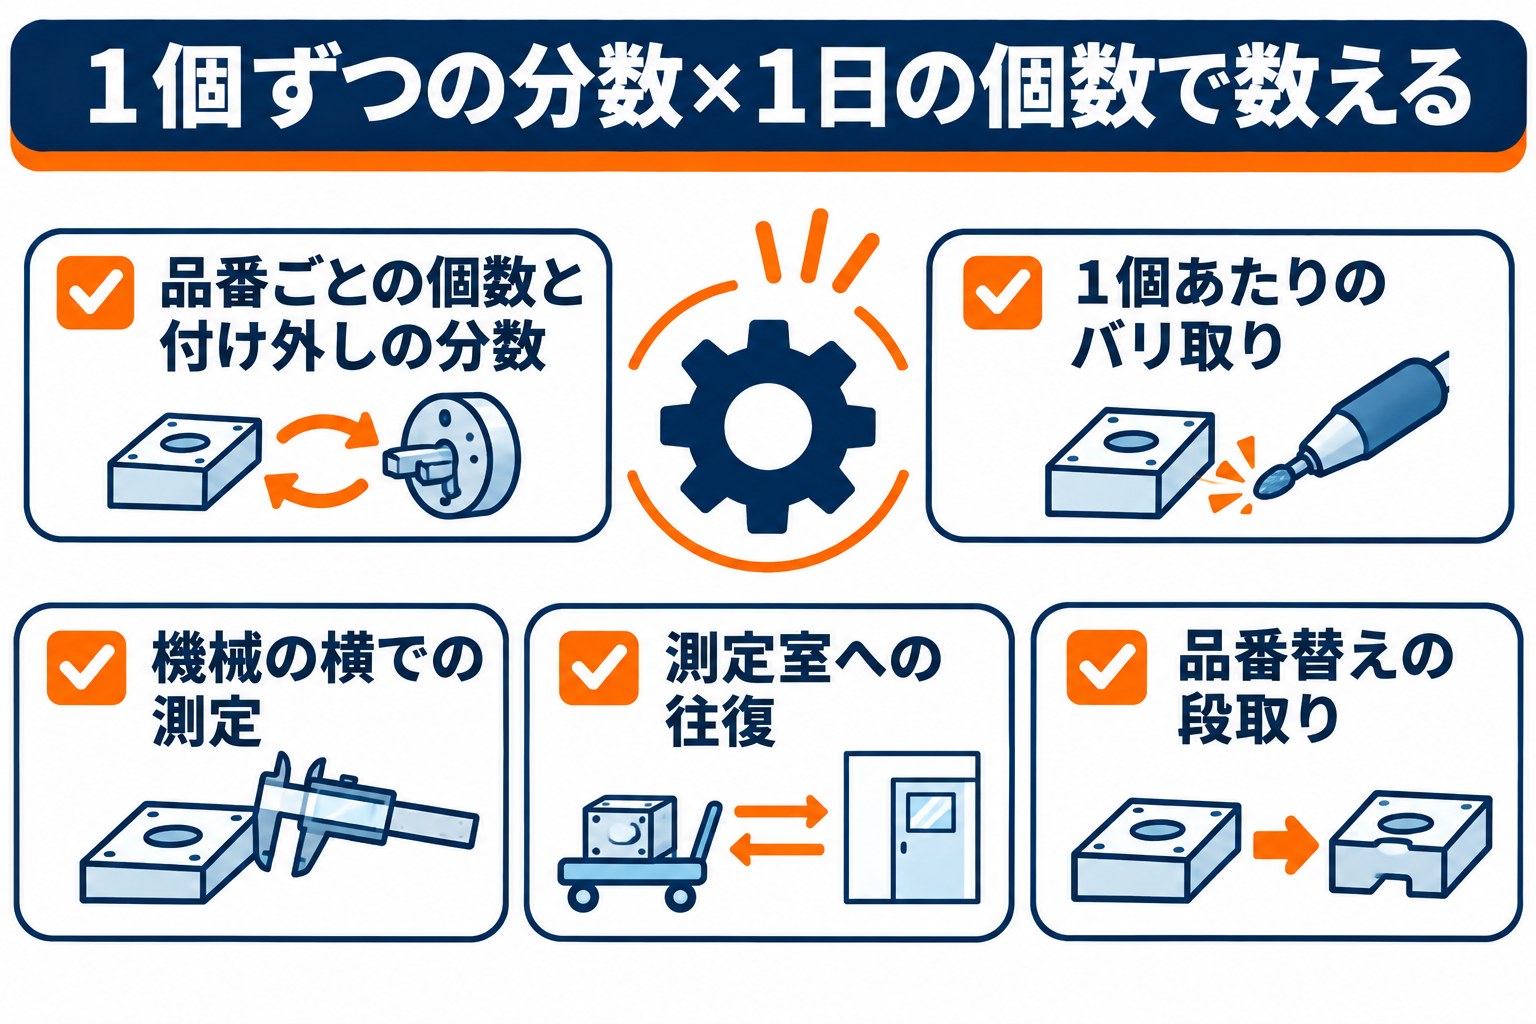
計画書の数字は、今の現場で測った時間が土台になります。
よく流れる品番を3〜5つ選び、1週間記録します。
- ✓品番ごとの1日の個数と、1個あたりの付け外しと芯出しの分数
- ✓1個あたりのバリ取りの分数と、使っている道具
- ✓機械の横での測定の回数と分数
- ✓測定室への往復の回数と、結果を待った時間
- ✓品番替えの回数と、ホブ・治具の交換と試し切りにかかった分数
付け外しは1回あたり数分でも、1日の個数を掛けると大きな時間になります。
1個ずつの分数×1日の個数で出すと、平均の感覚より正確な数字になります。
省力化指数の計算
書面審査で見られる省力化指数は、公募要領で次のように決められています。
| 項目 | 中身 |
|---|---|
| 式 | (設備導入で削減される業務に要していた時間-設備導入後に発生する業務の時間)÷設備導入で削減される業務に要していた時間 |
| 歯切り盤で、導入後に発生する業務 | ストッカーへの素材の補充、面取りの仕上がりの確認、品番替えの段取り |
式の左側の時間は、付け外し・バリ取り・測定・段取りの4つの合計にとどめます。
歯切りのあとに続く熱処理や研削まで足してしまうと、歯切り盤の効果が薄まって見えます。
自社の設備が対象になるかは、仕様の決め方と計画の示し方で変わります。
気になったらお気軽にご相談ください。
減る時間と補助額の計算例(従業員35人の歯車の加工工場)
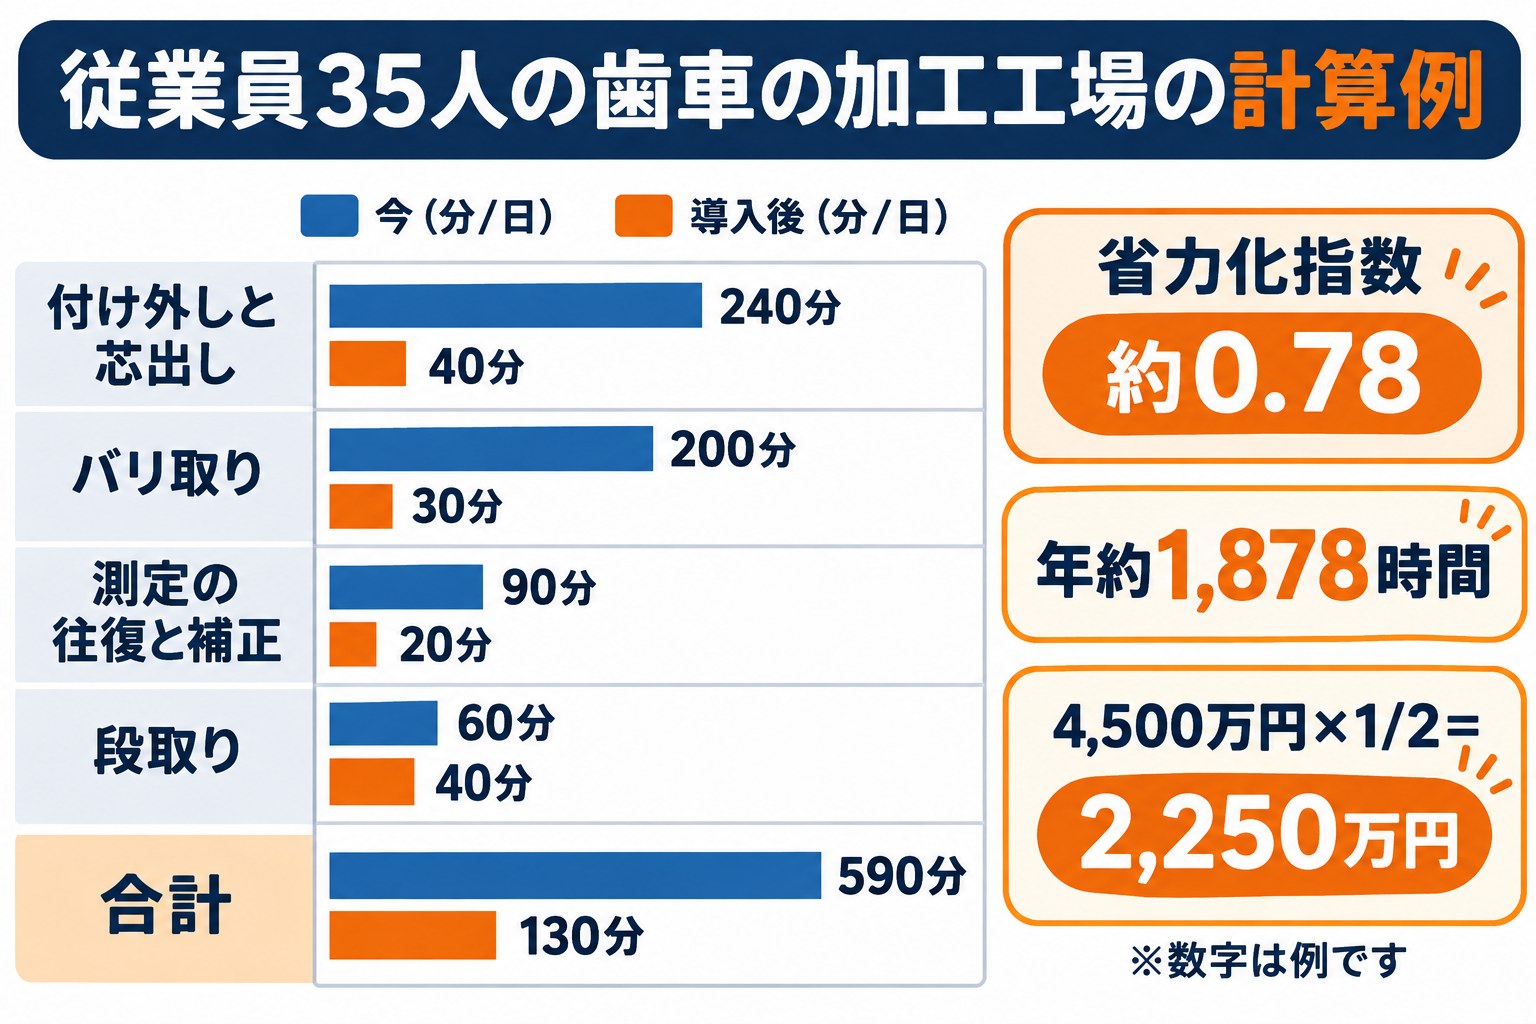
個数や分数、金額はすべて例として置いた値です。
1日80個の歯車を、1台の歯切り盤で加工している工場を考えます。
| 作業(例) | 今 | 導入後 | 1日の時間 |
|---|---|---|---|
| 付け外しと芯出し | 1個3分×80個 | ストッカーの補充 | 240分→40分 |
| バリ取り | 1個2.5分×80個 | 仕上がりの確認 | 200分→30分 |
| 測定室への往復と補正 | 1日90分 | 抜き取りの測定 | 90分→20分 |
| 品番替えの段取り | 2回×30分 | 2回×20分 | 60分→40分 |
| 合計 | 590分→130分 |
この例では1日460分の作業が減り、作業者が機械の前に立つ時間が1日7時間以上減ります。
省力化指数は(590-130)÷590で約0.78です。
年245日稼働なら、年約1,878時間です。
CNCホブ盤・ローダーとストッカー・面取りのユニットで4,500万円(税抜・例)の場合、補助率1/2で計算すると2,250万円です。
従業員21〜50人の補助上限は3,000万円なので、上限の中に収まります。
| 従業員数 | 補助上限 | 大幅賃上げ特例の場合 |
|---|---|---|
| 5人以下 | 750万円 | 1,000万円 |
| 6〜20人 | 1,500万円 | 2,000万円 |
| 21〜50人 | 3,000万円 | 4,000万円 |
| 51〜100人 | 5,000万円 | 6,500万円 |
| 101人以上 | 8,000万円 | 1億円 |
中小企業の補助率は1/2で、最低賃金引上げ特例なら2/3です。
小規模企業者・小規模事業者・再生事業者は2/3になります。
人件費を1時間3,000円(例)とすると、浮く人件費は年約564万円です。
ローダーで夜の無人運転ができるようになり、増える付加価値額が年336万円(例)なら、投資回収期間は4,500万円÷900万円で5年です。
計画書への書き方
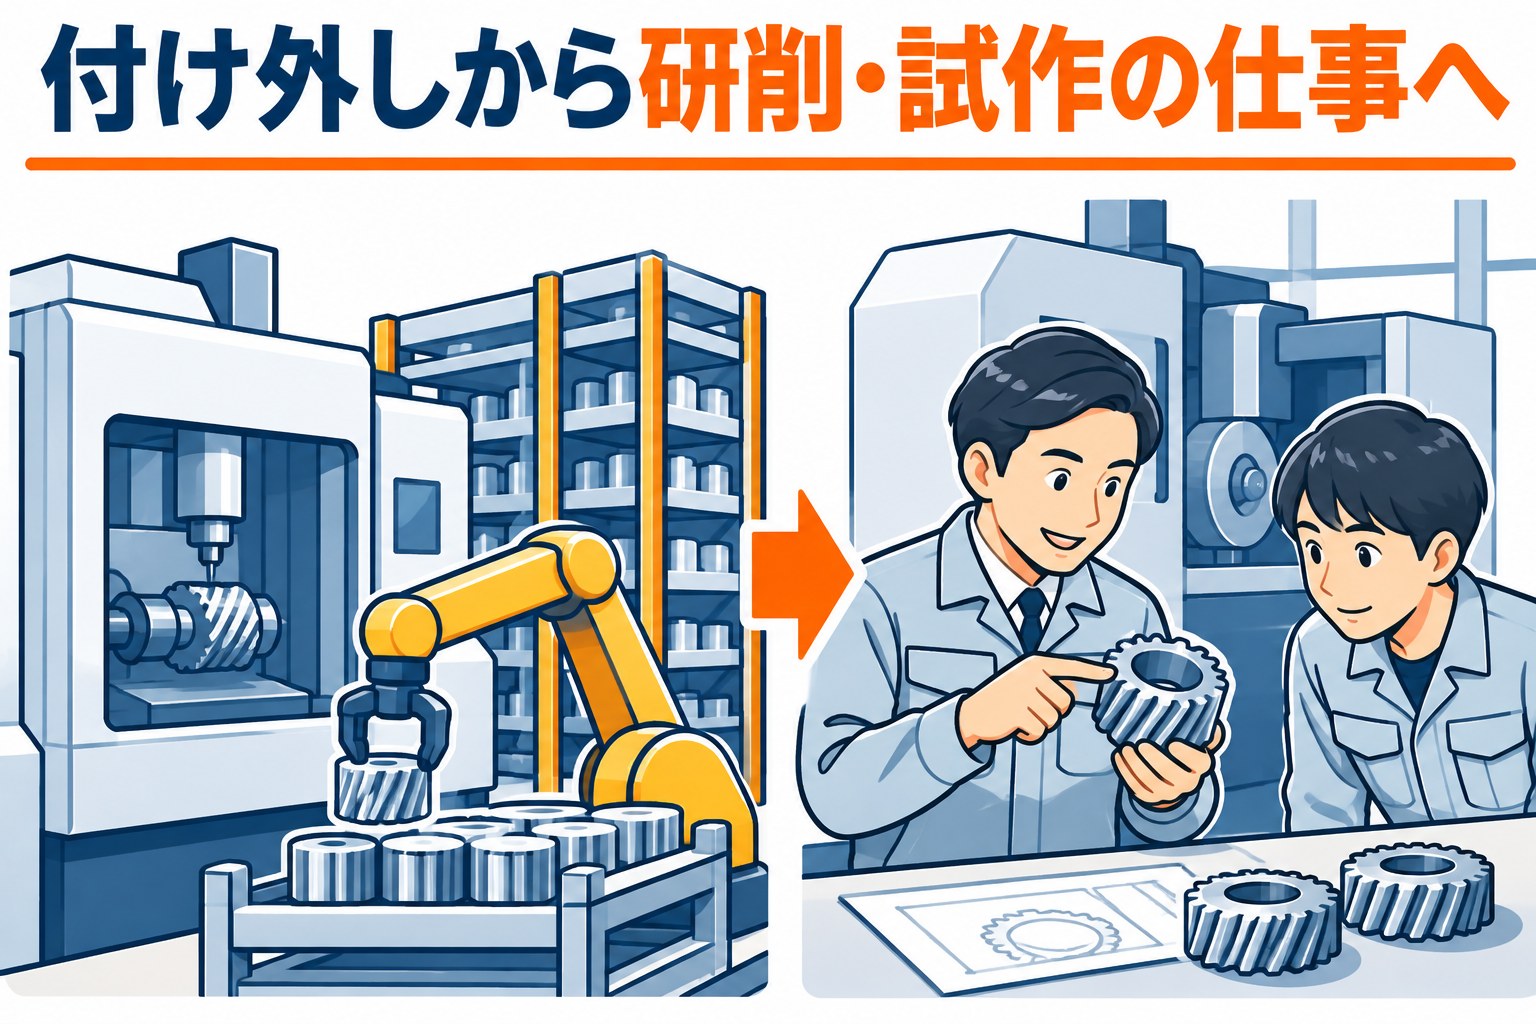
測った分数を、どの機能を選んだ理由につなげるかが計画書の中心です。
歯切り盤なら、次の3つの順で書くと読み手が追いやすくなります。
1個あたりの分数から積み上げる
付け外しやバリ取りは、1個あたりの分数と1日の個数を掛けて示します。
個数の多い品番ほど減る時間が大きいことが、表から読み取れるように書きます。
自社の歯車からオーダーメイド性を説明する
加工する歯車の外径・モジュール(歯の大きさ)・歯数の範囲、平歯車かはすば歯車か、軸付きか穴あきかによって、機械の大きさ、治具、ローダーのつかみ方が変わります。
よく流れる品番の寸法と1か月の数量から仕様を決めた経緯を書けば、機械1台の計画でも自社向けの設備として説明できます。
機械の前から離れた人の行き先
付け外しから離れた作業者は、歯の研削や組立、新しい品番の試作に回せます。
熟練の人が補正から離れ、若手に教える時間を持てることも、技能を残す計画として書けます。
数字の面では、労働生産性を年平均4.0%以上、1人当たり給与支給総額を年平均3.5%以上、3〜5年かけて伸ばす計画にします。
事業場内最低賃金は地域別最低賃金を30円以上上回る水準に置きます。
工作機械全般の補助金は工作機械の補助金の記事で説明しています。
申請の流れとスケジュール(第9回)
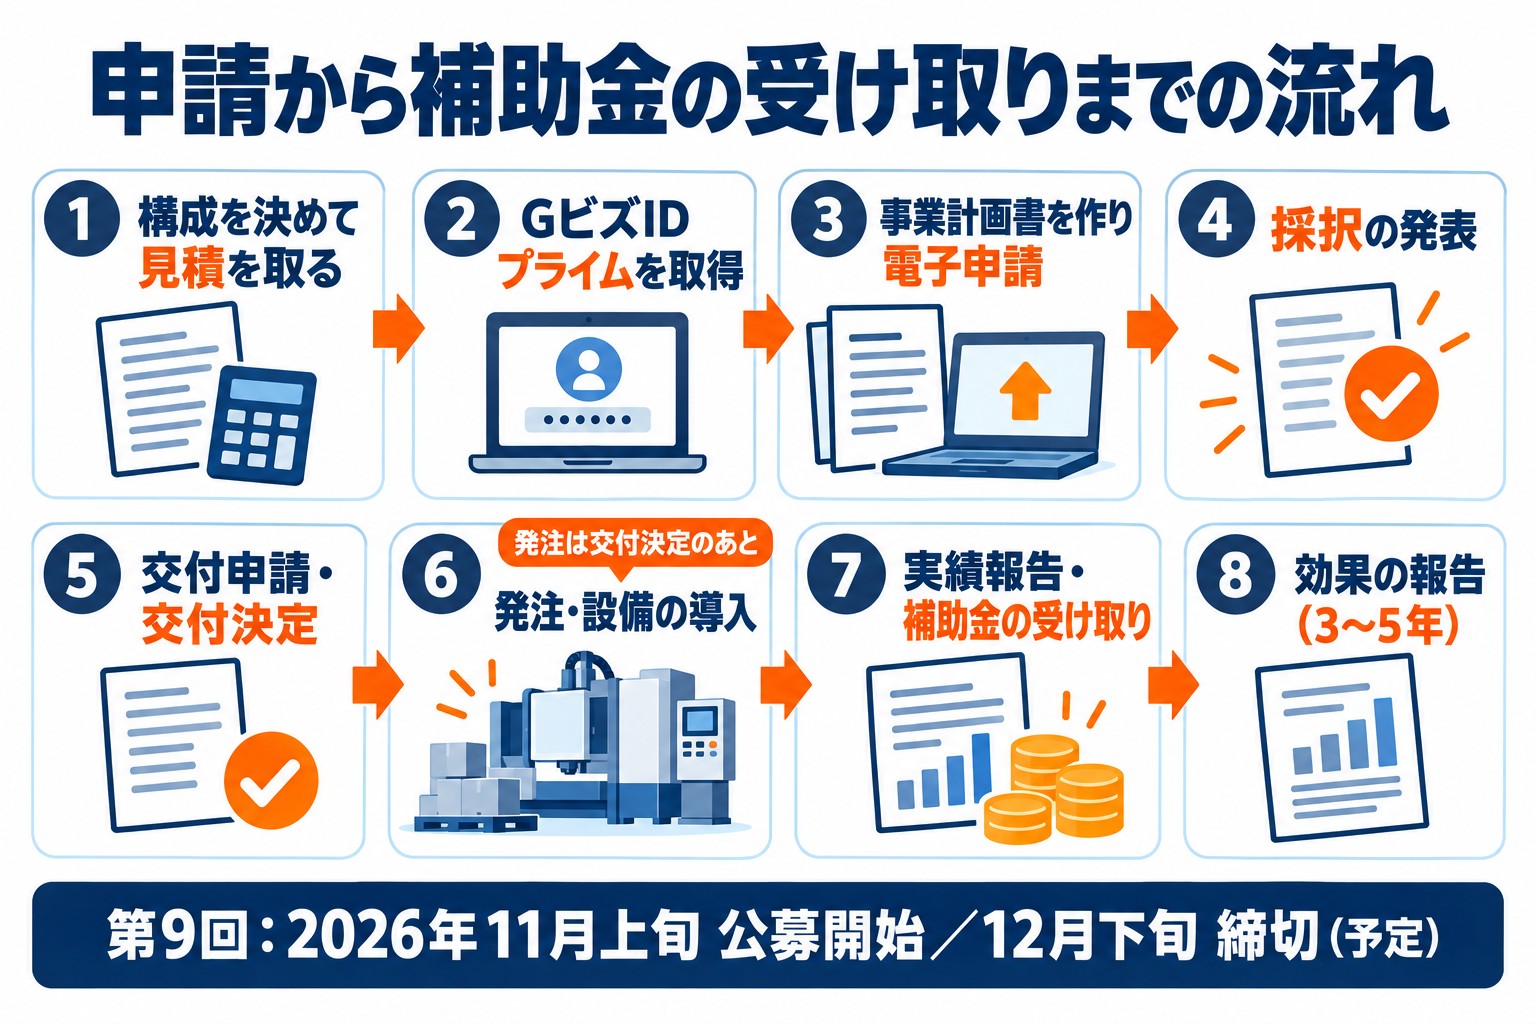
第9回の公募は2026年11月4日に始まり、申請の受付は12月上旬から、締切は12月下旬の予定です(一般型の公式サイト)。
採択発表は2027年3月下旬の予定で、調整中とされています。
- よく流れる品番を選び、付け外し・バリ取り・測定の時間を1週間測る
- 歯車の寸法と数量から、ローダー・治具・面取りの仕様を決める
- 機械本体・ローダー・面取りのユニット・測定機・据え付けを分けた見積書をそろえる
- 直近の決算書の数字を確かめ、事業計画書をまとめて電子申請する
- 採択発表から2か月以内に交付申請をし、交付決定のあとに発注する
- 据え付け・試し切り・実績報告を経て、補助金が支払われる
品番ごとの記録は、申請の前に1週間あれば取れます。
日報に付け外しの開始と終了の時刻を書き足してもらうだけでも、計画の土台になります。
夜の無人運転まで見込むなら、ストッカーに何個積めるかで夜に進む個数が決まります。
素材の大きさごとに積める数をメーカーに聞いておくと、付加価値の数字も組み立てやすくなります。
歯切り盤は受注生産で、納期が長くなることがあります。
交付決定から14か月以内に据え付けと試し切りまで終えられるかを、見積もりの段階でメーカーに確かめておくと安心です。
よくある質問
Q. 内歯車を切るギアシェーパーや、スカイビングの機械でも使えますか?
使えます。
歯の切り方が違っても、付け外し・バリ取り・測定の時間が減ることを示せれば、同じ考え方で計画を立てられます。
Q. 今の機械を下取りに出す場合、どう書けばよいですか?
下取りの扱いは見積書の上で分けておきます。
新しい機械で減る作業の時間を、今の機械での記録と比べて示せば、入れ替えの計画として組み立てられます。
Q. 夜の無人運転の時間も、減る時間に入りますか?
夜に人が付かずに加工できる個数が増えるのは、主に生産量の話です。
計画書では、付け外しで減る人の時間と、夜に増える個数による付加価値を分けて書くと、数字の筋が通ります。
歯切り盤の補助金はTaigenに相談できます
歯切り盤の計画は、品番ごとの個数と、付け外し・バリ取り・測定の分数がそろうと、どの機能を組むべきかがはっきりします。
記録をもとに、減る時間がいちばん大きくなる構成を一緒に考えます。
Taigen株式会社は、採択158件・支援した補助金の総額28億円以上の実績をもとに、構成の考え方から事業計画書づくり、交付申請・実績報告まで伴走します。
対象になるか、補助額はいくらになるか。
まずは無料でお確かめください。
補助金の申請を相談したい方へ
設備投資や新しい事業の計画に、どの補助金が合うか。いくら補助されるか。60分の無料オンライン相談でお答えします。
認定経営革新等支援機関/採択158件・支援した補助金の総額28億円以上
無料相談を予約するサービス内容とよくある質問 | 料金 | 採択実績
中小企業省力化投資補助金(一般型)の設備別ガイド | 新事業進出・ものづくり商業サービス補助金の業種別ガイド
この記事を書いた人
加藤 巧海
1996年広島県生まれ。大手コンサル会社にて経営計画・資金繰り・補助金支援を経験後、上野と共にTaigen株式会社を設立。現在は取締役として、補助金申請支援の商談と、設備メーカー・販売会社との提携づくりを担当。想像力・共感力に優れ、事業者がその事業に取り組む情熱や動機をうまく聞き出し言語化。明るい性格で「加藤さんと話して挑戦する気持ちになれた」と評判。趣味はボイストレーニング。