Column
財務のコラム
コラム
スリッターの導入で減る作業時間は、幅替えとロールの回数でどう数えるか
公開日: 最終更新日: Taigen株式会社(認定経営革新等支援機関)
スリッター(幅の広い原反を、決まった幅に切り分けて巻き直す機械)の補助金計画では、幅替え1回・原反1本・製品ロール1本ごとの人の作業を数えるのが出発点です。
刃を1本ずつ動かす位置合わせ、重い原反の掛け替えと紙通し、巻き終わったロールの取り外し、計量とラベル貼りの時間をそれぞれの回数で掛ければ、減る時間と補助額の見通しが立ちます。
入れ替えるのがスリッター1台でも、切る素材と製品の幅から刃や巻き取りの方式を決めた理由を示せれば、一般型の計画として成り立ちます。
この記事でわかること
- スリッターのまわりで人が受け持つ作業
- 装置ごとに消える作業と、変わらない作業
- 幅替え1回、原反1本、ロール1本ごとに測る
- 回数から出す計算例(従業員28人のフィルム加工の工場)
- 計画書に、素材と製品の幅から決めた仕様を書く
- 申請の流れと据え付けの段取り(第9回)
以下では、フィルム・紙・不織布などを切り分ける工場を例に、スリッターのまわりの作業を分け、装置で消える作業を確かめ、回数ごとの時間から省力化指数・補助額・投資回収期間を出し、計画書に書く仕様までを説明します。
スリッターのまわりで人が受け持つ作業
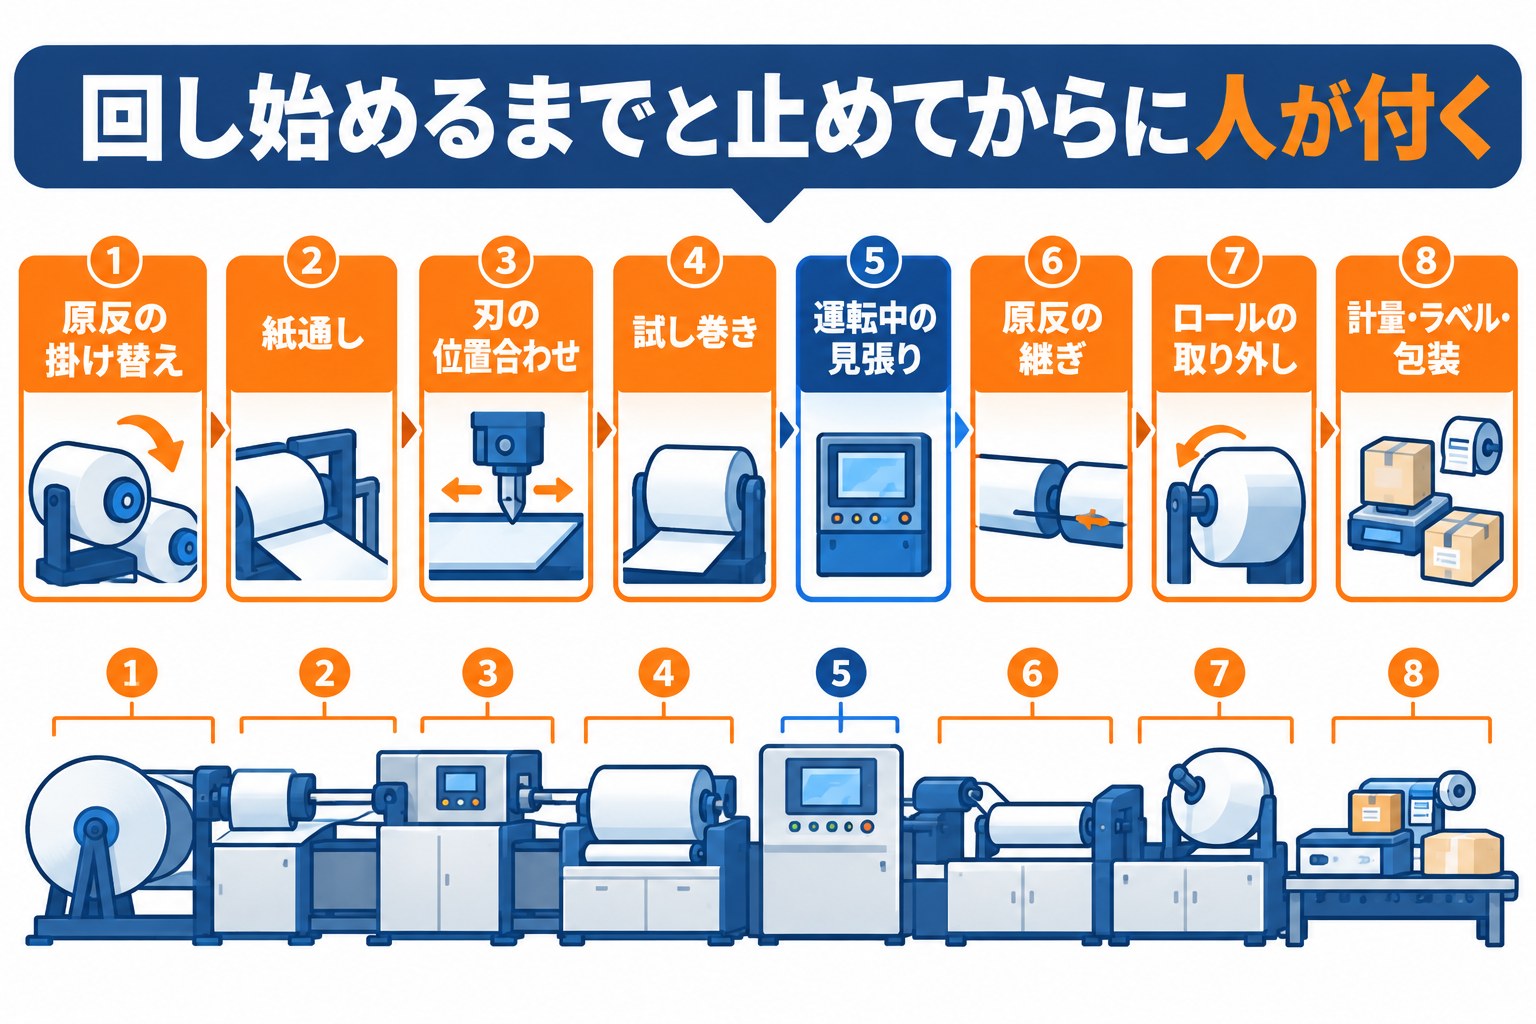
スリッターは、機械が回り始めてしまえば速く切れますが、回し始めるまでと、止めてからの作業に人が付きます。
| 作業 | 中身 | 手のかかるところ |
|---|---|---|
| 原反の運搬と掛け替え | 原反をホイストや台車で運び、巻き出しの軸に通して機械にのせる | 重い原反は2人で扱う |
| 紙通し | 原反の先を、ロールの間を通して巻き取りの軸まで引き回す | 素材が薄いほど破れやすく、慎重になる |
| 刃の位置合わせ | 製品の幅に合わせ、上の刃と下の刃を1本ずつ動かして定規で測る | 刃の本数が多いほど時間が延びる |
| 試し巻きと幅の確かめ | 少し巻いて止め、幅と切り口を測る | ずれていれば刃の位置を直す |
| 運転中の見張り | 張力(引っ張る力)、蛇行、しわ、耳(両端の切り落とし)の吸い取りを見る | 機械の前を離れにくい |
| 原反の継ぎ | 原反が終わるたびに止め、次の原反とテープで継ぐ | 止めるたびに立ち上げ直す |
| 製品ロールの取り外し | 巻き取りの軸から製品ロールを抜き、台に下ろす | 重いロールを持ち上げる |
| 計量・ラベル・包装 | ロールの重さを量り、ラベルを書いて貼り、包む | ロールの本数に比例して増える |
止まっている時間には、素材の捨てもついてくる
刃の位置を直すたびの試し巻きや、原反を継ぐたびの立ち上げでは、製品にならない素材が巻き取られて捨てられます。
薄くて高い素材ほど、この捨てた長さが材料費に響きます。
人の時間と一緒に、1回の試し巻きで何メートル捨てているかも記録しておくと、刃の自動位置決めや自動の継ぎの効果を、材料費の面からも示せます。
多品種の小ロットを受ける工場ほど、1日の中で幅替えと原反の掛け替えが何度も繰り返されます。
機械が回っている時間より、止まっている時間の方が長い日があるのは、そのためです。
装置ごとに消える作業と、変わらない作業
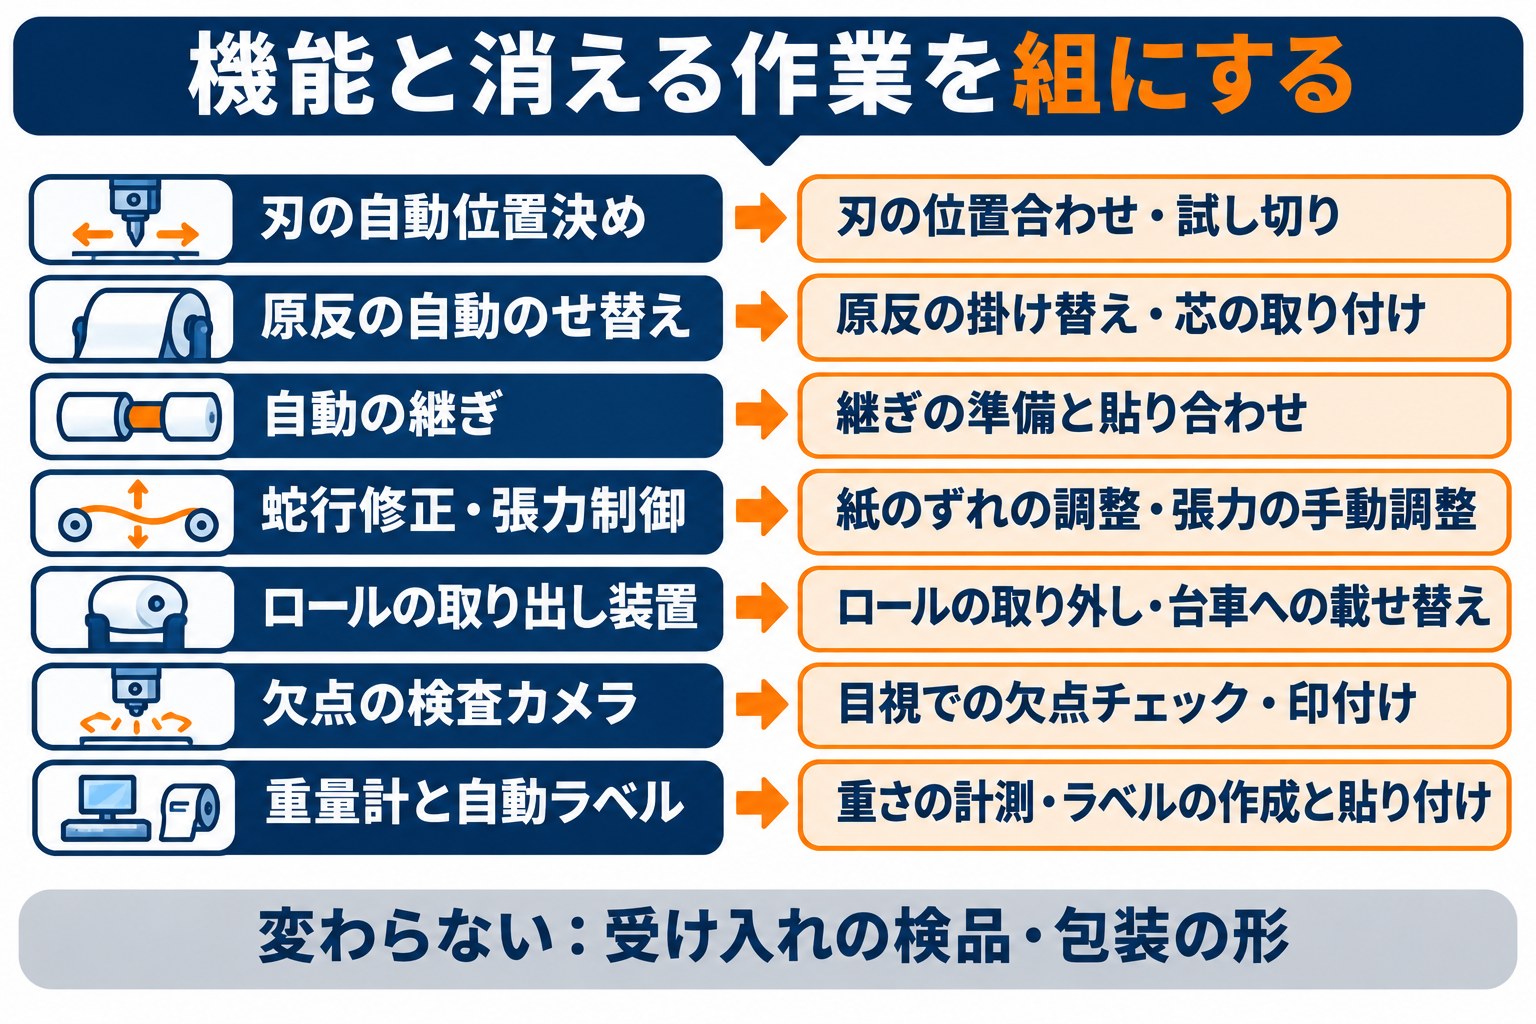
スリッターの更新や後付けの装置で消える作業は、どの機能を入れるかで決まります。
表の左に機能、右にその機能でいらなくなる手作業を並べます。
| 機能・装置 | 消える作業 |
|---|---|
| 刃の位置を自動で決める装置 | 刃の位置合わせ、試し巻きのやり直し |
| 原反の自動のせ替え装置・軸のない巻き出し | 原反の掛け替えの2人作業 |
| 原反を自動で継ぐ装置 | 原反の継ぎのたびの停止と立ち上げ |
| 蛇行を直す装置と張力の自動制御 | 運転中の見張りの一部 |
| 製品ロールの取り出し装置 | 重いロールの取り外しと下ろし |
| 欠点の検査カメラ | キズや異物の目視の検査 |
| 重量計と自動のラベル貼り | 計量・ラベルの書き込みと貼り付け |
反対に、素材の受け入れの検品や、取引先に合わせた包装の形は、スリッターを替えても変わりません。
変わらない作業も表の外に書いておくと、計画の数字に無理がないことが伝わります。
カタログ注文型にある関連のカテゴリ
令和8年10月8日版のカタログ注文型の目次で、スリッターのまわりに関わりそうなのは、ラベルを自動で貼る2-6-1 オートラベラーと、重いロールの上げ下ろしを助ける2-5-1 バランサ装置の2つです。
スリッター本体を名前に持つカテゴリは、この目次には載っていません。
ラベル貼りやロールの持ち上げだけを先に楽にしたいなら、販売店で登録製品を聞けばカタログ注文型という道もあります。
スリッターと前後の装置を自社の素材に合わせて組むなら、一般型の計画になります。
幅替え1回、原反1本、ロール1本ごとに測る
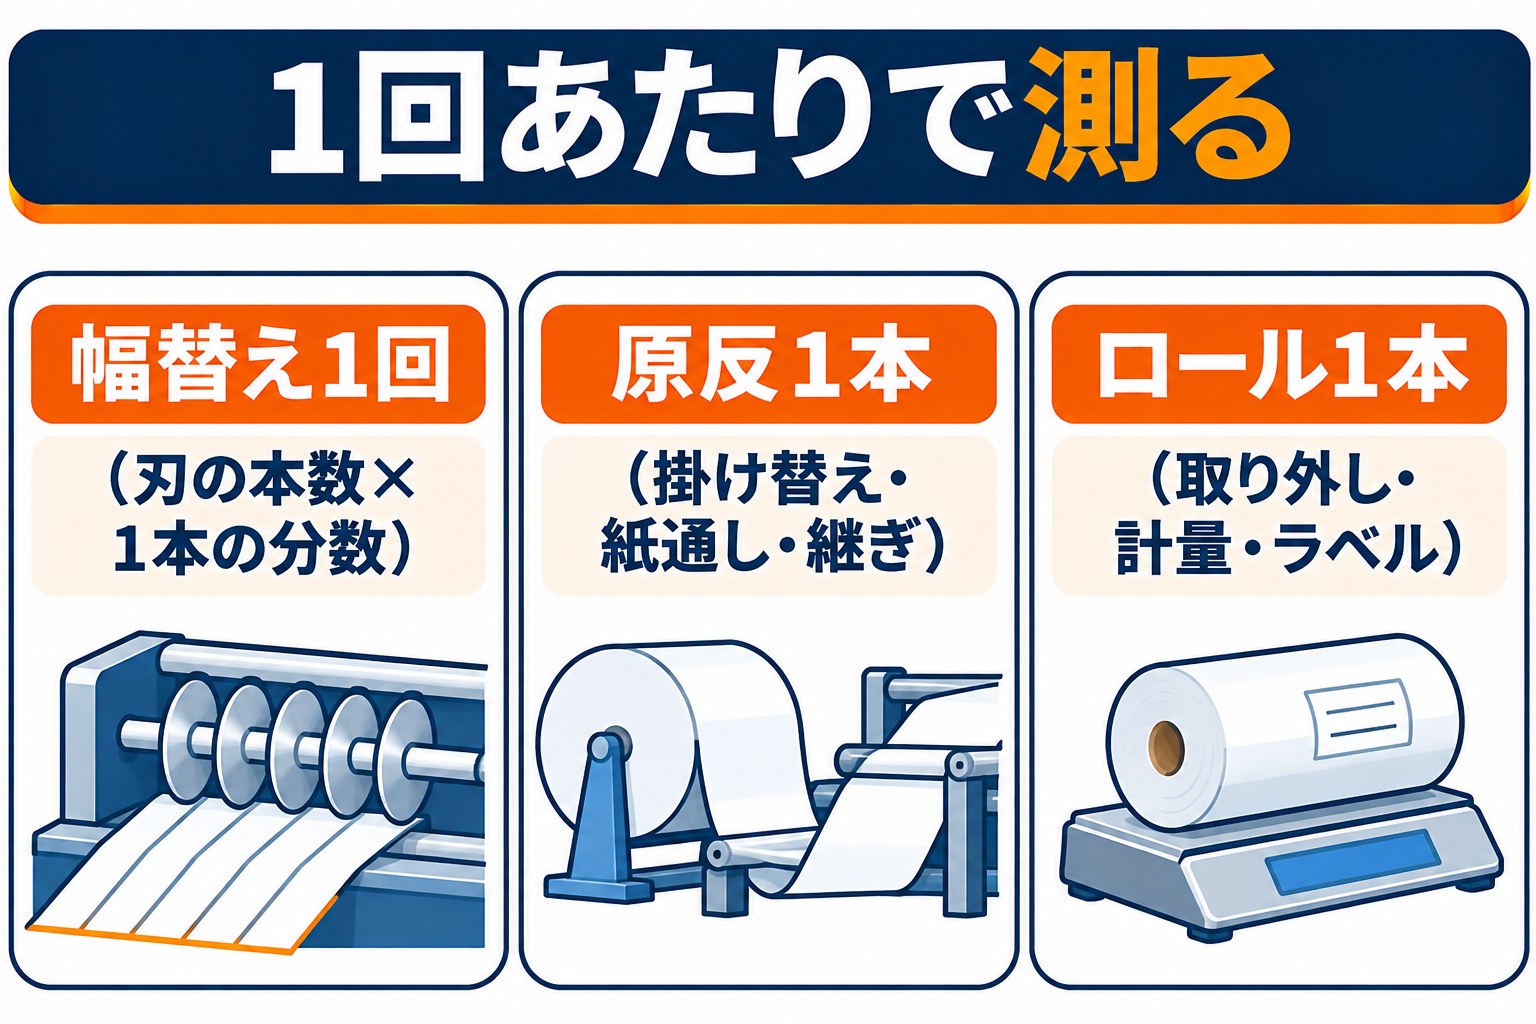
スリッターの時間は、回数で割った「1回あたり」で測ると、受注の内訳が変わっても当てはめられます。
- ✓1日の幅替えの回数と、1回で動かした刃の本数
- ✓刃1本の位置合わせと、試し巻きのやり直しにかかった分数
- ✓1日の原反の本数と、掛け替え・紙通し・継ぎ1回あたりの分数
- ✓1日の製品ロールの本数と、取り外し1本あたりの分数と人数
- ✓計量・ラベル・包装1本あたりの分数
刃の位置合わせは、刃の本数にほぼ比例します。
刃1本あたりの分数を残しておけば、条数(1本の原反から取る製品の本数)が違う仕事にも当てはめられます。
指数の計算に使うのは、刃合わせ・掛け替え・取り外し・計量のように装置が引き受ける作業の時間です。
運転中の見張りのように人が残る作業は、導入後の時間の側に入れておきます。
自社の設備が対象になるかは、仕様の決め方と計画の示し方で変わります。
気になったらお気軽にご相談ください。
回数から出す計算例(従業員28人のフィルム加工の工場)
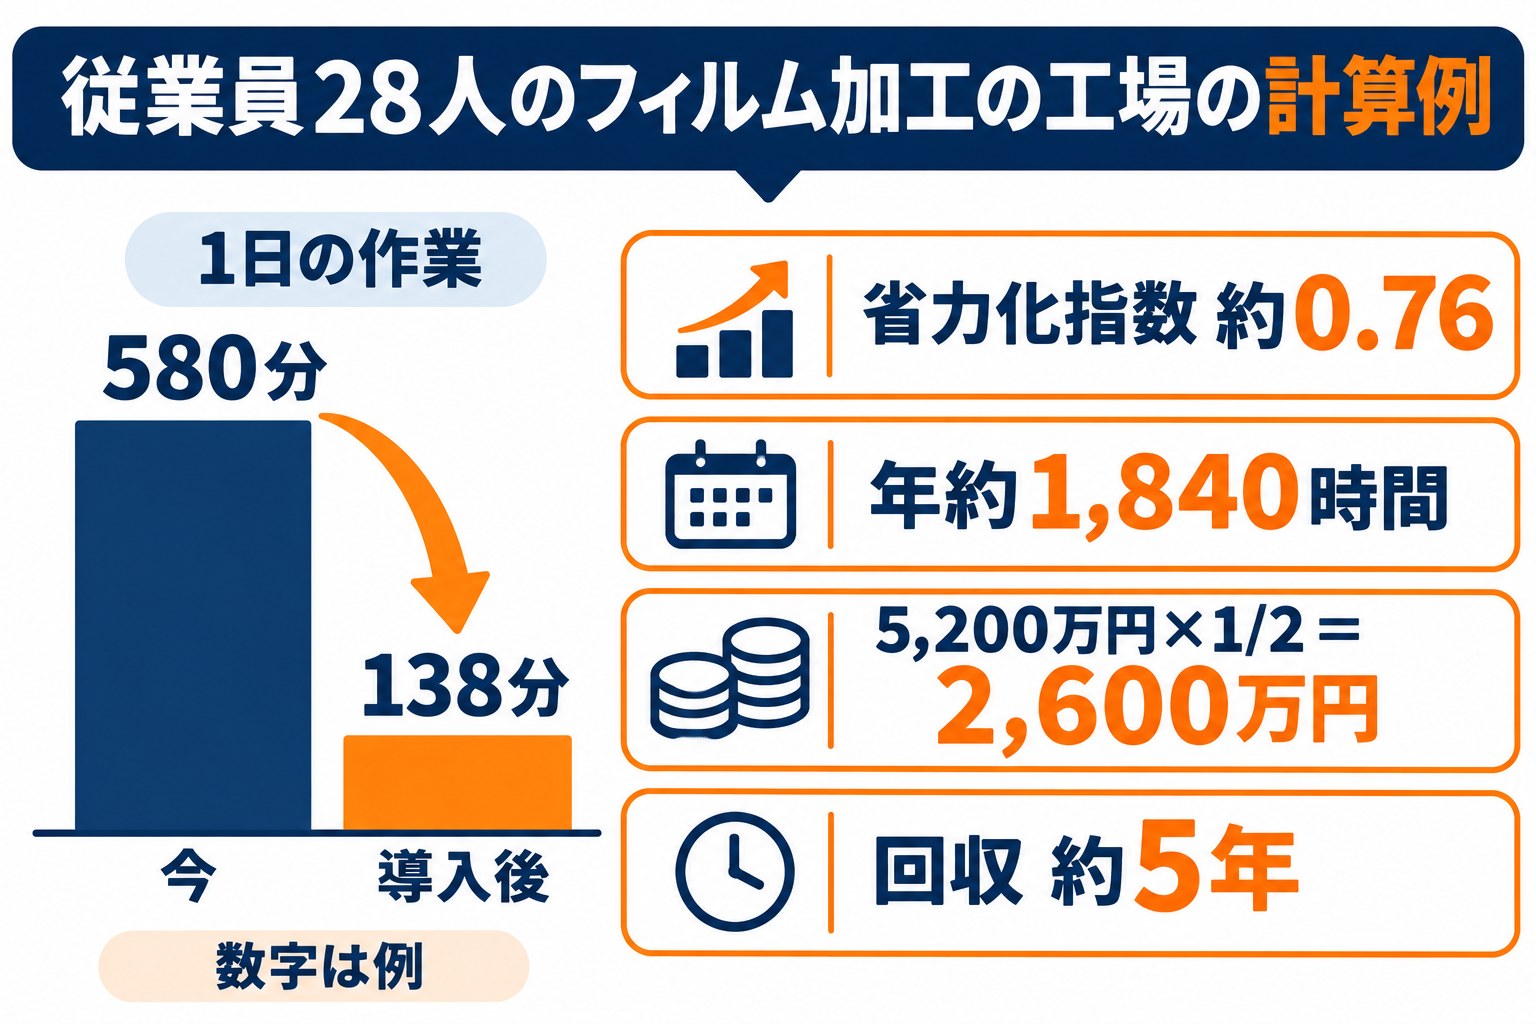
ここで使う時間と金額は、考え方を示すための例です。
1日に幅替えが6回、原反が5本、製品ロールが60本ある工場が、刃の自動位置決め・原反の自動のせ替え・ロールの取り出し装置・重量計と自動ラベル貼りを入れる場合を考えます。
| 作業(例) | 今 | 導入後 |
|---|---|---|
| 刃の位置合わせと試し巻き | 6回×40分=240分 | 6回×8分=48分 |
| 原反の掛け替えと紙通し | 5本×20分=100分 | 5本×8分=40分 |
| 製品ロールの取り外し | 2人×90分=180分 | 1人×40分=40分 |
| 計量とラベル | 60分 | 確かめの10分 |
| 1日の合計 | 580分 | 138分 |
1日442分の作業が減り、省力化指数は(580-138)÷580で約0.76です。
年間250日稼働なら、年約1,840時間の作業が減ります。
補助額と投資回収期間
| 従業員数 | 補助上限 | 大幅賃上げ特例の場合 |
|---|---|---|
| 5人以下 | 750万円 | 1,000万円 |
| 6〜20人 | 1,500万円 | 2,000万円 |
| 21〜50人 | 3,000万円 | 4,000万円 |
| 51〜100人 | 5,000万円 | 6,500万円 |
| 101人以上 | 8,000万円 | 1億円 |
投資額5,200万円(例)なら、中小企業の補助率1/2で2,600万円です。
最低賃金引上げ特例で2/3に当たると約3,467万円になりますが、従業員28人の上限3,000万円で止まります。
浮く人件費を1時間2,600円(例)で年約479万円、刃合わせの試し巻きで捨てていた素材が年150万円(例)減り、小ロットの注文を多く受けて付加価値額が年400万円(例)伸びるとすれば、投資回収期間は5,200万円÷約1,029万円で約5年です。
捨てていた素材の減り方は、今の試し巻きの長さと回数を記録しておくと根拠になります。
投資回収期間は根拠資料とともに出すため、記録は時間と同じ1週間で取っておくと手間がかかりません。
計画書に、素材と製品の幅から決めた仕様を書く
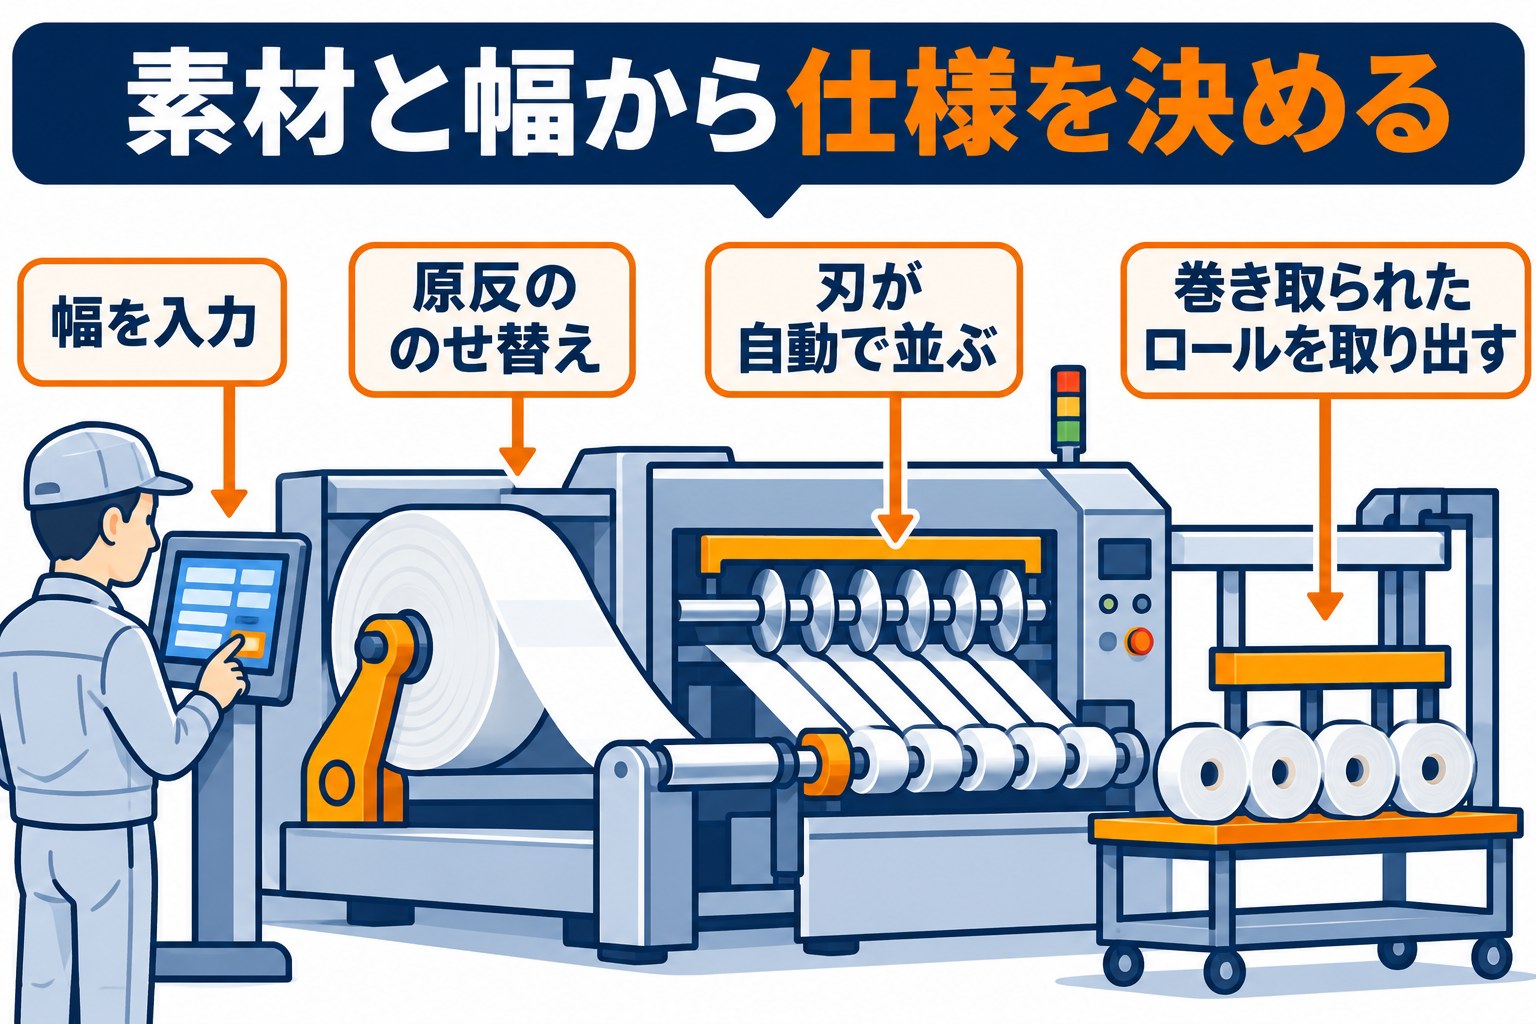
スリッターは、切る素材の性質と、製品の幅・巻きの硬さの決まりで、刃の方式や巻き取りの方式が変わる機械です。
どの素材を何ミリ幅で何条取るかが、仕様の出発点です。
- 素材の種類(OPP・PETなどのフィルム、紙、不織布、アルミ箔、貼り合わせた複合材)と厚さ
- 原反の最大の幅・直径・重さと、製品ロールの最小の幅と条数
- 切り方(上下の丸刃ではさむ切り方、かみそりの刃で切る切り方、押し当てて切る切り方)を素材ごとにどう使い分けるか
- 巻き取りの方式と、条ごとに巻きの硬さをそろえる仕組み
- 静電気を取る装置、耳の吸い取り、欠点の記録の残し方
浮いた時間は、検査や営業、新しい素材の試作に回す、と書きます。
数字の約束としては、計画期間(3〜5年)で付加価値ベースの労働生産性を年平均4.0%以上、社員1人当たりの給与支給総額を年平均3.5%以上上げ、工場の最も低い時給を地域の最低賃金より30円以上高くします。
従業員28人の例の会社は、一般事業主行動計画の公表も要件です。
申請の流れと据え付けの段取り(第9回)
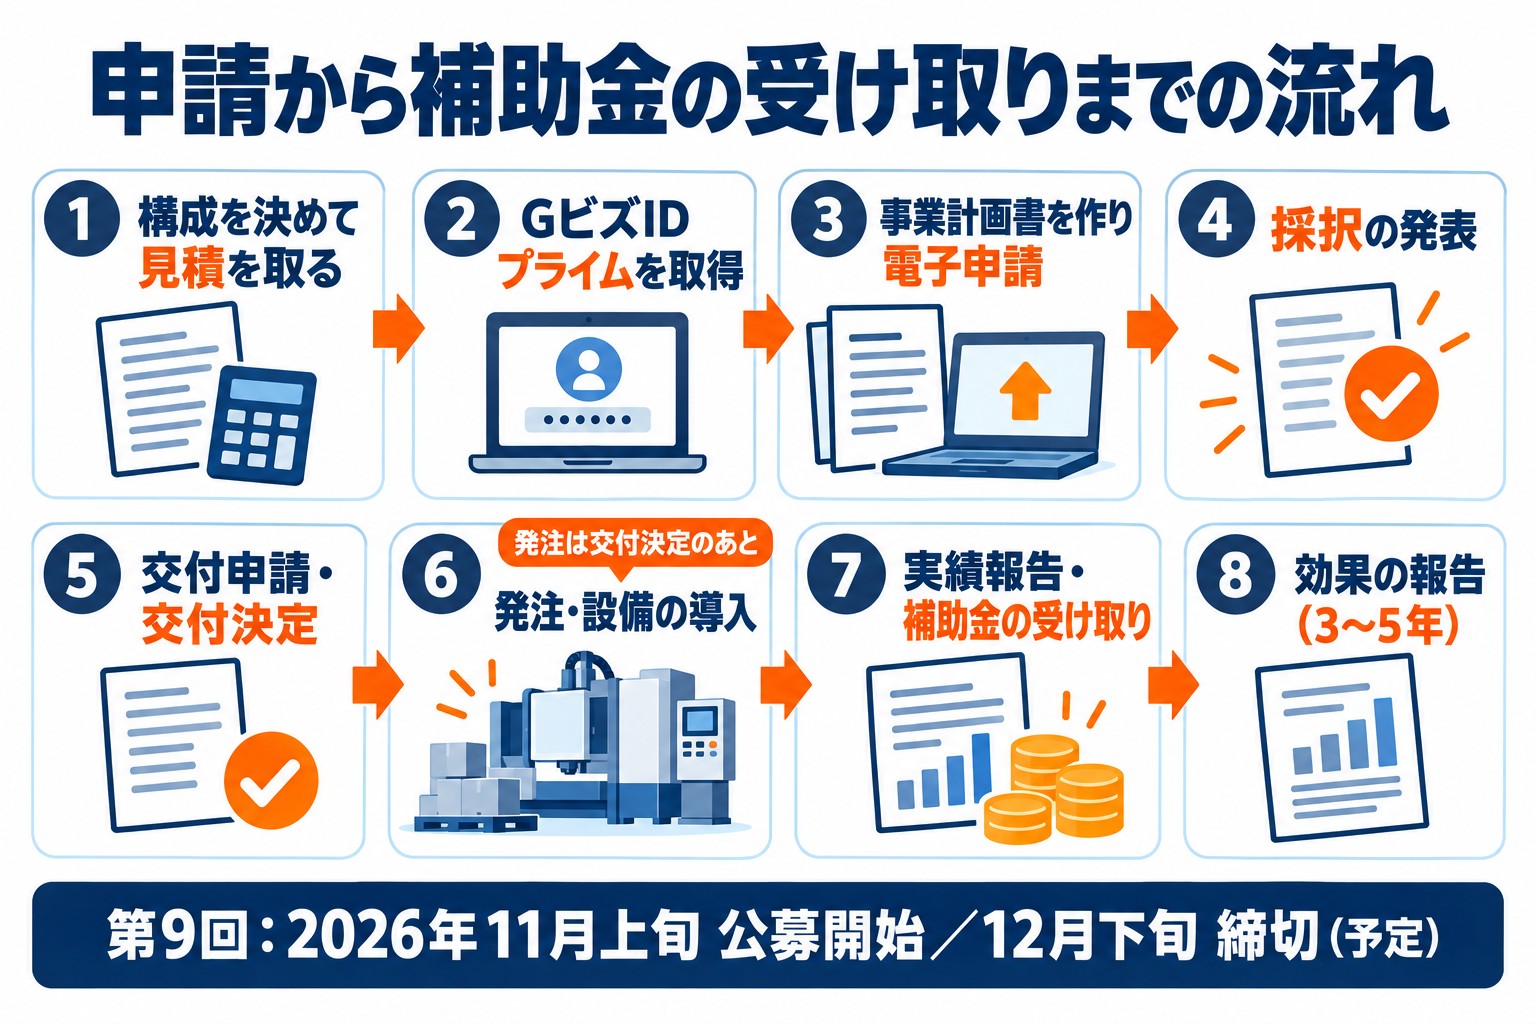
省力化投資補助金(一般型)の第9回は2026年11月4日に公募が始まっています。
申請受付は12月上旬に始まり、12月下旬が締切の予定で、採択の発表は2027年3月下旬と見込まれています(調整中・一般型の公式サイト)。
- 幅替え・原反・ロールの回数と、1回あたりの時間を1週間記録する
- 素材のサンプルをメーカーに送り、試し切りで切り方と巻き取りの方式を決める
- 本体・刃の位置決め・のせ替え・取り出し・検査・ラベル・据え付けを分けた見積書を2者以上からそろえる
- 事業計画書をまとめ、GビズIDプライムで電子申請する
- 採択発表から2か月以内に交付申請をし、交付決定のあとに発注する
- 据え付け・試運転・支払・実績報告を、交付決定から14か月以内に終える
スリッターは原反の重さに耐える床と、ホイストを使う高さが要ります。
今の場所に置けるかを、見積もりの前に確かめておきます。
試し切りの結果は、切り方を選んだ理由として計画書に使えます。
サンプルの発送を最初に済ませると、見積もりと計画書づくりを並べて進められます。
よくある質問
Q. 今のスリッターに刃の位置決め装置を後付けするだけでも計画になりますか?
なります。
後付けの装置でも、幅替え1回あたりの時間がどれだけ減るかを示せれば計画を立てられます。
今の機械に取り付けられるかは、メーカーに機械の型式を伝えて確かめます。
Q. 巻き返し機(巻き直しだけを行う機械)も同じ計画に入れられますか?
入れられます。
検品のための巻き返しや、巻きの向きを変える作業がどれだけ減るかを示せれば、スリッターと同じ計画で考えられます。
Q. 粘着テープのような切りにくい素材でも使えますか?
使えます。
粘着剤が刃に付く素材は、刃の方式や掃除のしやすさを仕様で決める必要があり、その検討がオーダーメイド性の説明になります。
Q. 新しい素材の加工を始めるための機械なら、どの補助金が合いますか?
今の作業を減らす投資なら省力化投資補助金が合います。
新しい製品を開発して売り出す計画なら、新事業進出・ものづくり商業サービス補助金が合うこともあります。
スリッターの補助金はTaigenに無料で相談できます
スリッターの計画を強くするのは、巻く速さの比較ではなく、幅替えと掛け替えとロールの取り外しに隠れた人の時間です。
回数ごとの記録をもとに、刃の位置決め・のせ替え・取り出しのどれから組むと減る時間が大きくなるかを一緒に決めます。
Taigen株式会社は採択158件、支援した補助金の総額28億円以上の申請を手がけてきました。
計画書の作成から採択後の交付申請・実績報告まで、続けてご一緒します。
対象になるか、補助額はいくらになるか。
まずは無料でお確かめください。
補助金の申請を相談したい方へ
設備投資や新しい事業の計画に、どの補助金が合うか。いくら補助されるか。60分の無料オンライン相談でお答えします。
認定経営革新等支援機関/採択158件・支援した補助金の総額28億円以上
無料相談を予約するサービス内容とよくある質問 | 料金 | 採択実績
中小企業省力化投資補助金(一般型)の設備別ガイド | 新事業進出・ものづくり商業サービス補助金の業種別ガイド
この記事を書いた人
加藤 巧海
1996年広島県生まれ。大手コンサル会社にて経営計画・資金繰り・補助金支援を経験後、上野と共にTaigen株式会社を設立。現在は取締役として、補助金申請支援の商談と、設備メーカー・販売会社との提携づくりを担当。想像力・共感力に優れ、事業者がその事業に取り組む情熱や動機をうまく聞き出し言語化。明るい性格で「加藤さんと話して挑戦する気持ちになれた」と評判。趣味はボイストレーニング。