Column
財務のコラム
コラム
ショットブラストは、どこまで組むか|本体1台から前後の工程まで
公開日: 最終更新日: Taigen株式会社(認定経営革新等支援機関)
ショットブラスト(鋼の小さな粒を打ち付けて、錆や黒皮、鋳物の砂を落とす機械)の補助金の計画は、どこまで組むかを、減らしたい作業から決めるのが近道です。
製品に合わせた方式の本体1台でも一般型の計画は立てられ、搬送や集じん、前後の工程までつなぐほど、減る時間を大きく示せます。
決め手は、グラインダーでの黒皮落としと、ノズルを持った手吹きに人が何時間付いているかです。
この記事でわかること
- ショットブラストの前後で人が付いている作業
- 3つの組み方を比べる
- 組み方ごとに減る作業と、残る作業
- 自社の製品から組み方を選ぶ
- 鉄骨・製缶の工場で補助額を比べる(従業員18人の場合)
- 申請の流れ(第9回)
以下では、ブラストの前後で人が付いている作業を書き出し、3つの組み方を比べて、それぞれで減る作業、方式の選び方、補助額の例、申請の進め方を順に見ていきます。
ショットブラストの前後で人が付いている作業
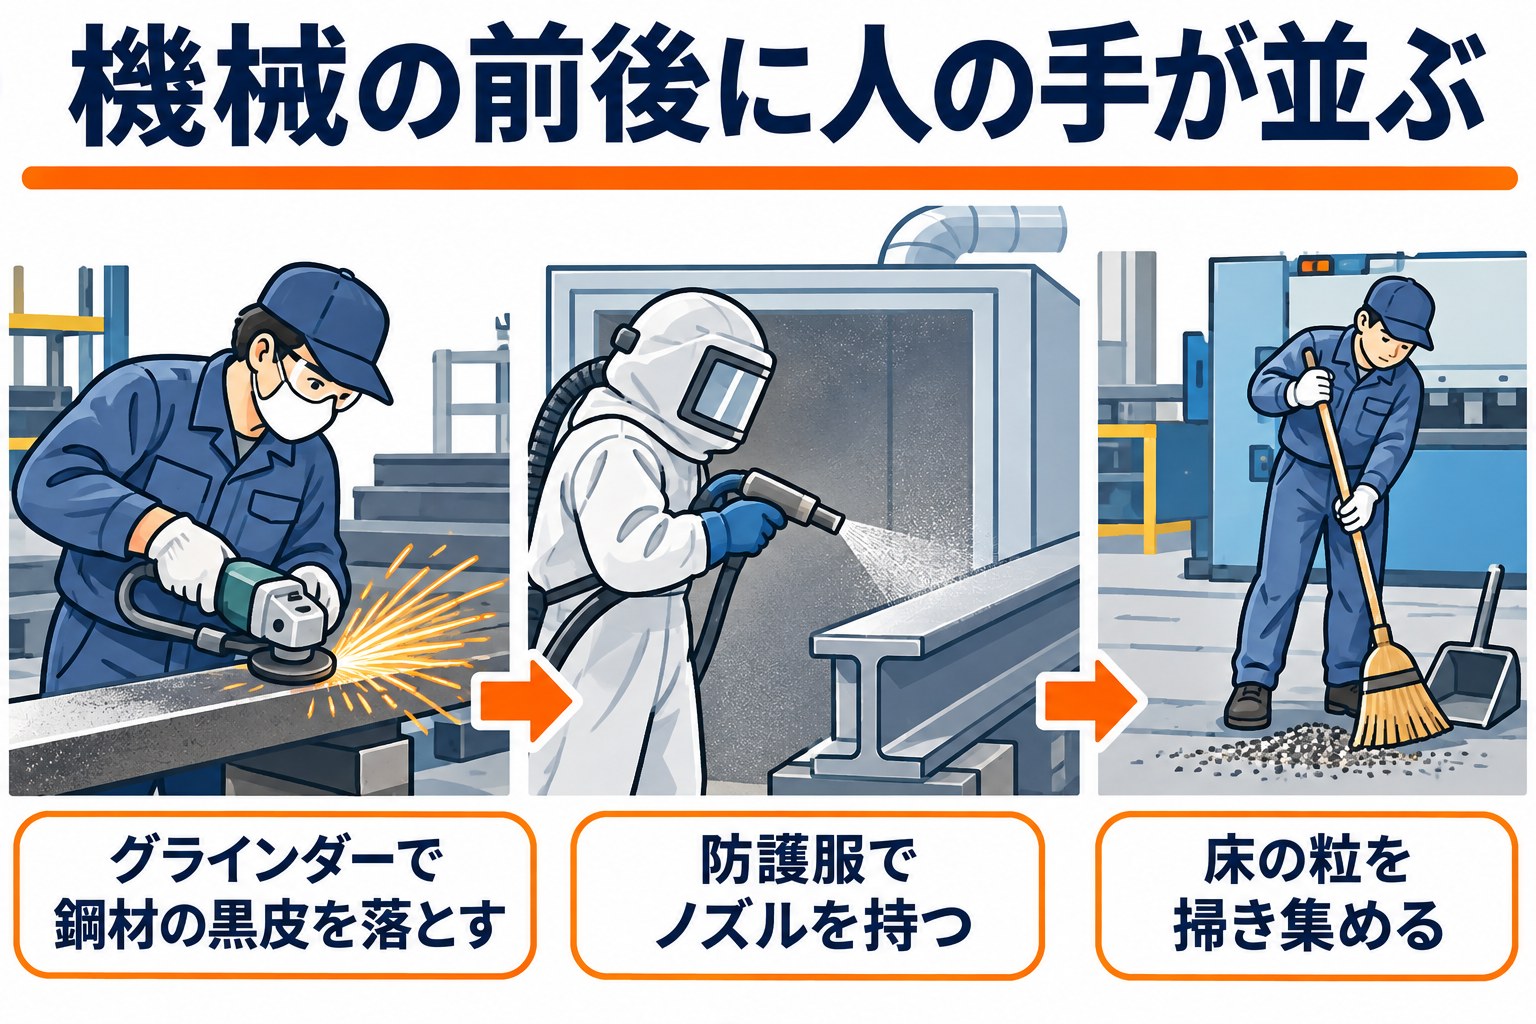
ブラストの機械が動いている時間そのものは短くても、その前後には人の手が要る作業が並んでいます。
溶接や塗装の担当が、空き時間に磨いている時間は、日報に出てこないことが多い時間です。
| 作業 | 中身 | よく起きること |
|---|---|---|
| 黒皮・錆の手落とし | 溶接や塗装の前に、鋼材の表面をグラインダーやワイヤーブラシで磨く | 若手が受け持ち、腕と耳への負担が大きい |
| 手吹き | 防護服を着てノズルを持ち、大きな製品に1か所ずつ吹き付ける | 暑さと粉じんで、こまめな休憩が要る |
| 吊り下げと掛け外し | 鋳物や溶接品をフックに掛け、終わったら外して向きを変える | 重い品は2人で扱う |
| 研削材の掃き集め | 床に散った粒を集め、ふるって細かくなったものを捨てる | 処理のたびに手が止まる |
| 残った粒の吹き払い | 製品の穴や溝、形鋼のすみに残った粒をエアで吹き出す | 塗装の前に見落とすと不良になる |
| 外への運搬 | 社内で処理できない品を、外の業者まで運ぶ | 往復と待ちで工期が延びる |
塗装の仕様書で「除錆度」(錆や黒皮をどこまで落とすかの等級)が決まっている仕事では、手落としだと仕上がりが人によってばらつき、やり直しも出ます。
機械で決まった時間だけ打てば、仕上がりがそろい、確かめる時間と手直しも減ります。
埋もれた時間の拾い方
手落としは、溶接の担当が材料を待つ間や、塗装の担当が乾燥を待つ間に挟まれていることが多く、作業ごとの時間が日報に残りません。
1週間だけ、グラインダーを持った時刻と置いた時刻を書いてもらうと、思っていたより長い時間が見えてきます。
手吹きは、防護服の着脱と休憩の時間も含めて数えます。
外へ運んでいる品があれば、積み込み・運転・受け取りの往復と、戻ってきた品の確認の時間も同じ表に入れます。
3つの組み方を比べる
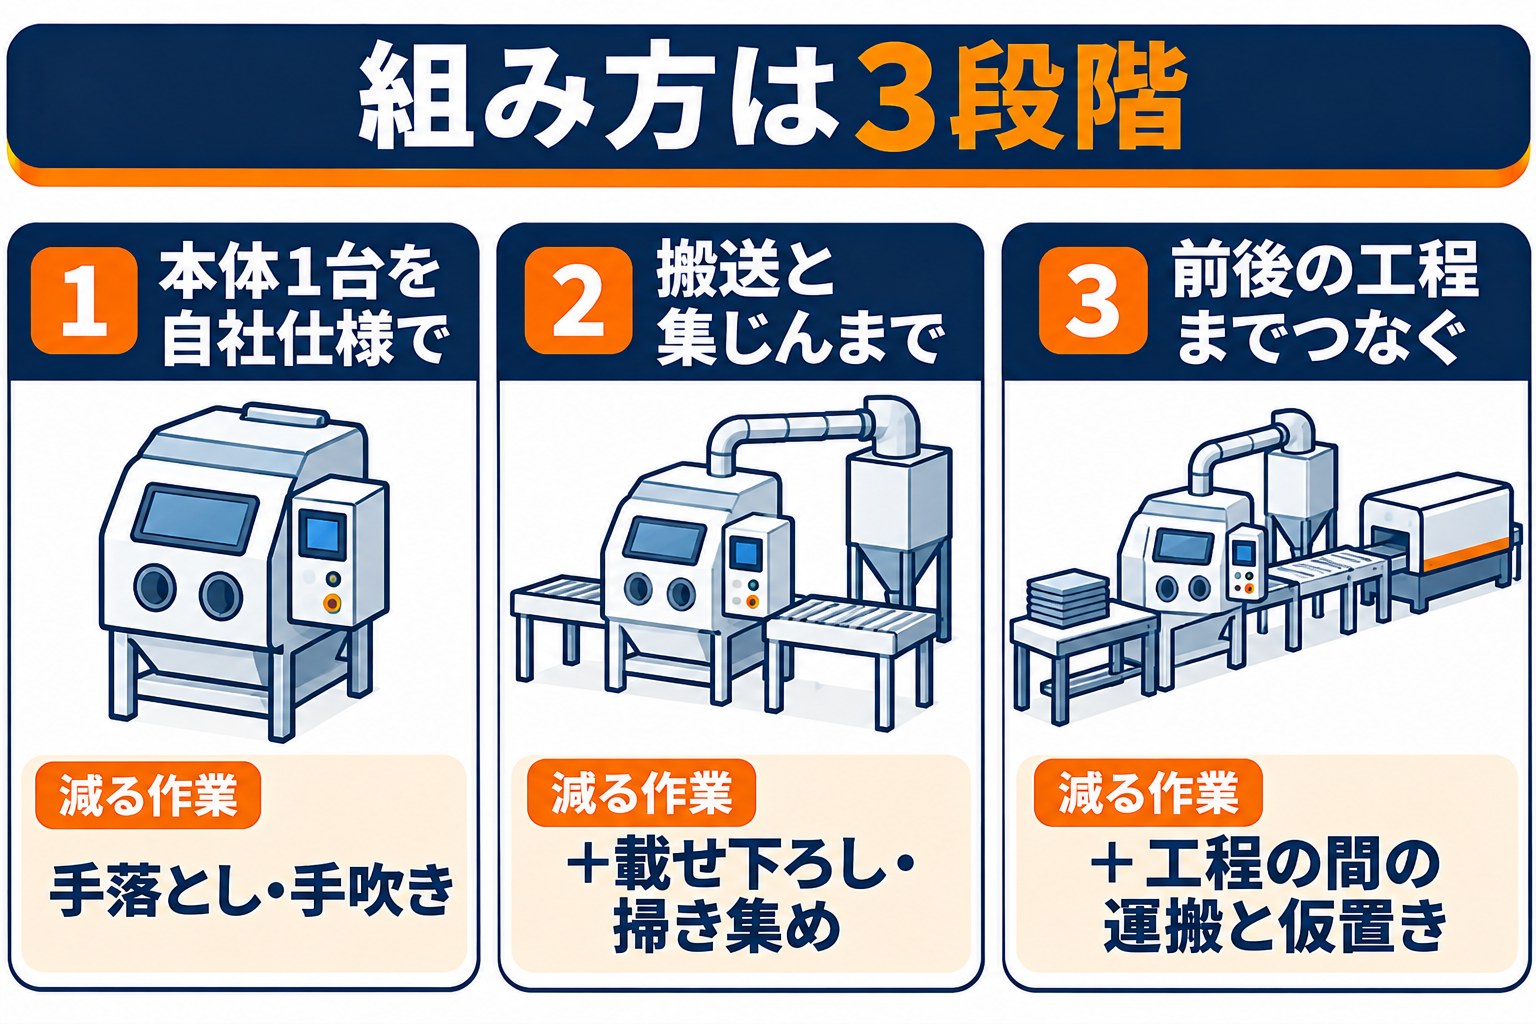
| 組み方 | 中身の例 | 主に減る作業 | 向く工場 |
|---|---|---|---|
| 1. 本体1台を自社仕様で | 製品の大きさに合わせた方式・投射の向きと数を決めた本体 | 黒皮の手落とし、手吹き | 扱う品の大きさが似ていて、置き場が限られる工場 |
| 2. 搬送と集じんまで組む | 本体+入口・出口のローラーコンベヤや台車+研削材の回収+集じん機 | 上に加えて、載せ下ろし・掃き集め・2人での運び | 長い鋼材や重い製品が多い工場 |
| 3. 前後の工程までつなぐ | 切断機からの材料の受け渡し+ブラスト+さび止めの下塗りの装置 | 上に加えて、工程の間の運搬と仮置き | 鉄骨や製缶で、材料の流れが毎日同じ工場 |
どの組み方を選んでも、本体の仕様を自社の製品に合わせて決めた経緯が説明の土台になります。
周りの装置を足すのは、減る時間をより大きく示したいときの選択肢です。
組み方ごとに減る作業と、残る作業
本体1台を自社仕様で入れる
グラインダーでの手落としと手吹きが、機械の運転に置き換わります。
製品をどう流すか、粒をどの向きから何か所で打つかは製品の形で決まるため、ここがオーダーメイド性の中心になります。
残るのは、材料の載せ下ろしと、処理のあとの粒の吹き払いです。
H形鋼のように溝のある材料は粒が残りやすいので、吹き払いの時間は導入後の作業として数えておきます。
搬送と集じんまで組む
入口と出口にローラーコンベヤを付けると、長い材料をクレーンや2人で運び込む手間が減ります。
研削材を自動で回収してふるい分ける仕組みと集じん機を組めば、掃き集めと粉じんの掃除も機械の側に移ります。
一方で、集じん機のフィルターの払い落としや、粒を打ち出す羽根車と内張りの摩耗した部品の交換は、導入後に人が受け持つ作業です。
点検の頻度と時間をメーカーに聞いておき、導入後の時間に入れておきます。
前後の工程までつなぐ
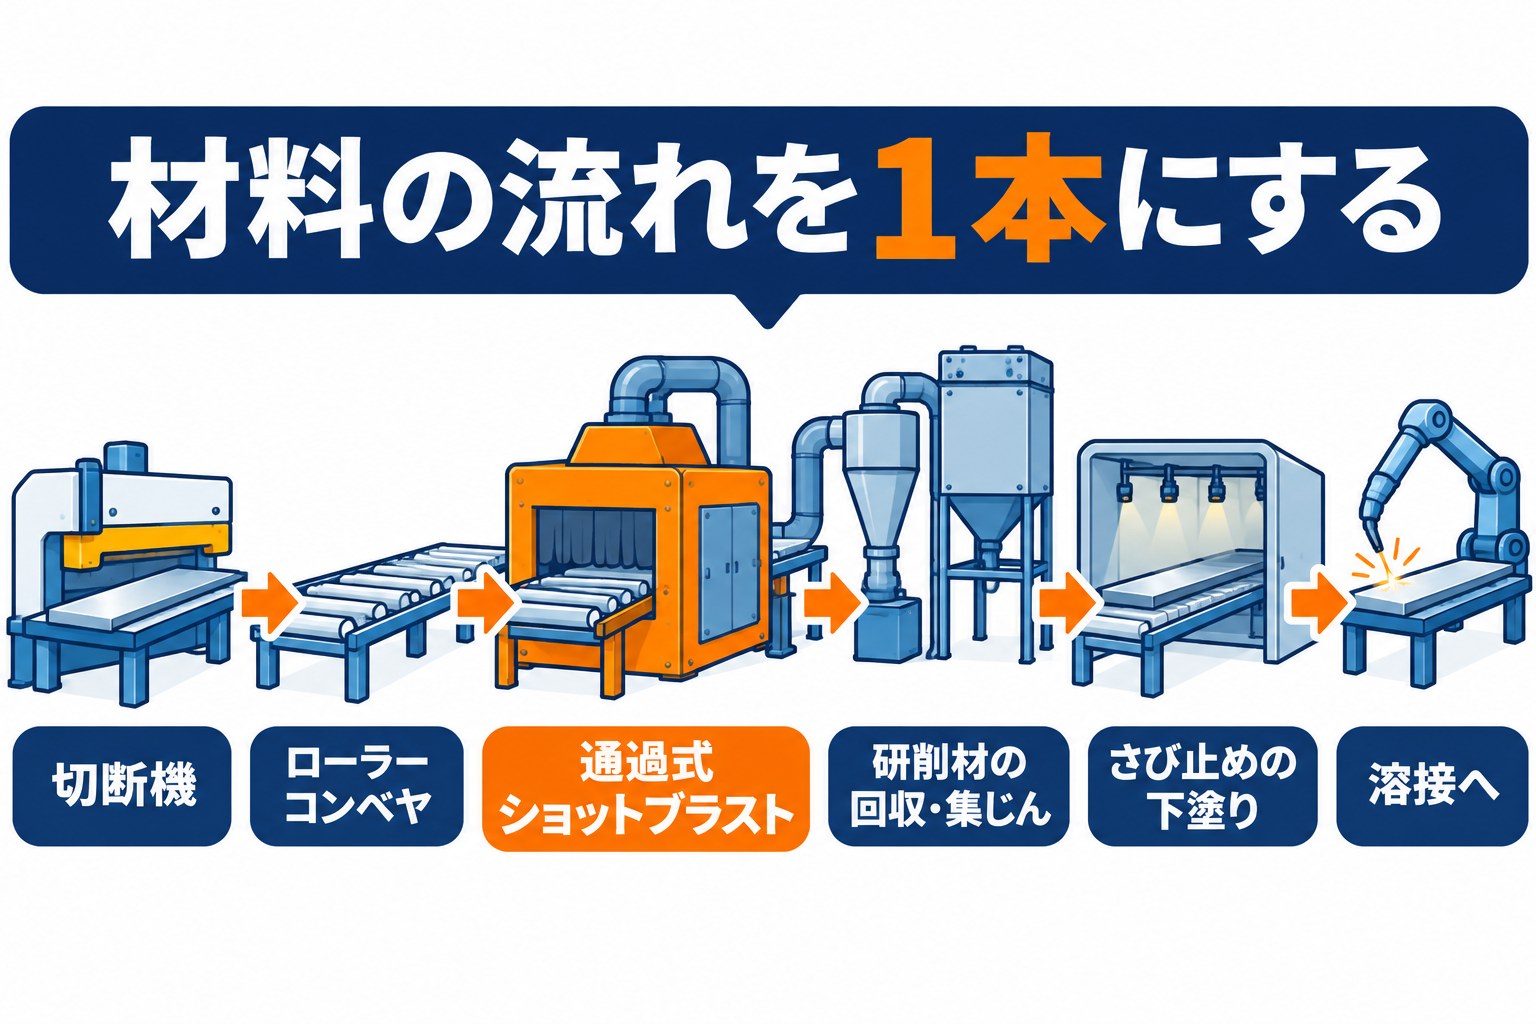
切断機から出た材料をそのままブラストへ送り、出口でさび止めの下塗りまで済ませる流れにすると、工程の間で材料を仮置きし、並べ直す作業がなくなります。
材料の流れが毎日同じ工場ほど、この組み方の効果が大きく出ます。
前後の工程までつなぐ場合は、建屋の中の材料の通り道を変えることが多くなります。
据え付けの工事と日程を見積もりの段階で分けておくと、補助事業の期間内に無理なく終えられます。
自社の設備が対象になるかは、仕様の決め方と計画の示し方で変わります。
気になったらお気軽にご相談ください。
自社の製品から組み方を選ぶ
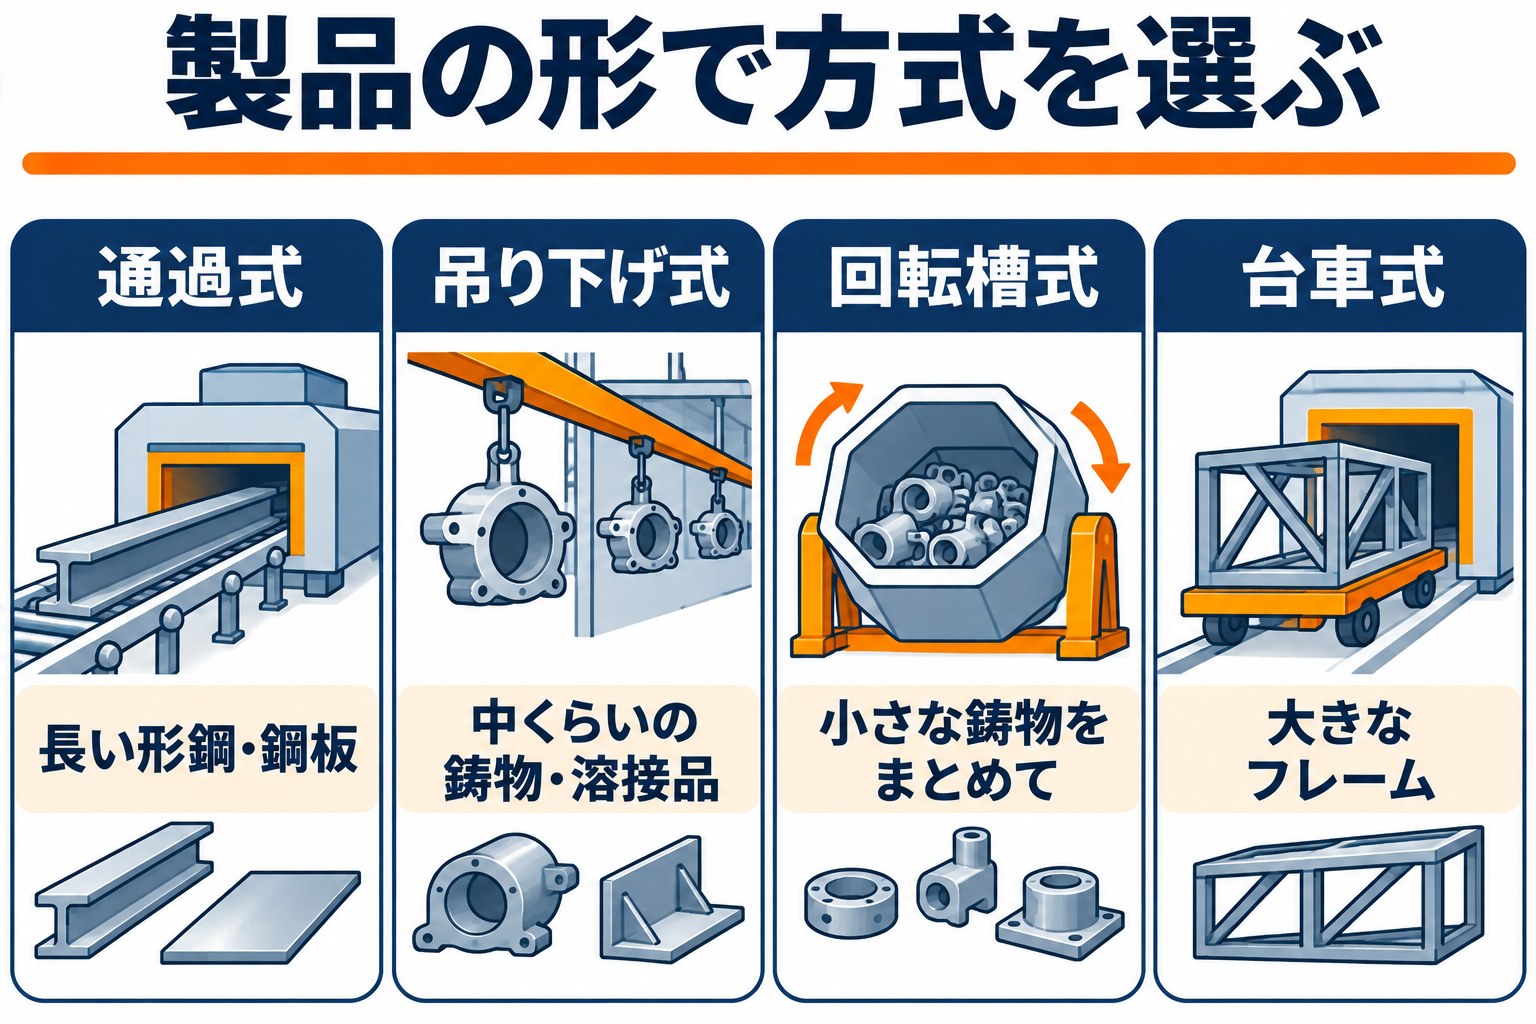
組み方の前に、方式を製品の形と大きさで決めます。
方式が合わないと、結局人が手で仕上げ直すことになります。
| 方式 | 向く製品 | 気をつけること |
|---|---|---|
| 通過式(ローラーコンベヤ) | 形鋼・鋼板・パイプなど長い材料 | 材料の長さに合わせた前後の置き場 |
| 吊り下げ式 | 中くらいの鋳物・溶接品 | フックへの掛け外しの手間 |
| 回転槽式(タンブラー) | 小さな鋳物・鍛造品をまとめて | 品物どうしが当たって傷が付くことがある |
| 台車式(部屋ごと処理) | 大きなフレームや架台 | 部屋の大きさと出し入れの通路 |
- ✓いちばん大きな製品の長さ・幅・高さと重さ
- ✓1日に処理する量と、処理の多い日と少ない日の差
- ✓求められる仕上がり(除錆度や、塗装の密着に必要な表面の粗さ)
- ✓粒の種類(丸い粒か角のある粒か)と、くり返し使う量
- ✓前後の工程との距離と、材料をどこから入れてどこへ出すか
カタログ注文型の「3-2-3 鋳造用ブラスト装置」
カタログ注文型の製品カテゴリ目次(令和8年10月8日版)の「鋳造用機器」には、3-2-3 鋳造用ブラスト装置があり、製品登録数は5です。
鋳物の工場なら、検討中の装置が登録製品かを販売店に確かめると、カタログ注文型も選べます。
鋼材の黒皮落としや溶接構造物の処理に使う機械は、この区分の名前のとおり鋳造用とは限りません。
同じ欄には3-2-1 鋳物用自動バリ取り装置もありますが、1回の申請で1種類の製品になるため、搬送や下塗りまで組む計画は一般型で考えます。
鉄骨・製缶の工場で補助額を比べる(従業員18人の場合)
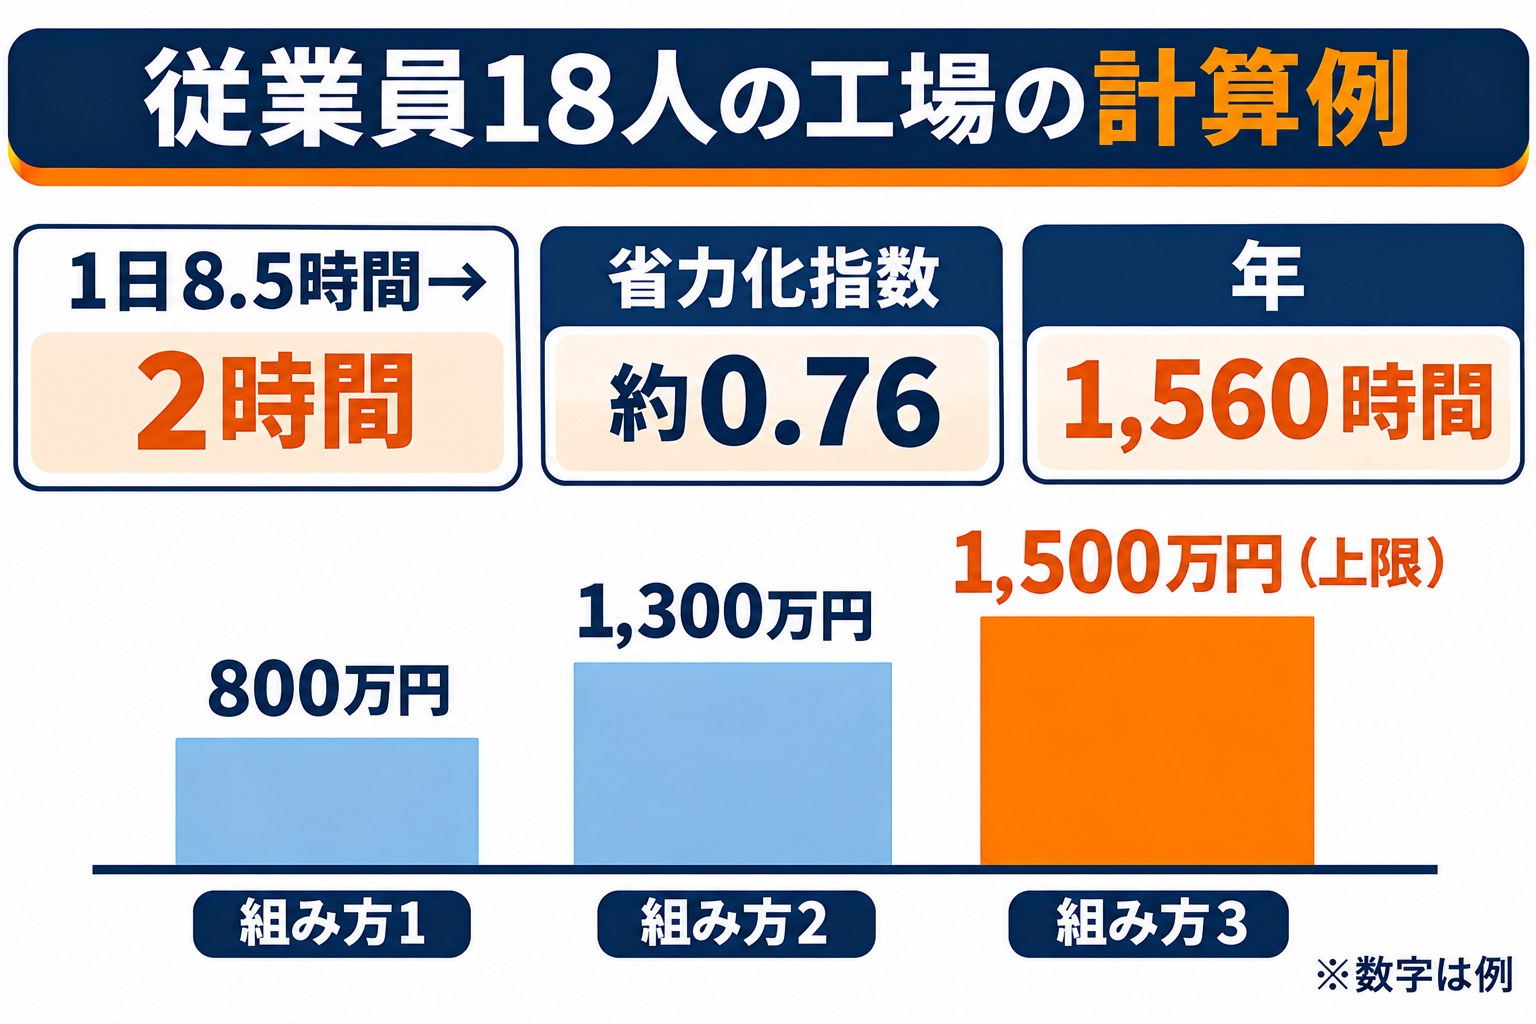
ここからの数字は、考え方を示すための仮の値です。
溶接の前に、鋼材の黒皮を2人がグラインダーで落としている工場を考えます。
| 作業(1日あたり・例) | 今 | 導入後(組み方2) |
|---|---|---|
| 黒皮・錆の手落とし | 2人×4時間=8時間 | 通過式の運転と載せ下ろし 1人×1.5時間 |
| 研削材の掃き集め | 30分 | 自動回収のため0 |
| 残った粒の吹き払い | 0 | 30分(導入後に増える作業) |
| 合計 | 8.5時間 | 2時間 |
1日6.5時間の作業が減り、省力化指数は(8.5-2)÷8.5で約0.76です。
年240日動かすと年1,560時間を溶接や組立に回せる計算です。
| 従業員数 | 補助上限 | 大幅賃上げ特例の場合 |
|---|---|---|
| 5人以下 | 750万円 | 1,000万円 |
| 6〜20人 | 1,500万円 | 2,000万円 |
| 21〜50人 | 3,000万円 | 4,000万円 |
| 51〜100人 | 5,000万円 | 6,500万円 |
| 101人以上 | 8,000万円 | 1億円 |
| 組み方(例) | 補助の対象(税抜) | 補助率1/2の場合 |
|---|---|---|
| 1. 通過式の本体を自社仕様で | 1,600万円 | 800万円 |
| 2. 本体+ローラーコンベヤ+研削材の回収+集じん機 | 2,600万円 | 1,300万円 |
| 3. 2に、切断機からの受け渡しと下塗りの装置を加える | 3,800万円 | 1,900万円→上限の1,500万円 |
補助率は中小企業が1/2で、最低賃金引上げ特例に当たれば2/3、小規模企業者・小規模事業者・再生事業者は2/3です。
組み方3は上限で頭打ちになるため、どこまで組むと自社の負担がいちばん軽くなるかを、減る時間と並べて決めます。
投資回収期間と、浮いた時間の行き先
組み方2の例で、浮く人件費が年1,560時間×2,800円(例)で約437万円、溶接に回った人手で増える付加価値額が年213万円(例)なら、2,600万円を年約650万円で割って約4年です。
浮いた若手を溶接の工程に回し、受注を増やす計画にすると、付加価値の伸びと賃上げの数字を結び付けて書けます。
申請の流れ(第9回)
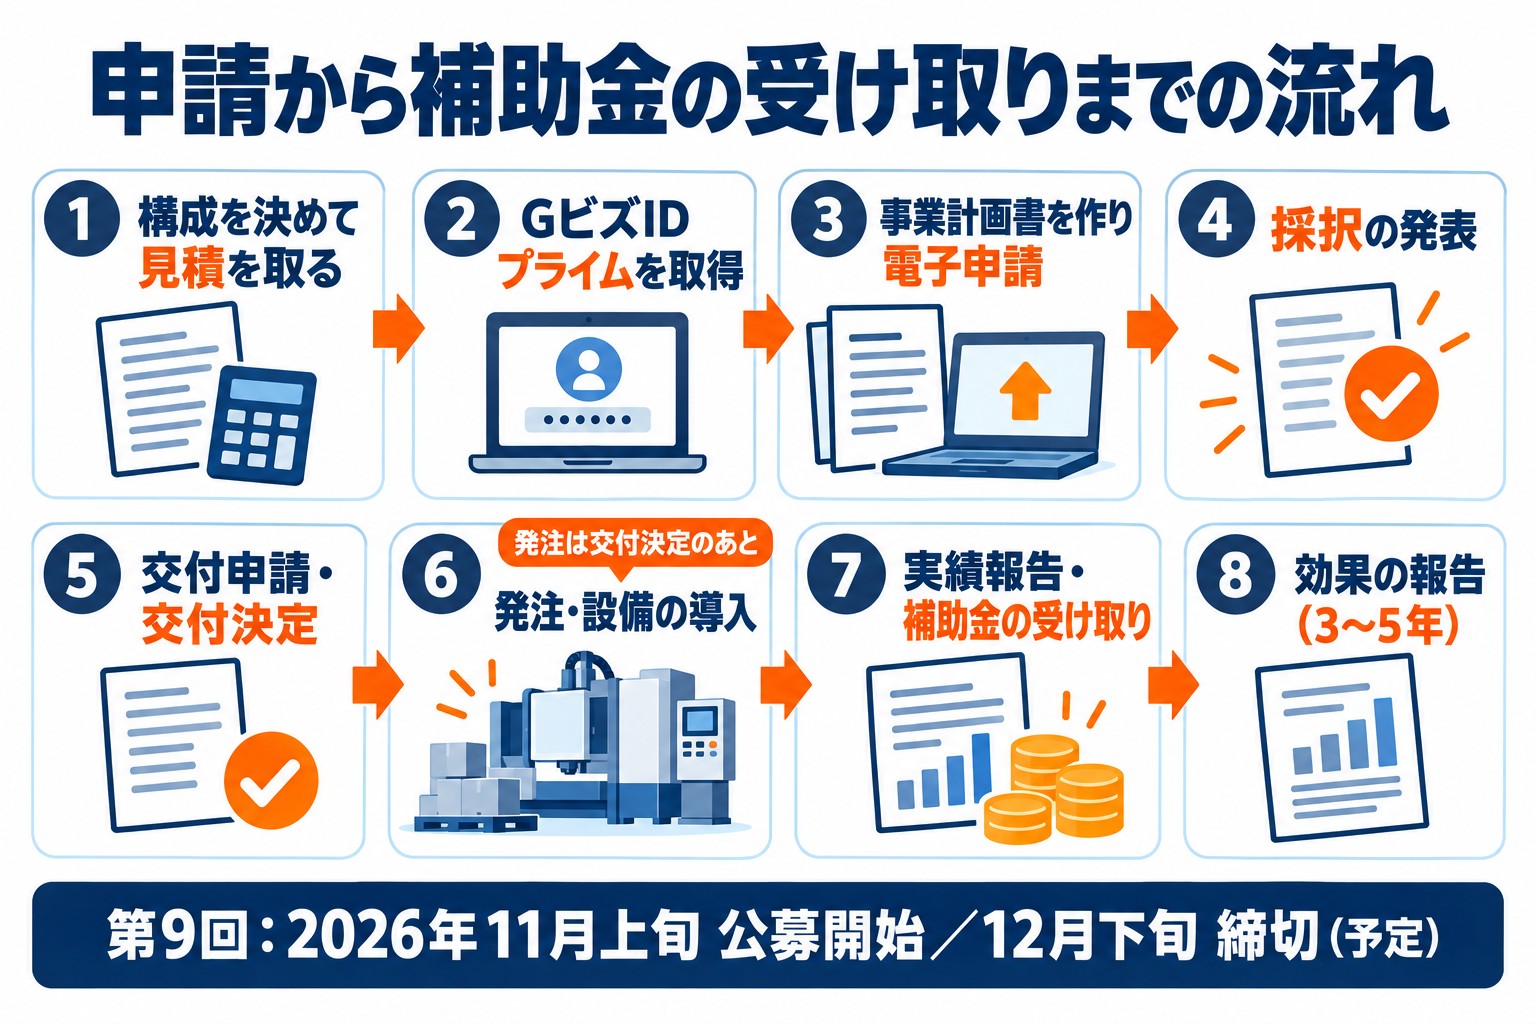
一般型の第9回は11月4日に公募が始まりました。
申請の受付は12月上旬に始まり、締切は12月下旬の予定です(一般型の公式サイト)。
| 段階 | ショットブラストの計画でやること |
|---|---|
| 申請前 | 手落とし・手吹き・掃き集めに付いている人と時間を1週間記録する |
| 申請前 | 製品の大きさと仕上がりから方式を決め、組み方を選ぶ |
| 申請前 | 本体・搬送装置・集じん機・基礎や電気の工事を分けた見積書をそろえる |
| 申請 | 基本要件(労働生産性 年平均4.0%以上、1人当たり給与支給総額 年平均3.5%以上、事業場内最低賃金が地域別+30円以上)を満たす事業計画書で電子申請する |
| 採択後 | 採択発表から2か月以内に交付申請し、交付決定のあとに発注する |
| 導入後 | 交付決定から14か月以内に据え付けと支払いを終え、実績報告をする |
ブラストの機械は、基礎や集じんのダクトの工事が要ることが多い設備です。
工事の日程を先に押さえると、14か月の中で試運転まで余裕を持って進められます。
よくある質問
Q. 外の業者に頼んでいるブラストを、社内に入れる計画でも使えますか?
使えます。
外へ運ぶ往復と積み下ろし、仕上がりの確認に社内で使っていた時間を数え、社内で処理したあとの時間と比べます。
Q. 今の手吹きのブラスト室を活かしたまま、機械を足せますか?
大きな製品は手吹きのまま残し、数の多い材料だけを通過式に移す分け方もできます。
どの製品を機械に移すかを決め、その分の時間がどれだけ減るかを示します。
Q. 粉じんや暑さの改善も、計画に書いてよいですか?
書けます。
ただし省力化の効果としては、人の作業時間がどれだけ減るかが中心です。
働く場が良くなり、手吹きの担当が辞めにくくなる点は、浮いた時間の使い道や人の確保の話として添えます。
Q. 研削材のような消耗品は補助の対象になりますか?
消耗品の扱いは公募要領の条件で決まるため、最新の公募要領で確かめて判断します。
見積書では、本体や装置と消耗品を分けておきます。
ショットブラストの組み方は、Taigenに相談して決められます
本体だけにするか、搬送や前後の工程まで組むかは、製品の形と1日の量、置き場の広さでほぼ決まります。
今の手落としと手吹きの時間を伺い、3つの組み方で補助額と自社の負担を並べます。
Taigen株式会社は、採択158件・支援した補助金の総額28億円以上の実績があり、方式の整理から計画書、交付申請と実績報告まで一緒に進めます。
対象になるか、補助額はいくらになるか。
まずは無料でお確かめください。
補助金の申請を相談したい方へ
設備投資や新しい事業の計画に、どの補助金が合うか。いくら補助されるか。60分の無料オンライン相談でお答えします。
認定経営革新等支援機関/採択158件・支援した補助金の総額28億円以上
無料相談を予約するサービス内容とよくある質問 | 料金 | 採択実績
中小企業省力化投資補助金(一般型)の設備別ガイド | 新事業進出・ものづくり商業サービス補助金の業種別ガイド
この記事を書いた人
加藤 巧海
1996年広島県生まれ。大手コンサル会社にて経営計画・資金繰り・補助金支援を経験後、上野と共にTaigen株式会社を設立。現在は取締役として、補助金申請支援の商談と、設備メーカー・販売会社との提携づくりを担当。想像力・共感力に優れ、事業者がその事業に取り組む情熱や動機をうまく聞き出し言語化。明るい性格で「加藤さんと話して挑戦する気持ちになれた」と評判。趣味はボイストレーニング。