Column
財務のコラム
コラム
リフロー炉は、どこまで組むか|炉1台から実装ラインまで
公開日: 最終更新日: Taigen株式会社(認定経営革新等支援機関)
リフロー炉(基板に塗ったはんだを炉の熱で溶かし、部品をまとめて付ける装置)の補助金の計画では、手はんだ・温度合わせ・手直しのどれを減らしたいかで組み方を決めます。
加熱の仕様を自社の基板に合わせて決めていれば、炉1台の計画でも一般型に出せます。
基板の搬送や温度条件の管理、印刷から検査までのラインへと広げるにつれて、計画書に書ける削減の時間は増えていきます。
この記事でわかること
- リフローの前後で、人の手が残っている作業
- 炉1台・前後の装置・実装ライン、3つの組み方
- それぞれの組み方で軽くなる仕事
- 自社の基板から組み方を選ぶ
- 従業員40人の実装工場での試算
- 申請の進め方(第9回)
この先は、炉の前と後に残っている作業の洗い出しから始め、組み方の比較、基板の条件による選び分け、従業員40人の工場での試算、第9回の手順へと進みます。
リフローの前後で、人の手が残っている作業
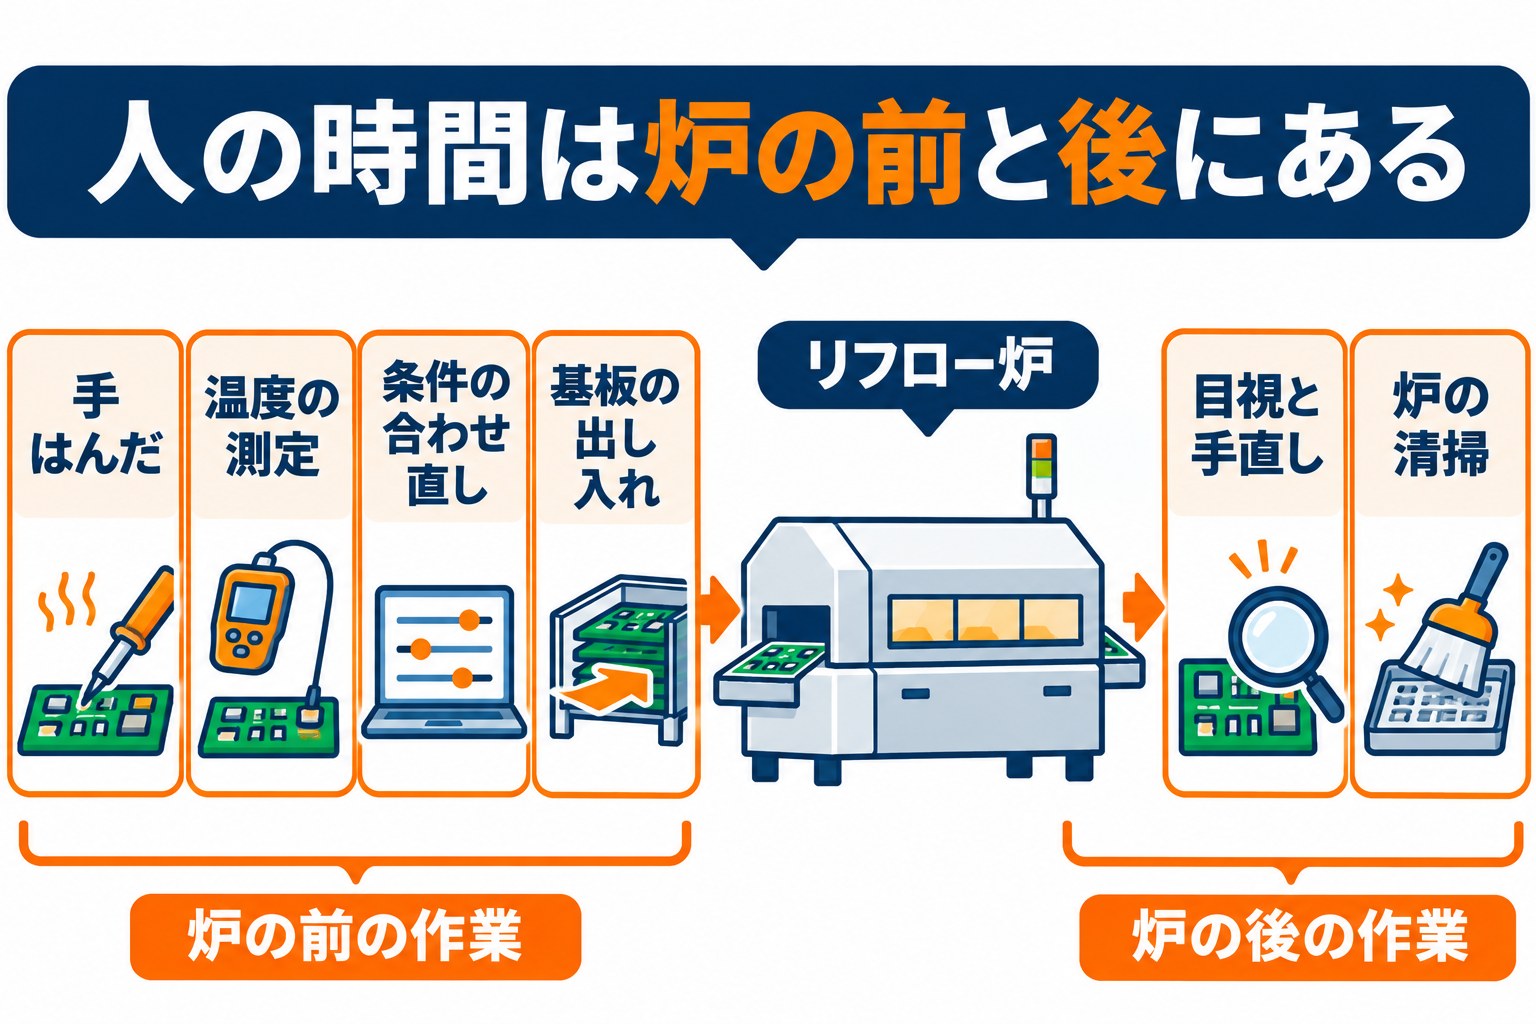
実装の工場で人の時間を取っているのは、炉の中ではなく、炉に入る前と出たあとです。
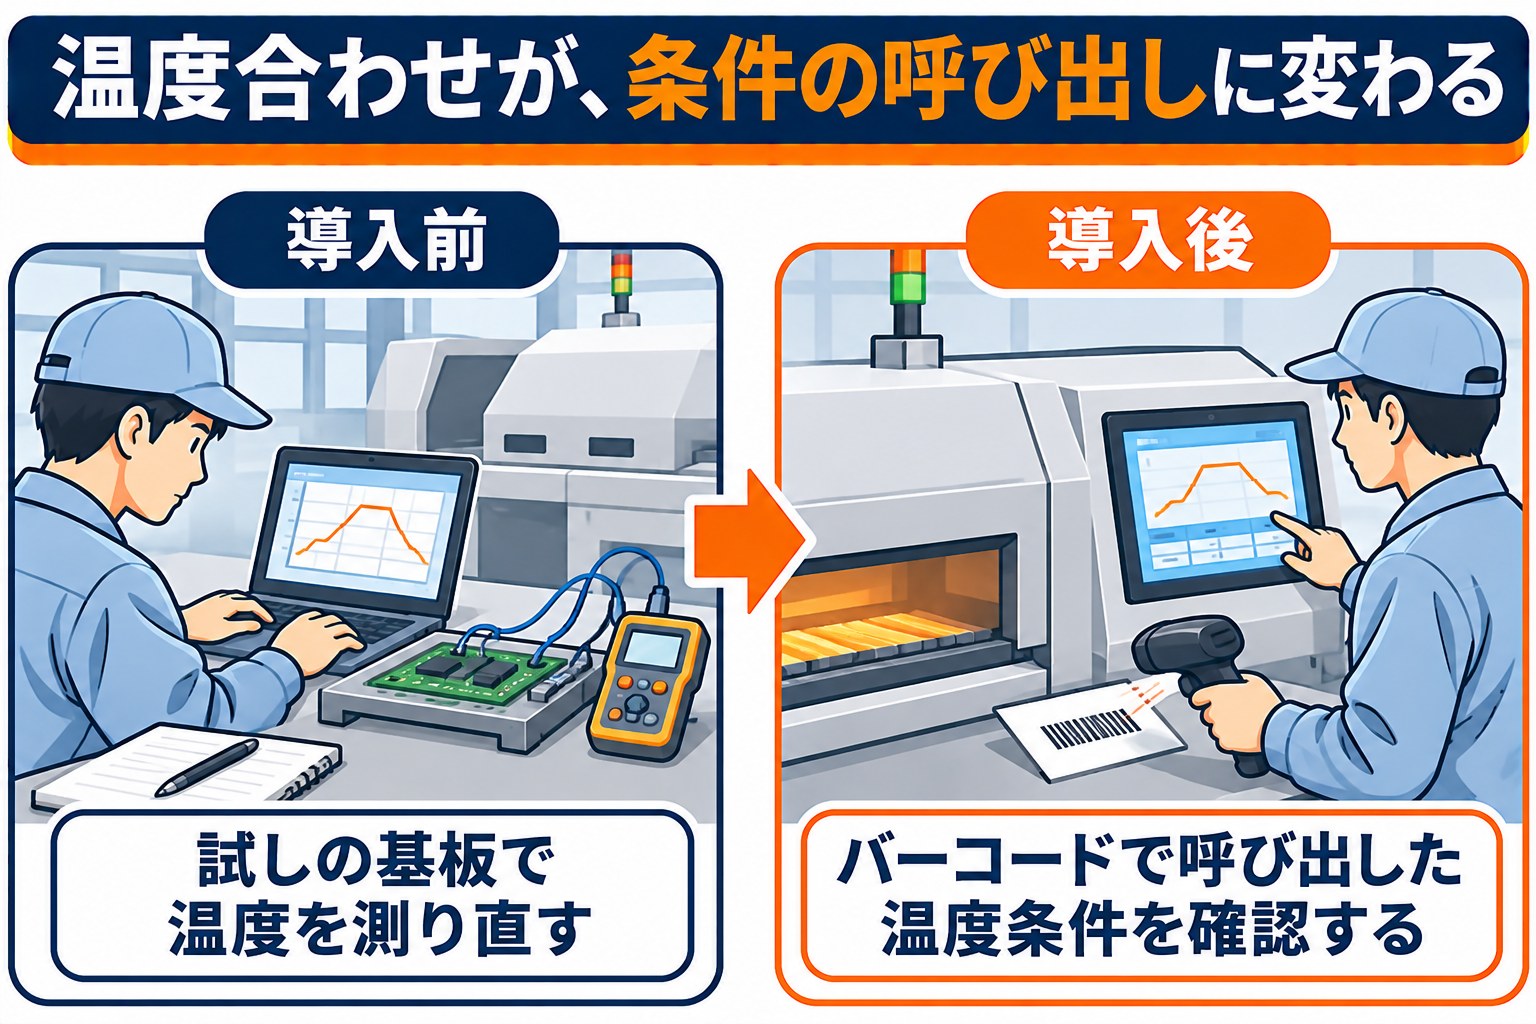
品種を替えるたびの温度合わせは、熟練の担当者に偏りがちな作業です。
| 作業 | 中身 | 時間を取られる人 |
|---|---|---|
| 手はんだ | こてで1か所ずつ、細かい部品のはんだを付ける | 熟練の作業者 |
| 温度の測定 | 熱電対(温度を測るセンサー)を貼った試しの基板を流し、温度の上がり方を測る | 生産技術の担当 |
| 条件の合わせ直し | 測った結果を見て、区画ごとの設定温度や搬送の速さを直し、炉の温度が落ち着くのを待つ | 生産技術の担当 |
| 基板の出し入れ | 卓上の炉や前後の装置に、基板を1枚ずつ置き、取り出す | 作業者 |
| 目視と手直し | はんだのつながり(ブリッジ)や付いていない所を探し、こてで直す | 検査と手直しの担当 |
| 炉の清掃 | 炉の中にたまったフラックス(はんだの付きを良くする薬剤)の汚れを落とす | 保全の担当 |
温度の上がり方は、基板の厚さや銅の多さ、載っている大きな部品の熱の吸いやすさで変わります。
新しい品番が来るたびに測り直しが要るため、品番の多い工場ほど温度合わせの時間が膨らみます。
温度合わせと手直しの時間の拾い方
1週間ほど、品番を替えた回数と、温度の測定から量産の1枚目を流すまでの分数を記録します。
手直しは、直した箇所の数と、直すのにかかった時間を分けて残すと、炉の性能で減る分と、印刷や実装で減る分を切り分けられます。
はんだの不良は、炉だけでなく、はんだの印刷のずれや部品の置き方からも起きます。
手直しの原因を3つに分けて記録しておくと、炉だけで足りるか、ラインまで要るかの判断が確かになります。
炉1台・前後の装置・実装ライン、3つの組み方
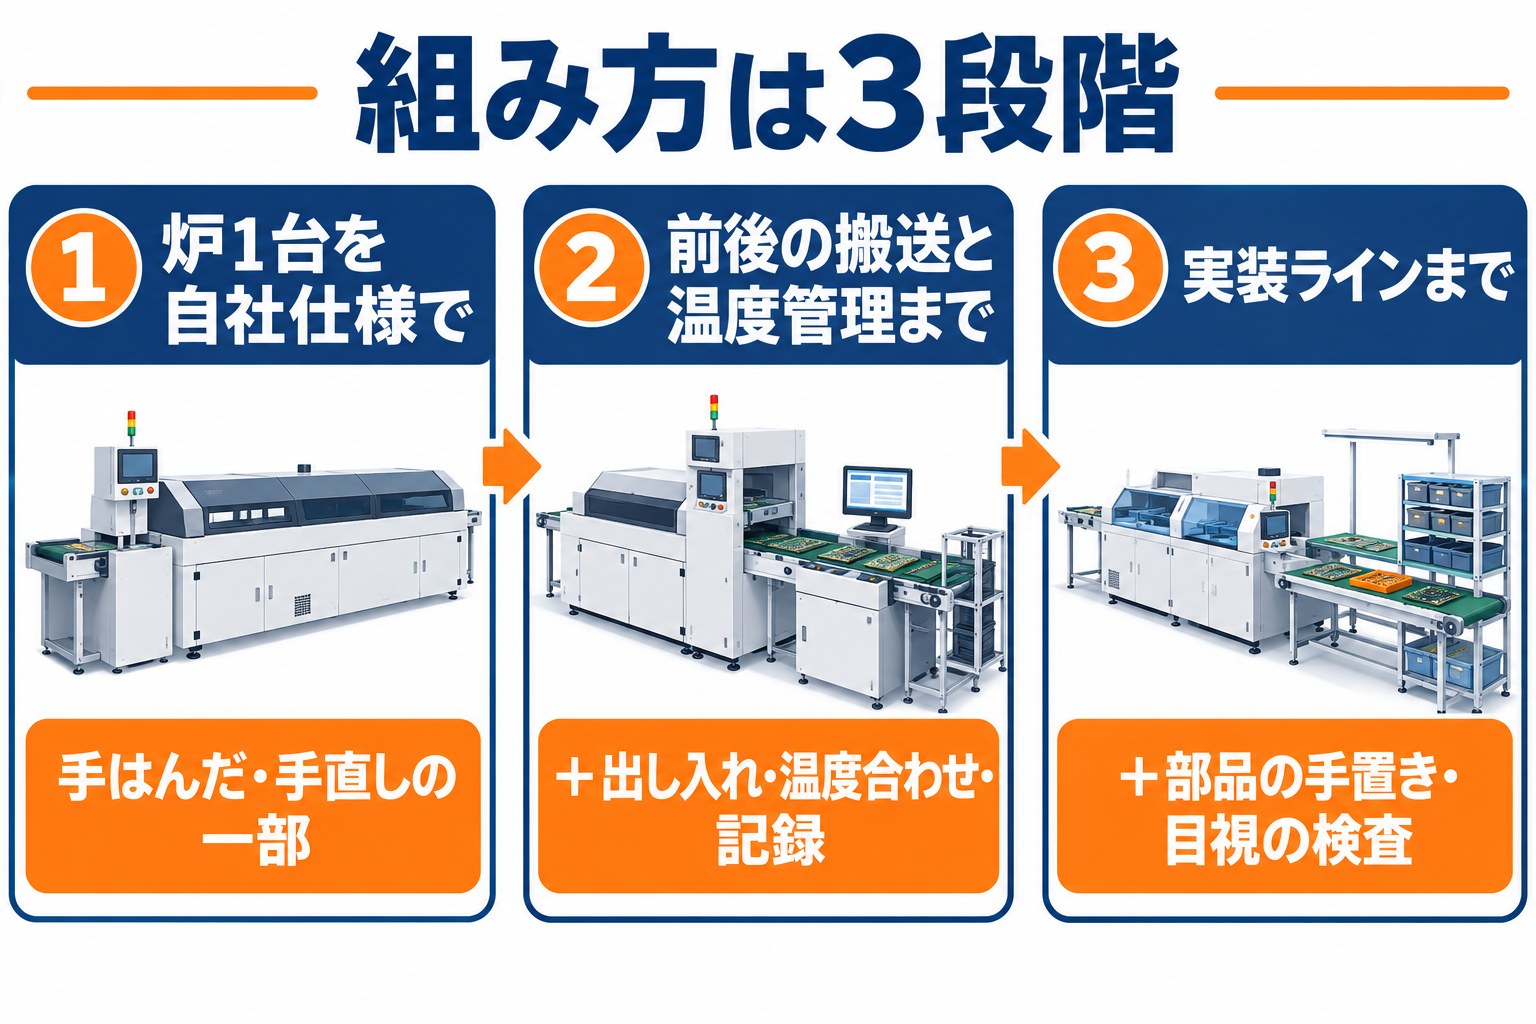
| 組み方 | 中身の例 | 主に減る作業 | 向く工場 |
|---|---|---|---|
| 1. 炉1台を自社仕様で | 基板の幅と熱の吸いやすさに合わせた区画の数・窒素の有無を決めた炉 | 手はんだ、手直しの一部 | 手はんだや卓上の炉で回している工場 |
| 2. 前後の搬送と温度管理まで | 炉+基板を自動で送り込む装置と受け取る装置+品番の読み取りと温度条件の呼び出し+温度の記録 | 上に加えて、出し入れ、温度合わせ、記録づけ | 品番が多く、温度合わせに人が付いている工場 |
| 3. 実装ラインまでつなぐ | はんだ印刷機+印刷の検査+部品の実装機+炉+外観の検査装置 | 上に加えて、部品の手置き、目視の検査 | 手置きと手はんだで量を増やせなくなっている工場 |
炉1台の構成でも、自社の基板に合わせて加熱の区画や搬送の仕方を決めた経緯を書けば、オーダーメイド性の説明になります。
送り込みや検査の装置は、削減の幅を広げたいときに足すものと考えます。
それぞれの組み方で軽くなる仕事
炉1台を自社仕様で入れる
こてで1か所ずつ付けていた細かい部品を、はんだを塗った基板ごと炉に通して付ける形に変えます。
区画の数が多い炉ほど温度の上がり方を細かく作れるため、大きな部品と小さな部品が混ざった基板でも、付きのむらが出にくくなります。
前後の搬送と温度管理まで組む
基板のバーコードを読んで温度の条件を呼び出す仕組みを組むと、品番を替えるたびの合わせ直しが、条件の確認だけになります。
同じ温度の条件の品番をまとめて流す順番も組めば、炉の温度が落ち着くのを待つ時間も減ります。
温度の記録を基板ごとに自動で残せば、車載や医療の取引先に出す記録づけの手間も軽くなります。
記録を手で写していた時間があれば、それも減る作業として数えます。
実装ラインまでつなぐ
はんだ印刷から実装、炉、外観の検査までを1本のラインにすると、部品を手で置く作業と、目で全数を見る作業が機械に移ります。
人が受け持つのは、部品の補充と、検査装置が止めた基板の確認です。
ラインまでつなぐと、電源や窒素、排気の工事が大きくなりやすくなります。
工事の費用を装置と別の行で見積もってもらい、電気工事の会社の予定も早めに押さえると、交付決定から14か月の中で立ち上げまで届きます。
自社の設備が対象になるかは、仕様の決め方と計画の示し方で変わります。
気になったらお気軽にご相談ください。
自社の基板から組み方を選ぶ
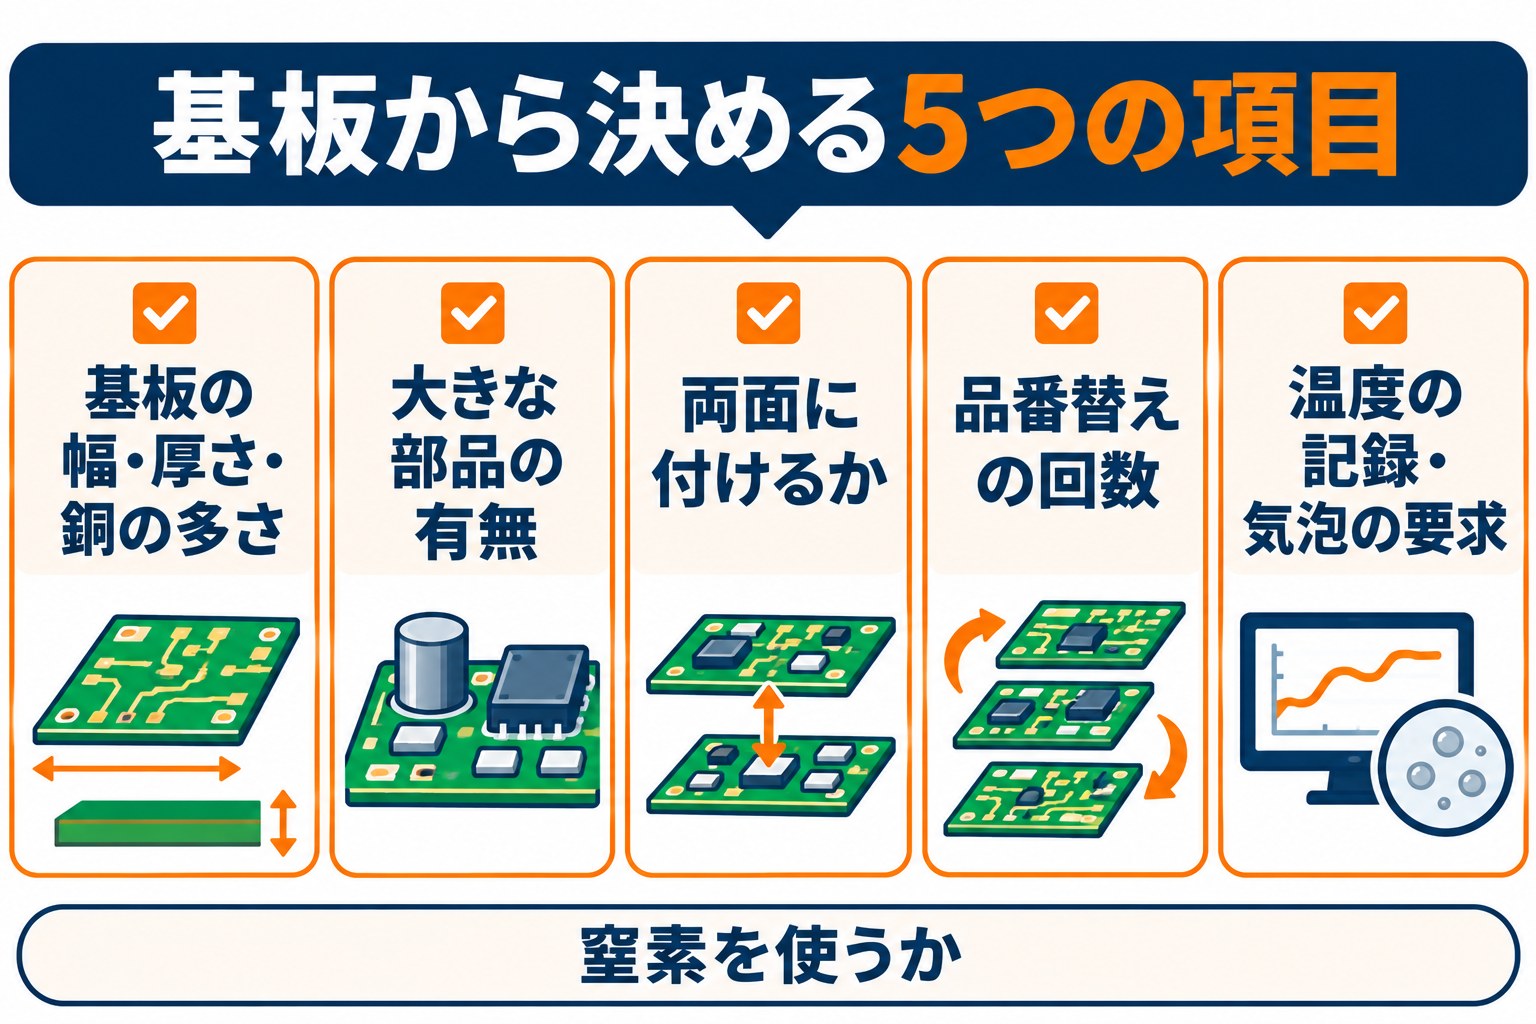
組み方は、基板と品番の数で決まります。
大きな部品が載った厚い基板ほど、炉の仕様の差が仕上がりに出ます。
- ✓流す基板のいちばん広い幅と、厚さ・銅の多さ
- ✓熱を吸いやすい大きな部品(コネクタや放熱の部品)が載っているか
- ✓両面に部品を付けるか(2回目の炉で下の面の部品が落ちないか)
- ✓1日に品番を替える回数と、品番の数
- ✓取引先から、温度の記録や、はんだの中の気泡(ボイド)の少なさを求められているか
導入後に残る保全の時間も数える
炉を長く動かすほど、炉の中や排気の通り道にフラックスの汚れがたまり、定期的な清掃が要ります。
汚れを集めて回収する仕組みの付いた炉なら清掃の回数を減らせるので、清掃の頻度と1回の時間をメーカーに聞き、導入後に発生する業務の時間として省力化指数の式に入れておきます。
窒素を使うかどうかと、カタログ注文型の窒素の区分
炉の中を窒素で満たすと、はんだの付きが良くなり、手直しが減ることがあります。
その代わりに窒素の手当てが要り、ボンベを使う工場では交換と残量の確認が人の作業として残ります。
令和8年10月8日版のカタログの目次を見ても、リフロー炉そのものの区分は載っていません。
「ガス精製・供給装置」の欄に3-12-1 窒素ガス精製ユニット(製品登録数14)があり、空気から窒素を作る装置だけを先に入れたいなら、候補の装置が登録されているかを販売店に問い合わせれば、カタログの方式で申請する道もあります。
炉と窒素の装置を1つの計画で組むなら、一般型で考えます。
従業員40人の実装工場での試算
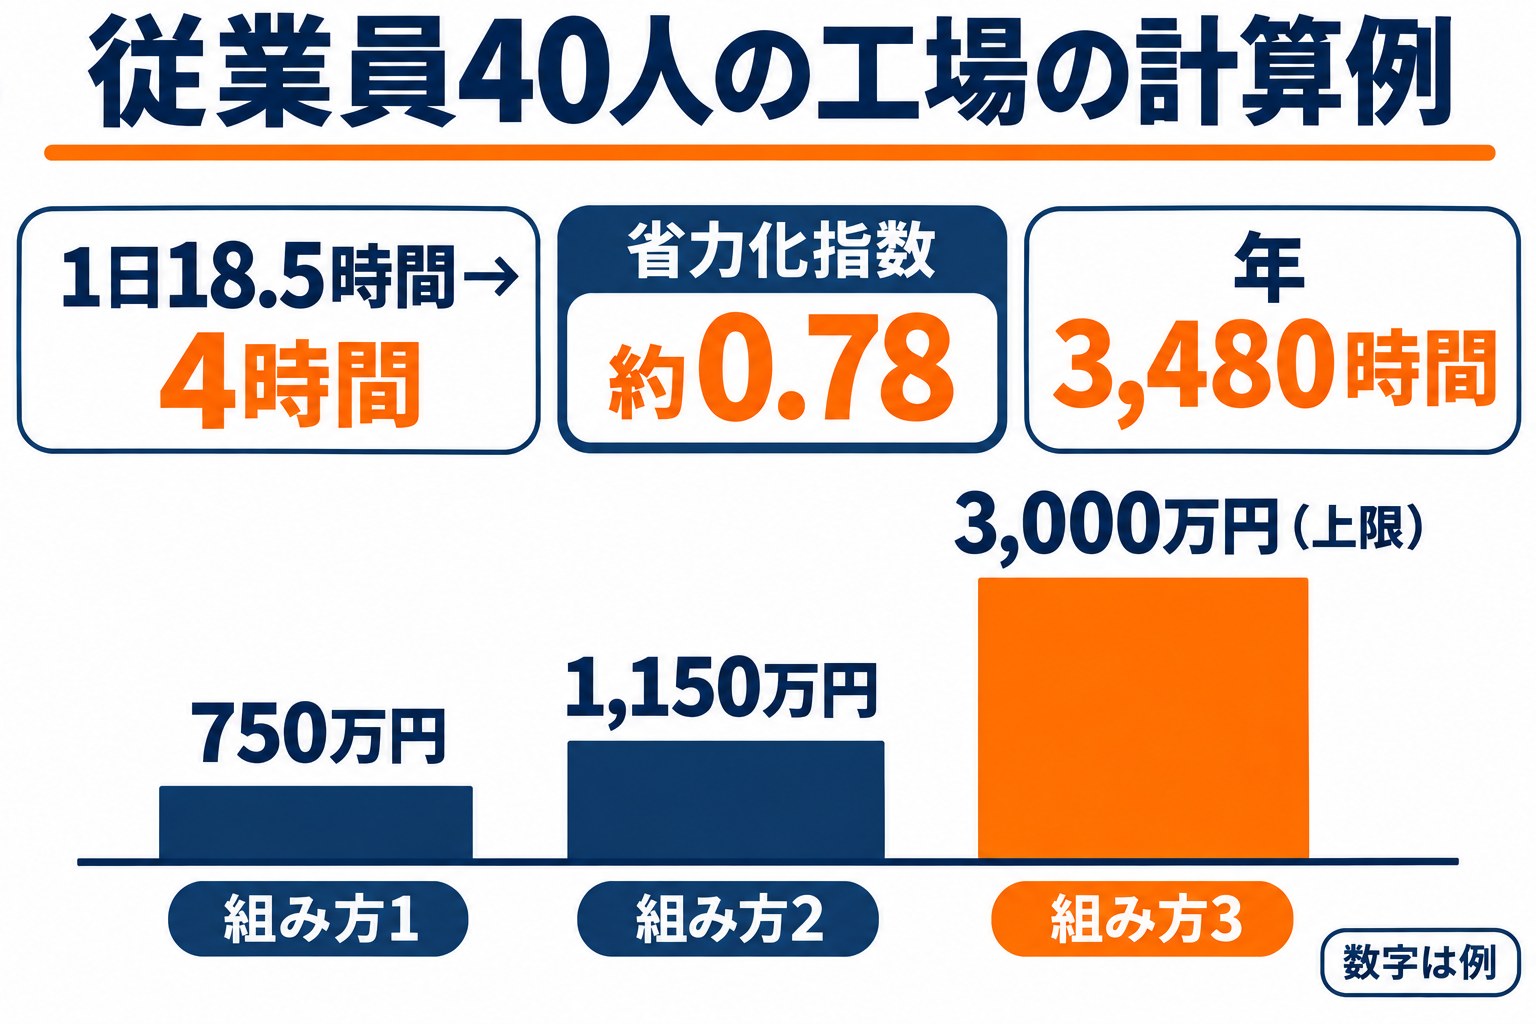
表と本文の金額・時間は、いずれも説明用に置いた例の値です。
細かい部品の一部を手はんだで付け、卓上の炉と目視で回している工場を想定します。
| 作業(1日あたり・例) | 今 | 導入後(組み方2) |
|---|---|---|
| 手はんだ | 3人×5時間=15時間 | 炉と前後の装置の運転・基板の補充 1人×3時間 |
| 品番替えの温度合わせ | 2回×45分=1.5時間 | 条件の呼び出しと確認 2回×15分=0.5時間 |
| 手直し | 2時間 | 0.5時間 |
| 合計 | 18.5時間 | 4時間 |
差し引きで1日14.5時間が浮きます。
式に当てはめた省力化指数は(18.5-4)÷18.5=約0.78で、稼働を年240日とすれば年3,480時間を検査や組立、試作へ振り向けられます。
| 従業員数 | 補助上限 | 大幅賃上げ特例の場合 |
|---|---|---|
| 5人以下 | 750万円 | 1,000万円 |
| 6〜20人 | 1,500万円 | 2,000万円 |
| 21〜50人 | 3,000万円 | 4,000万円 |
| 51〜100人 | 5,000万円 | 6,500万円 |
| 101人以上 | 8,000万円 | 1億円 |
| 組み方(例) | 補助の対象(税抜) | 補助率1/2の場合 |
|---|---|---|
| 1. 窒素対応の炉を自社仕様で | 1,500万円 | 750万円 |
| 2. 炉+送り込みと受け取りの装置+温度条件の呼び出し+温度の記録 | 2,300万円 | 1,150万円 |
| 3. はんだ印刷から外観の検査までのライン | 7,000万円 | 3,500万円→上限の3,000万円 |
| 区分 | 補助率 |
|---|---|
| 中小企業 | 1/2(最低賃金引上げ特例で2/3) |
| 小規模企業者・小規模事業者・再生事業者 | 2/3 |
組み方3は従業員21〜50人の上限に当たって止まるため、大幅賃上げ特例で上限が4,000万円になるかも含めて比べます。
投資回収期間は、組み方2で浮く人件費(年3,480時間×2,600円(例)で約905万円)に、手の空いた人で受けられる仕事の付加価値額の増加分を足して割り戻し、根拠の資料と一緒に出します。
このように人の時間が大きく減る構成では、回収の年数が短く出やすくなります。
申請の進め方(第9回)
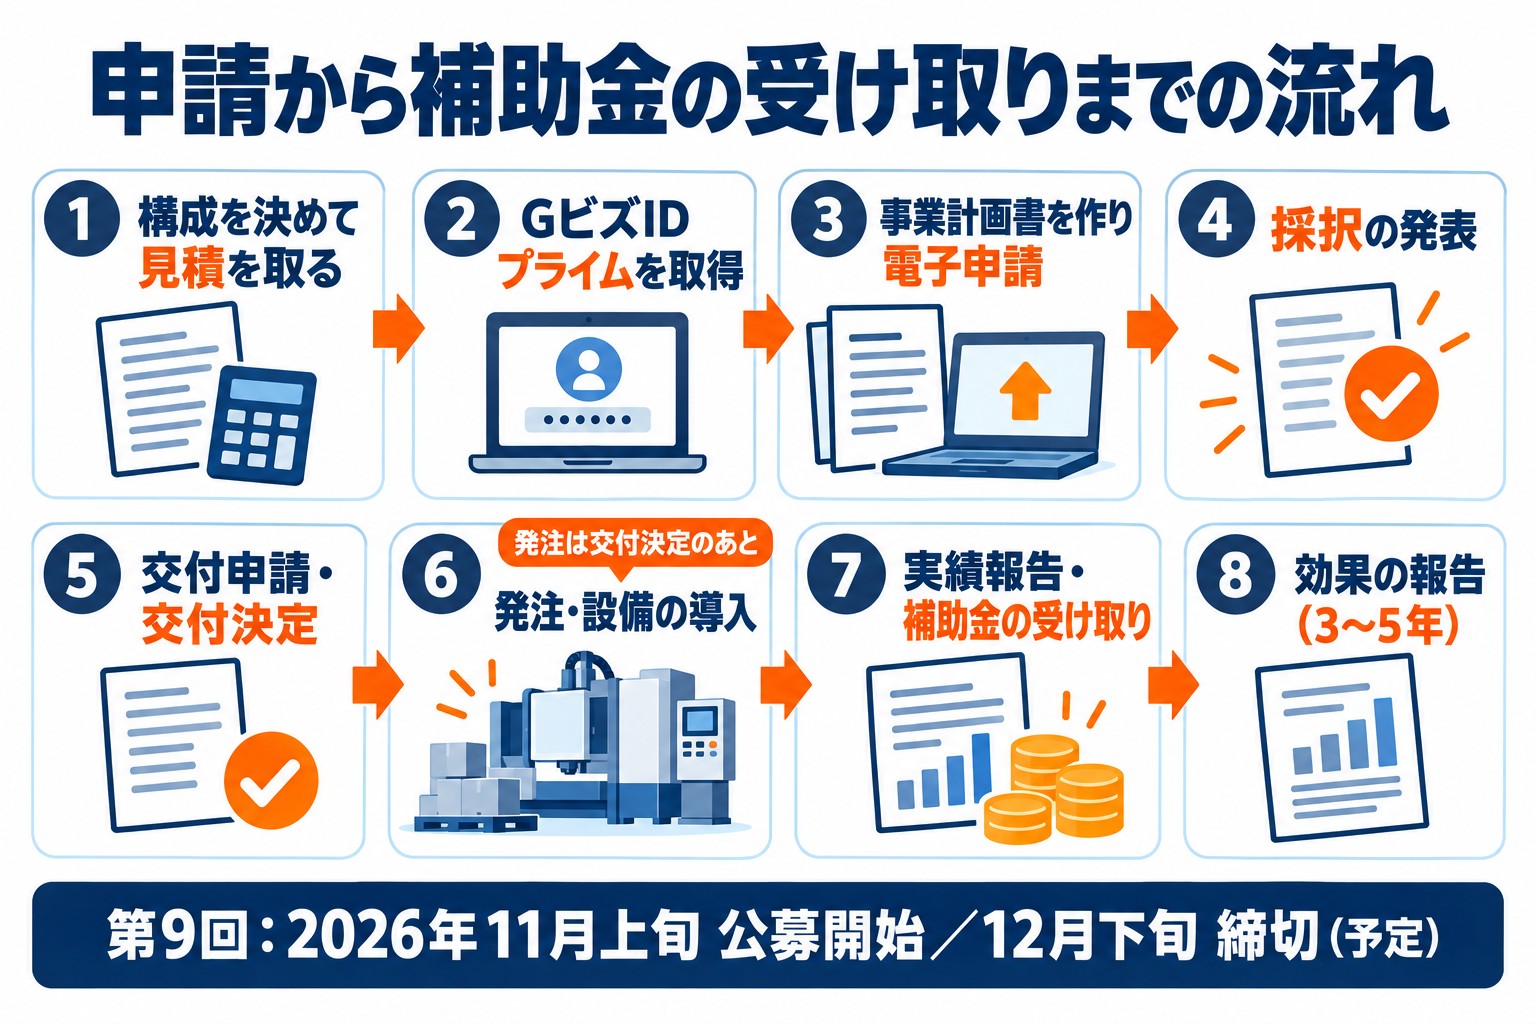
第9回の公募要領は11月4日に公開され、受付は12月上旬に開く予定です。
締め切りは12月下旬が見込まれています(一般型の公式サイト)。
| 段階 | リフロー炉の計画でやること |
|---|---|
| 申請前 | 手はんだ・温度合わせ・手直しの時間と、品番替えの回数を1週間記録する |
| 申請前 | 基板の幅・厚さ・部品から炉の仕様を決め、組み方を選ぶ |
| 申請前 | 炉・搬送装置・温度管理の仕組み・電源や窒素や排気の工事を分けた見積書をそろえる |
| 申請 | 労働生産性 年平均4.0%以上、1人当たり給与支給総額 年平均3.5%以上、事業場内最低賃金が地域別+30円以上、従業員21名以上は一般事業主行動計画の公表を満たす計画で電子申請する |
| 採択後 | 採択発表から2か月以内に交付申請し、交付決定のあとに発注する |
| 導入後 | 交付決定から14か月以内に据え付けと支払いを終え、実績報告をする |
従業員40人の会社は、一般事業主行動計画の公表も要件に入ります。
行動計画の公表は申請の前から準備できるので、見積もりと並べて進めておきます。
よくある質問
Q. 卓上の小さなリフロー炉でも計画になりますか?
なります。
炉の大きさは問われず、見られるのは自社の基板に合った仕様と、それで手はんだや出し入れの時間がどれだけ縮むかです。
Q. 今のリフロー炉を新しい炉に替えるだけでも申請できますか?
同じ働きの炉への入れ替えだけでは、作業が減る説明が弱くなります。
区画の数や窒素、温度条件の呼び出しなど、替えることで温度合わせや手直しがどれだけ減るかを示せれば、計画を立てられます。
Q. 挿入部品(基板の穴に足を通す部品)の手はんだも減らせますか?
リフロー炉は主に表面に載せる部品に使います。
挿入部品が多い基板は、はんだの槽に通す装置など別の設備を合わせて考えるので、どの部品の手はんだを減らすのかを分けて数えます。
リフロー炉の構成をTaigenと一緒に相談する
炉だけで足りるのか、温度の管理やラインまで広げるべきかは、基板の種類と品番の数、手はんだの量を見ればおおよそ見当が付きます。
記録をお持ちいただければ、組み方ごとの補助額と持ち出しの額を一覧にしてお返しします。
これまでの採択158件・支援した補助金の総額28億円以上の経験を生かし、Taigen株式会社が計画書の作成から交付申請、実績報告までご一緒します。
対象になるか、補助額はいくらになるか。
まずは無料でお確かめください。
補助金の申請を相談したい方へ
設備投資や新しい事業の計画に、どの補助金が合うか。いくら補助されるか。60分の無料オンライン相談でお答えします。
認定経営革新等支援機関/採択158件・支援した補助金の総額28億円以上
無料相談を予約するサービス内容とよくある質問 | 料金 | 採択実績
中小企業省力化投資補助金(一般型)の設備別ガイド | 新事業進出・ものづくり商業サービス補助金の業種別ガイド
この記事を書いた人
加藤 巧海
1996年広島県生まれ。大手コンサル会社にて経営計画・資金繰り・補助金支援を経験後、上野と共にTaigen株式会社を設立。現在は取締役として、補助金申請支援の商談と、設備メーカー・販売会社との提携づくりを担当。想像力・共感力に優れ、事業者がその事業に取り組む情熱や動機をうまく聞き出し言語化。明るい性格で「加藤さんと話して挑戦する気持ちになれた」と評判。趣味はボイストレーニング。