Column
財務のコラム
コラム
プレス機が入る前と後の金属部品工場|補助金の計画に書く時間
公開日: 最終更新日: Taigen株式会社(認定経営革新等支援機関)
プレス機の補助金の計画は、作業者が材料を1枚ずつ金型に置く時間、工程ごとのプレスへ台車で運ぶ時間、金型を替えるたびにラインが止まる時間を、1日の流れの中で数えることから始めます。
コイル材を自動で送る装置や順送金型、金型を早く替える装置を組み合わせると、3台に3人が張り付いていた工程を、1人の見守りで回す1日に変えられます。
自社の製品と材料に合わせた仕様なら、プレス機1台でも省力化投資補助金(一般型)で計画できます。
この記事でわかること
- 単発プレスが3台並ぶ工場の今の1日
- 送りと搬送が自動になったあとの1日
- 1日に何度もある金型交換の時間をどう短くするか
- 安全の仕組みと、据え付ける床の条件も仕様に入れる
- カタログ注文型にあるプレスまわりの装置
- 減った時間と補助額の例(従業員35人の金属部品工場)
以下では、単発プレスが並ぶ金属部品工場の1日を導入の前と後で並べ、金型交換の短くし方、安全と床の条件、カタログ注文型のプレスまわりの装置、減った時間と補助額の例を見ていきます。
単発プレスが3台並ぶ工場の今の1日
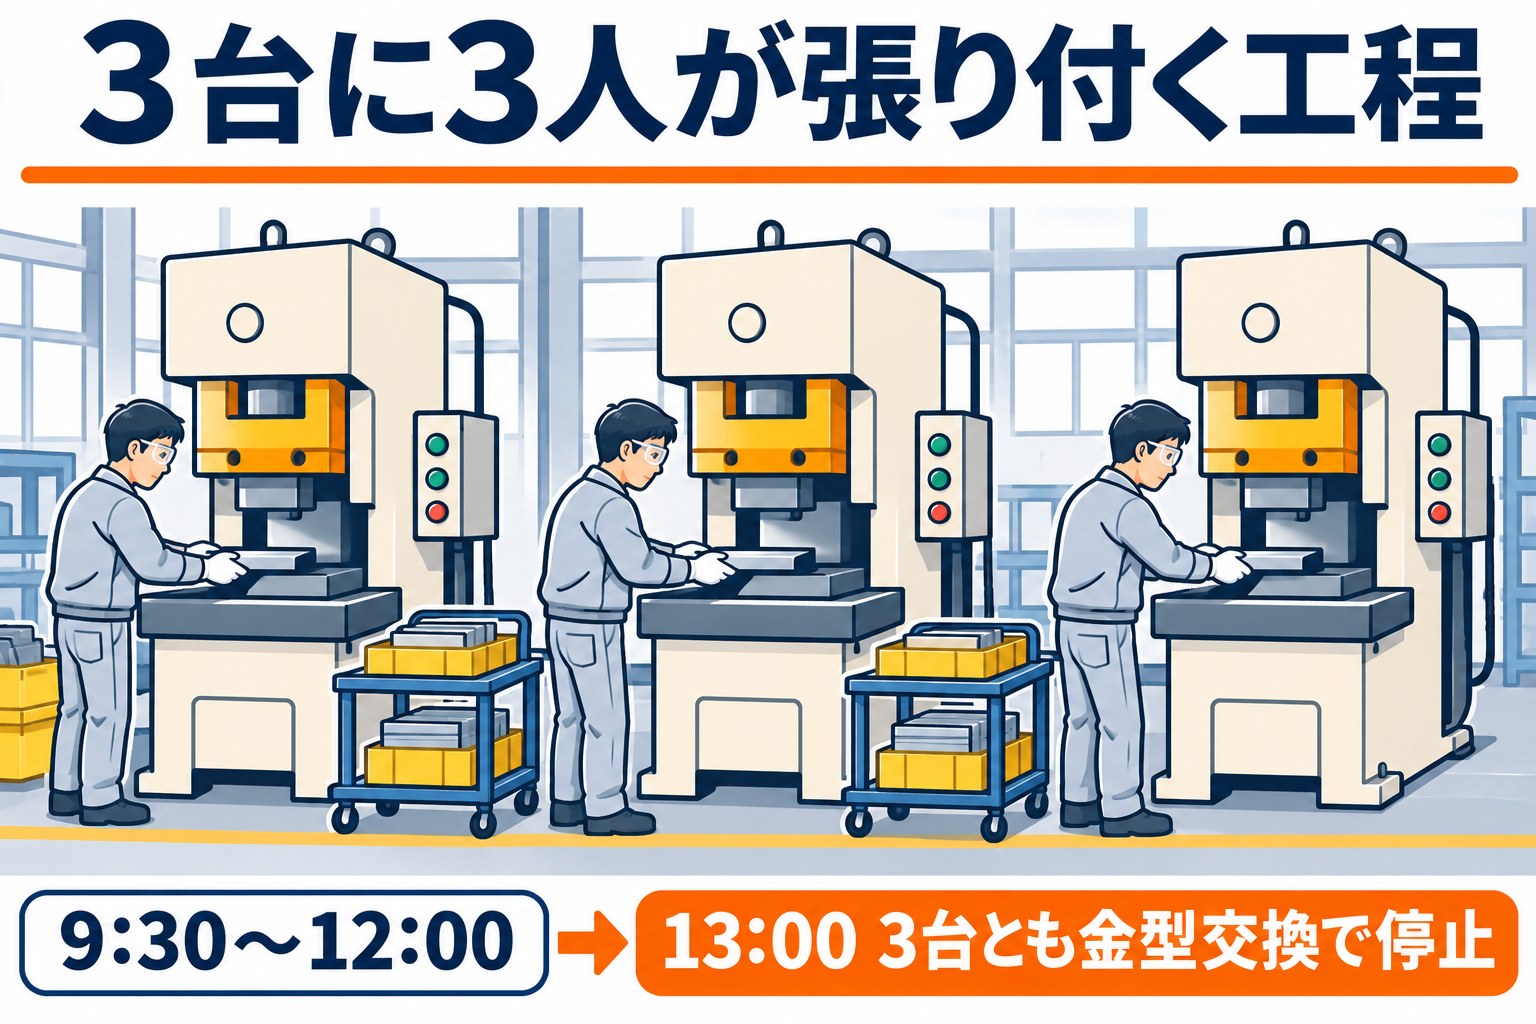
従業員35人で、自動車や家電に使う金具を、抜き・曲げ・穴あけの3工程でつくっている工場の例です。
工程ごとに単発のプレス(1回の動きで1つの加工をするプレス)が並び、それぞれに作業者が1人付いています。
| 時刻(例) | していること |
|---|---|
| 8:00 | 前の日の最後の金型を外し、今日の品番の金型を台車で運んで取り付ける |
| 9:00 | 最初の1個を打って寸法を測り、金型の高さを合わせ直す |
| 9:30〜12:00 | 1台目で板を1枚ずつ置いて抜き、たまった部品を箱ごと2台目へ運ぶ |
| 同じ時間 | 2台目と3台目でも、部品を1個ずつ置いて曲げ、穴をあける |
| 13:00 | 品番が替わり、3台とも金型の交換で止まる |
| 16:00 | 抜きかす(打ち抜いた残りの板)を集め、部品の数を数えて記録する |
作業者は、プレスが1回動くたびに部品を置いて、取り出します。
人の手の速さが、そのまま工程の速さになっています。
工程の間には、部品をためる箱と台車があり、途中の在庫と運ぶ手間が生まれています。
3台の金型交換が同じ時間に重なれば、そのたびに工場全体が止まります。
送りと搬送が自動になったあとの1日
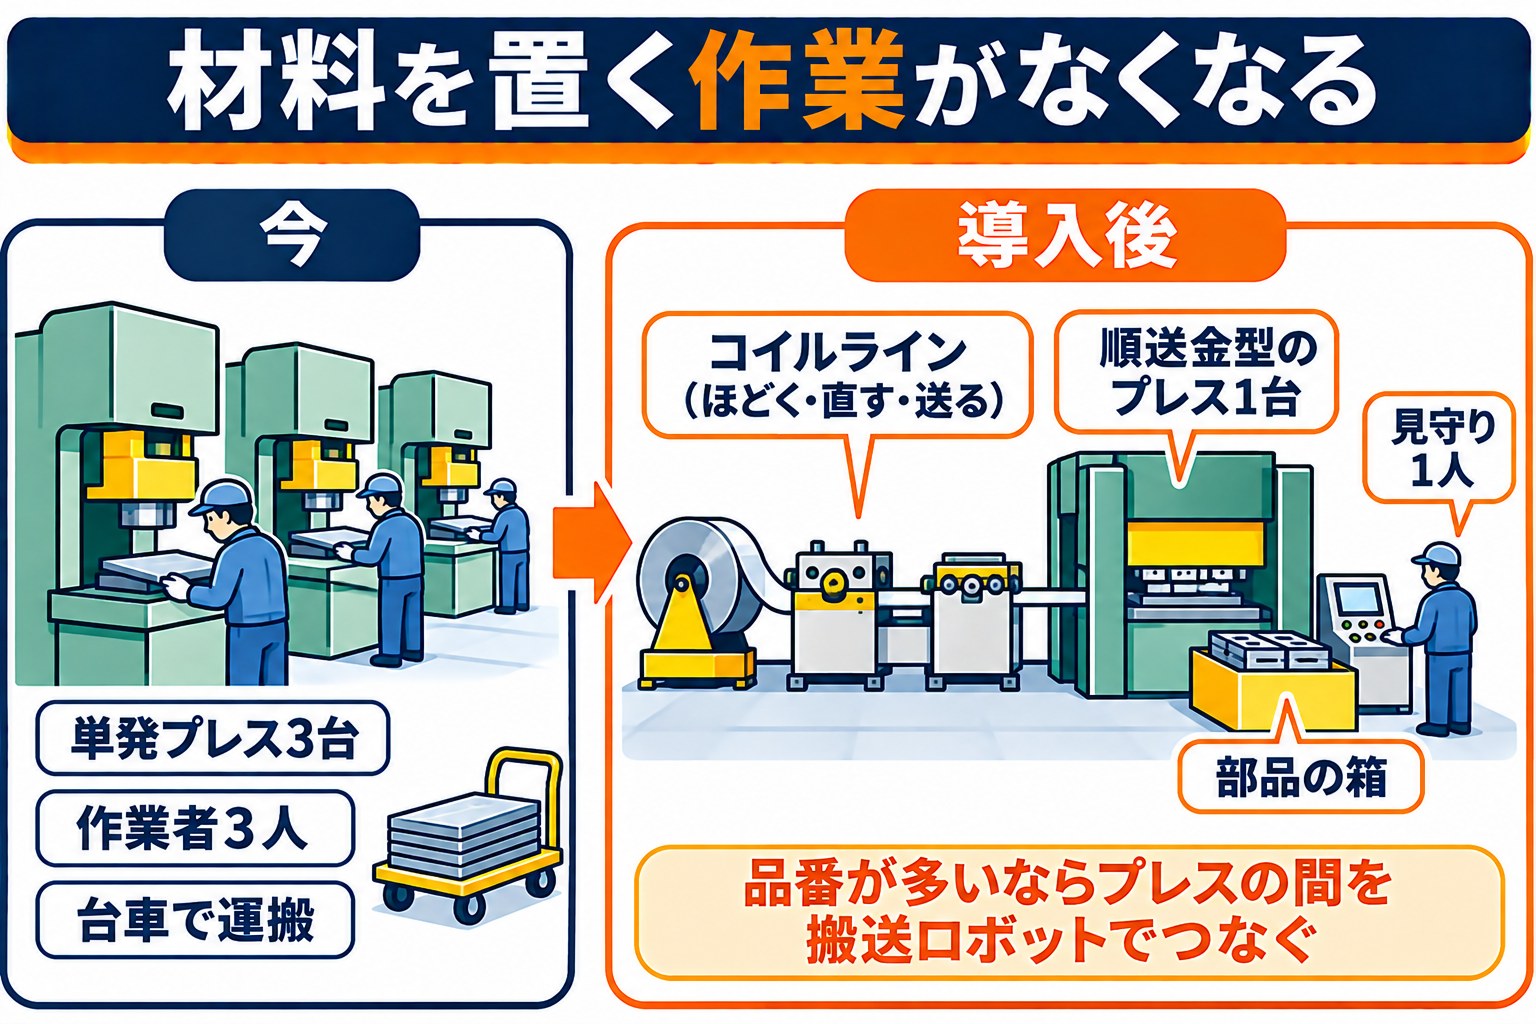
順送金型は、1つの金型の中に抜き・曲げ・穴あけを順に並べ、コイル材を決まった長さずつ送りながら、プレスが1回動くたびに全工程を少しずつ進める金型です。
コイルをほどく装置、巻きぐせを直す装置、決まった長さを送る装置(まとめてコイルライン)と組めば、材料を置く作業そのものがなくなります。
| 時刻(例) | していること |
|---|---|
| 8:00 | 前の日のうちに台車に載せておいた金型を、自動の締め付けで取り付ける |
| 8:20 | 品番を選ぶと、プレスの動き方と送りの長さが呼び出される |
| 8:30〜 | コイル材が送られ、完成した部品が箱に落ちていく |
| 同じ時間 | 1人が見守りと抜き取りの検査を受け持つ |
| 13:00 | 金型の交換は20分で終わり、午後の品番に入る |
工程の形によっては、単発プレスを残したまま、プレスの間を部品を運ぶロボットでつなぐ組み方もあります。
金型を新しくつくり直さずに済む点が、この組み方の利点です。
どちらを選ぶかは、品番の数と1品番あたりの数量で決まります。
同じ品番を長く打つなら順送金型、品番が多く金型を新しくするのが重いなら、プレスの間の搬送で考えます。
1日に何度もある金型交換の時間をどう短くするか
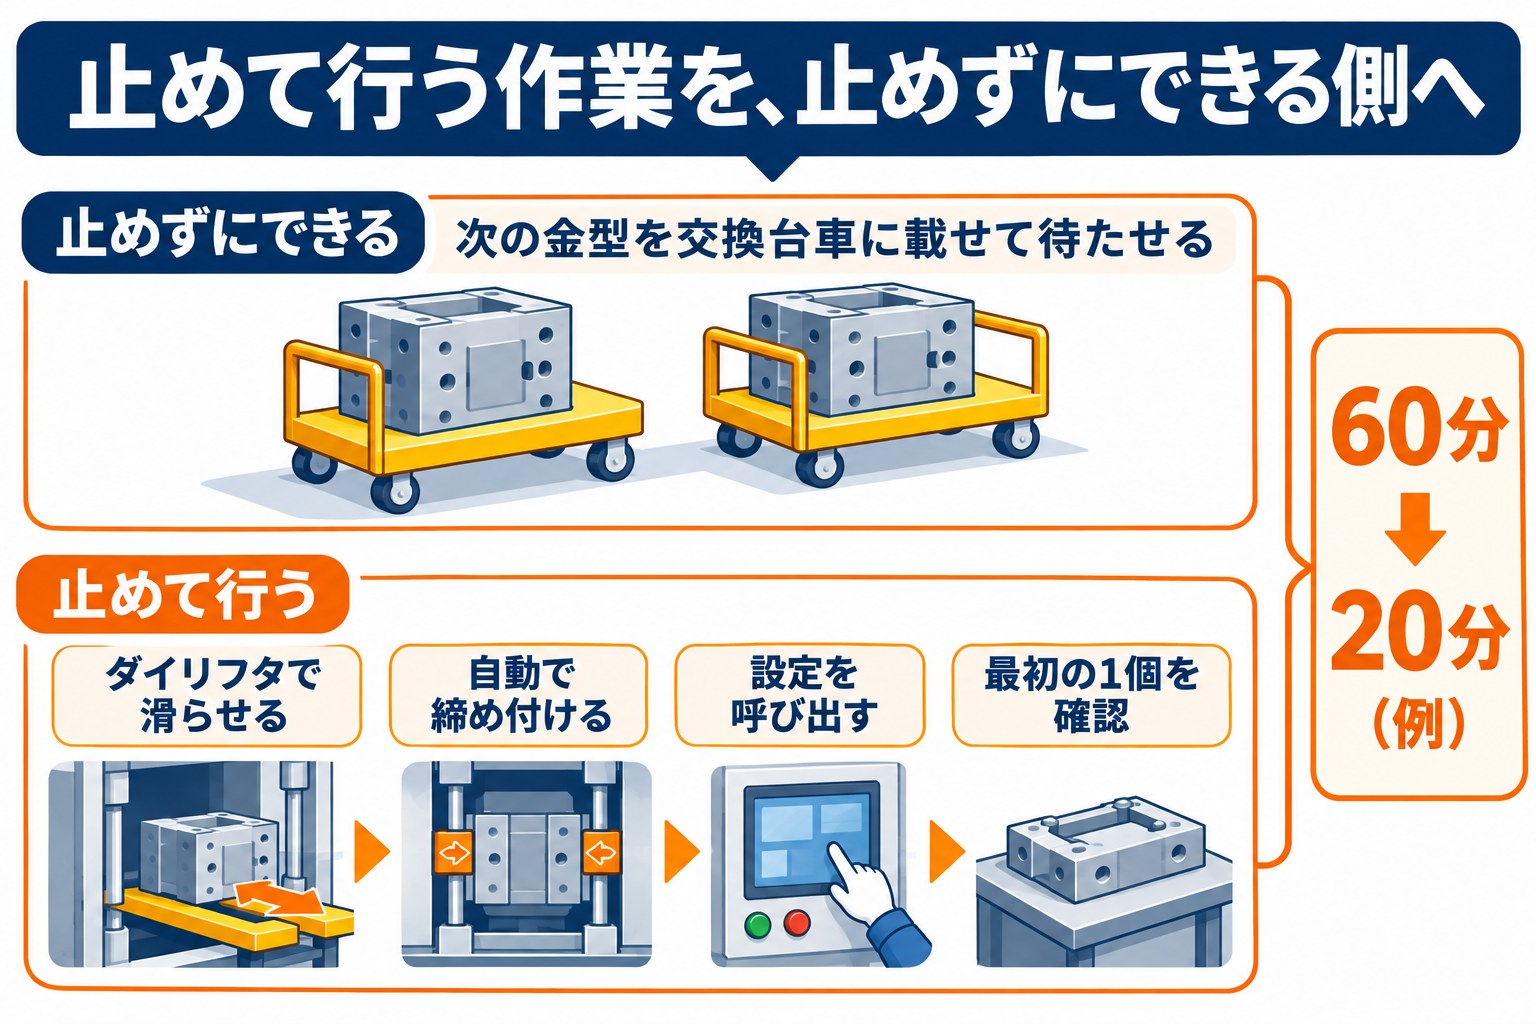
金型交換は、プレスを止めて行う作業と、止めずに先に済ませられる作業に分けて考えます。
止めて行う作業を、止めずにできる側へ移すことが短くする近道です。
| 金型交換の作業 | 今 | 短くする装置や段取り |
|---|---|---|
| 次の金型を運ぶ | 止めてから倉庫へ取りに行く | 前の品番を打っている間に交換台車に載せて横に待たせる |
| 金型を滑らせて入れる | 2人で押し込む | 金型を浮かせて滑らせる装置(ダイリフタ) |
| 締め付ける | ボルトを1本ずつ締める | 油圧などで自動に締める装置 |
| 高さを合わせる | 試し打ちを繰り返して合わせる | 品番ごとの設定を呼び出す |
| 最初の1個を測る | 測って直す | 設定が決まっていれば確認だけ |
金型の大きさと重さ、交換の回数は、工場ごとに違います。
1日の交換回数と1回の分数を品番ごとに記録しておくと、どの装置まで入れるかが決まり、仕様のオーダーメイド性の説明にもなります。
自社の設備が対象になるかは、仕様の決め方と計画の示し方で変わります。
気になったらお気軽にご相談ください。
安全の仕組みと、据え付ける床の条件も仕様に入れる
プレスの作業では、作業者が金型の間に手を入れる回数が多いほど危険も増えます。
材料の送りと部品の取り出しが自動になれば、手を入れる回数そのものが減ります。
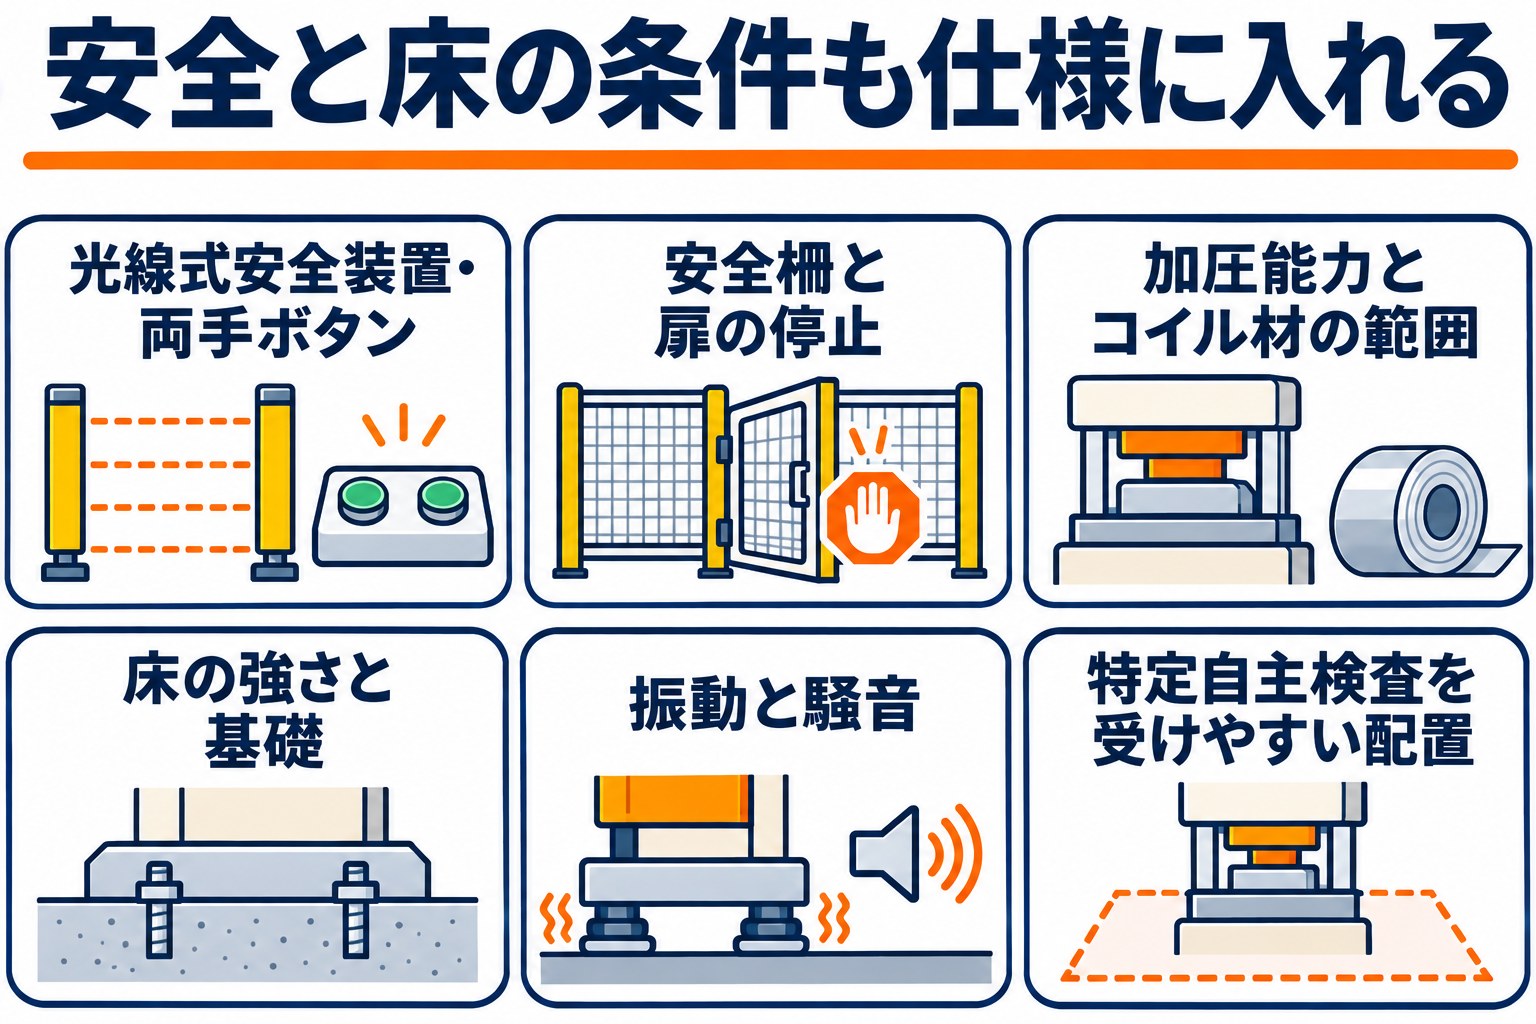
- ✓光線式の安全装置や両手で押すボタンなど、作業者を守る仕組み
- ✓コイルラインと金型のまわりの安全柵と、扉を開けたら止まる仕組み
- ✓加圧の能力と1分あたりの回数、コイル材の幅と板厚の範囲
- ✓据え付ける床の強さと、基礎の掘り下げの要否
- ✓振動と騒音の近隣への伝わり方
- ✓年1回の特定自主検査(法で決められた定期の検査)を受けやすい配置
床の補強や基礎の工事は、機械の代金と見積書の上で分けておきます。
工事がどこまで補助の対象になるかは、公募要領で確かめて判断します。
古いプレスを撤去してから新しいプレスを据えるまでの間は、生産が止まります。
止める期間の分を前もって作りためておく予定を、据え付けの日程と一緒に組んでおくと、取引先への納品を落とさずに済みます。
カタログ注文型にあるプレスまわりの装置
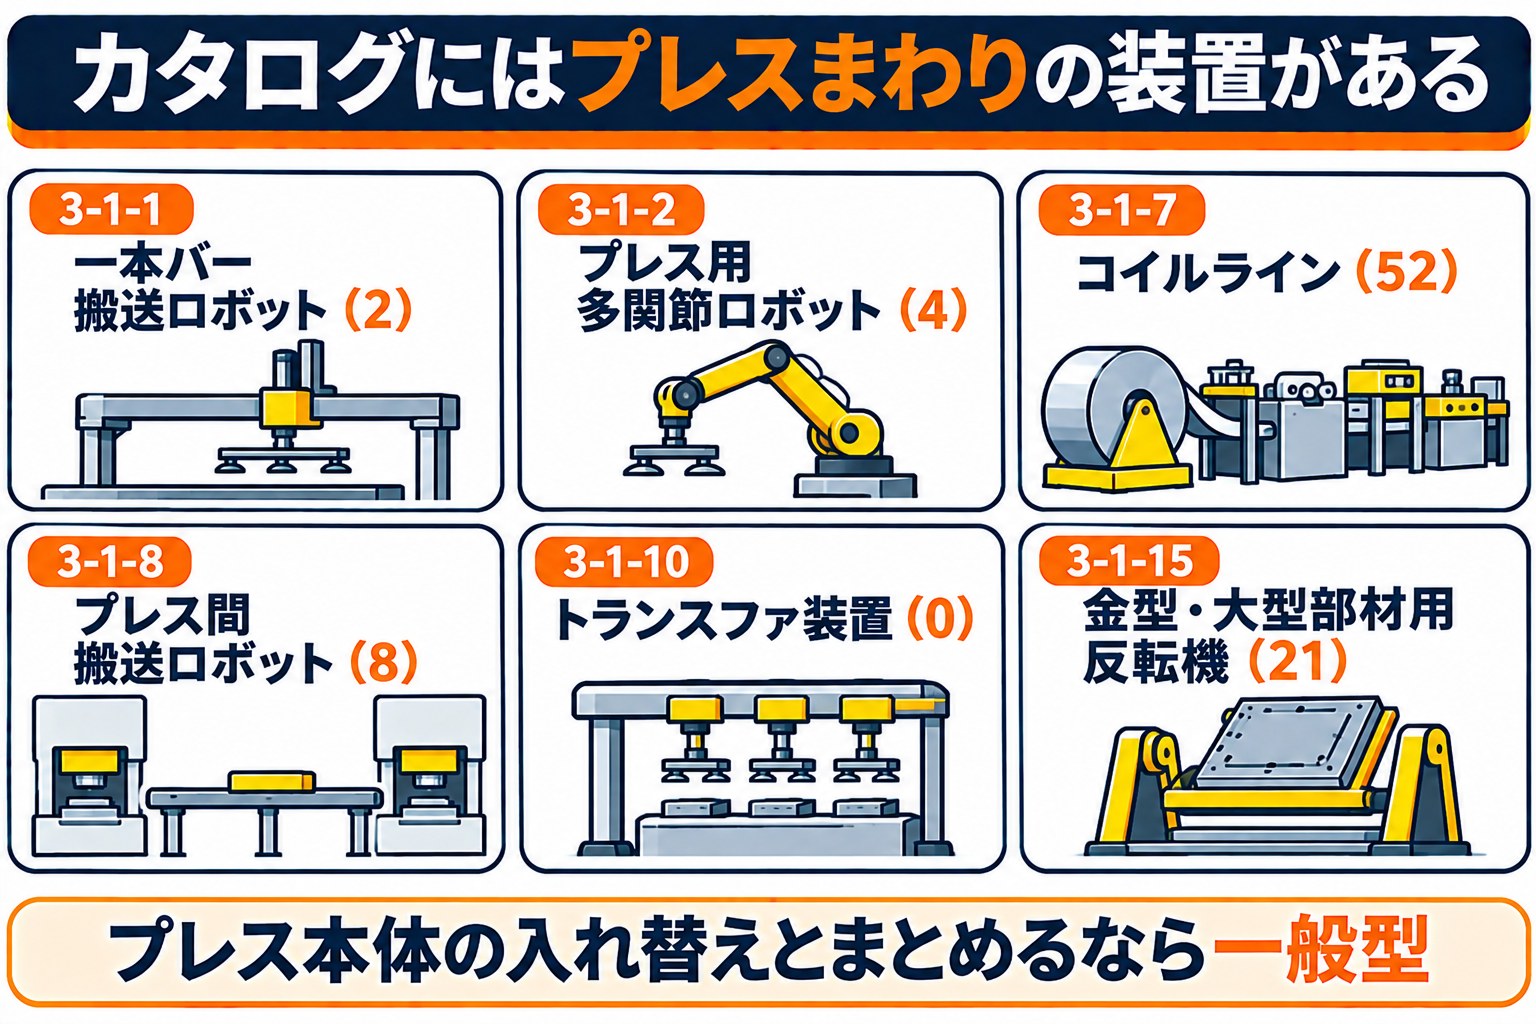
カタログの製品カテゴリ目次(令和8年10月8日版)の「プレス・板金加工用機器」には、プレス機そのもののカテゴリはありませんが、まわりの装置がいくつか載っています。
| カテゴリ | 製品登録数 |
|---|---|
| 3-1-1 一本バー搬送ロボット | 2 |
| 3-1-2 プレス用多関節ロボット | 4 |
| 3-1-7 コイルライン | 52 |
| 3-1-8 プレス間搬送ロボット | 8 |
| 3-1-10 プレス機械用トランスファ装置 | 0 |
| 3-1-15 金型・大型部材用反転機 | 21 |
今のプレスを使い続け、コイルラインやプレスの間の搬送ロボットだけを足すなら、カタログ注文型で販売事業者と共同で随時申請できます(カタログ注文型のページ)。
上限は従業員21人以上で1,000万円(大幅な賃上げで1,500万円)、補助率は1/2以下で、1回の申請は1種類の製品です。
プレス機の入れ替えと送り・金型交換の装置をまとめるなら一般型で、1つの計画にします。
減った時間と補助額の例(従業員35人の金属部品工場)
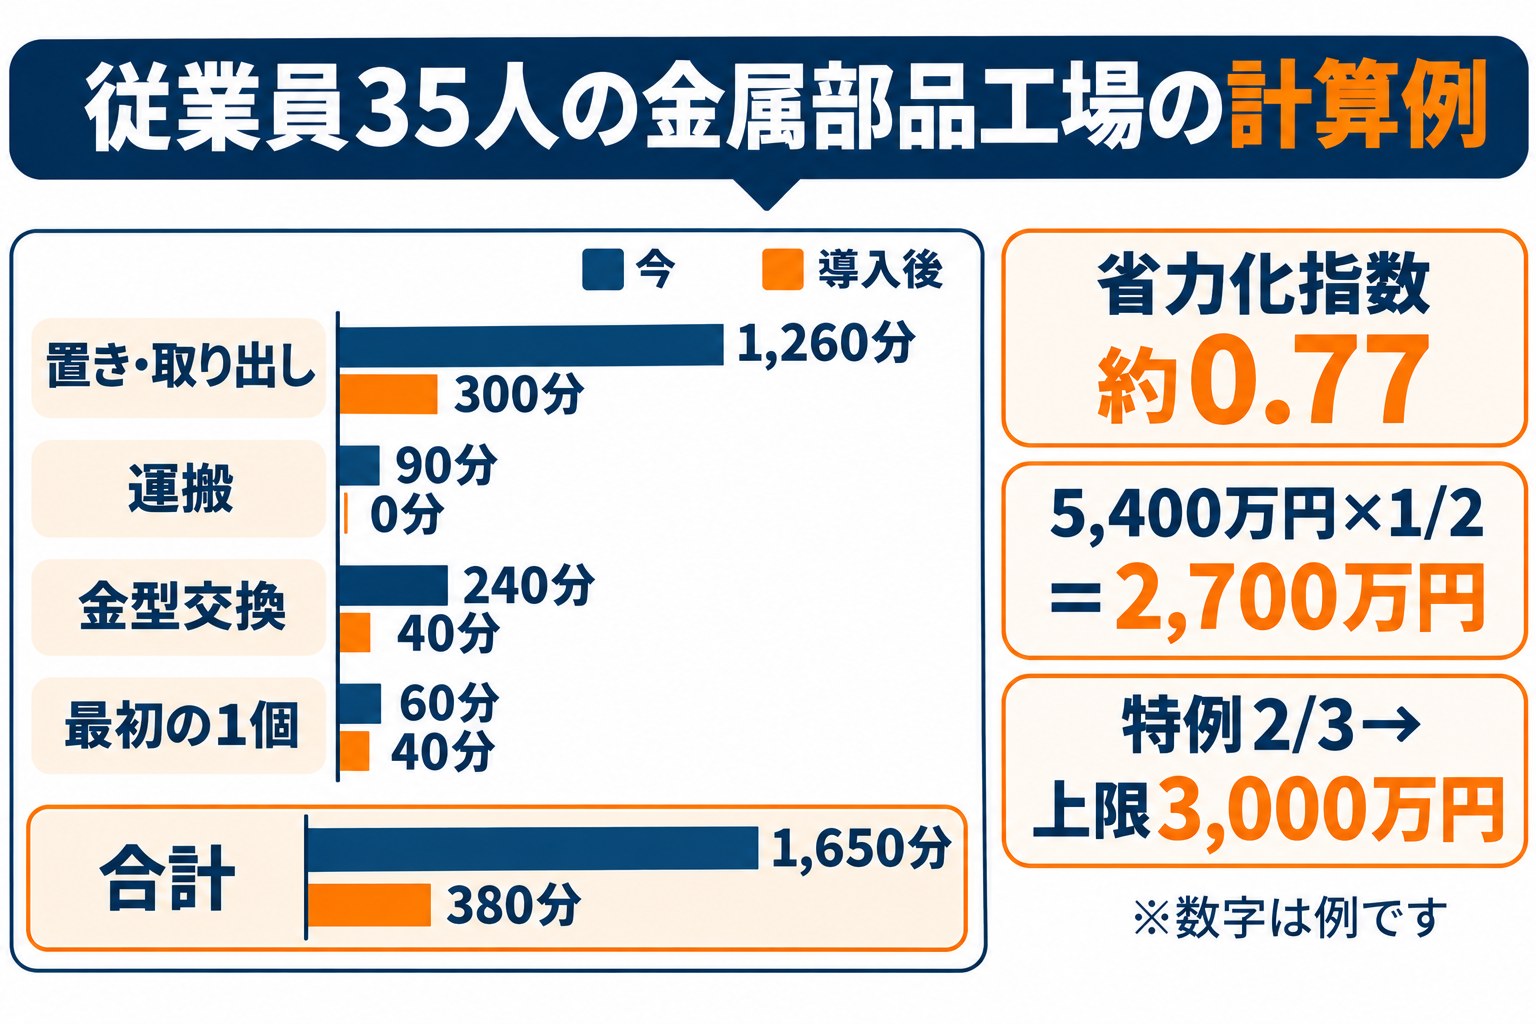
ここからの分数と金額は、考え方を示すための仮の数字です。
| 作業(例) | 今 | 導入後 | 1日の時間 |
|---|---|---|---|
| 材料と部品の置き・取り出し | 3人×420分 | 見守りと抜き取り検査1人×300分 | 1,260分→300分 |
| 工程の間の運搬 | 90分 | なくなる | 90分→0分 |
| 金型の交換 | 2回×2人×60分 | 2回×1人×20分 | 240分→40分 |
| 最初の1個の測定と調整 | 2回×30分 | 2回×20分 | 60分→40分 |
| 合計 | 1,650分→380分 |
この例では1日1,270分が減り、省力化指数は(1,650-380)÷1,650で約0.77です。
年240日の稼働なら年5,080時間で、人件費を1時間2,000円(例)とすると年1,016万円分になります。
| 従業員数 | 一般型の補助上限 | 大幅賃上げ特例の場合 |
|---|---|---|
| 5人以下 | 750万円 | 1,000万円 |
| 6〜20人 | 1,500万円 | 2,000万円 |
| 21〜50人 | 3,000万円 | 4,000万円 |
| 51〜100人 | 5,000万円 | 6,500万円 |
| 101人以上 | 8,000万円 | 1億円 |
| ケース(例) | 補助の対象になる経費(税抜) | 補助率 | 計算上の額 | 補助額 |
|---|---|---|---|---|
| サーボプレス+コイルライン+金型の自動の締め付け+ダイリフタ | 5,400万円 | 1/2 | 2,700万円 | 2,700万円 |
| 同じ構成で最低賃金引上げ特例に当たる場合 | 5,400万円 | 2/3 | 3,600万円 | 3,000万円(上限) |
| 大幅賃上げ特例にも当たる場合 | 5,400万円 | 2/3 | 3,600万円 | 3,600万円(上限4,000万円の内) |
従業員21〜50人の上限は3,000万円で、大幅賃上げ特例に当たれば4,000万円まで広がります。
大きな構成ほど、特例に当たるかどうかで補助額が動きます。
浮いた作業者を新しい品番の立ち上げや検査に回し、付加価値が年284万円(例)伸びるなら、投資回収期間は5,400万円÷1,300万円で約4.2年です。
賃上げの要件と申請の段取り
| 一般型の要件 | 内容 |
|---|---|
| 労働生産性 | 年平均4.0%以上の向上 |
| 1人当たり給与支給総額 | 年平均3.5%以上の向上 |
| 事業場内最低賃金 | 地域別最低賃金より30円以上高くする |
| 従業員21名以上 | 一般事業主行動計画を公表する |
| 事業計画期間 | 3〜5年 |
プレスの前に立っていた作業者は、金型の手入れや新しい品番の試し打ちのように、経験を積むほど価値の上がる仕事に移れます。
移った先の仕事で給与を上げる筋道を書くと、要件の説明がつながります。
- 1週間、品番ごとの打つ数、置き・取り出し・運搬の分数、金型交換の回数と分数を記録する
- 品番の数と数量から、順送金型にするか、プレスの間の搬送にするかを決める
- 安全の仕組みと床の条件まで入れた仕様で、2者以上から見積もりを取る
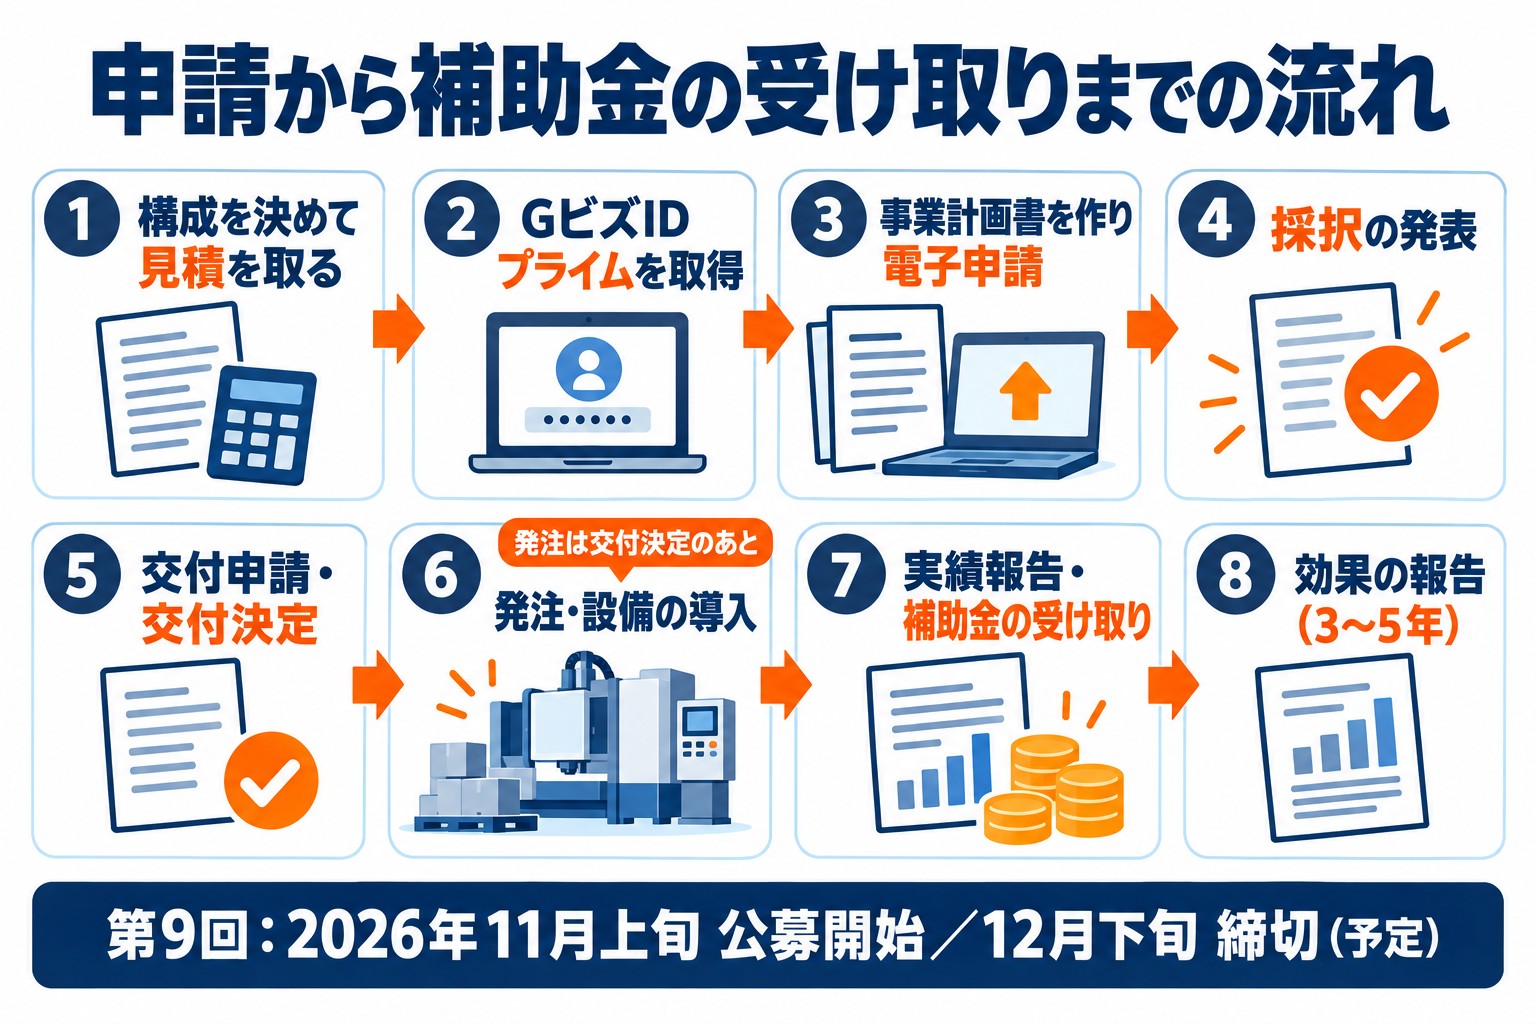
- 事業計画書をまとめ、GビズIDプライムで第9回に申請する(12月下旬締切の予定・一般型のページ)
- 採択発表(2027年3月下旬の予定・調整中)から2か月以内に交付申請し、交付決定を受けて発注する
- 据え付けと試し打ちを終え、交付決定から14か月以内に支払と実績報告を済ませる
大きなプレスは受注してからつくられるため、納期が長くなりがちです。
見積もりの段階で納期と据え付けの期間をメーカーに確かめ、14か月の中に収まる予定を組みます。
よくある質問
Q. 順送金型の費用も計画に入れられますか?
金型の扱いは、公募要領の定めを確かめて判断します。
プレス機やコイルラインとは見積書の行を分け、どの作業を減らすための金型かを計画書に書いておくと、整理しやすくなります。
Q. 機械式のプレスからサーボプレスへの入れ替えでも使えますか?
使えます。
サーボプレスは品番ごとに動き方を呼び出せるので、金型の高さ合わせや試し打ちの時間が減ります。
同じ動きのプレスに替えるだけでは作業が減ったと示しにくいので、何の作業が減るかを先に決めます。
Q. 従業員が少ない工場でも使えますか?
使えます。
少ない人数で何台ものプレスを回している工場ほど、送りと取り出しを自動にした効果が大きく出ます。
従業員5人以下の一般型の上限は750万円(大幅賃上げ特例で1,000万円)です。
プレス機の補助金はTaigenに無料で相談できます
プレス機の計画は、品番ごとの数量と、置き・運搬・金型交換の分数がわかれば、順送にするか搬送でつなぐかも、補助額の見込みも決まります。
作業記録のつけ方から一緒に整理します。
Taigen株式会社(採択158件・支援した補助金の総額28億円以上)は、プレス工場の数字を計画書にまとめ、採択後の交付申請と実績報告まで伴走します。
対象になるか、補助額はいくらになるか。
まずは無料でお確かめください。
補助金の申請を相談したい方へ
設備投資や新しい事業の計画に、どの補助金が合うか。いくら補助されるか。60分の無料オンライン相談でお答えします。
認定経営革新等支援機関/採択158件・支援した補助金の総額28億円以上
無料相談を予約するサービス内容とよくある質問 | 料金 | 採択実績
中小企業省力化投資補助金(一般型)の設備別ガイド | 新事業進出・ものづくり商業サービス補助金の業種別ガイド
この記事を書いた人
加藤 巧海
1996年広島県生まれ。大手コンサル会社にて経営計画・資金繰り・補助金支援を経験後、上野と共にTaigen株式会社を設立。現在は取締役として、補助金申請支援の商談と、設備メーカー・販売会社との提携づくりを担当。想像力・共感力に優れ、事業者がその事業に取り組む情熱や動機をうまく聞き出し言語化。明るい性格で「加藤さんと話して挑戦する気持ちになれた」と評判。趣味はボイストレーニング。