Column
財務のコラム
コラム
配管加工機の導入で減る作業時間はどう数えるか|現場の加工を工場へ移す計画
公開日: 最終更新日: Taigen株式会社(認定経営革新等支援機関)
配管加工機(管を切る・ねじを切る・溝を付ける・曲げる・溶接するといった加工を工場で行う機械)の補助金の計画は、現場で配管工が管を加工している時間を、1本・1継手ごとに数えるところから始めます。
工場に加工を移すと、現場の切断とねじ切り、足場の上の溶接と火の番、寸法の拾い出しの時間が減り、その差から省力化指数と補助額を出せます。
扱う管の種類と太さ、加工の種類から仕様を決めた説明があれば、加工機1台の計画でも一般型で申請できます。
この記事でわかること
- 配管の加工を、事務所・工場・現場の作業に分ける
- 加工を工場へ移すと消える作業と、現場に残る作業
- 日報から本数と継手の数を拾う測り方
- 月900本を現場で加工している設備工事会社の計算例(従業員24人)
- 計画書の組み立て方
- 工事の繁忙期と重ならない日程の組み方(第9回)
以下では、配管の加工を事務所・工場・現場の作業に分け、工場へ移すと消える作業、日報から本数と継手の数を拾う測り方、設備工事会社の計算例、計画書の書き方と日程を、第9回の一般型の決まりに沿って取り上げます。
配管の加工を、事務所・工場・現場の作業に分ける
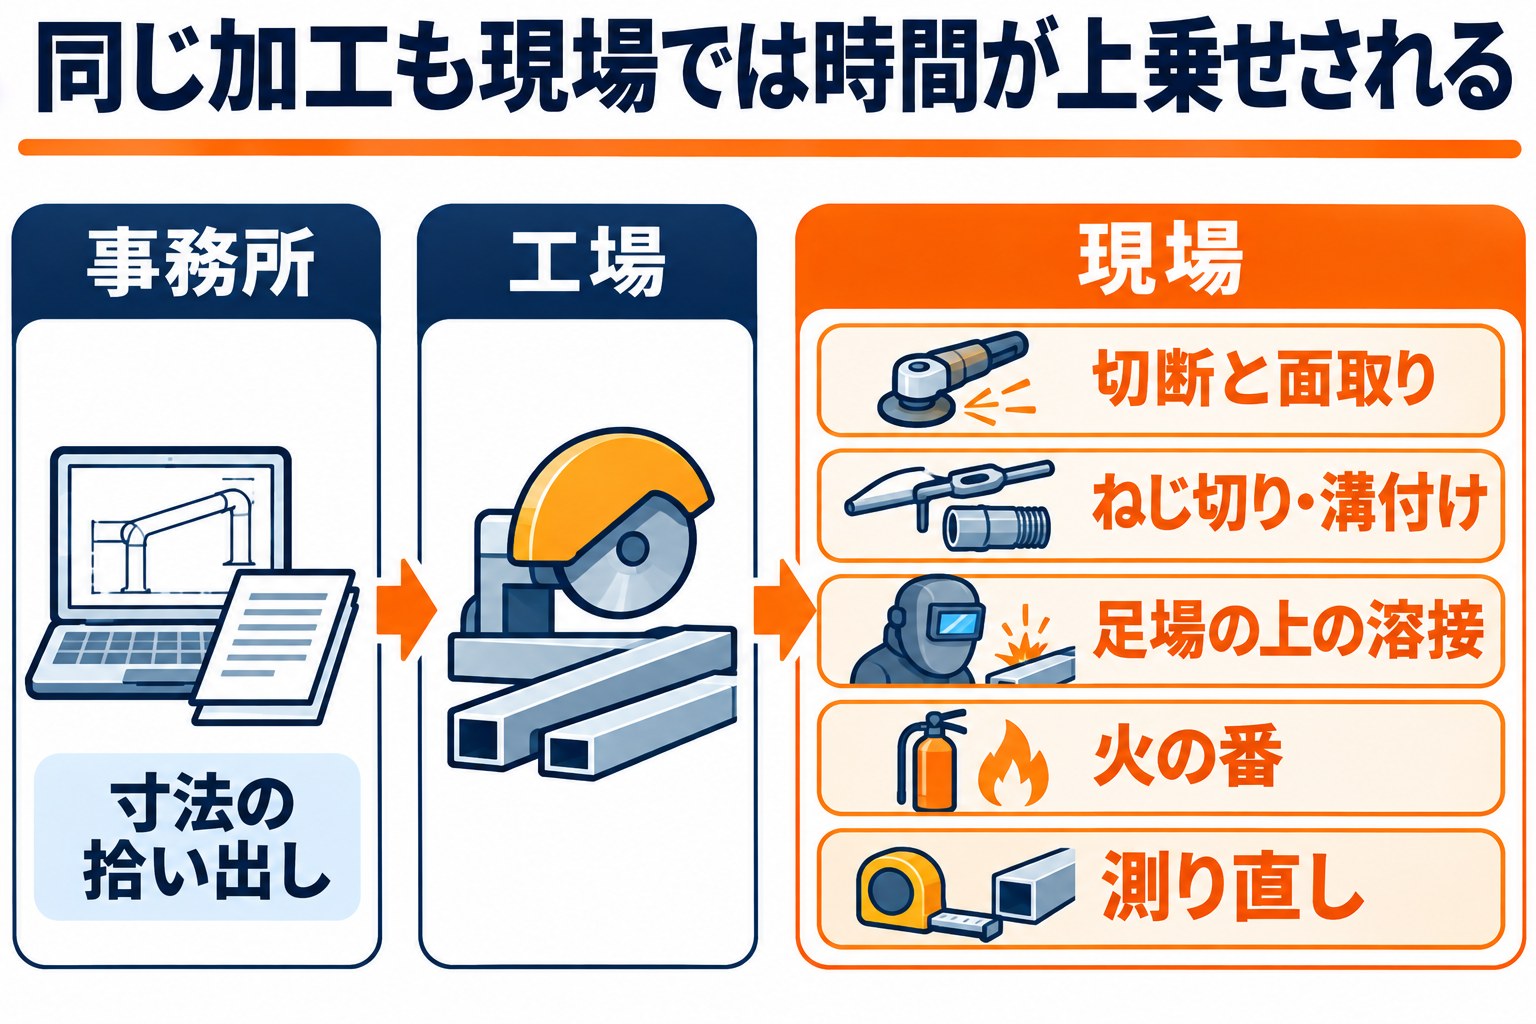
配管の工事では、管を取り付ける前に、図面から寸法を拾い、管を切り、端を加工する作業があります。
同じ加工でも、現場で行うと移動や段取りの時間が上乗せされます。
| 作業 | 中身 | どこで時間が取られるか |
|---|---|---|
| 寸法の拾い出し | 施工図から、管ごとの切る長さと加工の種類を書き出す | 事務所(現場の詰所で行う会社も多い) |
| 定尺の管の運搬 | 4m・5.5mといった長さの管を、置き場から加工する場所へ運ぶ | 現場・工場 |
| 切断と面取り | 寸法を測って切り、管の内側のかえりを削る | 現場 |
| ねじ切り・溝付け | ねじを切ってゲージで確かめる、溝を付ける | 現場 |
| 開先加工と溶接 | 溶接する管の端を斜めに削り、仮付けしてから本溶接する | 現場の足場の上 |
| 火の番 | 溶接の火花が燃え移らないよう、そばで見張る | 現場(溶接工とは別の人) |
| 仕分けと番号付け | 加工した管に印を付け、どこに使うかを分ける | 現場・工場 |
| 測り直しと手直し | 取り付けで合わなかった管を、切り直したり継ぎ足したりする | 現場 |
現場の溶接では、溶接工のほかに火の番を付けることが多く、1つの継手に2人分の時間がかかります。
数えるときは人数を掛けておきます。
加工を工場へ移すと消える作業と、現場に残る作業
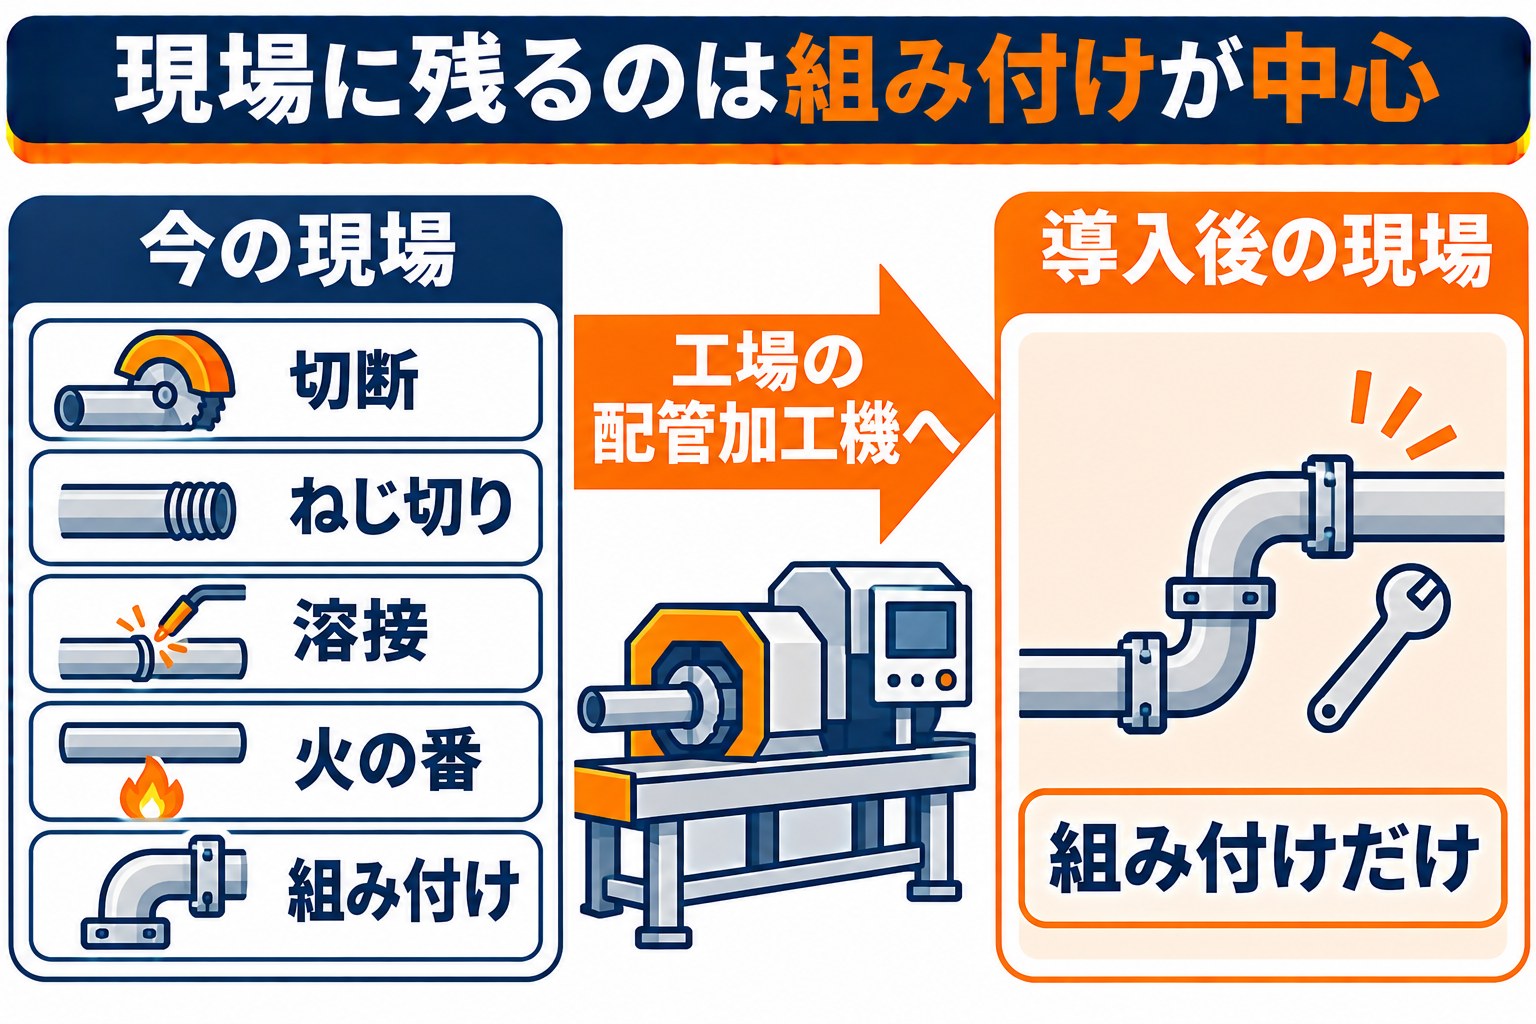
配管加工機を工場に入れると、現場の切断・ねじ切り・溶接が工場の機械の作業に置き換わります。
現場で残るのは、届いた管を組み付ける作業が中心になります。
| 組み合わせる機械・仕組み | 消える・減る作業 |
|---|---|
| 自動の切断・ねじ切り機+管の供給台・受け台 | 現場の切断・面取り・ねじ切り、管の持ち上げ |
| 溝付けの機械 | 現場の溝付け |
| 開先加工機+管を回しながら溶接する装置 | 足場の上の溶接、火の番 |
| 数値で指示するパイプベンダー | 継手をいくつも使っていた曲がりの部分の組立 |
| 配管のソフトから寸法を受け取る仕組み・番号の印字 | 寸法の拾い出し、手での番号付け |
一方で、工場への運搬や、工場での管の受け入れと仕分けといった作業が新しく生まれます。
現場ごと・階ごとにまとめて届けるための梱包も、導入後の時間として数えます。
ライニング鋼管(内側に樹脂を張った鋼管)を扱う会社では、ねじを切るときに内側の樹脂を傷めない加工と、管端の防食の処理が欠かせません。
こうした管の種類ごとの手間を機械の側で受け持てるかどうかも、仕様を決めるときの大事な点です。
カタログの目次で配管加工に近い分類
令和8年10月8日版の目次には、配管加工機そのものの分類はありません。
曲げの機械まわりでは3-1-4 パイプベンダー用投入・排出ロボットの分類がありますが、この版の製品登録数は0です。
そのため配管加工機の計画は、一般型で組み立てるのが現実的です。
今後この分類に製品が登録されることもあるので、ロボットを検討するときは販売店に登録の状況を聞いておきます。
日報から本数と継手の数を拾う測り方
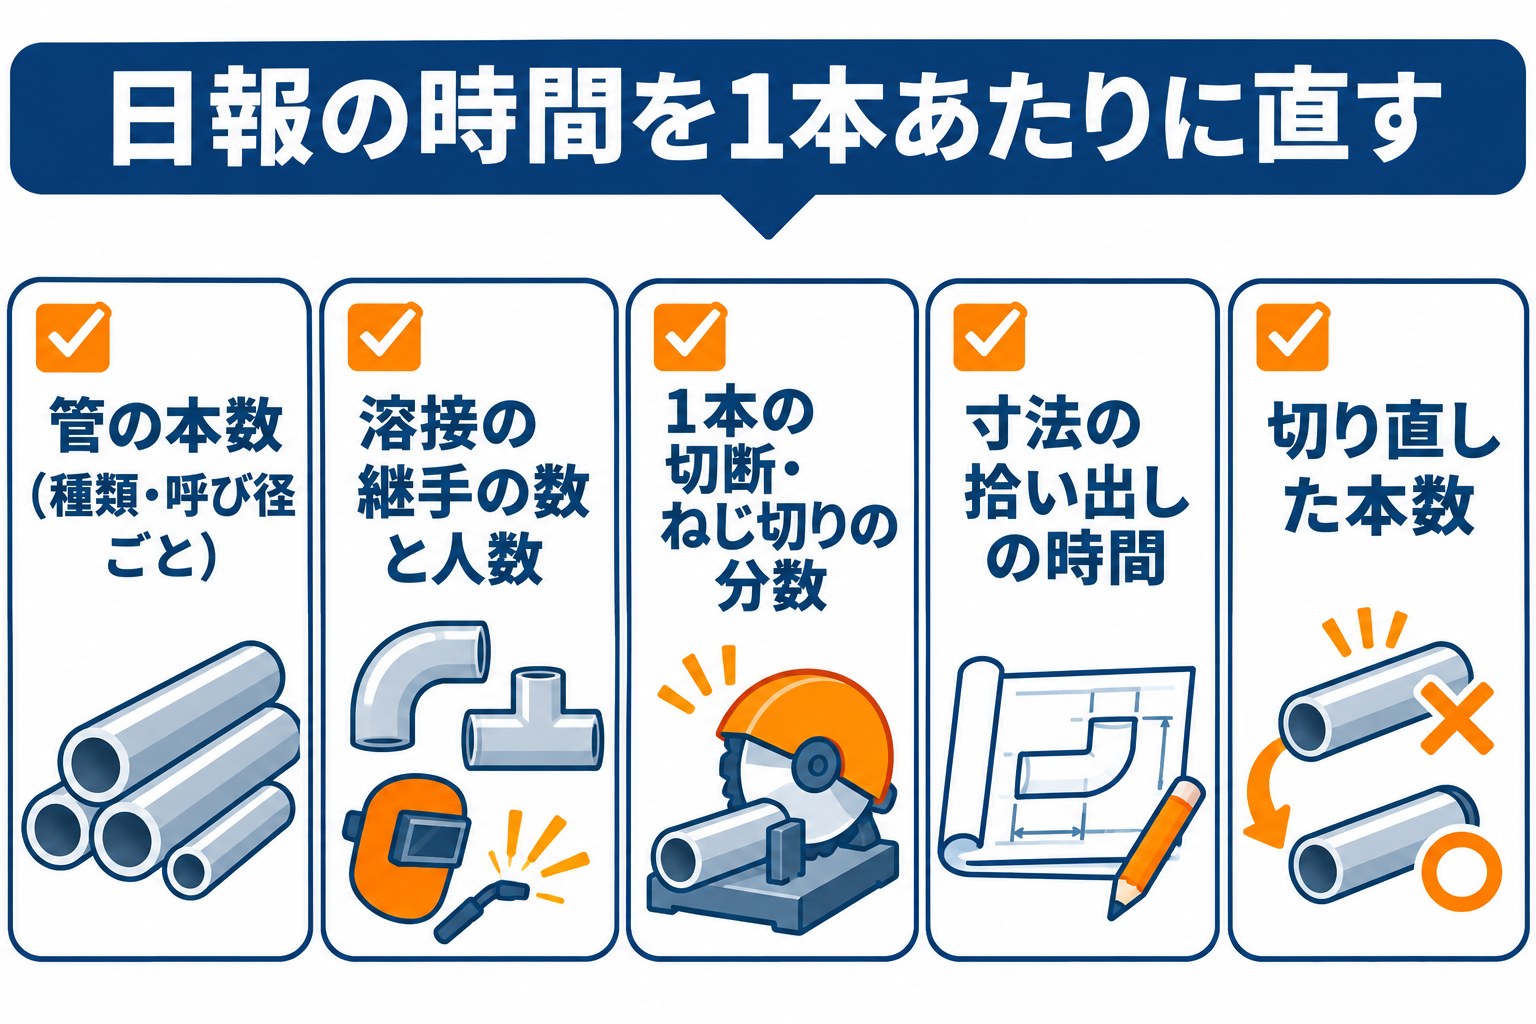
配管工の時間は、現場の日報に「どの現場で何をしたか」として残っていることが多いはずです。
日報の時間を、管の本数と継手の数で割って1本あたりに直します。
- ✓直近3か月の主な現場で、加工した管の本数(管の種類と呼び径ごと)
- ✓現場での溶接の継手の数と、溶接工・火の番の人数
- ✓1本あたりの切断・ねじ切りの分数(10本まとめて測る)
- ✓施工図から寸法を拾い出すのにかかった時間
- ✓取り付けで合わずに切り直した本数と、その時間
現場の加工は、天候や足場、材料の置き場の遠さで時間が大きく変わります。
条件のよい現場と悪い現場を1つずつ選んで比べると、平均の数字に無理がなくなります。
2つの式に入れる
| 式 | 中身 |
|---|---|
| 省力化指数 | (設備導入で削減される業務に要していた時間-設備導入後に発生する業務の時間)÷設備導入で削減される業務に要していた時間 |
| 投資回収期間 | 投資額÷(削減工数×年間稼働日数×人件費単価+増加した付加価値額) |
配管の計画では、導入後に生まれる「工場での供給と取り出し」「現場での組み付け」「梱包と運搬」の時間を差し引くのを忘れないようにします。
差し引いたあとの数字のほうが、審査でも信用されます。
自社の設備が対象になるかは、仕様の決め方と計画の示し方で変わります。
気になったらお気軽にご相談ください。
月900本を現場で加工している設備工事会社の計算例(従業員24人)
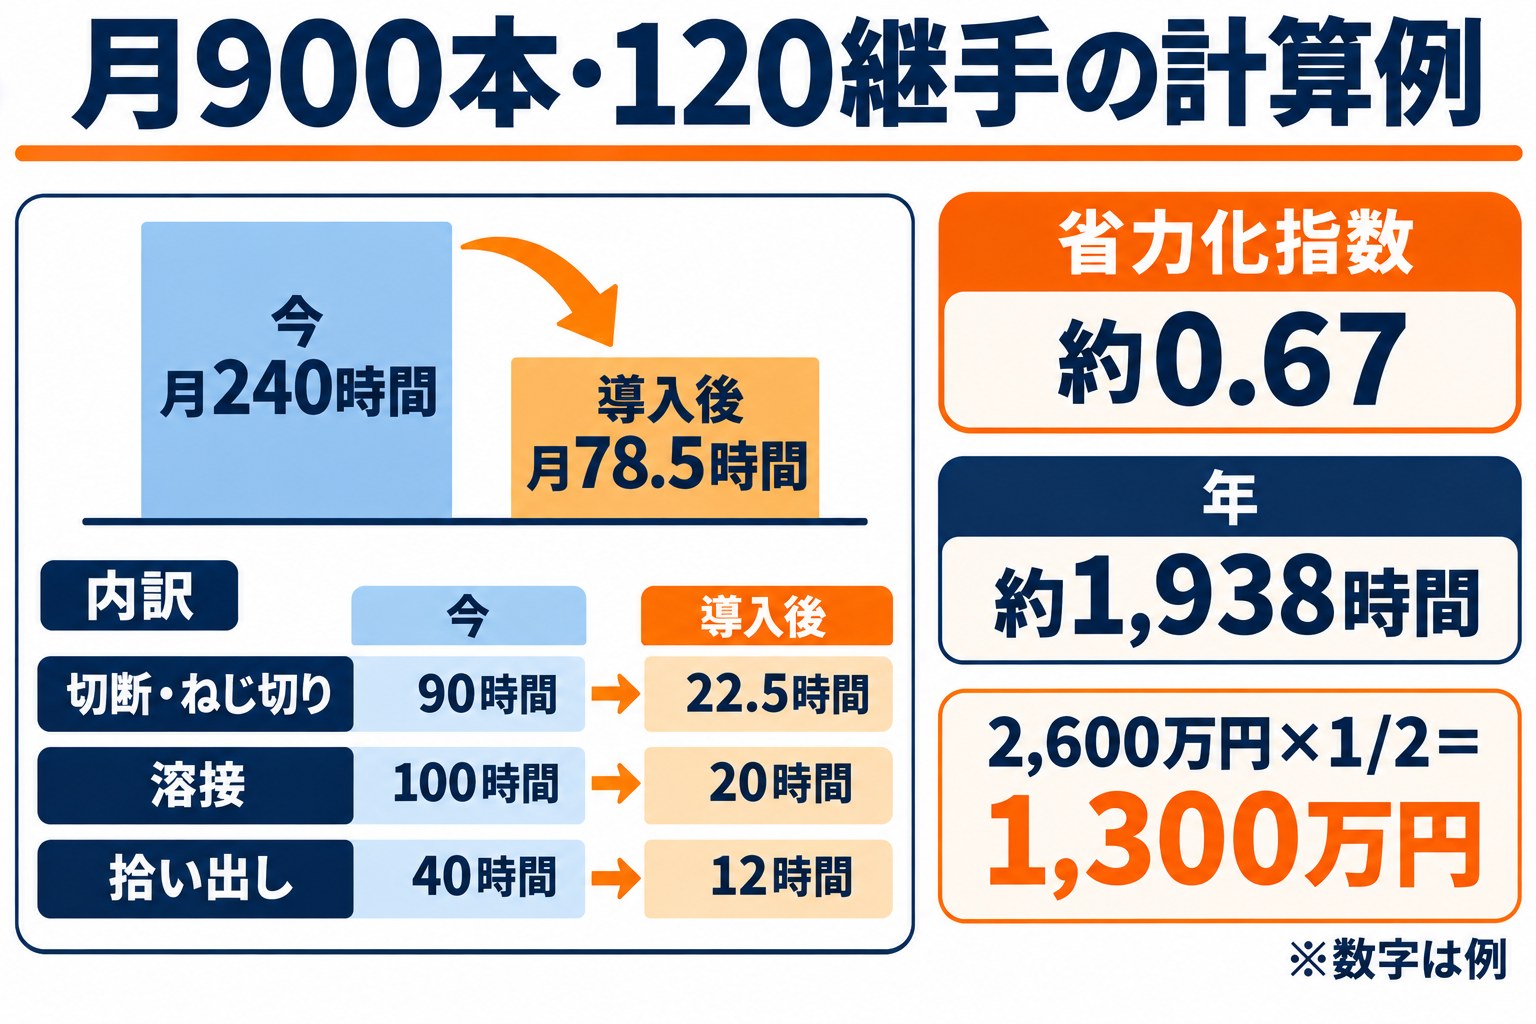
以下の本数・分数・金額は、説明用に置いた例です。
空調と給排水の工事をする従業員24人の会社で、現場で月900本の管を切ってねじを切り、50A(呼び径50ミリ)以上の管の溶接が月120継手ある場合です。
| 作業(例) | 今(月) | 導入後(月) |
|---|---|---|
| 寸法の拾い出し | 40時間 | 配管のソフトから受け取り12時間 |
| 切断・ねじ切り | 現場で900本×6分=90時間 | 工場で供給と取り出し900本×1.5分=22.5時間 |
| 溶接 | 現場で120継手×25分×2人(溶接工と火の番)=100時間 | 工場の自動溶接120継手×10分×1人=20時間 |
| 現場の組み付け | (溶接に含む) | 120か所×5分×2人=20時間 |
| 番号付けと仕分け | 10時間 | 番号の印字で4時間 |
| 合計 | 240時間 | 78.5時間 |
この例では月161.5時間の作業が減り、省力化指数は(240-78.5)÷240で約0.67です。
年に直すと約1,938時間で、現場1つ分の人手に近い時間になります。
配管工の人件費を1時間3,000円(例)とすると、年約581万円分です。
浮いた配管工で受けられる工事が増え、付加価値額が年219万円(例)伸びるなら、2,600万円の投資は2,600万円÷800万円で約3.3年で回収できる計算です。
| 従業員数 | 補助上限 | 大幅賃上げ特例の場合 |
|---|---|---|
| 5人以下 | 750万円 | 1,000万円 |
| 6〜20人 | 1,500万円 | 2,000万円 |
| 21〜50人 | 3,000万円 | 4,000万円 |
| 51〜100人 | 5,000万円 | 6,500万円 |
| 101人以上 | 8,000万円 | 1億円 |
| 構成(例) | 補助の対象になる経費(税抜) | 補助率 | 補助額 |
|---|---|---|---|
| 自動の切断・ねじ切り機+供給台・受け台 | 900万円 | 1/2 | 450万円 |
| 上の構成+開先加工機+管の自動溶接機+配管のソフトとの連携 | 2,600万円 | 1/2 | 1,300万円 |
| 同じ構成で最低賃金引上げ特例に当たる場合 | 2,600万円 | 2/3 | 約1,733万円 |
24人の会社は21〜50人の枠で、上限は3,000万円です。
どの構成も上限の中に収まります。
計画書の組み立て方
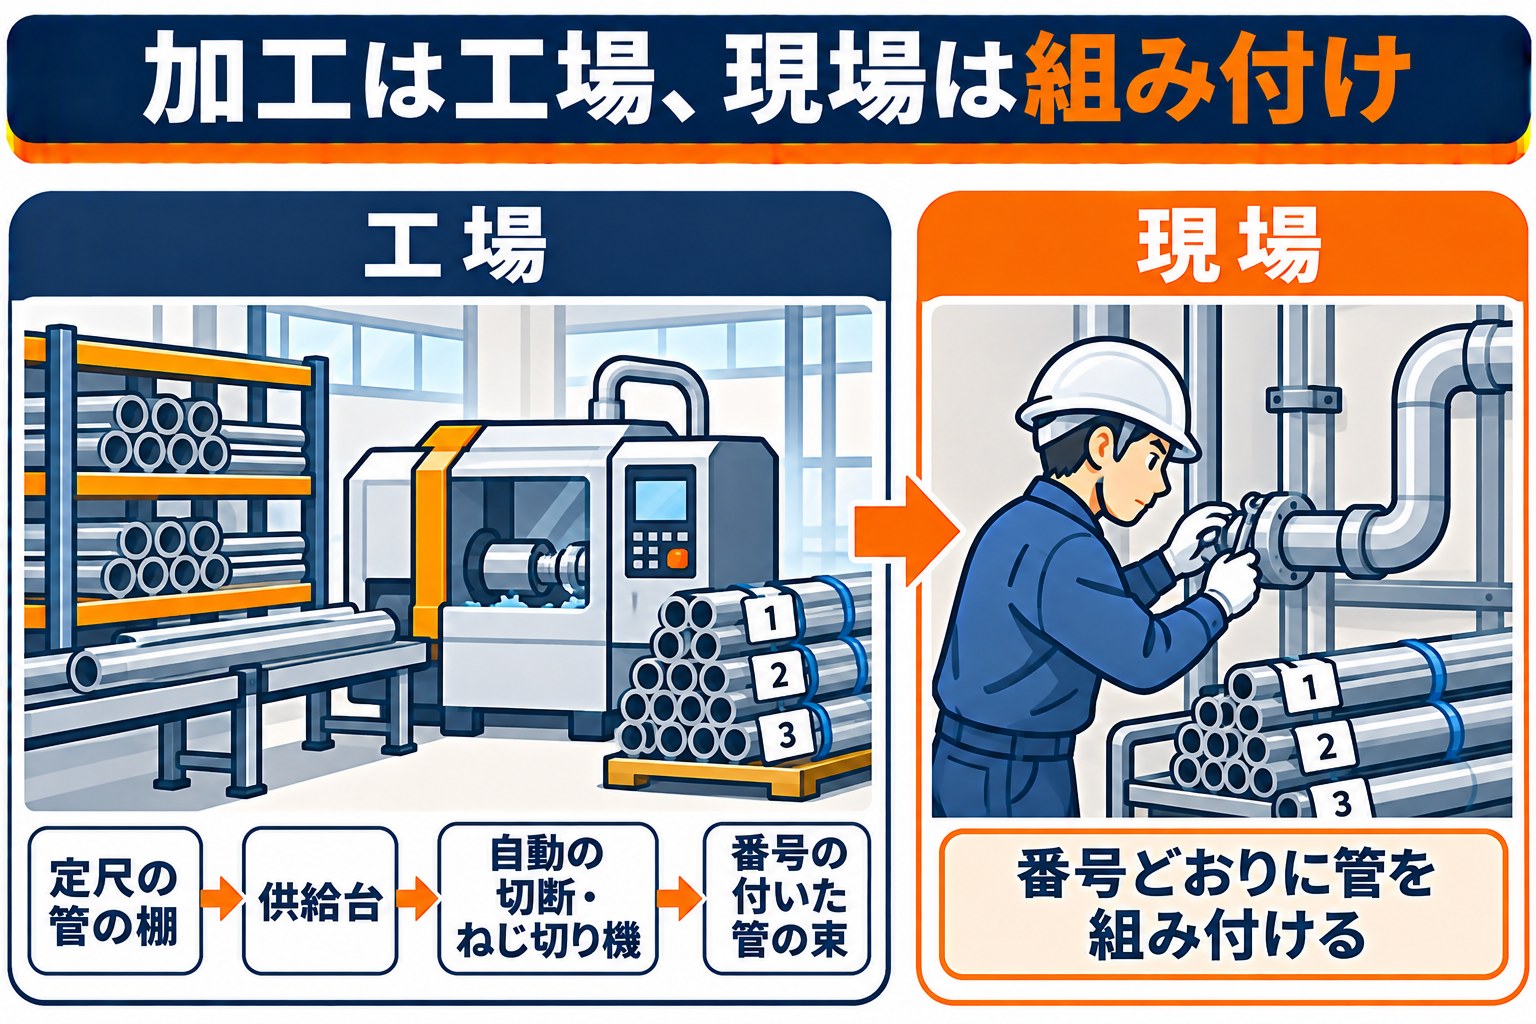
配管加工機の計画書では、「現場の加工を工場へ移す」という働き方の変化を、本数と継手の数で裏づけます。
扱う管と加工の種類から仕様を決める
- 管の種類
配管用炭素鋼鋼管、ステンレス鋼管、ライニング鋼管、銅管など、どれを主に扱うか - 太さの範囲
よく使う呼び径の範囲と、溶接に切り替える太さ - 加工の種類
切断・ねじ・溝・開先・曲げのどこまでを機械で行うか - 寸法の受け取り
配管のソフトや図面から、切る長さを直接受け取れるか - 端材の扱い
定尺の管からどう切り分けると端材が少なくなるかを、機械やソフトで計算できるか
これらを直近の工事の本数から決めた経緯を書けば、加工機1台の計画でも自社の工事に合わせた設備と説明できます。
溶接の装置やソフトを足すのは、減る時間を大きく示したいときの選び方です。
加工する場所を用意する
工場や加工場を持っていない会社は、機械を置く場所から考えます。
対象経費の区分に建物の費用は入っていないため、建物は自社で用意し、機械の据え付けや電源の工事を計画に入れる形になります。
定尺の管を置く棚と、機械までの送りの通路の長さは、加工の速さを左右します。
見積もりを頼む前に、置き場から機械、機械から梱包までの配置図を描いておくと、構成が決まりやすくなります。
配管工が次に受け持つ仕事と賃上げ
現場の加工から離れた配管工は、組み付けの段取りや現場の管理、若手の指導に回れます。
同じ人数で受けられる現場が増えると書けば、売上の伸びと給与の引き上げを同じ表で説明できます。
| 基本要件 | 中身 |
|---|---|
| 労働生産性 | 年平均4.0%以上 |
| 1人当たり給与支給総額 | 年平均3.5%以上 |
| 事業場内最低賃金 | 地域別最低賃金+30円以上 |
| 従業員21名以上 | 一般事業主行動計画の公表 |
| 事業計画期間 | 3〜5年 |
工事の繁忙期と重ならない日程の組み方(第9回)
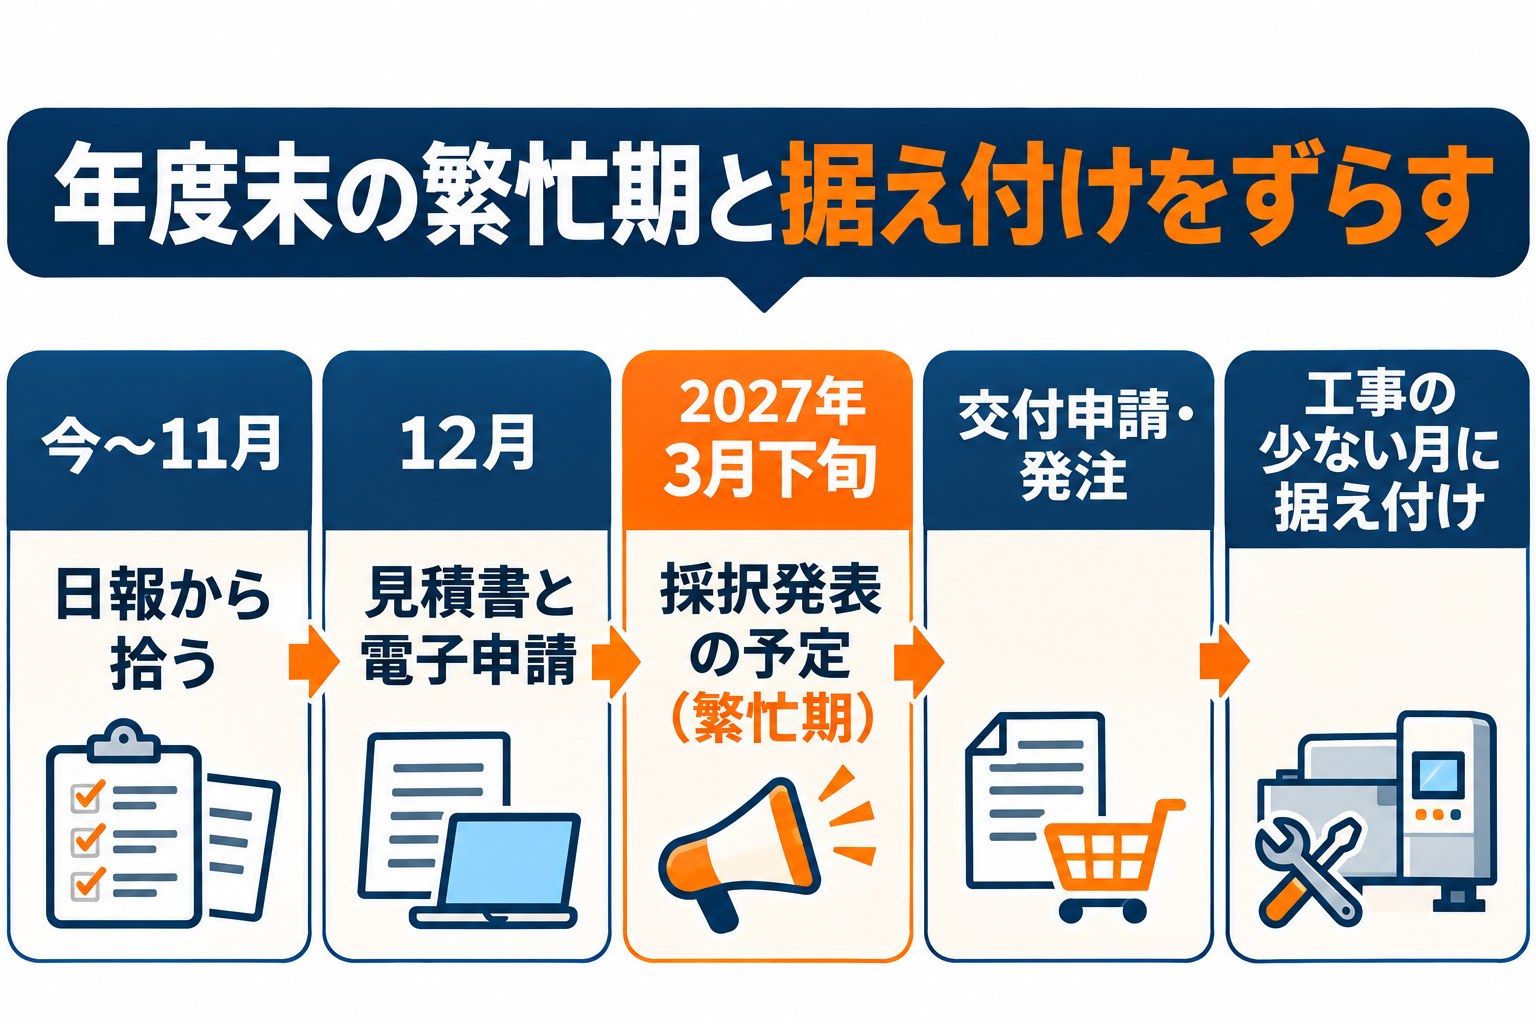
第9回の受付は12月の上旬から下旬までのおよそ3週間の見込みです(省力化投資補助金 一般型)。
年度末の工事の繁忙期と、機械の据え付けの時期をずらして考えます。
| 時期 | 配管加工機の計画でやること |
|---|---|
| 今〜11月 | 直近の現場の日報から、本数・継手の数・1本あたりの分数を拾う |
| 12月上旬〜下旬 | 加工機・供給と受け台・溶接の装置・ソフト・据え付けを分けた見積書で計画書を作り、GビズIDプライムで電子申請する |
| 2027年3月下旬の予定(調整中) | 採択発表。2か月以内に交付申請をし、交付決定のあとに発注する |
| 交付決定から14か月以内 | 据え付け・試運転・支払・実績報告を終える |
採択の発表が出る3月は、年度末の工事が重なる時期です。
交付申請の書類と、機械の据え付けを工事の少ない月に入れる段取りを、申請の時点で決めておくと慌てずに済みます。
よくある質問
Q. ねじ切り機を1台入れ替えるだけでも計画になりますか?
今と同じ使い方のねじ切り機に替えるだけだと、作業が減る説明は弱くなります。
現場で行っていた切断とねじ切りを工場に移し、供給台や寸法の受け取りで1本あたりの時間がどれだけ減るかを示せば、1台でも計画として組み立てられます。
Q. 加工を外の会社に頼んでいる分を、自社の加工に切り替える計画はどうですか?
外に頼んでいた加工を自社で行う計画は、外注の費用と待ち時間が減る効果として書けます。
そのうえで、自社の人の作業時間がどう変わるかも合わせて数えておきます。
Q. 工場のプラントの配管でも使えますか?
使えます。
プラントの配管は太い管の溶接が多く、足場の上の溶接と火の番の時間が大きくなりやすいため、工場で先に組む形にしたときの減る時間を示しやすい分野です。
配管加工機の計画をTaigenに無料で相談する
配管加工機の補助金は、どの機械を選ぶかより先に、現場の日報から本数と継手の数を拾うと計画の強さが見えてきます。
どの加工を工場へ移すと減る時間がいちばん大きくなるかを、数字を見ながら一緒に決めます。
日報の数字の拾い方から、計画書、採択のあとの手続きまで、Taigen株式会社が伴走します。
これまでに採択158件・支援した補助金の総額28億円以上の申請に携わってきました。
対象になるか、補助額はいくらになるか。
まずは無料でお確かめください。
補助金の申請を相談したい方へ
設備投資や新しい事業の計画に、どの補助金が合うか。いくら補助されるか。60分の無料オンライン相談でお答えします。
認定経営革新等支援機関/採択158件・支援した補助金の総額28億円以上
無料相談を予約するサービス内容とよくある質問 | 料金 | 採択実績
中小企業省力化投資補助金(一般型)の設備別ガイド | 新事業進出・ものづくり商業サービス補助金の業種別ガイド
この記事を書いた人
加藤 巧海
1996年広島県生まれ。大手コンサル会社にて経営計画・資金繰り・補助金支援を経験後、上野と共にTaigen株式会社を設立。現在は取締役として、補助金申請支援の商談と、設備メーカー・販売会社との提携づくりを担当。想像力・共感力に優れ、事業者がその事業に取り組む情熱や動機をうまく聞き出し言語化。明るい性格で「加藤さんと話して挑戦する気持ちになれた」と評判。趣味はボイストレーニング。