Column
財務のコラム
コラム
パイプベンダーは、どこまで組むか|NC本体から切断・測定までの3案
公開日: 最終更新日: Taigen株式会社(認定経営革新等支援機関)
パイプベンダーの補助金の計画は、墨付け・向き合わせ・たたき直しのどこまでを機械に移すかで組み方が決まります。
自社の製品の曲げ形状に合わせて曲げ型と送り方を決めたNC(数値で動きを指示する仕組み)の本体1台からでも、一般型で計画できます。
供給や形状の測定、切断と端末の加工まで一続きにするほど、計画書に書ける削減の時間が増えます。
この記事でわかること
- 1本のパイプが曲がり上がるまでの手作業
- 曲げ機だけ・供給と測定まで・切断から一続き、3案の比べ方
- 案ごとに、どの手作業が消えるか
- 曲げ型と機械の仕様は、製品の形から決める
- 従業員14人の工場で試す計算
- 第9回の申請の手順
本文では、1本のパイプが曲がり上がるまでの手作業を書き出したうえで、3つの案を並べ、消える手作業、曲げ型と機械の仕様の決め方、従業員14人の工場での試算、第9回の手順の順に説明します。
1本のパイプが曲がり上がるまでの手作業
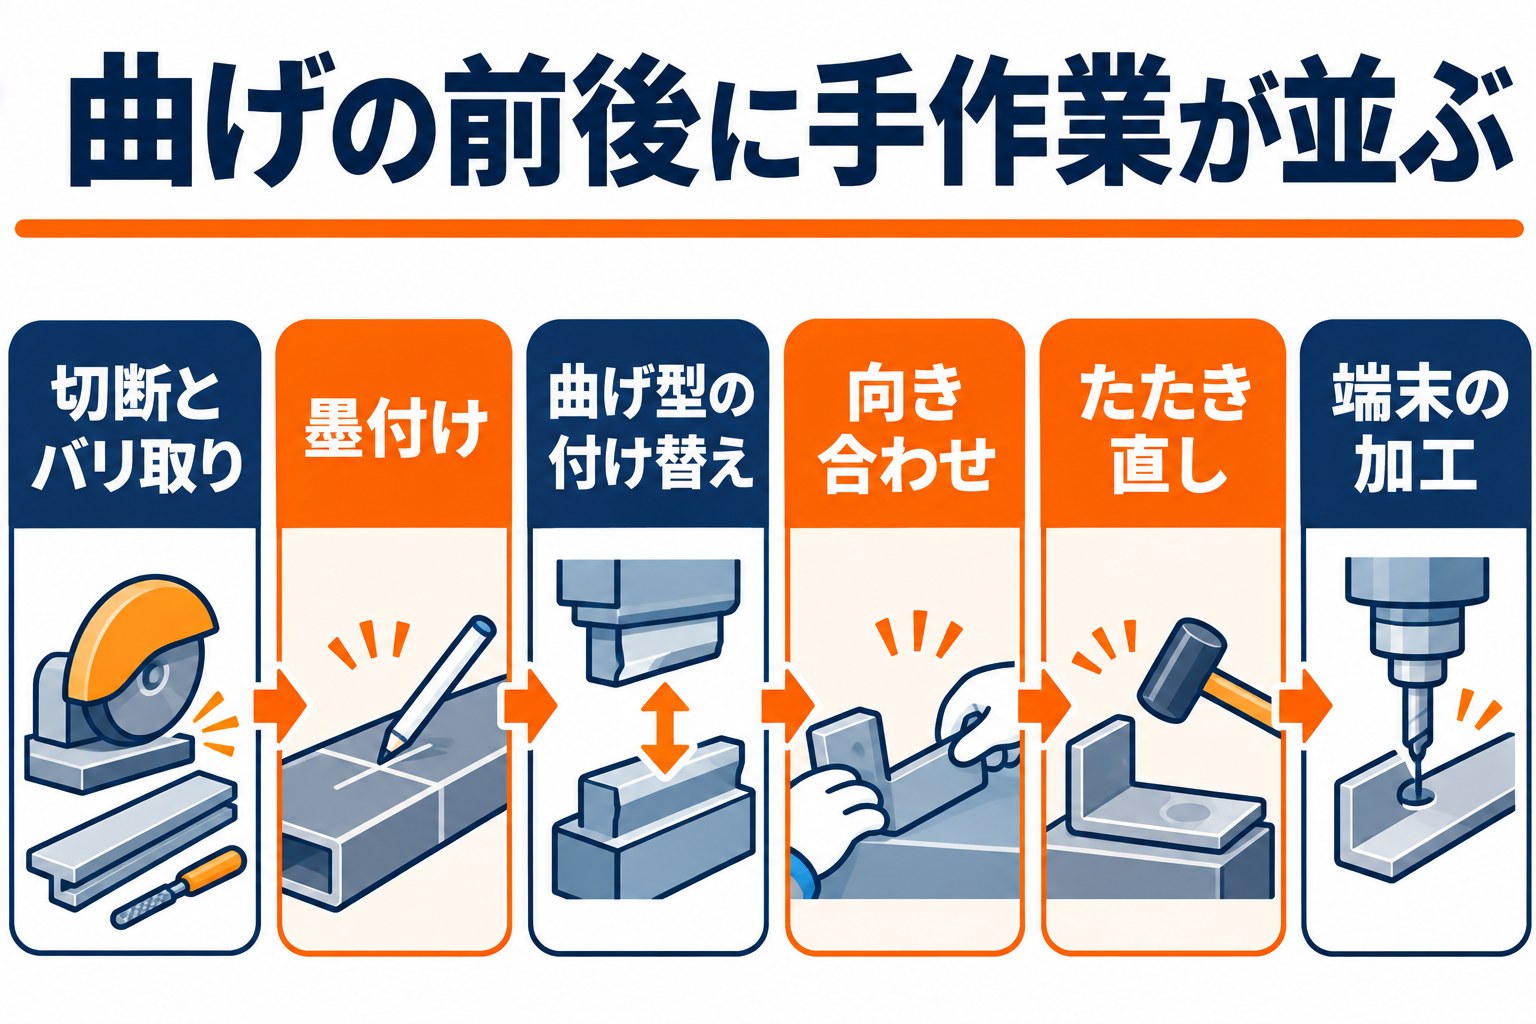
曲げそのものは1か所で数秒ですが、手動のベンダーでは曲げの前後に人の判断が挟まります。
曲げが多い部品ほど、向きを合わせる時間が積み上がります。
| 手作業 | 中身 |
|---|---|
| 切断とバリ取り | 定尺のパイプを決まった長さに切り、切り口の返りを落とす |
| 墨付け | 定規で曲げの位置に印を付ける |
| 曲げ型の付け替え | パイプの太さや曲げの半径が変わるたびに、曲げ型・押さえの型・心金(パイプの内側に入れてつぶれを防ぐ棒)を替える |
| 向き合わせ | 1か所曲げるごとにパイプを回し、次の曲げの向きを分度器や目で合わせる |
| たたき直し | 曲がり上がりを検査治具に当て、合わない所を手で直す |
| 端末の加工 | パイプの端を広げる・絞る・つぶすなど、相手の部品とつなぐ形にする |
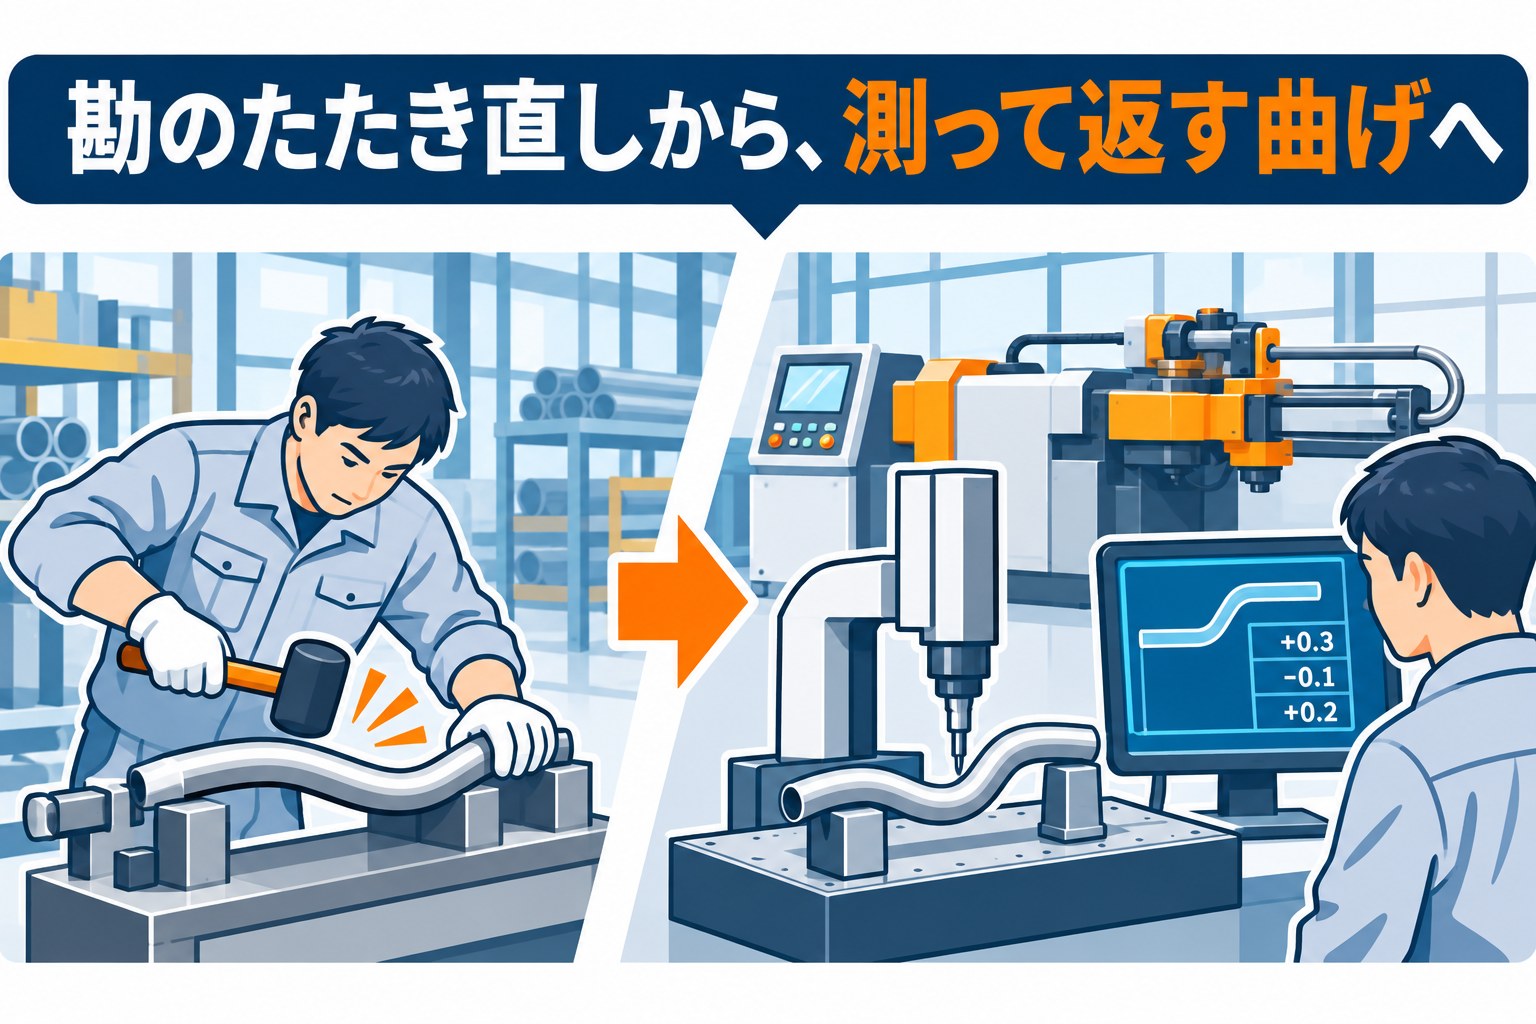
同じ材料でも、仕入れのロットによって曲げたあとの戻り(スプリングバック)が少しずつ違います。
手動の機械では、その違いを熟練者が勘で見込んで曲げているため、人によって仕上がりとたたき直しの量が変わります。
1週間で拾っておく数字
よく流れる品番を5つほど選び、1本あたりの曲げの時間、曲げ型の付け替えの回数と分数、たたき直しに回った本数を記録します。
熟練者とそれ以外の人で分けて測ると、勘に頼っている部分がどれだけあるかが数字で見えます。
曲げ機だけ・供給と測定まで・切断から一続き、3案の比べ方
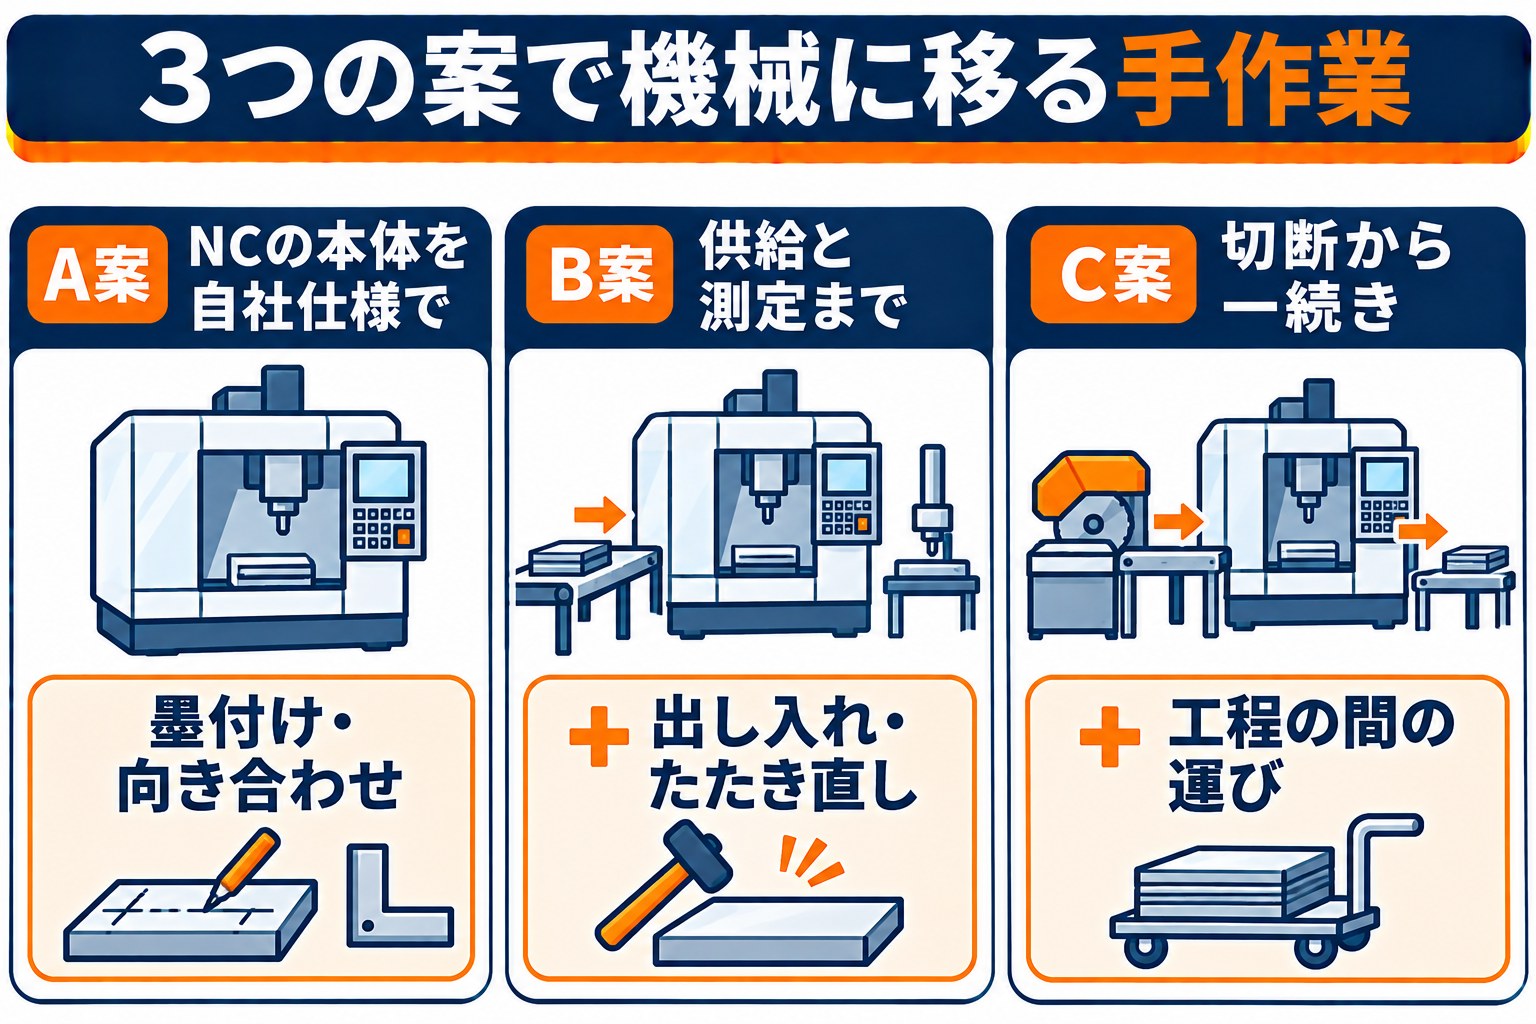
| 案 | 中身の例 | 機械に移る手作業 | 合う工場 |
|---|---|---|---|
| A案 NCの本体を自社仕様で | 品番に合わせた曲げ型を載せたNCパイプベンダー+曲げデータを作るソフト | 墨付け、向き合わせ、曲げ型の付け替えの一部 | 品番が多く、手動の機械で熟練者が曲げている工場 |
| B案 供給と測定まで | A案+パイプを送り込み取り出す装置+曲がり上がりの形を測る装置 | 上に加えて、機械の横での出し入れ、検査治具当てとたたき直し | 同じ品番をまとまった本数で流す工場 |
| C案 切断から一続き | 定尺の供給+切断+端末の加工+NCベンダー+形の測定 | 上に加えて、工程の間の運びと並べ直し | 配管や自動車・家具のフレームを毎日同じ流れで作る工場 |
どの案でも、扱うパイプの太さ・肉厚・材質と曲げの形から仕様を選んだ経緯が、オーダーメイド性の説明の中心です。
B案とC案は、削減の時間を上乗せしたいときの選び方で、A案の計画が弱いわけではありません。
案ごとに、どの手作業が消えるか
A案:NCの本体を自社仕様で入れる
曲げの位置・回す角度・曲げる角度を数値で入れると、機械がつかみ直さずに続けて曲げます。
墨付けと向き合わせがなくなり、品番ごとの曲げデータを呼び出せば、次の品番への切り替えも短くなります。
曲げ型を何段も重ねて載せられる機械なら、1本の中で曲げの半径が違う部品でも、型を付け替えずに曲げられます。
図面や3次元のデータから曲げデータを作るソフトを入れると、試し曲げの回数も減ります。
B案:供給と測定まで組む
パイプを機械に入れ、曲がった部品を取り出して並べる作業を装置に任せると、作業者は機械の横に立ち続けなくて済みます。
曲がり上がりを測る装置でずれを測り、その分を曲げデータに戻せば、検査治具に当ててたたく作業が確認だけになります。
C案:切断から一続きにする
定尺のパイプを自動で送り、切断と端末の加工を済ませてからベンダーへ渡します。
切ったパイプを箱に入れて運び、ベンダーの横で並べ直す作業と、工程の間の仮置きの場所がなくなります。
どの案でも、導入後に増える作業がある
NCに替えると、新しい品番のたびに曲げデータを作り、1本目を試し曲げして確かめる作業が生まれます。
曲げ型の手入れや、測定の装置の校正も人の仕事として残ります。
こうした時間は、省力化指数の式で導入後に発生する業務として差し引きます。
増える作業まで書いた計画は、数字の根拠を説明しやすくなります。
C案は機械の並びが長くなり、建屋の中の通路を変える工事が入ることがあります。
据え付けと電気の工事を見積書の上で分けておき、日程を先に押さえておくと、期間内に余裕を持って動かし始められます。
自社の設備が対象になるかは、仕様の決め方と計画の示し方で変わります。
気になったらお気軽にご相談ください。
曲げ型と機械の仕様は、製品の形から決める
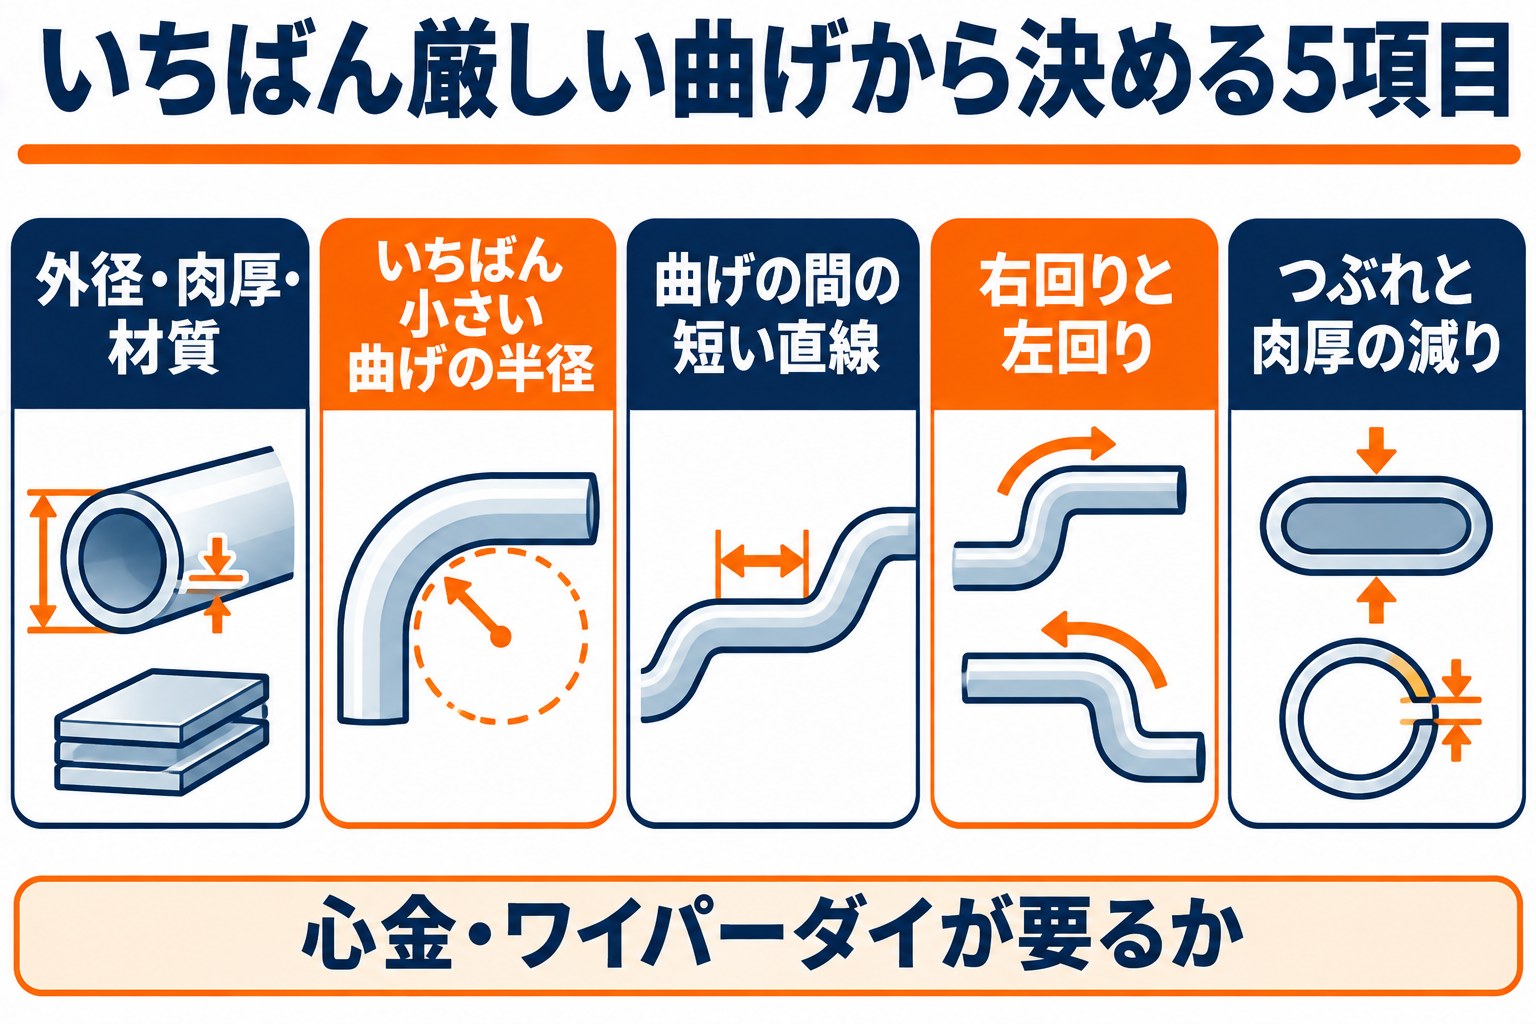
パイプベンダーの仕様は、扱うパイプと曲げの形でほぼ決まります。
よく流れる品番の図面を並べて、いちばん厳しい曲げから決めます。
- ✓扱うパイプの外径・肉厚・材質(鉄・ステンレス・アルミ・銅)と、角パイプなど異形の材料があるか
- ✓いちばん小さい曲げの半径(外径の何倍か)と、薄い肉厚で内側にしわが出ないか
- ✓曲げと曲げの間のいちばん短い直線(つかむための長さが取れるか)
- ✓右回りと左回りの両方に曲げる必要があるか(形が複雑だと機械や床に当たる)
- ✓曲がったあとのつぶれ(断面のゆがみ)と肉厚の減りをどこまで許すか
小さい半径で薄いパイプを曲げると、内側にしわが寄ったり、断面がつぶれたりします。
それを防ぐ心金や、しわを押さえる型(ワイパーダイ)が要るかどうかで、曲げ型の構成と費用が変わります。
カタログ注文型の「3-1-4 パイプベンダー用投入・排出ロボット」
カタログ注文型の目次(令和8年10月8日版)の「プレス・板金加工用機器」には、3-1-4 パイプベンダー用投入・排出ロボットの区分がありますが、製品登録数は0です。
ベンダーの本体の区分は見当たらないため、本体を含む計画は一般型で考えるのが現実的です。
従業員14人の工場で試す計算
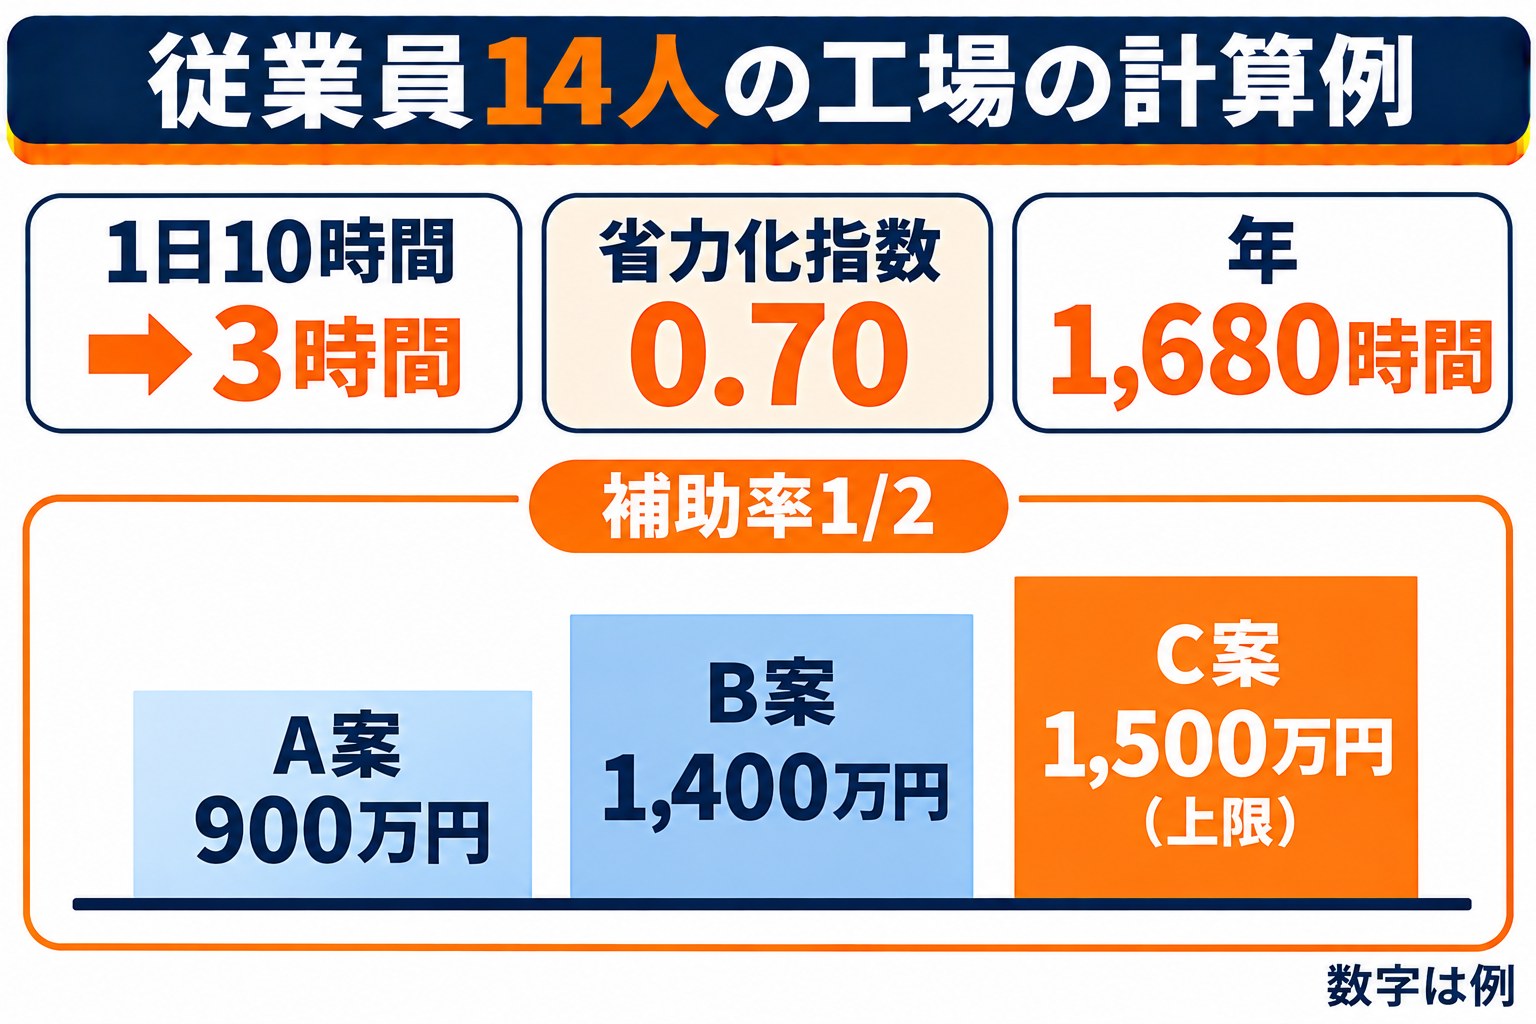
この節の時間と金額は、計算の進め方を見せるための例です。
曲げが6か所ある配管の部品を、手動のベンダーで1日30本曲げている工場を想定します。
| 作業(1日あたり・例) | 今 | 導入後(B案) |
|---|---|---|
| 曲げと向き合わせ | 1本15分×30本=7.5時間 | 運転の見守りと材料の補充 2時間 |
| 墨付け | 1時間 | 0 |
| 検査治具当てとたたき直し | 1.5時間 | 測った結果の確認 0.5時間 |
| 曲げデータづくり | 0 | 0.5時間(導入後に増える作業) |
| 合計 | 10時間 | 3時間 |
浮くのは1日7時間で、省力化指数は(10-3)÷10=0.70です。
年240日の稼働なら年1,680時間を、試作や新しい品番の立ち上げに充てられます。
| 従業員数 | 補助上限 | 大幅賃上げ特例の場合 |
|---|---|---|
| 5人以下 | 750万円 | 1,000万円 |
| 6〜20人 | 1,500万円 | 2,000万円 |
| 21〜50人 | 3,000万円 | 4,000万円 |
| 51〜100人 | 5,000万円 | 6,500万円 |
| 101人以上 | 8,000万円 | 1億円 |
| 案(例) | 補助の対象(税抜) | 補助率1/2 | 補助率2/3 |
|---|---|---|---|
| A案 NC本体+曲げ型+ソフト | 1,800万円 | 900万円 | 1,200万円 |
| B案 A案+送り込みと取り出しの装置+形の測定 | 2,800万円 | 1,400万円 | 約1,867万円→上限の1,500万円 |
| C案 B案+定尺の供給・切断・端末の加工 | 4,200万円 | 2,100万円→上限の1,500万円 | 上限の1,500万円 |
補助率2/3は、中小企業が最低賃金引上げ特例に当たる場合か、小規模企業者・小規模事業者・再生事業者の場合です。
従業員6〜20人の上限は1,500万円なので、この例ではB案とC案で補助額が同じになる場合があり、上乗せした装置の分は自社の持ち出しになります。
投資回収期間は、浮いた時間の人件費と、空いた熟練者で受けられる新しい部品の付加価値額の合計で投資額を割って出し、根拠の資料と一緒に出します。
上の表のB案で、浮く人件費が年1,680時間×2,700円(例)で約454万円、熟練者が試作に回って増える付加価値額が年246万円(例)なら、2,800万円を年約700万円で割って約4年になります。
第9回の申請の手順
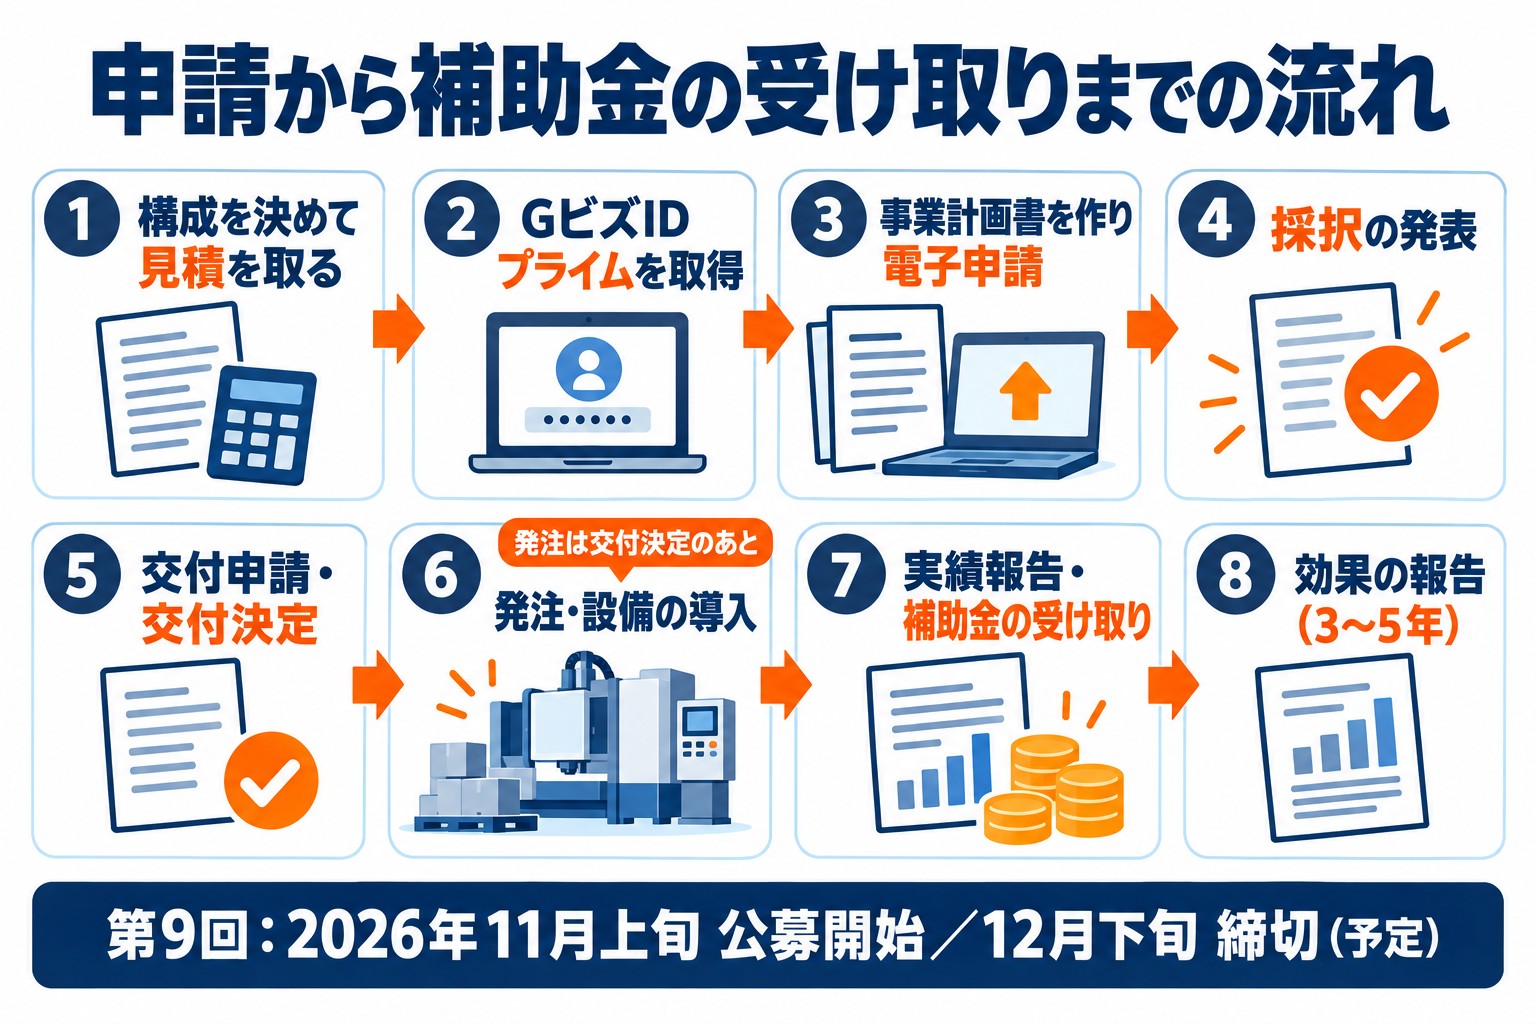
第9回の公募は11月4日に始まっていて、申請の受付は12月上旬に開き、12月下旬に締め切られる予定です(一般型の公式サイト)。
| いつ | パイプベンダーの計画でやること |
|---|---|
| 今すぐ | 品番ごとの曲げのか所数と、1本あたりの時間、曲げ型の付け替えの回数を記録する |
| 見積もりの前 | いちばん厳しい曲げから仕様を決め、A・B・Cのどの案にするかを選ぶ |
| 見積もり | 本体・曲げ型・ソフト・測定の装置・据え付けと電気の工事を分けてもらう |
| 申請 | 労働生産性 年平均4.0%以上・1人当たり給与支給総額 年平均3.5%以上・事業場内最低賃金が地域別+30円以上の計画を、GビズIDプライムで電子申請する |
| 採択のあと | 採択発表から2か月以内に交付申請し、交付決定を受けてから発注する |
| 導入 | 交付決定から14か月以内に据え付けと支払いを済ませ、実績報告をする |
曲げ型は品番ごとに作ることが多く、本体より納期が長くなる場合があります。
型の納期をメーカーに先に聞いておくと、14か月の中での試運転まで見通せます。
よくある質問
Q. 1回に曲げる本数が少なく、品番がとても多いのですが。
品番が多い工場ほど、曲げデータを呼び出して切り替えを短くする効果が出ます。
1日の品番替えの回数と、1回あたりの時間を数えて計画の柱にします。
Q. 曲げ型の費用も計画に入れられますか?
自社の製品に合わせて作る曲げ型は、機械と一体で使うものとして計画に含められる場合があります。
見積書で本体と分けておき、最新の公募要領で扱いを確かめます。
Q. 熟練者が辞めたあとに備える、という目的でもよいですか?
よいです。
ただし計画書では、熟練者の勘に頼っていた向き合わせとたたき直しが何時間減るかに置き換えて示し、空いた時間を若手の指導や試作に回す形で書きます。
パイプベンダーの3案、どれが合うかをTaigenに相談する
A案で十分か、供給や切断まで広げるかは、品番の数と1日の本数、従業員数で決まる上限との兼ね合いで見えてきます。
品番ごとの曲げの記録を伺い、3案の補助額と持ち出しの額を並べてお見せします。
採択158件・支援した補助金の総額28億円以上の経験をもとに、Taigen株式会社が仕様の整理から計画書、交付申請と実績報告まで伴走します。
対象になるか、補助額はいくらになるか。
まずは無料でお確かめください。
補助金の申請を相談したい方へ
設備投資や新しい事業の計画に、どの補助金が合うか。いくら補助されるか。60分の無料オンライン相談でお答えします。
認定経営革新等支援機関/採択158件・支援した補助金の総額28億円以上
無料相談を予約するサービス内容とよくある質問 | 料金 | 採択実績
中小企業省力化投資補助金(一般型)の設備別ガイド | 新事業進出・ものづくり商業サービス補助金の業種別ガイド
この記事を書いた人
加藤 巧海
1996年広島県生まれ。大手コンサル会社にて経営計画・資金繰り・補助金支援を経験後、上野と共にTaigen株式会社を設立。現在は取締役として、補助金申請支援の商談と、設備メーカー・販売会社との提携づくりを担当。想像力・共感力に優れ、事業者がその事業に取り組む情熱や動機をうまく聞き出し言語化。明るい性格で「加藤さんと話して挑戦する気持ちになれた」と評判。趣味はボイストレーニング。