Column
財務のコラム
コラム
レーザー溶接機の仕様の決め方と見積書|省力化投資補助金の計画で押さえること
公開日: 最終更新日: Taigen株式会社(認定経営革新等支援機関)
レーザー溶接機を省力化投資補助金で計画するときは、溶接の時間より、歪み取りと焼け取りの研磨まで含めた工程の時間で仕様を決めます。
材質と板厚、継ぎ目の形とすき間、治具の精度、光を外に漏らさない囲いを自社の製品から決めれば、溶接機1台でもオーダーメイド性を説明でき、一般型で申請できます。
見積書は発振器、溶接ヘッド、動かす機構、治具、カメラと制御、囲いと集じんに分けて取り、2者以上の相見積もりで比べます。
この記事でわかること
- レーザー溶接機の仕様を決める6つの項目
- 見積書は8つの単位に分けて頼む
- 相見積もりは試し溶接の結果とあわせて比べる
- 対象経費の区分とカタログ注文型のカテゴリ
- 補助額と減る時間の計算例(従業員22人の製缶工場の場合)
- 申請の流れとスケジュール(第9回)
この記事では、TIG溶接(電極と手で添える溶加棒で溶かす溶接)から切り替える板金・製缶の工場を例に、仕様の決め方、見積書の項目、相見積もり、対象経費の区分、カタログ注文型のカテゴリ、補助額の例、第9回の申請の流れを説明します。
レーザー溶接機の仕様を決める6つの項目
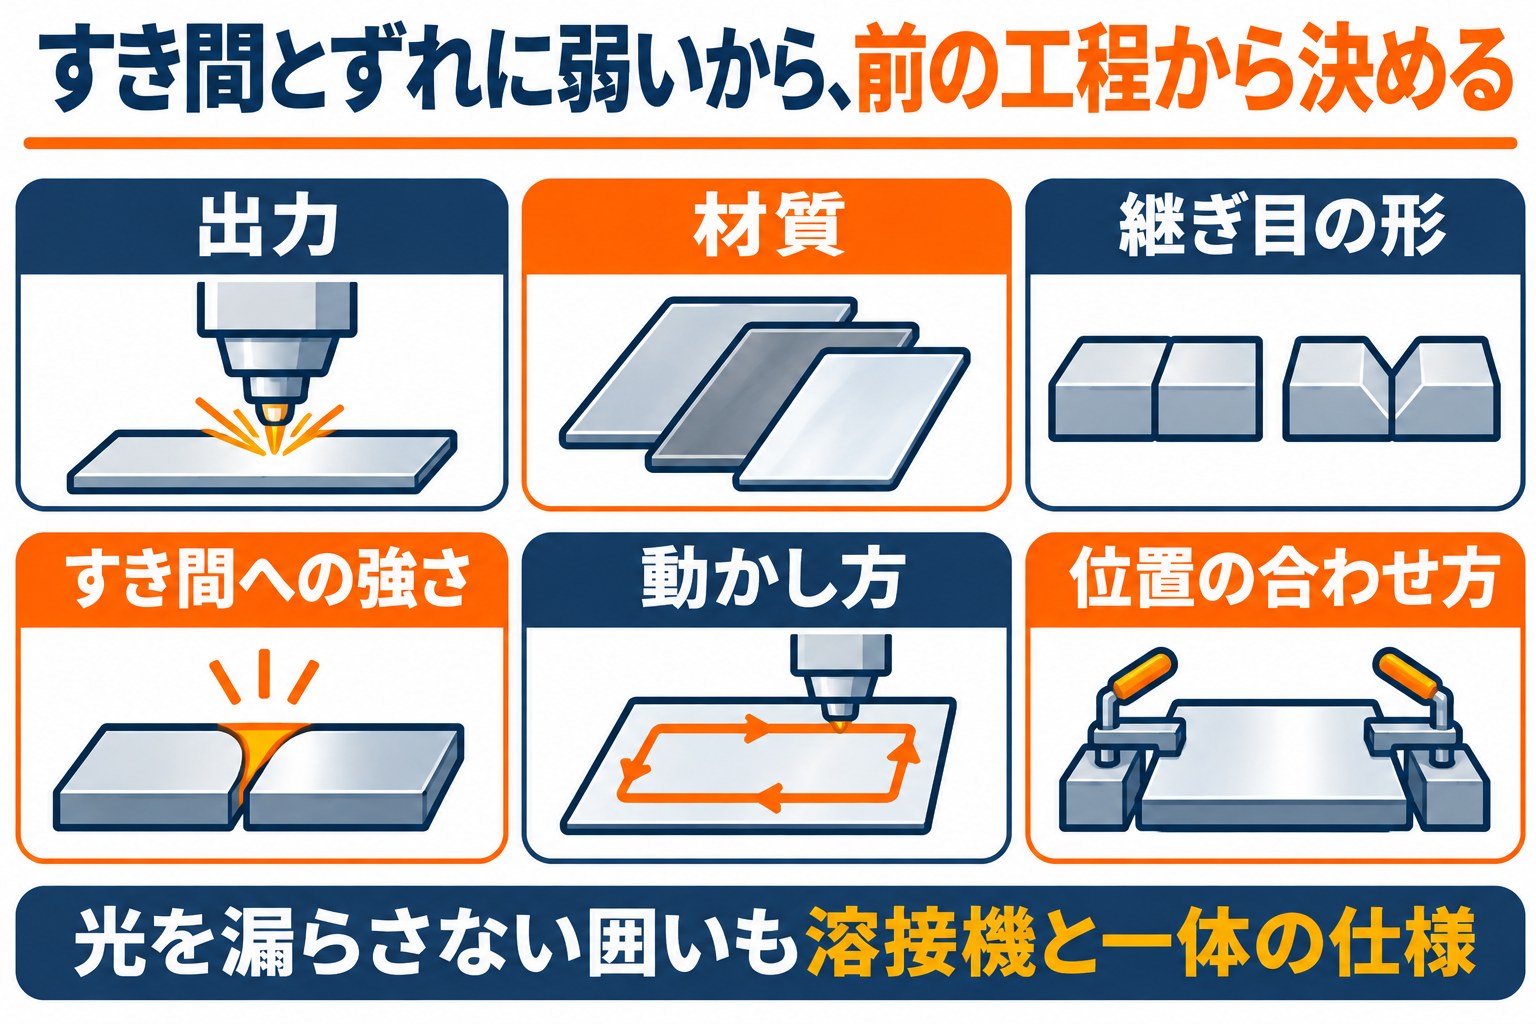
レーザー溶接は、細く絞った光で狭い範囲だけを溶かすため、熱で板が歪みにくく、焼け(溶接の周りの変色)も小さく済みます。
その代わり、継ぎ目のすき間とずれに弱いので、仕様は製品と前の工程の精度から決めます。
| 項目 | 中身 | 決め方の目安 |
|---|---|---|
| 出力 | 発振器の強さ | 溶接するいちばん厚い板と、溶接の速さの狙いから |
| 材質 | ステンレス・鉄・アルミ・銅・亜鉛めっき鋼板 | アルミや銅は光を跳ね返しやすく、条件の幅が狭い |
| 継ぎ目の形 | 突き合わせ・重ね・すみ肉(角の内側) | 主な製品の図面で、いちばん多い継ぎ目から |
| すき間への強さ | 光を小さく揺らして幅を持たせる方式や、ワイヤを送って足す方式 | 切断や曲げで出るすき間の大きさから |
| 動かし方 | 手で持つハンディ型か、ロボットや直交の機構に載せるか | 同じ品物のくり返しが多いかどうか |
| 位置の合わせ方 | 治具で決めるか、カメラで継ぎ目を読んで補正するか | 品物を置く位置のばらつきと、溶接の長さから |
見落としやすいのは、前の工程の精度です。
レーザーの切断や曲げで出る寸法の差が大きいと、継ぎ目にすき間ができ、溶接が乗らなくなります。
曲げの角度や切断の寸法がどこまでそろっているかを先に測っておくと、すき間への強さの仕様を決めやすくなります。
安全の仕様も最初に決める
溶接に使うレーザーは、直接でも反射でも目や肌を傷める強さがあります。
光を外に漏らさない囲いと、扉を開けると止まる仕組みは、溶接機と一体の仕様として決めます。
ハンディ型を選ぶ場合も、作業する区画の囲い、保護めがね、管理する担当者をどうするかを、メーカーと一緒に決めておきます。
オーダーメイド性として書ける点
- ✓主な製品の材質と板厚、継ぎ目の形に合わせた出力と溶接ヘッドの方式
- ✓製品の形に合わせて作る治具と、置く位置のばらつきを吸収する仕組み
- ✓前の工程のすき間に合わせた、光を揺らす方式やワイヤの送り
- ✓製品ごとの溶接の条件を登録して呼び出す仕組み
- ✓工場の広さと動線に合わせた、囲いの大きさと出入り口
見積書は8つの単位に分けて頼む
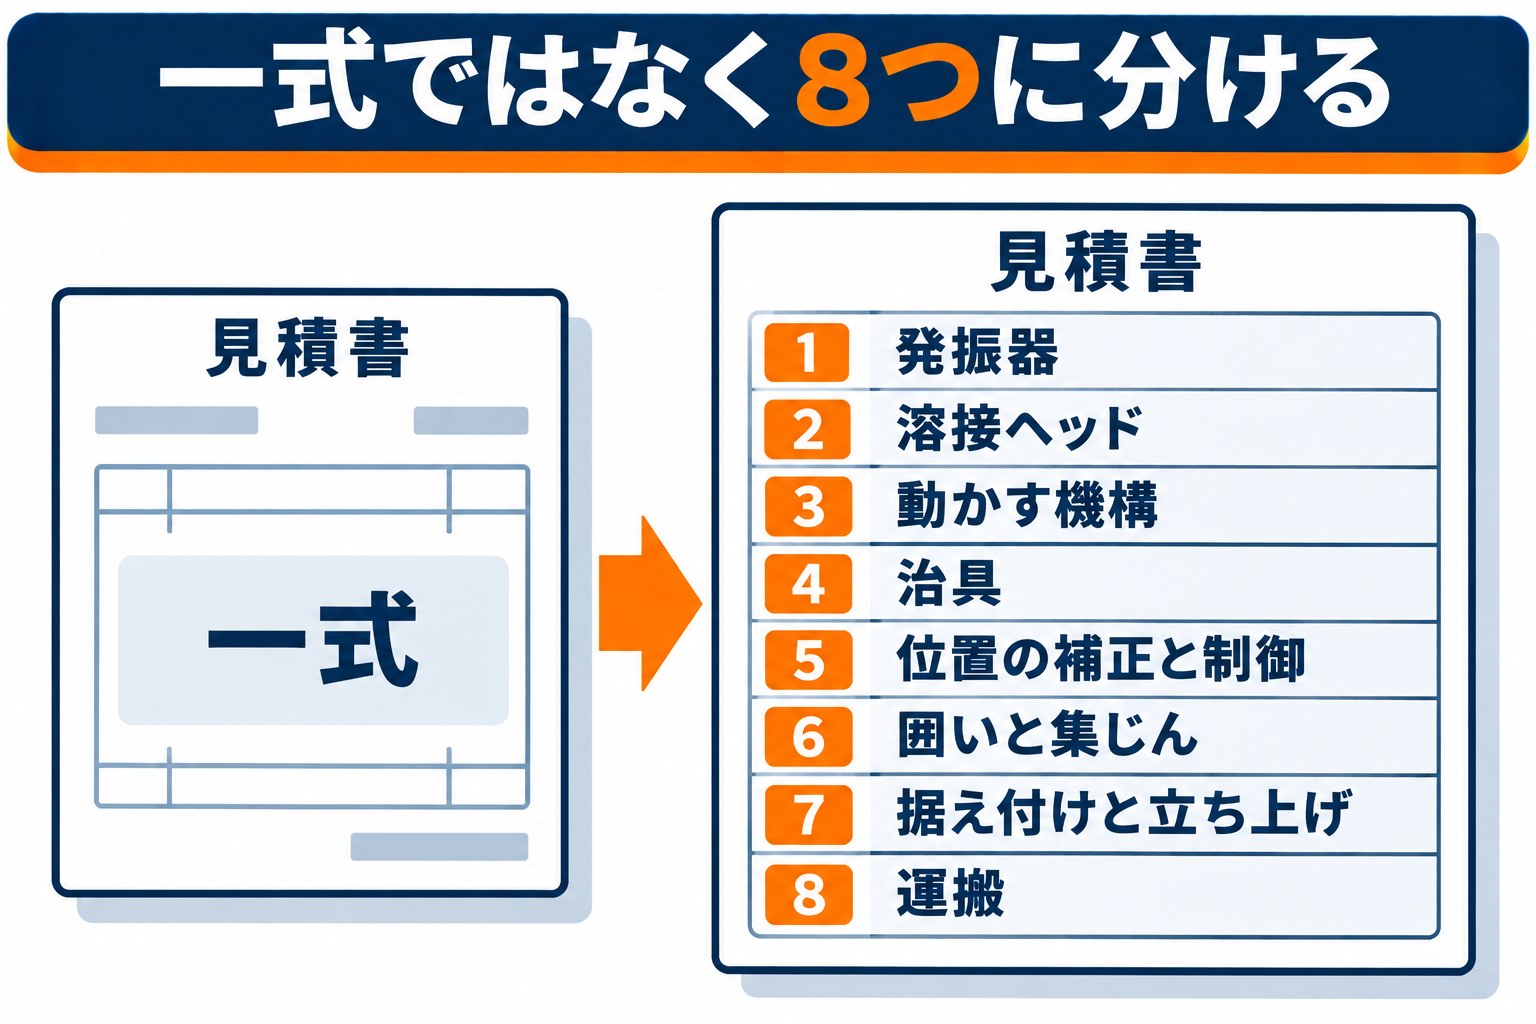
同じレーザー溶接機でも、ハンディ型とロボット一体型では金額の桁が変わります。
構成の幅が広い設備ほど、内訳を細かく出してもらうのが比べる前提です。
| 見積の項目 | 含まれるもの |
|---|---|
| 発振器 | ファイバーレーザーの発振器と冷却の装置 |
| 溶接ヘッド | 光を絞るヘッド、光を揺らす機構、ワイヤの送り装置、保護ガスの配管 |
| 動かす機構 | ロボット、直交の機構、回転台 |
| 治具 | 製品ごとの位置決めと押さえの治具 |
| 位置の補正と制御 | 継ぎ目を読むカメラ、制御のソフト、条件の登録 |
| 囲いと集じん | 光を漏らさない囲い、扉の安全装置、煙を吸う装置 |
| 据え付けと立ち上げ | 据え付け、電気の工事、条件出しの支援、操作の教育 |
| 運搬 | 工場までの運搬と搬入 |
条件出しの支援(製品ごとの溶接の条件を決める作業)が、何品種まで、何日分含まれているかも確かめておきます。
立ち上げの範囲が会社ごとに違うと、金額の比べ方がずれます。
相見積もりは試し溶接の結果とあわせて比べる
補助の対象になる経費は、原則として2者以上の見積もりで比べ、最も安い会社以外を選ぶ場合は理由書を付けます。
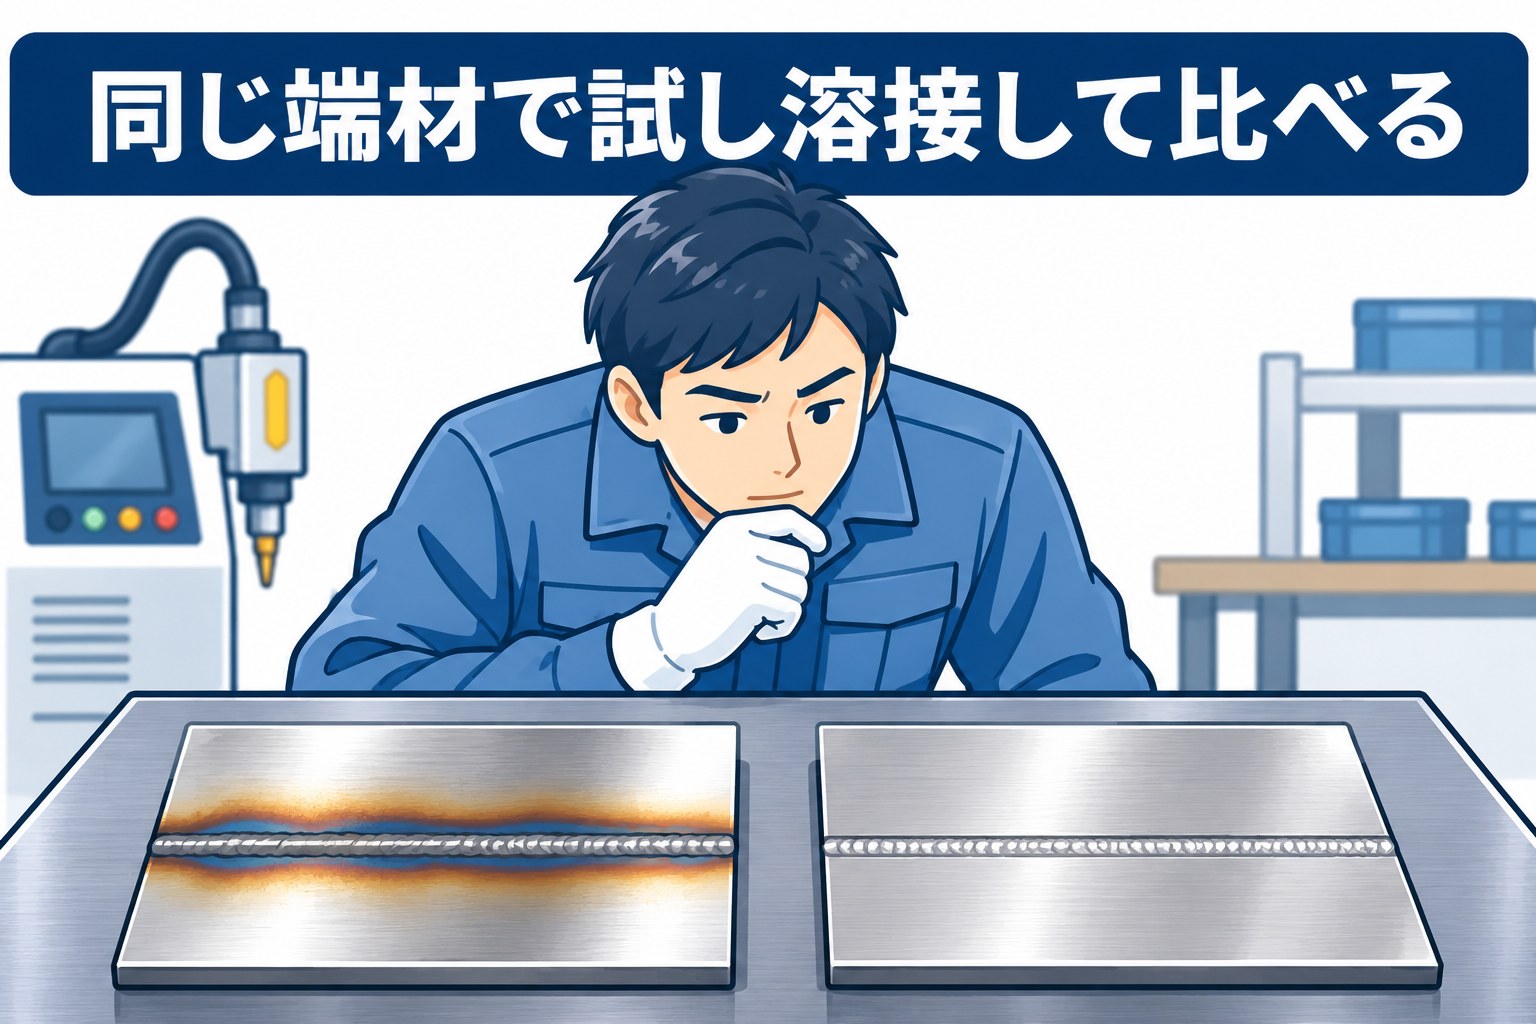
レーザー溶接機の比べ方で役に立つのは、同じ製品の試し溶接です。
主な製品の端材や試作品を各社に同じものとして渡し、溶接の時間、仕上がりの焼けの大きさ、すき間がある部分での溶け込みを見せてもらいます。
理由書は、試し溶接で見えた差(後の研磨が要るか、すき間で溶接が乗ったか)と、条件出しの支援の範囲、納期を使って書くと、安い会社を選ばなかった理由がはっきり伝わります。
自社の設備が対象になるかは、仕様の決め方と計画の示し方で変わります。
気になったらお気軽にご相談ください。
対象経費の区分とカタログ注文型のカテゴリ
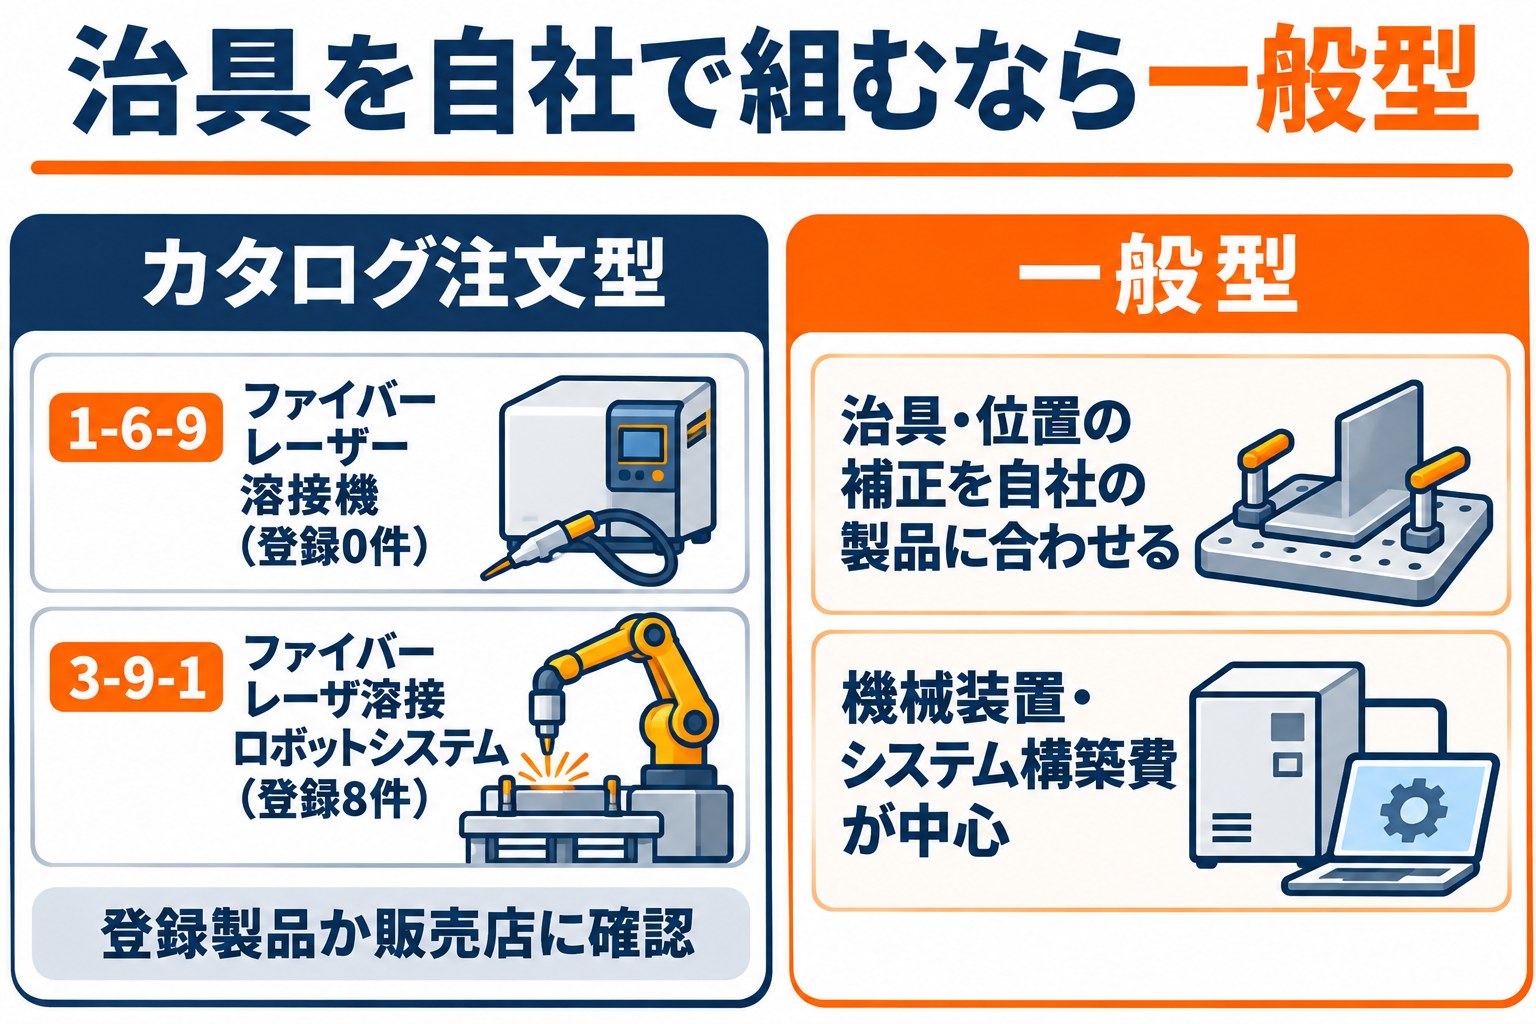
レーザー溶接機の見積もりのうち、発振器・ヘッド・ロボット・治具・カメラと制御・囲いは、一般型で必須の区分である機械装置・システム構築費にまとまります。
工場まで運ぶ費用は運搬費の区分です。
ほかに技術導入費・知的財産権等関連経費・外注費・専門家経費・クラウドサービス利用費の区分もあり、条件出しの支援をどこに入れるかは内容で判断します。
カタログ注文型の製品カテゴリ目次(令和8年10月8日版)には、1-6-9 ファイバーレーザー溶接機(自動車整備業・製造業向け)と3-9-1 ファイバーレーザ溶接ロボットシステムがあります。
ただし同じ版の目次では、1-6-9の製品登録数は0件、3-9-1は8件です。
ロボットと一体の製品を早く入れたい場合は、検討中の製品がカタログに登録されているかを販売店に確かめれば、カタログ注文型も選べます。
治具や位置の補正を自社の製品に合わせて組むなら、一般型で計画するのが自然です。
補助額と減る時間の計算例(従業員22人の製缶工場の場合)
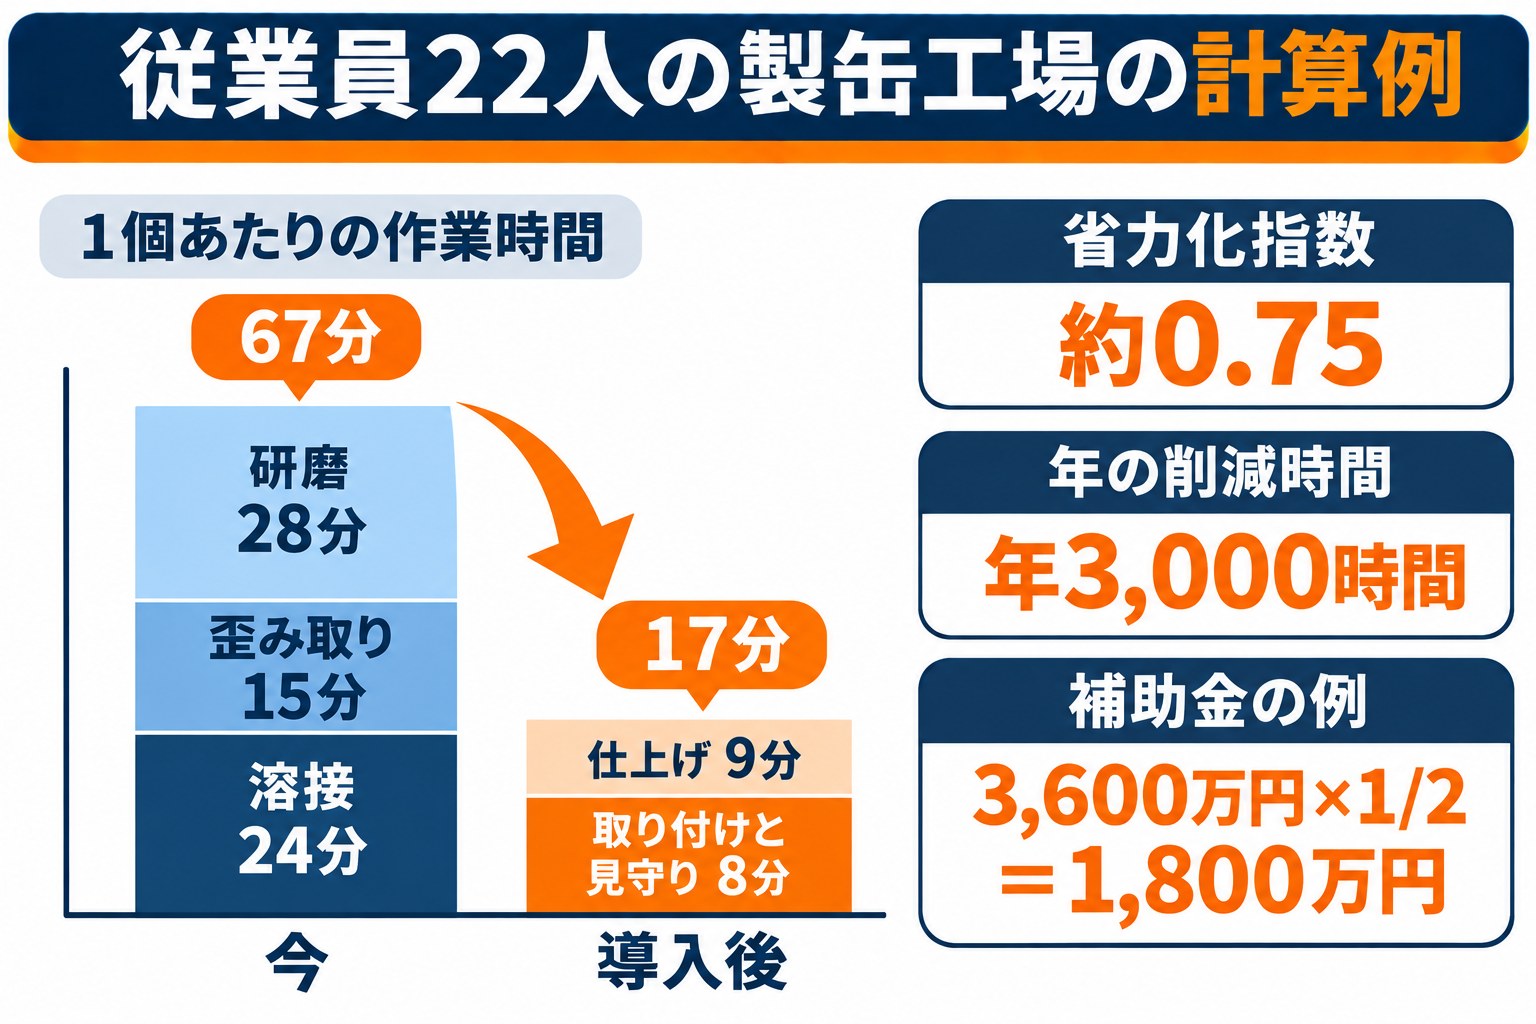
数字はすべて説明のための例です。
ステンレスの箱物を月300個つくる工場で、手のTIG溶接からロボットのレーザー溶接に替える場合を考えます。
| 作業(1個あたり・例) | 今 | 導入後 |
|---|---|---|
| 溶接 | TIG溶接 24分 | 治具への取り付けと見守り 8分 |
| 歪み取り | 15分 | なし |
| 焼け取りとビード(溶接の盛り上がり)の研磨 | 28分 | 軽い仕上げ 9分 |
| 合計 | 67分 | 17分 |
溶接の時間だけを比べると24分が8分になる程度ですが、後の工程まで入れると差は大きく広がります。
歪み取りがなくなるのは、熱の入る範囲が狭く板が反りにくいからです。
この例では1個あたり50分が減り、省力化指数は(67-17)÷67で約0.75です。
月300個なら月250時間、年3,000時間の作業が減ります。
| 従業員数 | 補助上限 | 大幅賃上げ特例の場合 |
|---|---|---|
| 5人以下 | 750万円 | 1,000万円 |
| 6〜20人 | 1,500万円 | 2,000万円 |
| 21〜50人 | 3,000万円 | 4,000万円 |
| 51〜100人 | 5,000万円 | 6,500万円 |
| 101人以上 | 8,000万円 | 1億円 |
補助率は1/2が基本で、最低賃金引上げ特例に当たる中小企業と、小規模企業者・小規模事業者・再生事業者は2/3です。
| 構成(例) | 対象経費(税抜) | 補助率 | 補助額 |
|---|---|---|---|
| 溶接機と製品ごとの治具・囲い | 1,600万円 | 1/2 | 800万円 |
| ロボット・カメラによる位置の補正まで | 3,600万円 | 1/2 | 1,800万円 |
| 同じ構成で最低賃金引上げ特例に当たる場合 | 3,600万円 | 2/3 | 2,400万円 |
従業員21〜50人の補助上限は3,000万円なので、どの例も上限の中です。
研磨から離れた人を組立や検査に回す計画にすると、浮いた時間の使い道と付加価値額の伸びが一続きで説明できます。
歪み取りと研磨は、腕のいい人ほど長く張り付いている作業です。
その人の時間を難しい製品の溶接や若手の指導に移す形で書くと、計画書の筋が通ります。
申請の流れとスケジュール(第9回)
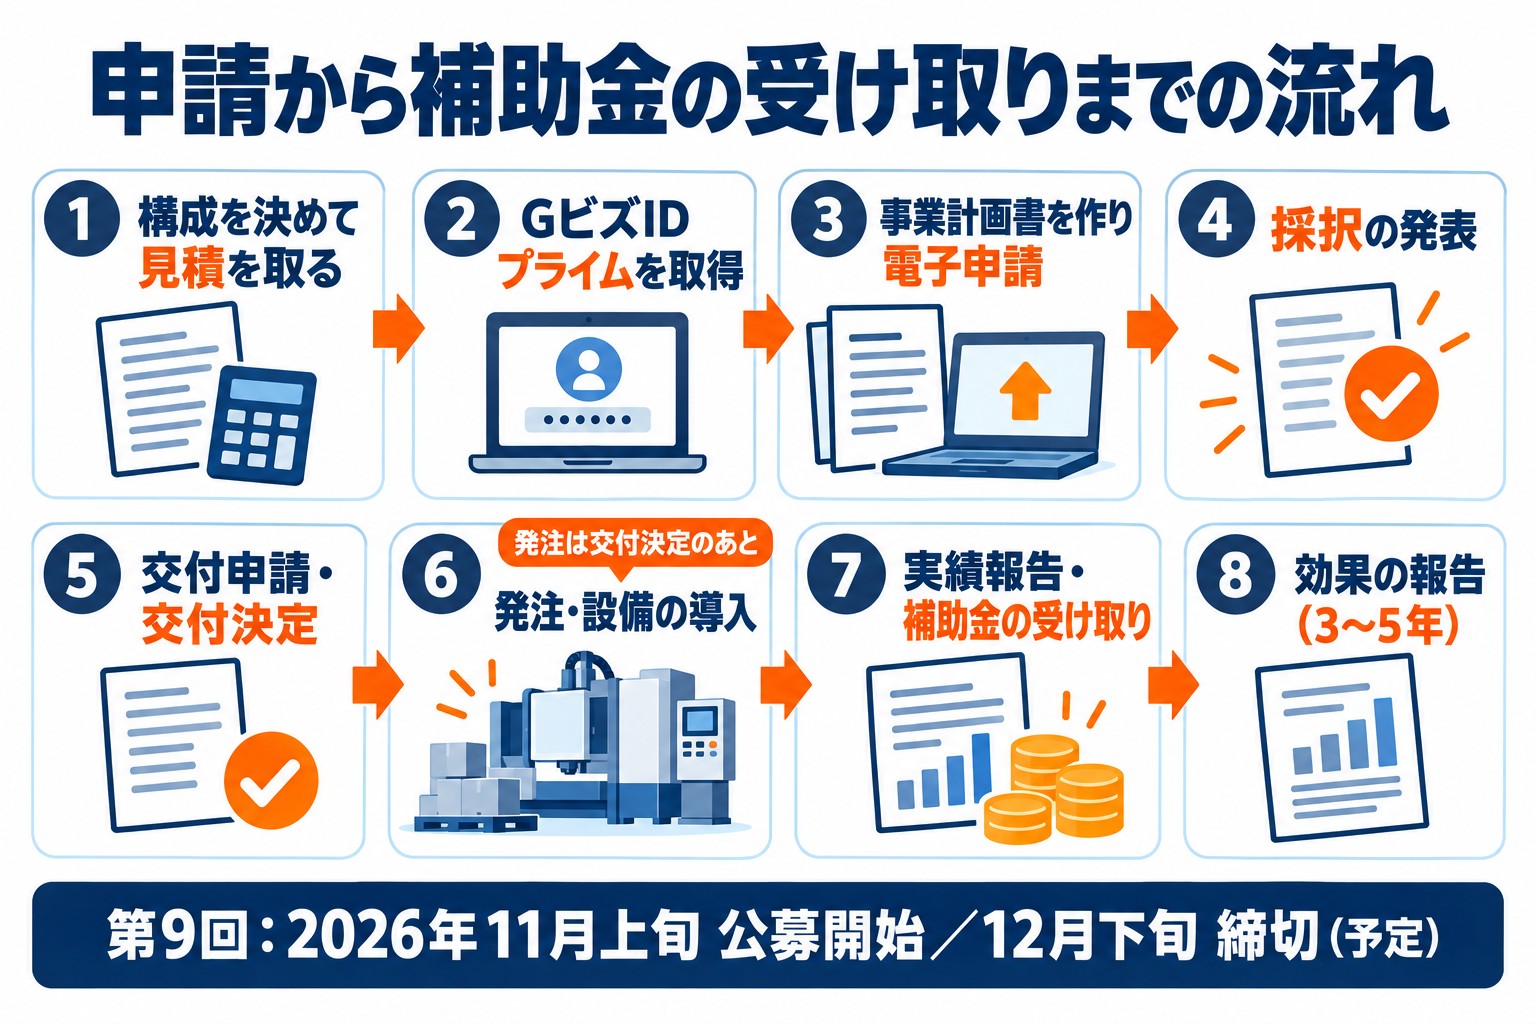
一般型の第9回は2026年11月4日に公募が始まり、申請の受付は12月上旬から、締切は12月下旬の予定です(一般型の公式サイト)。
2027年3月下旬に採択が発表される見込みで、日程は調整中です。
- 主な製品の溶接・歪み取り・研磨・手直しの時間を分けて記録する
- 材質・板厚・継ぎ目の形と、前の工程のすき間から仕様を決める
- 端材を2者以上に渡して試し溶接をし、項目を分けた見積書をそろえる
- 研磨から離れた人の行き先を決め、3〜5年の付加価値額と給与の見通しを立てる
- GビズIDプライムで申請し、採択されたら2か月のうちに交付申請を出す
- 交付決定が出てから発注し、条件出しを終えて実績報告をする
計画では、労働生産性を年平均4.0%以上、1人当たり給与支給総額を年平均3.5%以上伸ばし、事業場内最低賃金を地域別より30円以上高く保つ見通しを示します。
21名以上の会社は一般事業主行動計画の公表も求められます。
据え付けから条件出しまでを、交付決定から14か月の中に収めます。
締切から逆算すると、試し溶接の依頼は早いほど有利です。
端材を送って結果を待つ間に、作業時間の記録と決算書の確認を並行して進められます。
製品ごとの治具は、図面がそろってから作り始めるため、納期が延びやすい部分です。
治具を作る品種の数と納期を見積書に書いてもらうと、期間内に条件出しまで終えやすくなります。
よくある質問
Q. ハンディ型のレーザー溶接機でも計画になりますか?
なります。
ハンディ型でも、自社の製品の材質と板厚に合わせた出力や、光を揺らす方式、作業区画の囲いを決めた経緯を書けば、オーダーメイド性を説明できます。
歪み取りと研磨の時間が減ることを示すのが中心です。
Q. 新しい製品をつくるためにレーザー溶接機を入れたいです。
新しい製品の開発を伴う投資なら、新事業進出・ものづくり商業サービス補助金が合うことがあります。
第2回は11月30日15時に受付が始まり、12月25日15時が締切です。
Q. アルミや銅も溶接できますか?
アルミや銅は光を跳ね返しやすく、条件の幅が狭い材質です。
扱う予定があるなら、その材質での試し溶接を見積もりの条件に入れ、出力と溶接ヘッドの方式を決めます。
レーザー溶接機の補助金はTaigenに無料で相談できます
レーザー溶接機の計画は、溶接そのものより、歪み取りと研磨にかかっている時間を数えるところから始まります。
作業の記録と試し溶接の結果をもとに、仕様と見積書の分け方、補助金の選び方まで一緒に整理します。
Taigen株式会社は、採択158件・支援した補助金の総額28億円以上の実績をもとに、仕様の整理から事業計画書づくり、採択後の交付申請・実績報告まで伴走します。
対象になるか、補助額はいくらになるか。
まずは無料でお確かめください。
補助金の申請を相談したい方へ
設備投資や新しい事業の計画に、どの補助金が合うか。いくら補助されるか。60分の無料オンライン相談でお答えします。
認定経営革新等支援機関/採択158件・支援した補助金の総額28億円以上
無料相談を予約するサービス内容とよくある質問 | 料金 | 採択実績
中小企業省力化投資補助金(一般型)の設備別ガイド | 新事業進出・ものづくり商業サービス補助金の業種別ガイド
この記事を書いた人
加藤 巧海
1996年広島県生まれ。大手コンサル会社にて経営計画・資金繰り・補助金支援を経験後、上野と共にTaigen株式会社を設立。現在は取締役として、補助金申請支援の商談と、設備メーカー・販売会社との提携づくりを担当。想像力・共感力に優れ、事業者がその事業に取り組む情熱や動機をうまく聞き出し言語化。明るい性格で「加藤さんと話して挑戦する気持ちになれた」と評判。趣味はボイストレーニング。