Column
財務のコラム
コラム
圧造機(ヘッダー)の仕様の決め方と見積書|部品と線材から補助金の申請まで
公開日: 最終更新日: Taigen株式会社(認定経営革新等支援機関)
圧造機(ヘッダーとも呼ばれ、金属の線材を切って金型で押しつぶし、ねじやピンの頭などの形を作る機械)の仕様は、作りたい部品の形と、使う線材の太さ・材質から決めます。
段数、打つ力、金型の替え方、荷重の監視、転造機へのつなぎ方を自社の部品に合わせて選んだ経緯を書けば、機械1台の計画でも一般型の対象として説明が立ちます。
見積書は本体・金型・監視・後の工程へのつなぎ・基礎の工事に分けておくと、審査の説明と補助の対象の整理がそろいます。
この記事でわかること
- 冷間圧造の工程で人の時間が取られている所
- 部品と線材から仕様を決める
- 見積書に入れる項目
- 試し打ちで相見積もりを比べる
- 対象経費の区分と、カタログの「ヘッダー」との違い
- 補助額の例(従業員35人のねじの工場)
この記事では、人の時間がどこにあるかの洗い出しから入り、仕様の決め方、見積の行、試し打ちでの比べ方、経費の区分、ねじの工場での試算、第9回の日程までを扱います。
冷間圧造の工程で人の時間が取られている所
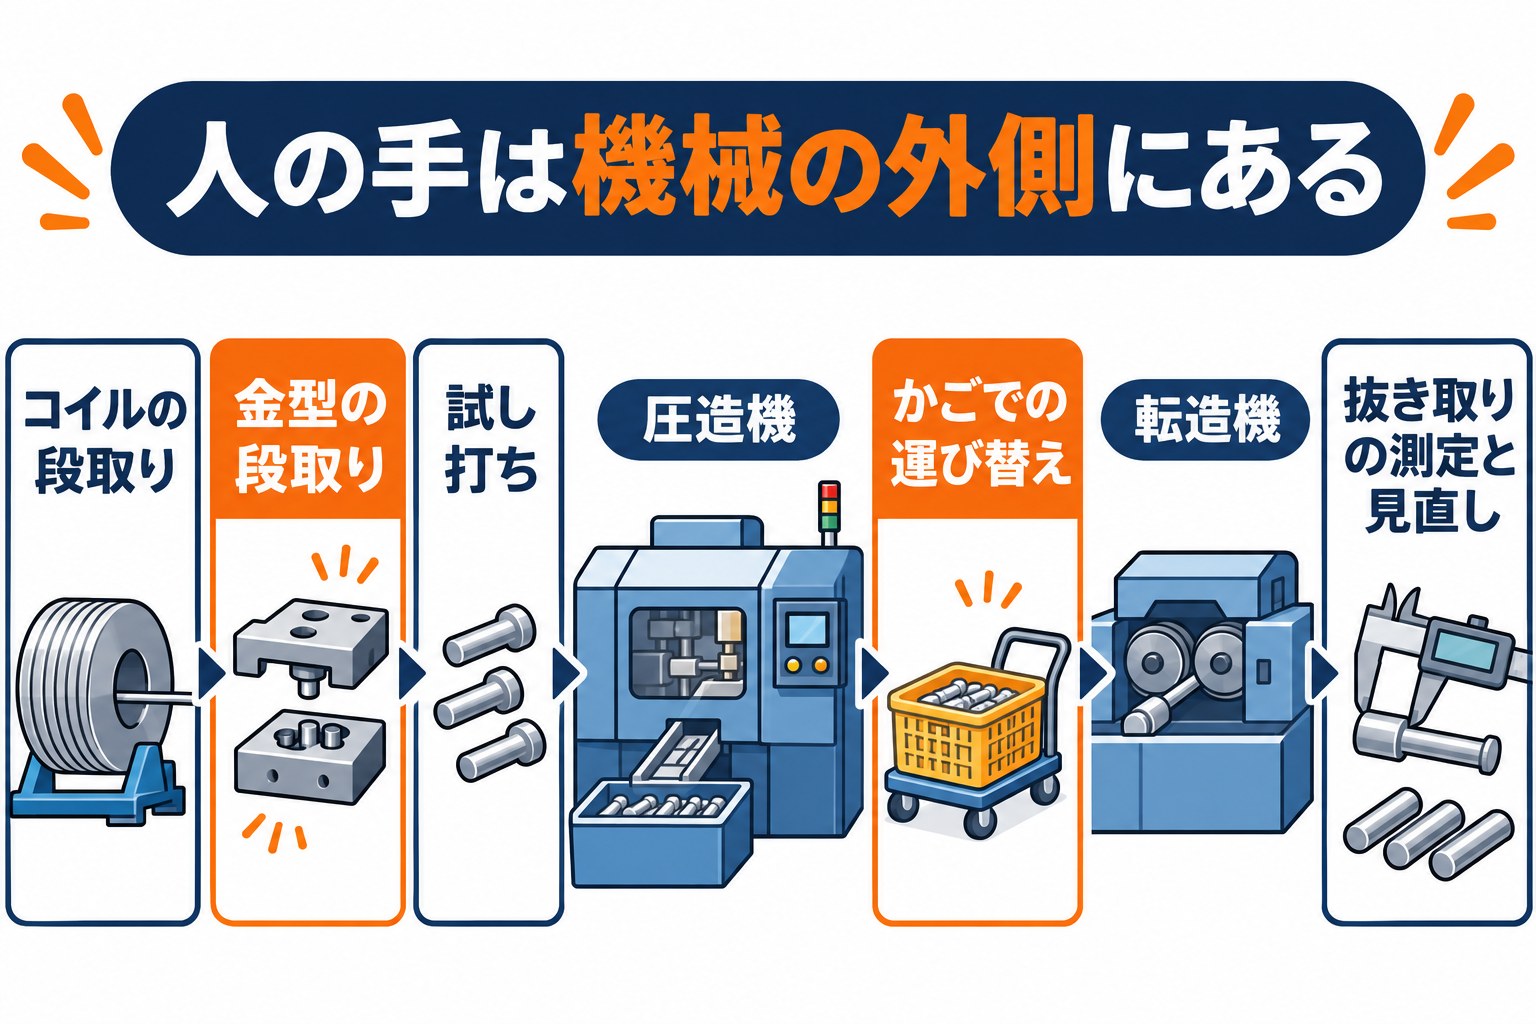
圧造機は1分間に何十個も打つ速い機械ですが、人の手が要るのは機械の外側です。
いちばん時間を食うのは、金型の段取りと、打った部品の運び替えです。
| 作業 | 中身 | 時間を取られる人 |
|---|---|---|
| コイルの段取り | 重い線材のコイルを受け台に載せ、先端を曲がりを直すローラーに通す | 作業者(クレーンを使う) |
| 金型の段取り | ダイとパンチを替え、段ごとの芯とすきまを合わせる | 熟練の職人 |
| 試し打ち | 数個打って、頭の径と高さ、首の下の長さを測り、位置を直す | 熟練の職人 |
| 運び替え | 打った部品をかごにため、転造機(ねじ山を付ける機械)まで運んで入れる | 作業者 |
| 抜き取りの測定と見直し | 決まった数ごとに測り、怪しいロットは全部を広げて見直す | 検査の担当 |
| 金型の手入れ | 割れや摩耗を見て、研ぎや交換を決める | 熟練の職人 |
金型の段取りと試し打ちは、経験のある職人に偏ります。
品番が多い工場ほど、1日に何度も機械が止まり、職人が段取りに張り付く時間が長くなります。
部品と線材から仕様を決める
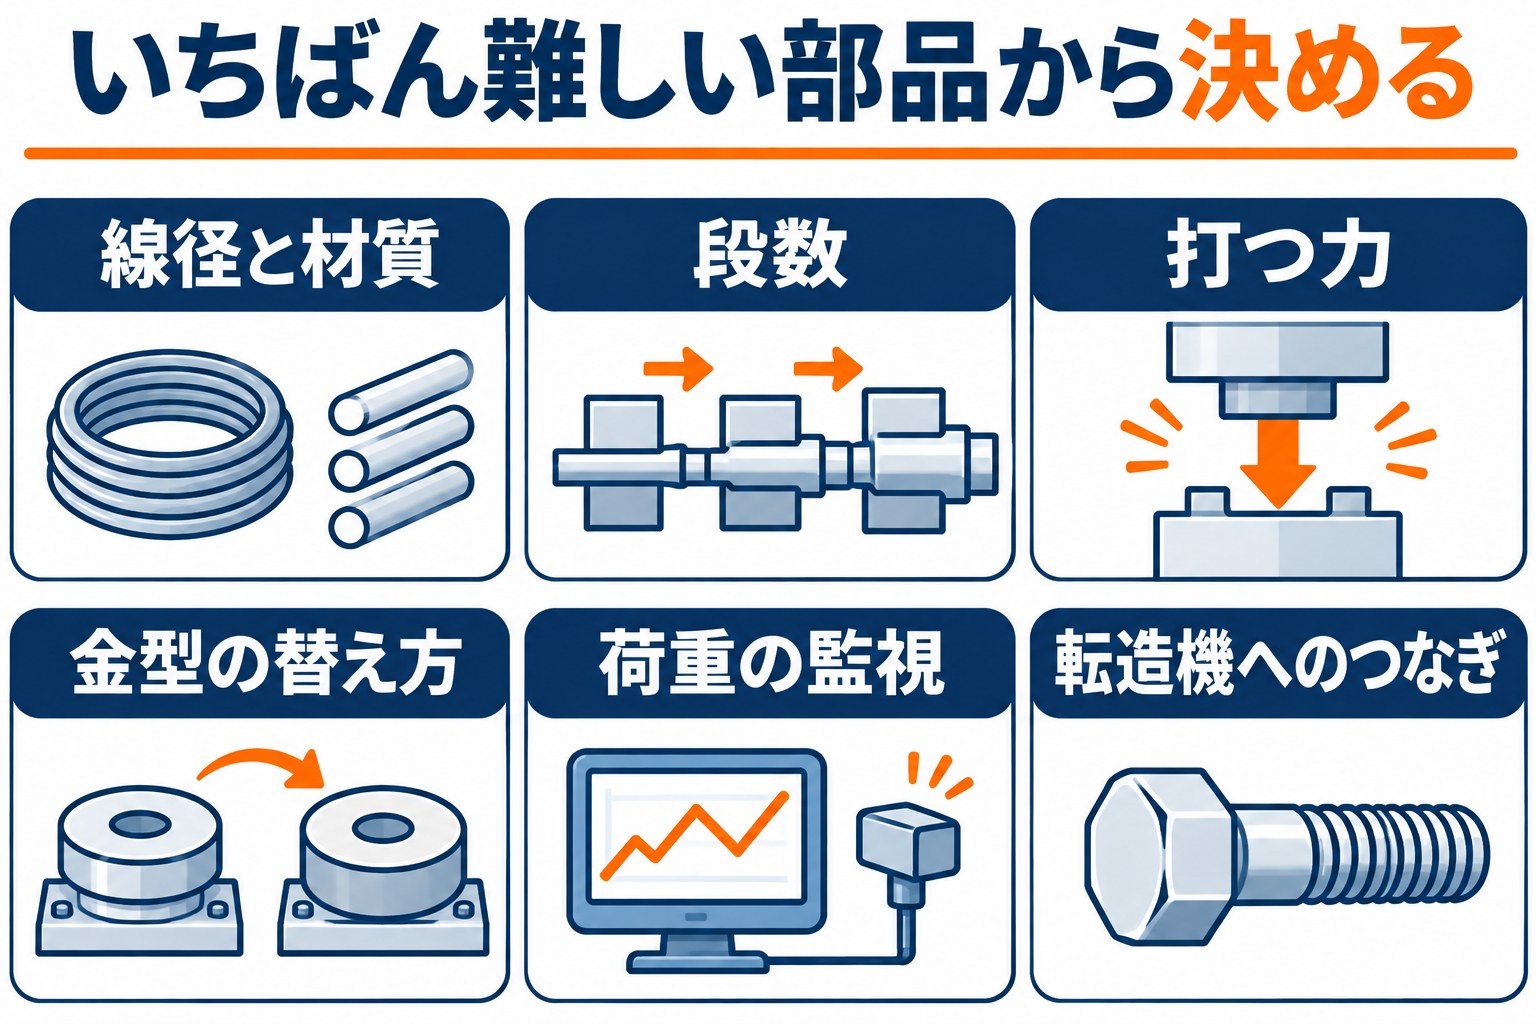
同じ圧造機でも、部品の形と線材で、段数も打つ力も変わります。
よく流れる品番の中で、いちばん形の難しい部品から決めます。
| 仕様の項目 | 何で決めるか | 圧造機ならではの注意 |
|---|---|---|
| 線径と材質 | 部品の太さと、炭素鋼・ステンレス・銅・アルミの別 | ステンレスは押すほど硬くなり、同じ太さでも大きな力が要る |
| 段数 | 形の複雑さ | 頭を2回で打つ機械か、何段もの金型で順に形を作る多段の機械か |
| 打つ力 | 線径と材質と、いちばん大きく変形させる段 | 力に余裕がないと金型の寿命が縮む |
| 部品の長さ | 切る長さと首の下の長さ | 長い部品は段から段へ送るつかみの形が変わる |
| 1分あたりの個数 | 月の数量 | 速さより、段取りの短さが効く工場も多い |
| 金型の替え方 | 品番の数 | 機械の外で金型を組んでおけるか、段ごとの位置を記録して呼び出せるか |
| 荷重の監視 | 不良の出方 | 1個ごとの打つ力の変化で、金型の欠けや材料の異常を見分ける |
| 後の工程とのつなぎ | 転造や熱処理への流れ | 部品の向きをそろえて、そのまま転造機へ送るか |
- ✓よく流れる部品の図面と、月の数量・品番の数
- ✓線材の太さ・材質と、仕入れのコイルの重さ
- ✓今の工程表(切削や別の機械に分けている工程があるか)
- ✓品番替えの回数と、1回の段取りと試し打ちの時間
- ✓不良の記録(どの寸法が、どれくらいの頻度で外れるか)
切削から圧造に替える計画
旋盤などで削って作っている部品を圧造に替えると、削る工程とその間の運び替えがなくなり、削りくずになっていた材料のむだも減ります。
削る工程に付いていた人の時間を、工程ごとに分けて数えます。
導入後に増える作業
多段の機械に替えると、段の数だけ金型の点検の箇所が増えます。
荷重の監視を入れた場合は、品番ごとに正常な打つ力の範囲を決める作業も生まれるので、導入後に発生する業務として省力化指数の式で差し引きます。
見積書に入れる項目
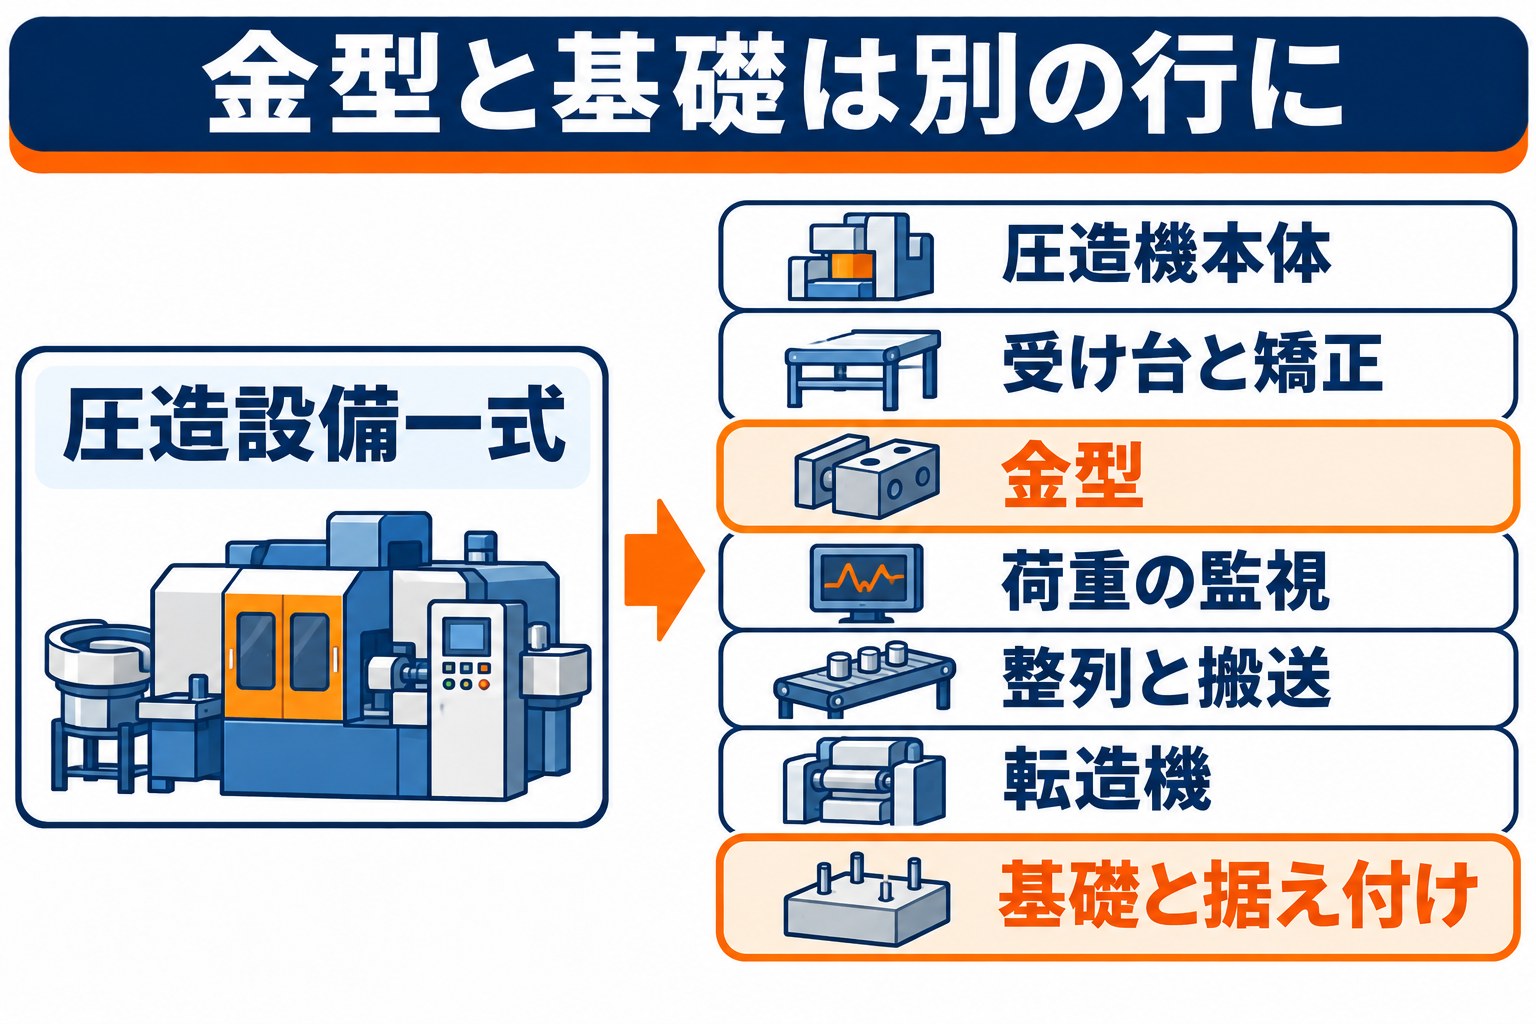
圧造機の見積もりは、機械と金型、後の工程の装置で納める会社が違うことがよくあります。
会社が違っても、機器ごとに行を分けた見積書をそろえます。
| 見積の行 | 中身 |
|---|---|
| 圧造機本体 | 段数・打つ力・扱える線径と長さ・1分あたりの個数 |
| 線材の受け台と矯正 | コイルの受け台と、曲がりを直すローラー |
| 金型 | 品番ごとのダイ・パンチと、機械の外で組んでおく台 |
| 荷重の監視 | 打つ力を測る装置と、外れた品をはじく仕組み |
| 整列と搬送 | 部品の向きをそろえる装置と、転造機へ送るシュート |
| 転造機 | つなぐ場合の転造機と、そのダイス |
| 基礎と据え付け | 振動を抑える基礎・運搬・据え付け・電気の工事 |
金型がどこまで補助の対象になるかは、最新の公募要領で確かめます。
そのために、金型は本体と混ぜずに単独の行にしてもらいます。
自社の設備が対象になるかは、仕様の決め方と計画の示し方で変わります。
気になったらお気軽にご相談ください。
試し打ちで相見積もりを比べる
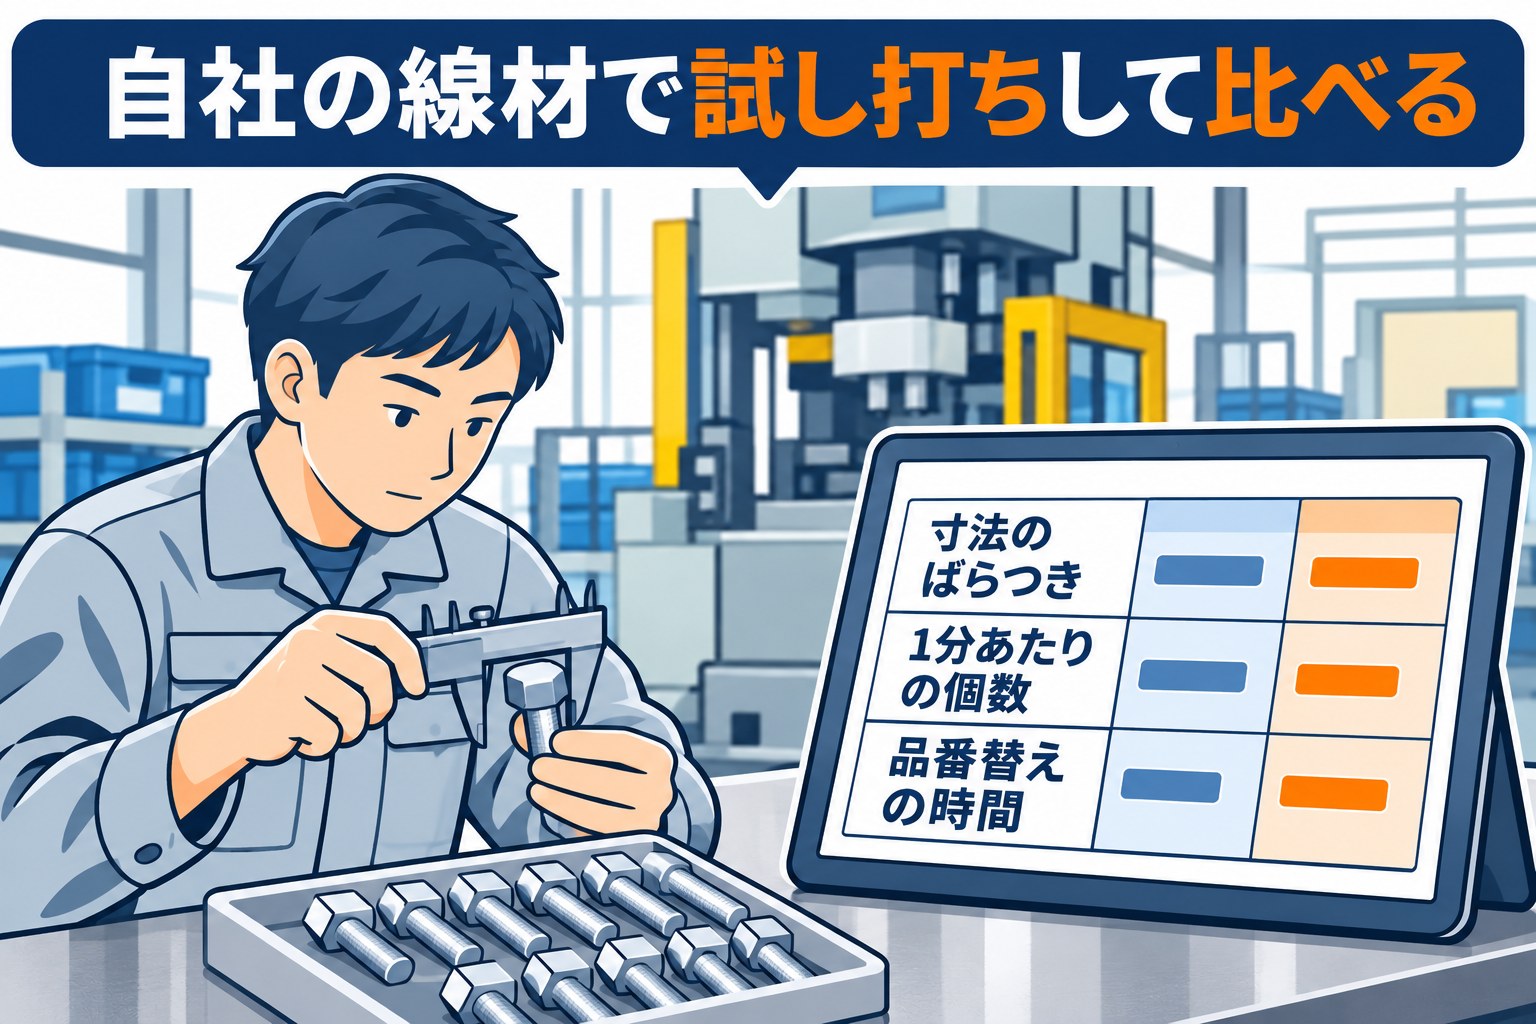
申請には2者以上の見積もりが要ります。
圧造機は、カタログの能力が近くても、自社の線材と部品で打ったときの寸法のばらつきと段取りの時間に差が出ます。
可能なら、よく流れる部品で試し打ちをしてもらいます。
寸法のばらつき・1分あたりの個数・品番替えの時間を同じ表に並べると、価格の差の中身が見えます。
最も安い見積もりの会社以外を選ぶ場合は、選んだ理由を理由書にまとめます。
試し打ちで寸法がそろっていた、金型の位置を記録できて段取りが短かった、といった結果を添えておくと、理由がはっきり伝わります。
対象経費の区分と、カタログの「ヘッダー」との違い
圧造機の計画で中心になるのは機械装置・システム構築費で、この区分を必ず含め、1点50万円(税抜)以上の機械を少なくとも1つ入れます。
| 区分 | 圧造機の計画で当たり得るもの |
|---|---|
| 機械装置・システム構築費(必須) | 圧造機・受け台と矯正・荷重の監視・整列と搬送・転造機 |
| 運搬費 | 重い機械の運搬 |
| そのほかの区分(技術導入費・知的財産権等関連経費・外注費・専門家経費・クラウドサービス利用費) | 計画に要る場合だけ |
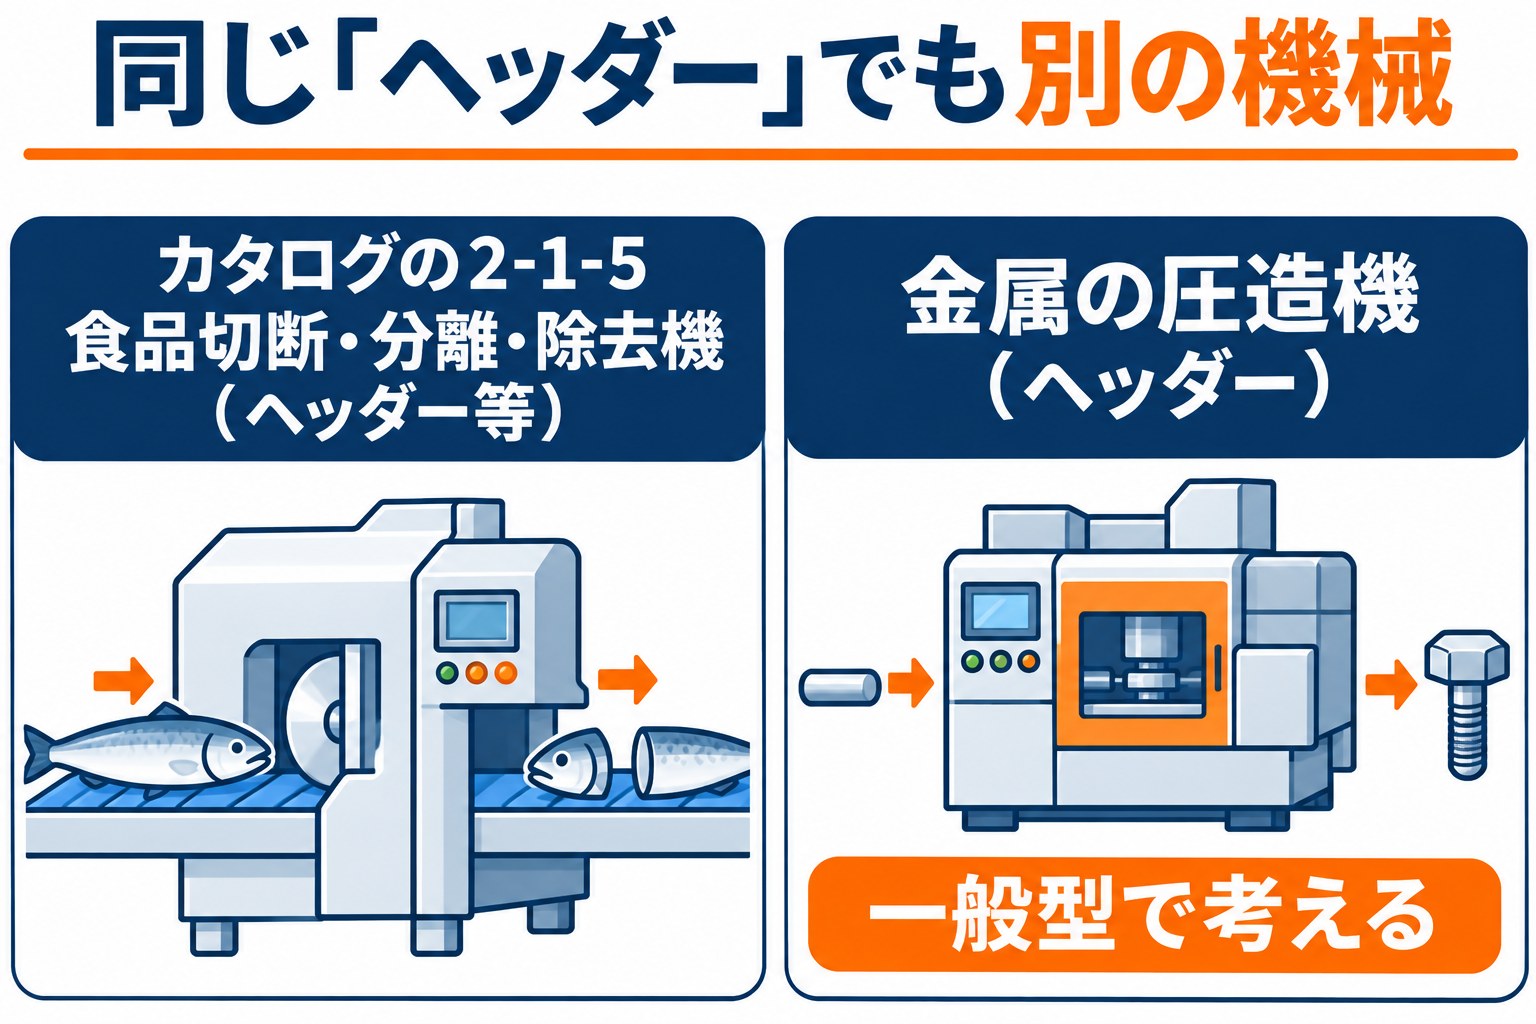
カタログ注文型の製品カテゴリ目次(令和8年10月8日版)には「ヘッダー」という言葉が出てきますが、それは2-1-5 食品切断・分離・除去機(ヘッダー、ガッター、オートシェラー、芯取り機等)の中で、魚の頭を落とすような食品の機械を指しています。
金属の圧造機とは別の機械です。
「プレス・板金加工用機器」の欄にも圧造機の区分は見当たらないため、圧造機を中心にした計画は一般型で考えます。
補助額の例(従業員35人のねじの工場)
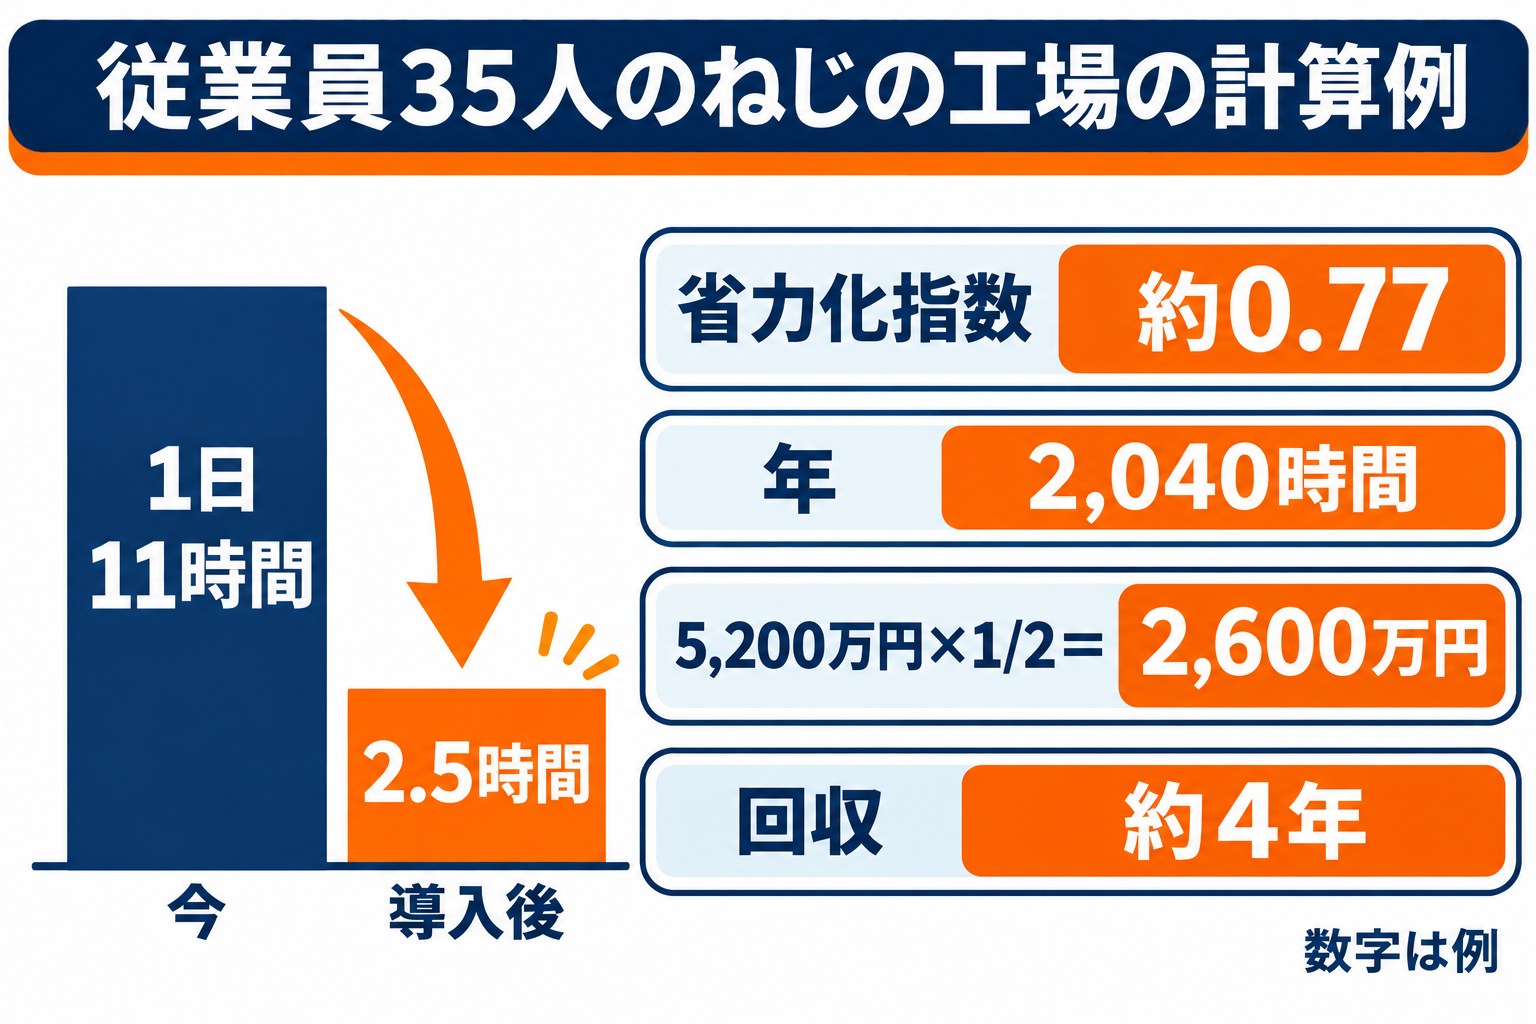
この節の時間と金額は、計算の筋道を示すための例です。
単発の圧造機で頭を打ち、かごで転造機まで運んでいる工場を考えます。
| 作業(1日あたり・例) | 今 | 導入後 |
|---|---|---|
| 運び替えと転造機への投入 | 1人×6時間 | 整列の装置の見回り 0.5時間 |
| 金型の段取りと試し打ち | 2回×1.5時間=3時間 | 2回×45分=1.5時間 |
| 抜き取りの測定と見直し | 2時間 | はじかれた品の確認 0.5時間 |
| 合計 | 11時間 | 2.5時間 |
1日8.5時間が浮き、省力化指数は(11-2.5)÷11で約0.77です。
年240日の稼働なら、年2,040時間を新しい品番の立ち上げや金型づくりに回せます。
| 従業員数 | 補助上限 | 大幅賃上げ特例の場合 |
|---|---|---|
| 5人以下 | 750万円 | 1,000万円 |
| 6〜20人 | 1,500万円 | 2,000万円 |
| 21〜50人 | 3,000万円 | 4,000万円 |
| 51〜100人 | 5,000万円 | 6,500万円 |
| 101人以上 | 8,000万円 | 1億円 |
| ケース(例) | 補助の対象(税抜) | 補助率 | 補助額 |
|---|---|---|---|
| 多段の圧造機+金型+荷重の監視+整列と転造機へのつなぎ | 5,200万円 | 1/2 | 2,600万円 |
| 同じ構成で、2/3の補助率に当たる場合 | 5,200万円 | 2/3 | 約3,467万円→上限の3,000万円 |
補助率2/3は、中小企業で最低賃金引上げ特例に当たる場合と、小規模企業者・小規模事業者・再生事業者の場合です。
大幅賃上げ特例に当たれば、従業員21〜50人の上限は4,000万円に上がります。
投資回収期間は、浮く人件費(年2,040時間×2,800円(例)で約571万円)と、空いた職人で受ける新しい部品の付加価値額(年729万円(例))の合計約1,300万円で5,200万円を割り、約4年です。
計算の根拠は、資料にして申請に添えます。
第9回の申請の日程と手順
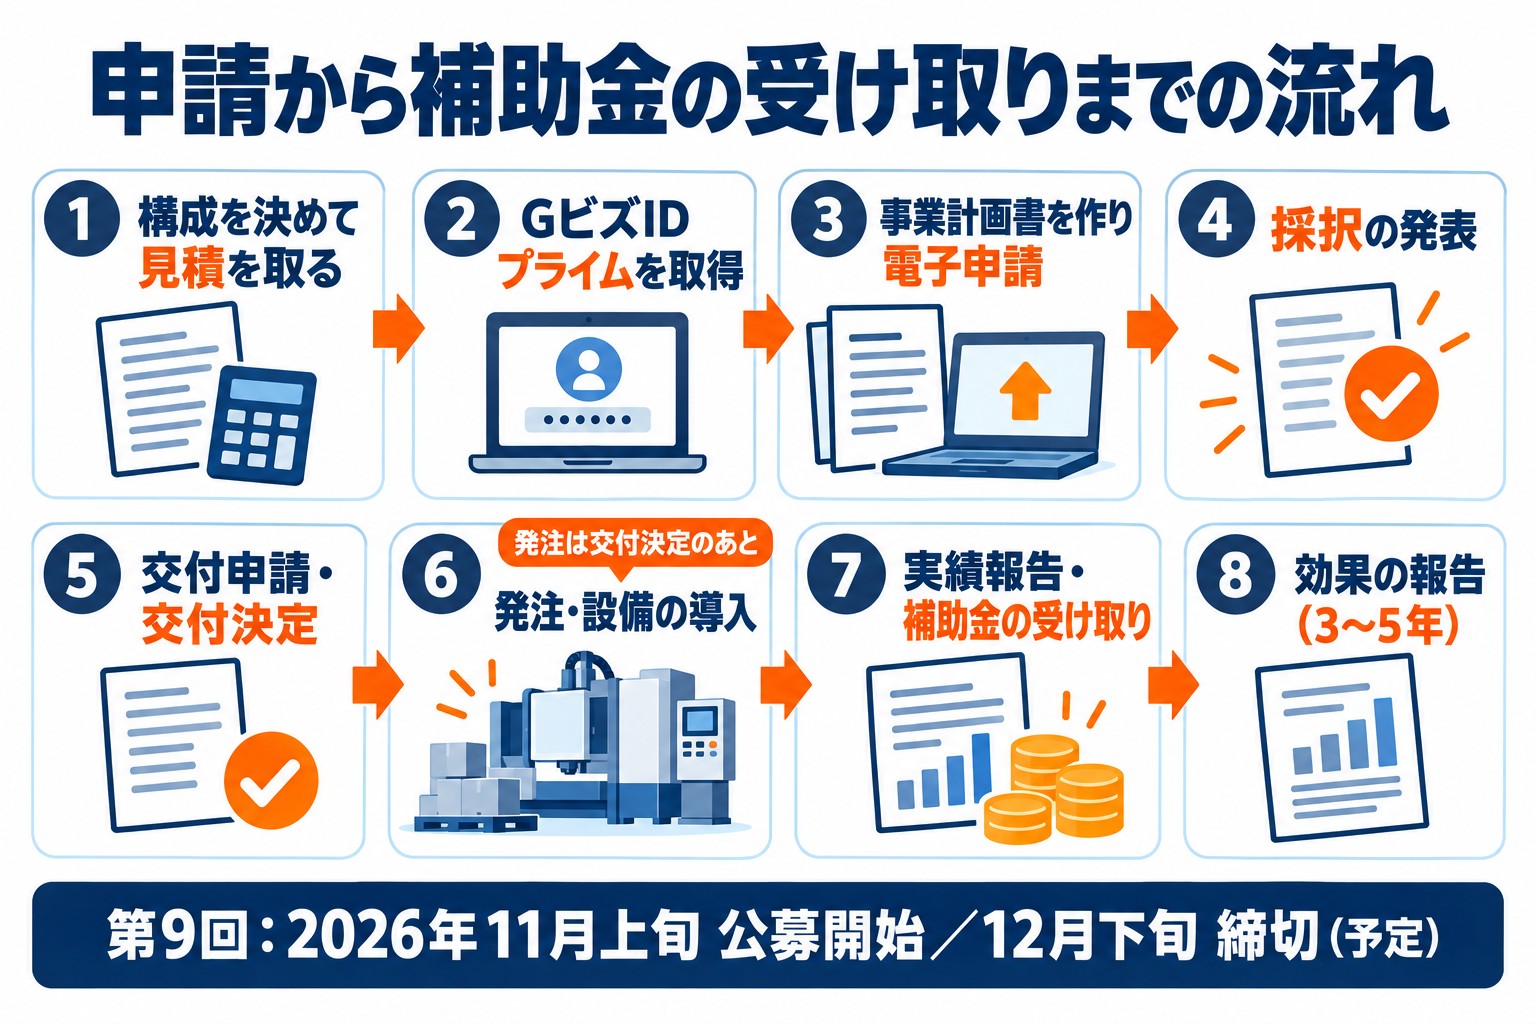
第9回の公募要領は11月4日に出ており、受付の開始は12月上旬、締め切りは12月下旬の予定です(一般型の公式サイト)。
採択の発表は2027年3月下旬が見込まれていますが、日付はまだ調整中です。
| 順番 | 圧造機の計画でやること |
|---|---|
| 1 | 品番替えの回数、段取りと試し打ち、運び替え、見直しの時間を1週間記録する |
| 2 | いちばん難しい部品から仕様を決め、2者以上に試し打ちと見積もりを頼む |
| 3 | 見積の行を区分に当てはめ、金型と基礎の工事を分ける |
| 4 | 労働生産性 年平均4.0%以上・1人当たり給与支給総額 年平均3.5%以上・事業場内最低賃金が地域別+30円以上・一般事業主行動計画の公表(21名以上)を満たす計画で電子申請する |
| 5 | 採択発表から2か月以内に交付申請し、交付決定を受けてから発注する |
| 6 | 交付決定から14か月以内に据え付け・支払い・実績報告を済ませる |
大きな圧造機は受注生産で、振動を抑える基礎の工事も要るため、納期と基礎工事の日程を見積もりと同時に聞くと14か月の見通しが立ちます。
今の機械を動かしながら据え付ける場所も、先に決めておきます。
よくある質問
Q. 今の圧造機に、荷重の監視だけを後から付ける計画でもよいですか?
後付けで見直しの作業が減ることを示せれば、計画に入れて考えられます。
単価50万円(税抜)以上の機械装置等が1つ以上要る点も合わせて確かめます。
Q. 同じ段数の新しい機械に替える計画は、どう考えますか?
同じ働きの機械に替えるだけでは、作業が減る説明が弱くなります。
金型の位置の記録や荷重の監視、転造機へのつなぎなどで、段取りや運び替えがどれだけ減るかを示します。
Q. 基礎の工事も補助の対象になりますか?
据え付けや基礎の工事がどこまで対象になるかは、最新の公募要領で確かめます。
見積書で、工事を機械と分けておくと判断しやすくなります。
圧造機の仕様と見積もりの分け方を、Taigenに相談する
部品の図面と品番替えの記録を伺えば、段数や監視の選び方、見積書の分け方、試し打ちの結果の使い方まで一緒に整理できます。
切削から圧造へ替える計画も、工程ごとの時間から組み立てます。
採択158件、支援した補助金の総額28億円以上の積み重ねを生かし、Taigen株式会社が計画書から交付申請、実績報告まで伴走します。
対象になるか、補助額はいくらになるか。
まずは無料でお確かめください。
補助金の申請を相談したい方へ
設備投資や新しい事業の計画に、どの補助金が合うか。いくら補助されるか。60分の無料オンライン相談でお答えします。
認定経営革新等支援機関/採択158件・支援した補助金の総額28億円以上
無料相談を予約するサービス内容とよくある質問 | 料金 | 採択実績
中小企業省力化投資補助金(一般型)の設備別ガイド | 新事業進出・ものづくり商業サービス補助金の業種別ガイド
この記事を書いた人
加藤 巧海
1996年広島県生まれ。大手コンサル会社にて経営計画・資金繰り・補助金支援を経験後、上野と共にTaigen株式会社を設立。現在は取締役として、補助金申請支援の商談と、設備メーカー・販売会社との提携づくりを担当。想像力・共感力に優れ、事業者がその事業に取り組む情熱や動機をうまく聞き出し言語化。明るい性格で「加藤さんと話して挑戦する気持ちになれた」と評判。趣味はボイストレーニング。