Column
財務のコラム
コラム
研削盤の補助金計画で迷いやすい5つの点|削っては測る時間の数え方
公開日: 最終更新日: Taigen株式会社(認定経営革新等支援機関)
研削盤(回転する砥石でワークを削り、細かい寸法と面の仕上がりを出す機械)で省力化投資補助金の計画を立てるときに迷いやすいのは、熟練の作業者が機械の前に立っている時間を、どう分けて数えるかです。
付け外し、削っては測る繰り返し、砥石の目直し、朝の暖機を作業ごとに測れば、減る時間と補助額の見通しが立ちます。
自社のワークの形と精度に合わせた仕様を説明できれば、本体1台の計画でも一般型で申請できます。
この記事でわかること
- 迷いやすい点1 研削の種類で、人が付く作業が違う
- 迷いやすい点2 削っては測る時間を、どう数えるか
- 迷いやすい点3 砥石の目直しと暖機の時間も入るか
- 迷いやすい点4 ワークの付け外しと夜の運転を、どう書くか
- 迷いやすい点5 職人の技を、機械にどう残すか
- 補助額の計算例(従業員8人の研削加工の工場の場合)
ここでは、研削盤の計画でよく迷う5つの点を、それぞれの考え方とあわせて説明します。
最後に、補助額の計算例と第9回の申請の流れをまとめます。
迷いやすい点1 研削の種類で、人が付く作業が違う
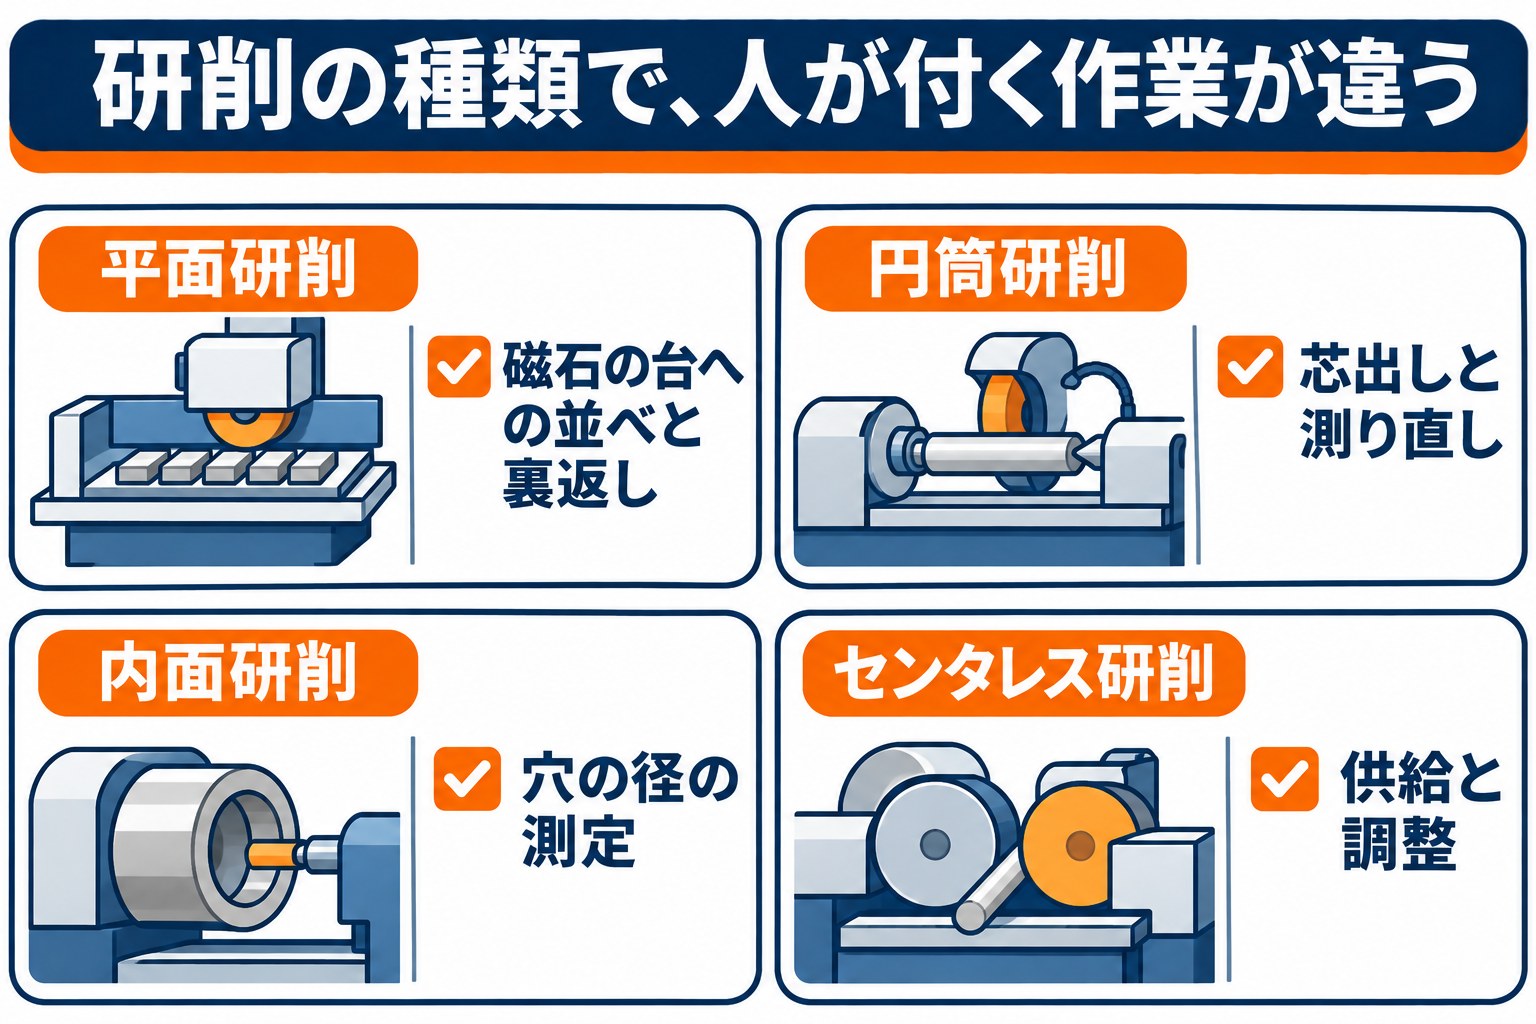
研削盤とひと口に言っても、何を削るかで機械の形も、人が時間を取られる作業も変わります。
自社の研削の種類から、減らしたい作業を先に決めます。
| 研削の種類 | 削るもの | 人が付きやすい作業 |
|---|---|---|
| 平面研削 | 板や型の平らな面 | 磁石の台にワークを並べ、片面を削ったら裏返す |
| 円筒研削 | 軸やピンの外側 | 芯を合わせて付け、削っては外径を測り直す |
| 内面研削 | 穴の内側 | 穴の径を測るたびに機械を止める |
| センタレス研削 | ピンやシャフトを大量に | ワークの供給と、調整用の車輪の合わせ込み |
平面研削の工場なら、並べと裏返しの時間を減らすことが中心になり、円筒研削なら測り直しの時間が中心になります。
研削の種類と、月に削るワークの品種の数・個数を一覧にしておくと、どの装置を組むかを決める根拠になります。
ワークの大きさ・材質・求める寸法の差(公差)と面の粗さを品種ごとに書き出し、そこから機械の大きさや砥石、装置を決めた経緯を書けば、オーダーメイド性の説明になります。
迷いやすい点2 削っては測る時間を、どう数えるか
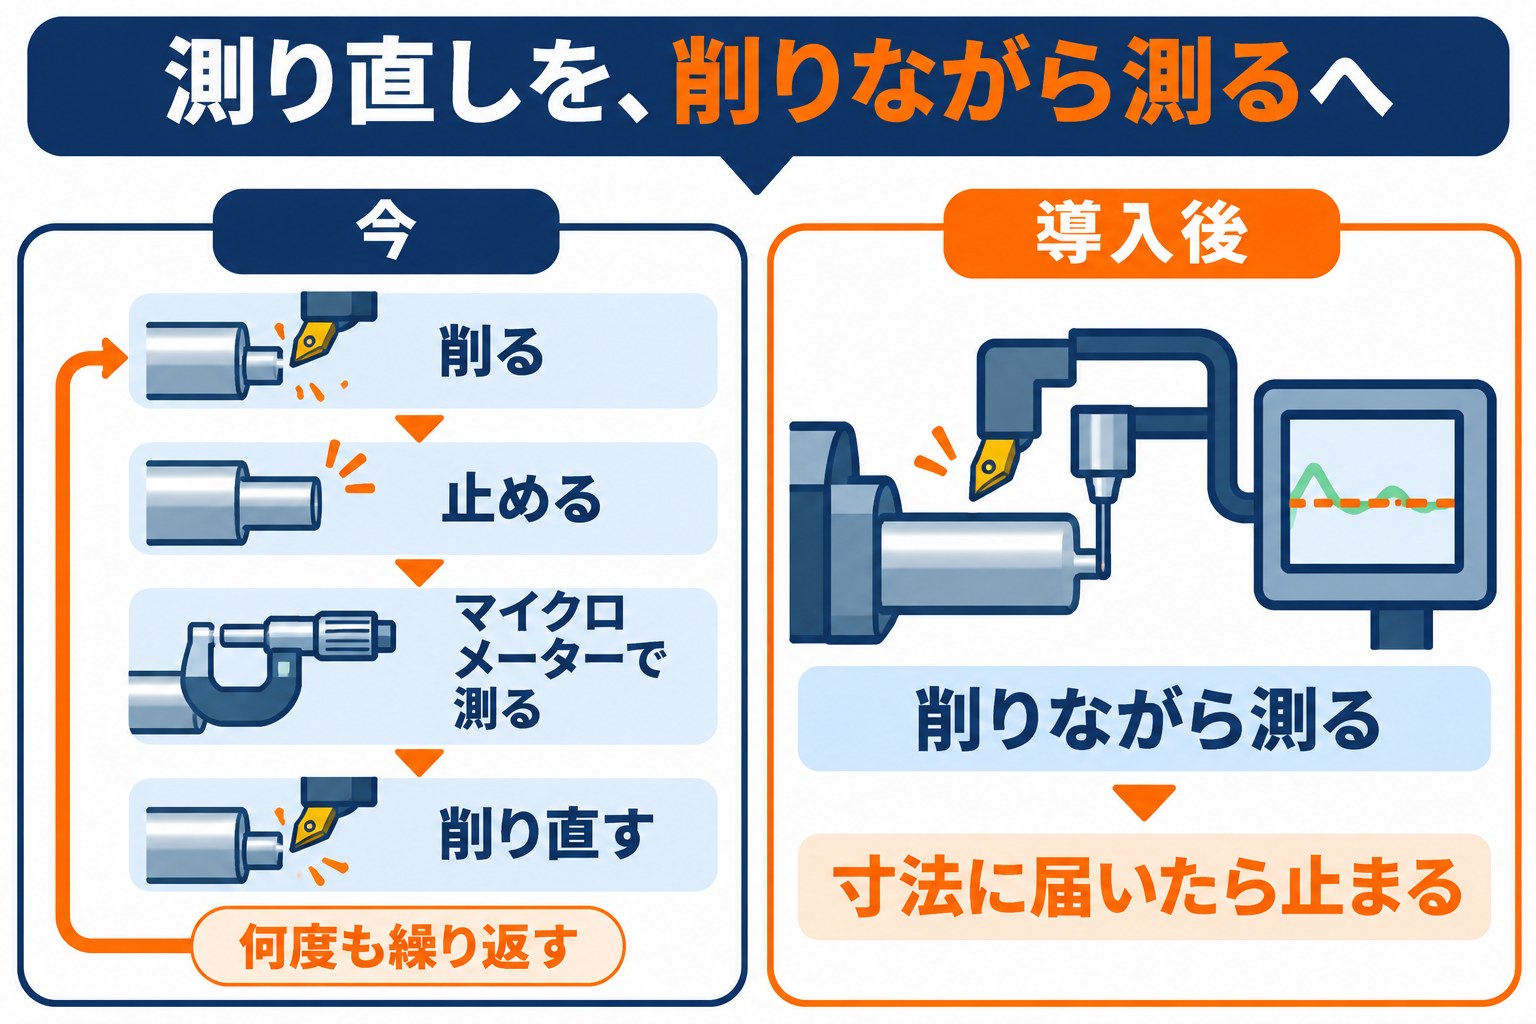
研削では、寸法の仕上げの近くで機械を止め、マイクロメーターで測り、取りしろ(あと何ミリ削るか)を見て削り直す、という繰り返しが起きます。
1個につき数回止めることもあり、その間、作業者は機械の前を離れられません。
加工中に寸法を測る装置(インプロセスゲージ)を付けると、削りながら測り、決めた寸法に届いたところで自動で止まります。
減るのは、止めて測って削り直す繰り返しの時間です。
数えるときは、1個あたりに機械を止めた回数と、1回に測っていた分数を記録します。
1日に削る個数をかければ、測り直しの時間が出ます。
測る装置が残した寸法の記録を検査の記録に使えれば、検査で書き写す時間も減る時間に加えられます。
- ✓1個あたりに機械を止めて測った回数
- ✓1回の測定と削り直しにかかった分数
- ✓1日に削った個数と品種の切り替えの回数
- ✓寸法が外れて削り直しや作り直しになった個数
- ✓測った値を検査の記録に書き写した時間
記録は、よく流れる品種と、精度の厳しい品種の2つに分けて取ると、平均だけで書くより数字に説得力が出ます。
厳しい品種ほど測り直しの回数が多く、装置の効果がはっきり出ます。
迷いやすい点3 砥石の目直しと暖機の時間も入るか
入ります。
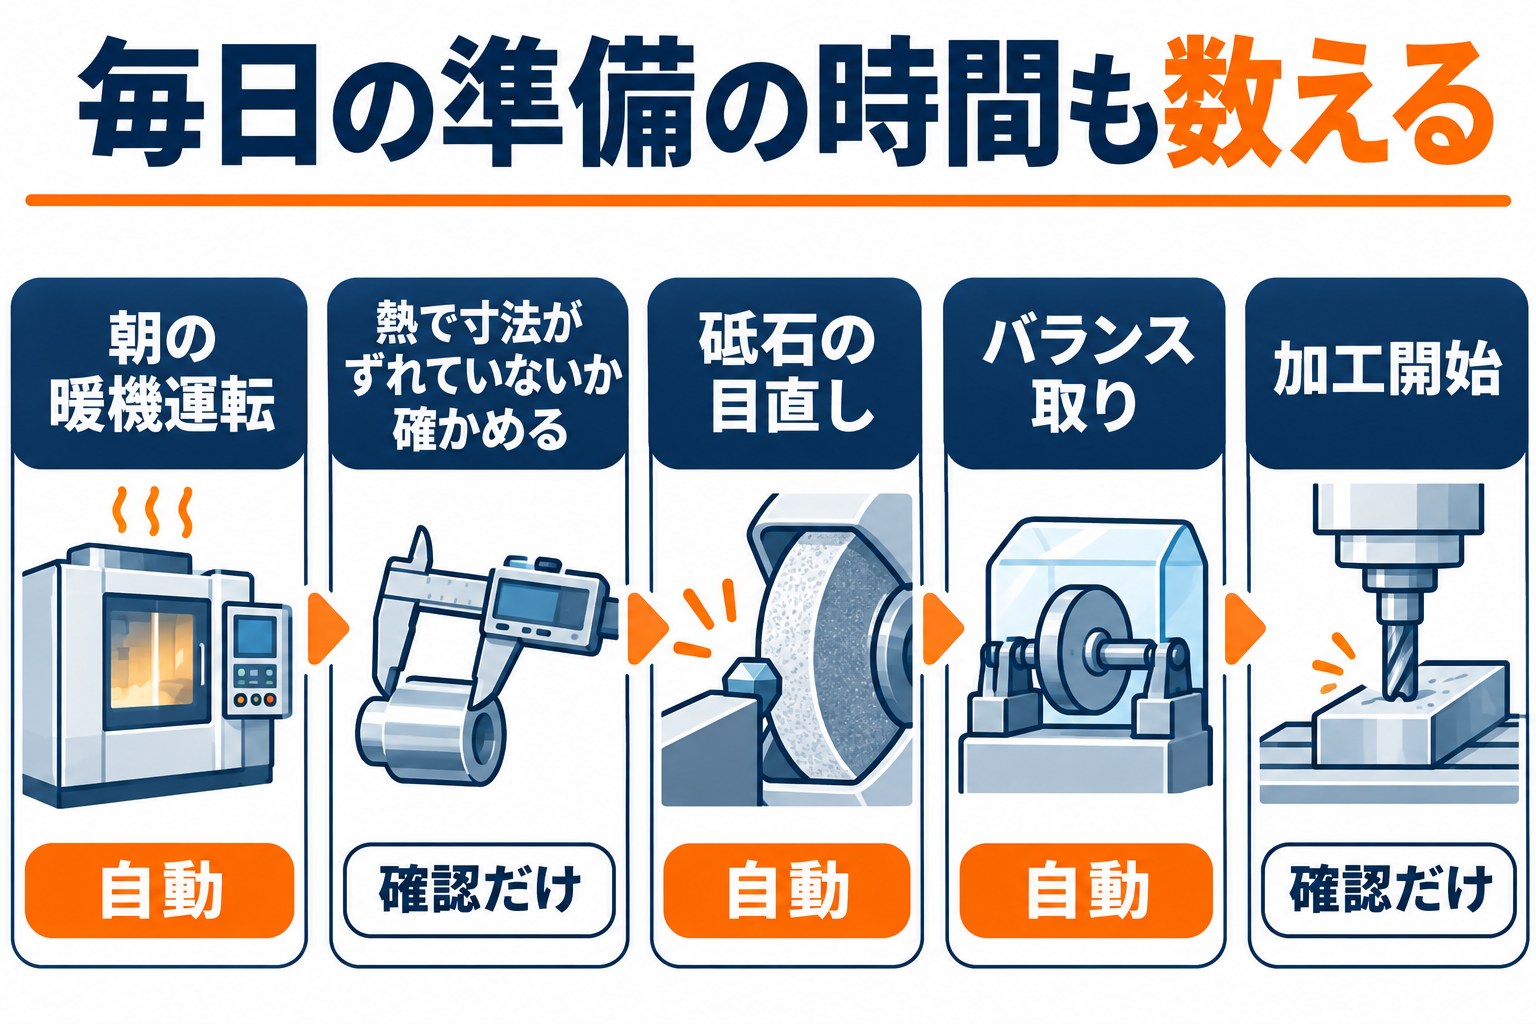
砥石は使ううちに目が詰まり、切れ味が落ちるので、表面を削って整える目直し(ドレッシング)を何度も行います。
職人が削りの音や火花を見て時期を決め、手で行っている工場では、その判断と作業の時間が毎日かかっています。
朝は、機械が温まって寸法が安定するまでの暖機運転と、熱で寸法がずれていないかの確かめがあります。
砥石を替えたときのバランス取りも、人の時間です。
決まった回数で自動で目直しをする装置や、自動のバランス取りの装置、決めた時刻に暖機を始める機能を組むと、こうした準備の時間が、確認だけになります。
目直しの回数と1回の分数、朝の暖機に付いている時間を、1週間ほど記録しておきます。
研削液と削りくずの手入れ
研削液(削るときにかける液)にたまった細かい削りくずの取り除きや、液の入れ替えにも時間がかかります。
削りくずを自動で分ける装置を組むなら、その手入れの時間も減る時間に入れられます。
自社の設備が対象になるかは、仕様の決め方と計画の示し方で変わります。
気になったらお気軽にご相談ください。
迷いやすい点4 ワークの付け外しと夜の運転を、どう書くか
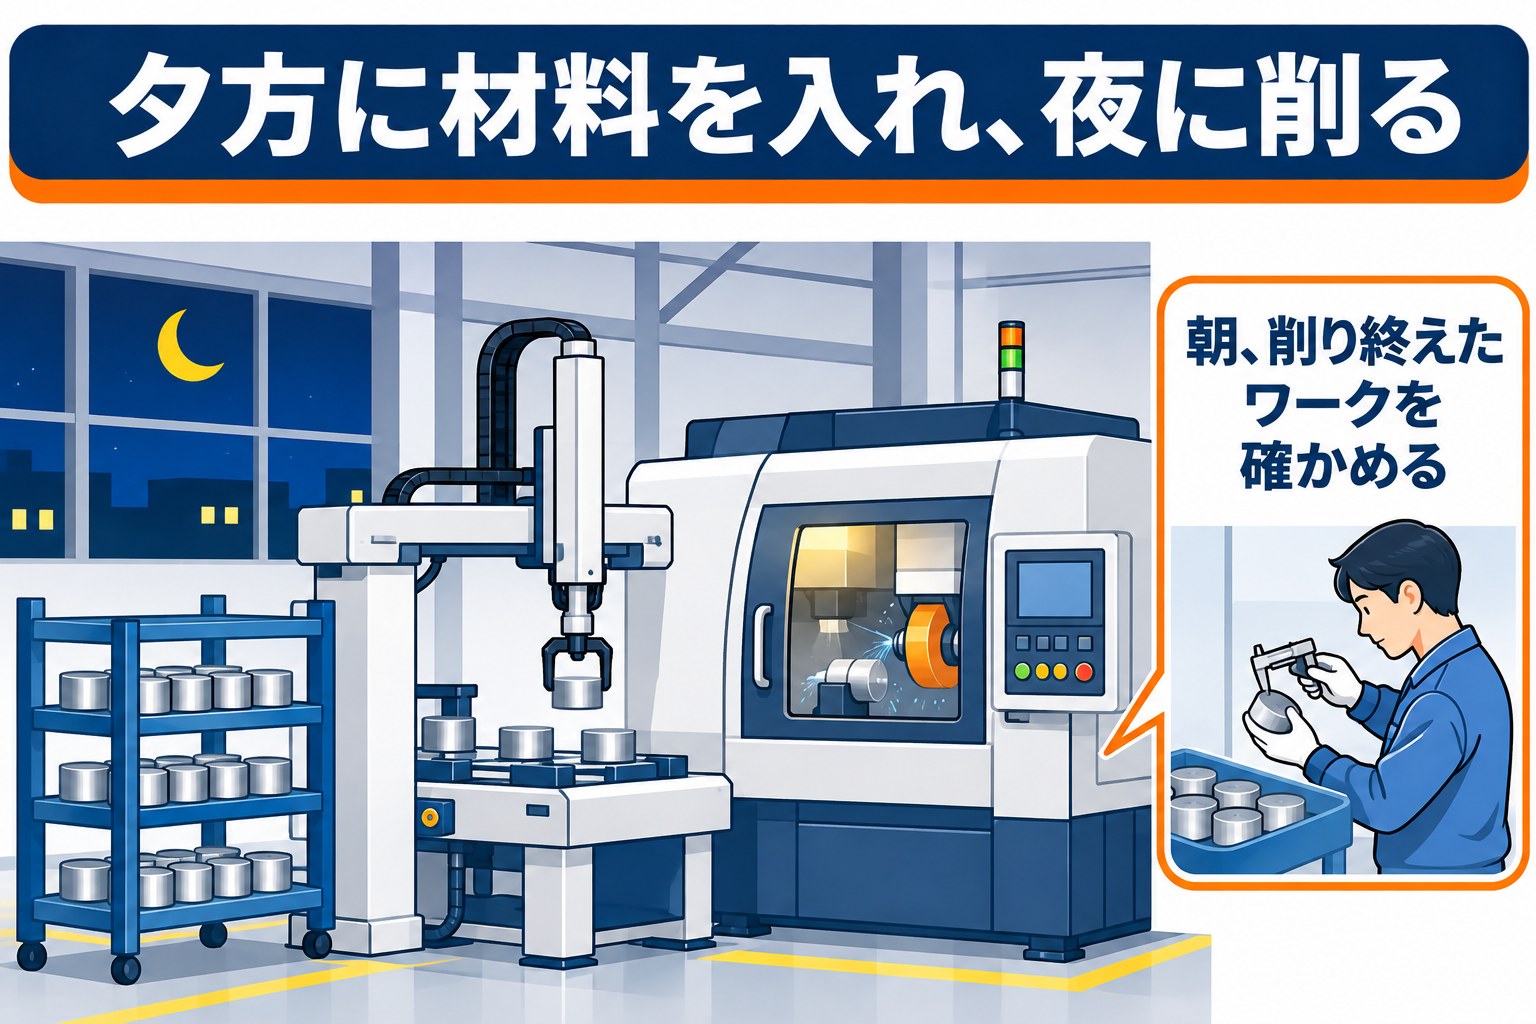
ローダーやロボットとワークのストッカー(削る前と後のワークを並べておく棚)を組むと、作業者は1個ごとに機械の前に立たなくて済みます。
夕方にストッカーへワークを入れ、夜のあいだに削る運転もできます。
計画書で迷うのは、夜に削る分をどう扱うかです。
減る時間は人が付いていた時間で数え、増える加工の量は付加価値の側に書きます。
2つを混ぜずに分けて書くと、計算の筋が通ります。
夜の運転では、砥石の摩耗や寸法のずれに気づく人がいません。
測る装置と自動の目直しを一緒に組み、異常のときに止まる設定にしておくと、朝に不良が並ぶ心配が減ります。
迷いやすい点5 職人の技を、機械にどう残すか
研削盤の計画では「うちの精度は職人でないと出せない」という声がよく出ます。
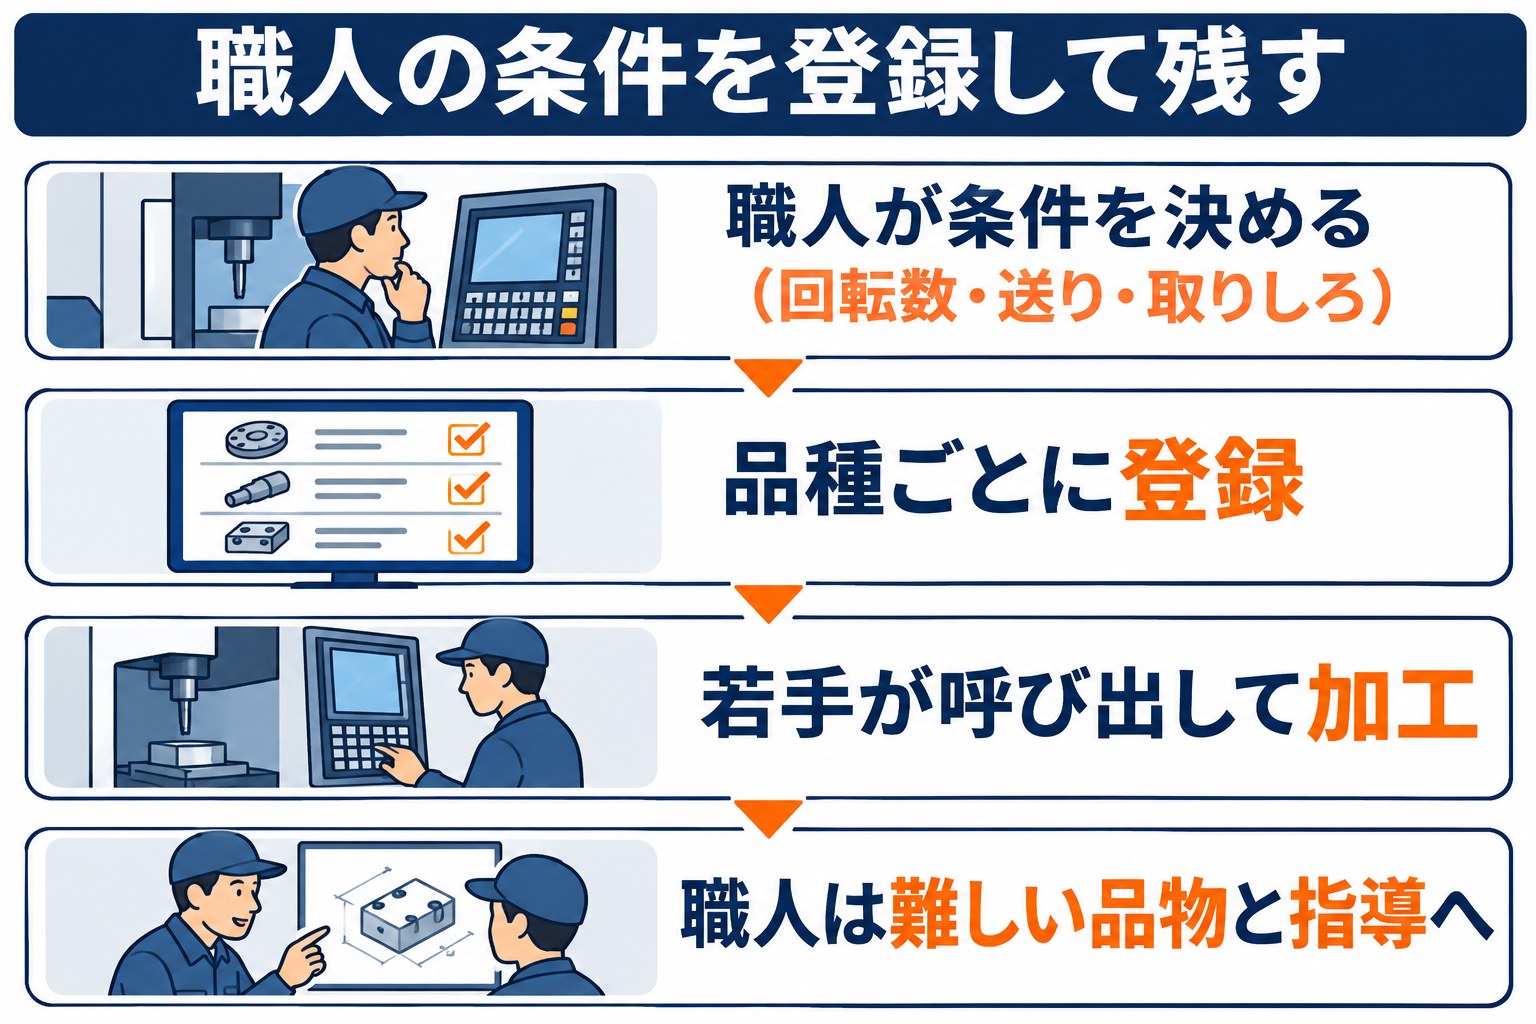
機械に任せるのは、付け外しや測り直しのような繰り返しの作業で、条件を決めるのは引き続き職人です。
職人が決めた砥石の回転数、送りの速さ、取りしろ、目直しの間隔を品種ごとに登録しておけば、若手がその条件を呼び出して削れます。
登録した条件そのものが、技を伝える手段になります。
計画書では、職人の時間を難しい品物や新しい品物の条件づくり、若手の指導へ移す形で書きます。
浮いた時間の使い道としても、会社の付加価値を伸ばす話としても筋が通ります。
カタログ注文型にある研削盤のカテゴリ
カタログ注文型の製品カテゴリ目次(令和8年10月8日版)の「工作機械」には、3-4-6 CNC複合研削盤、3-4-10 全自動CNC工具研削盤、3-4-12 機上計測装置付平面研削盤があります。
検討中の機種が登録製品かどうかは製品ごとに違うため、販売店に確かめます(カタログ注文型の公式サイト)。
登録製品で足りるならカタログ注文型、ローダーや測る装置まで自社のワークに合わせて組むなら一般型、と考えると選びやすくなります。
カタログ注文型は1回の申請で複数種類の製品を入れられず、6〜20人の補助上限は750万円(大幅な賃上げで1,000万円)です。
補助額の計算例(従業員8人の研削加工の工場の場合)
以下の数字は、考え方を示すための例です。
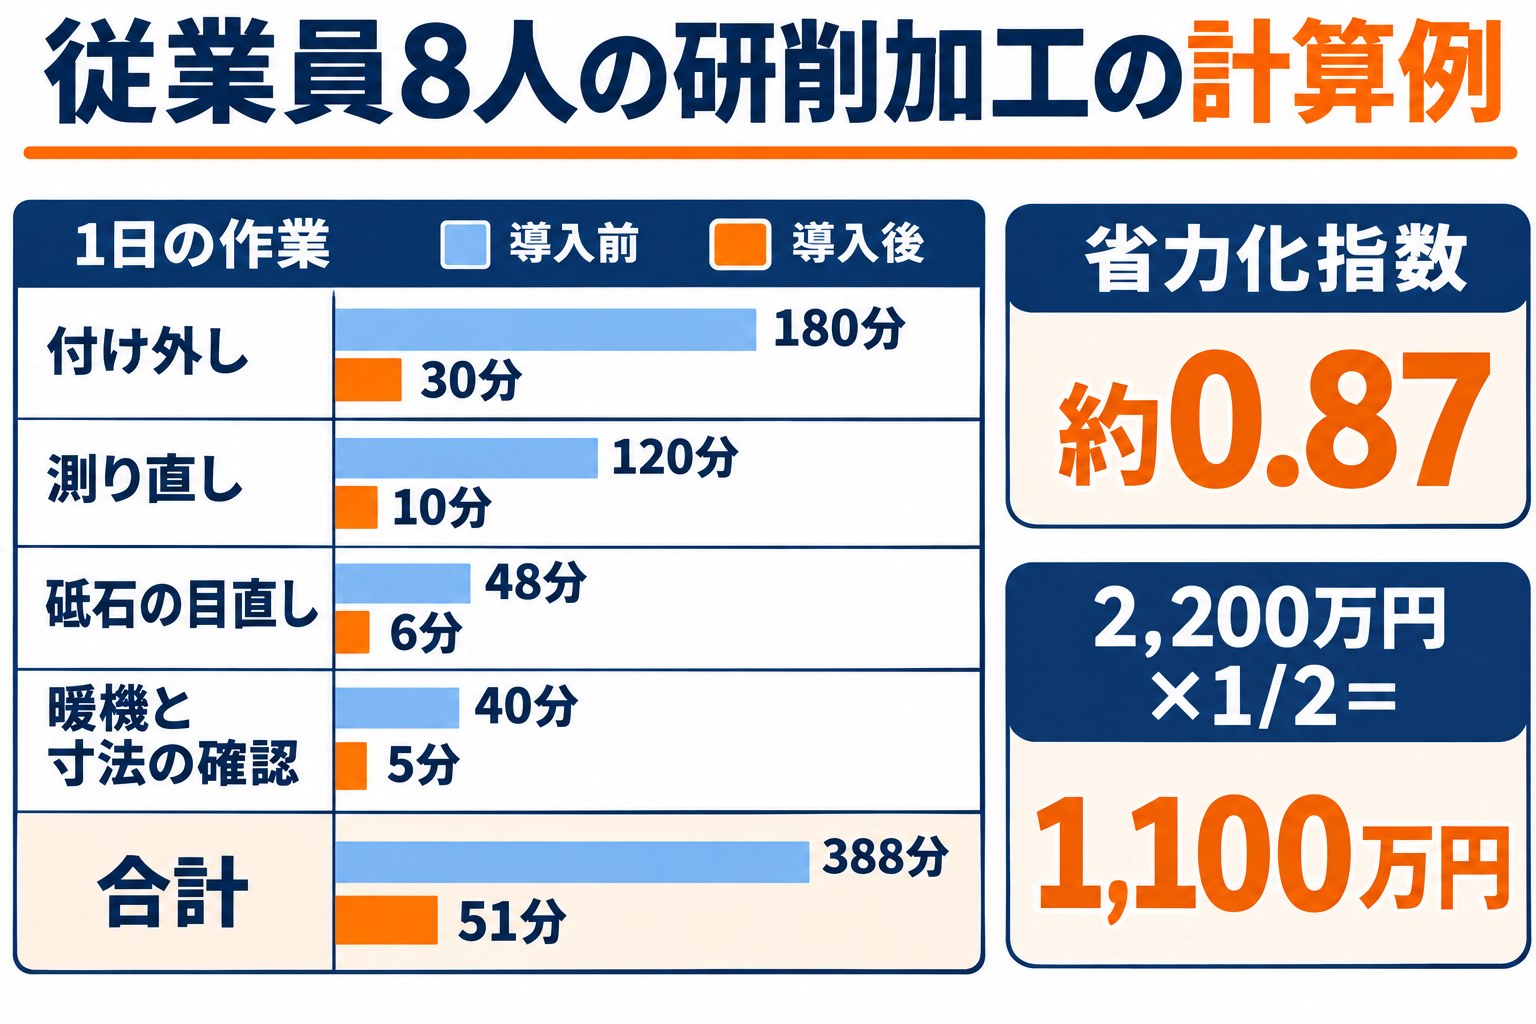
円筒研削で軸のワークを1日60個削る、従業員8人の工場を考えます。
| 作業(1日の例) | 今 | 導入後 |
|---|---|---|
| ワークの付け外し | 1人×3時間=180分 | ストッカーの補充30分 |
| 止めて測って削り直す | 60回×2分=120分 | 抜き取りの確認10分 |
| 砥石の目直し | 6回×8分=48分 | 6回×1分=6分 |
| 暖機と寸法の確かめ | 40分 | 5分 |
| 合計 | 388分 | 51分 |
1日337分が減り、省力化指数は(388-51)÷388で約0.87です。
年間250日稼働なら年約1,400時間を、段取りや若手の指導に回せます。
| 従業員数 | 補助上限 | 大幅賃上げ特例の場合 |
|---|---|---|
| 5人以下 | 750万円 | 1,000万円 |
| 6〜20人 | 1,500万円 | 2,000万円 |
| 21〜50人 | 3,000万円 | 4,000万円 |
| 51〜100人 | 5,000万円 | 6,500万円 |
| 101人以上 | 8,000万円 | 1億円 |
CNC円筒研削盤に、加工中に測る装置、ローダー、ストッカーを組んで、補助の対象になる経費が2,200万円(例)なら、補助率1/2で1,100万円です。
従業員6〜20人の上限1,500万円に収まり、最低賃金引上げ特例に当たる中小企業や、小規模企業者・小規模事業者・再生事業者なら補助率は2/3になります。
計画の要件は、3〜5年で労働生産性を年平均4.0%以上、1人当たり給与支給総額を年平均3.5%以上伸ばすことと、事業場内最低賃金を地域別より30円以上高くすることです。
夜の運転で増えた加工の量は、この労働生産性の伸びの根拠として使えます。
申請の流れ(第9回)
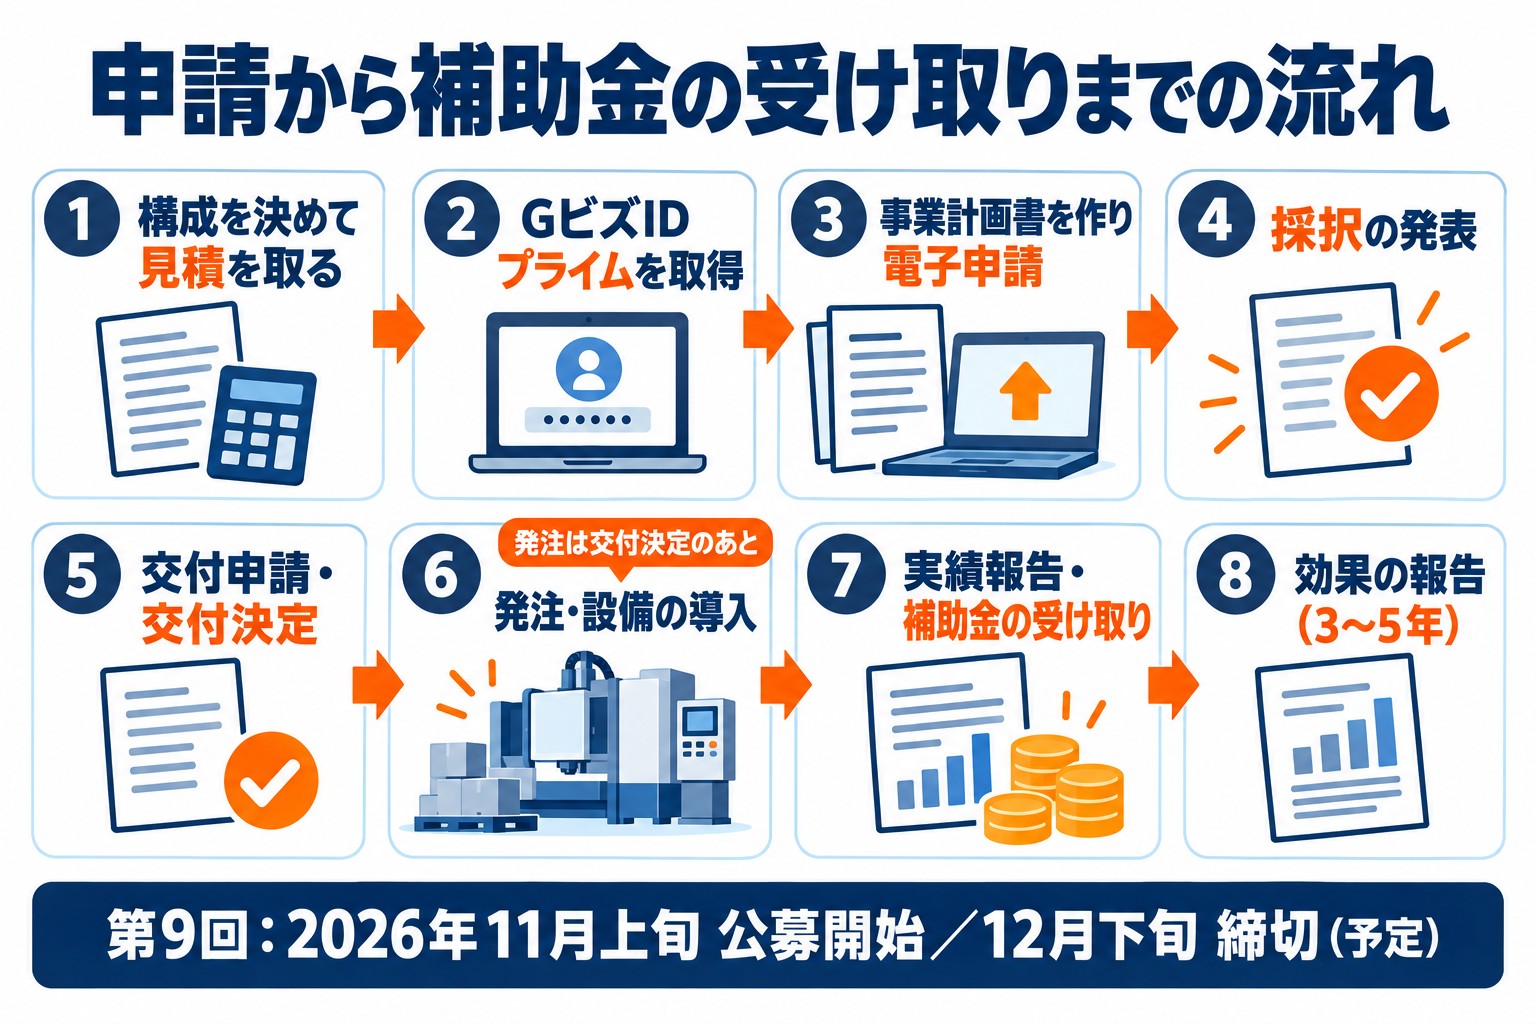
省力化投資補助金(一般型)の第9回は、12月上旬から申請を受け付け、12月下旬に締め切る予定です(一般型の公式サイト)。
採択の発表は、2027年3月下旬が予定されています(調整中)。
- 研削の種類、品種の数、月の個数、求める寸法の差を一覧にする
- 付け外し・測り直し・目直し・暖機の時間を1週間記録する
- 研削盤・測る装置・ローダー・ストッカー・据え付けを分けた見積書をそろえる
- 記録と構成から事業計画書を作り、GビズIDプライムで申請する
- 採択発表から2か月以内に交付申請をし、交付決定を待って発注する
- 据え付けと試し削りで精度を確かめ、支払いと実績報告に進む
第9回の補助事業期間は交付決定から14か月以内です。
仕上げの工程を止めない日程を、据え付けの前に組みます。
今の機械を残したまま新しい機械を据え付け、試し削りで精度が出てから切り替えると、納期への影響を抑えられます。
よくある質問
Q. 品種が多く、1品種の数が少ない工場でも使えますか?
使えます。
品種が多い工場ほど、段取りと測り直しの時間が大きくなりがちです。
品種ごとの条件の登録と、測る装置で減る時間を中心に計画を組めます。
Q. 中古の研削盤でも使えますか?
中古の機械の扱いは公募要領の条件によって変わるため、最新の公募要領で確かめてから判断します。
新しい機械で計画する場合も、今の機械を残すか手放すかで計画の書き方が変わるので、早めに決めておきます。
Q. 測る装置やローダーの費用も入りますか?
研削盤と一緒に動かす周りの装置や制御の仕組みは、機械装置・システム構築費に当たり得ます。
見積書で装置ごとに行を分けてもらうと、扱いを判断しやすくなります。
研削盤の補助金はTaigenに無料で相談できます
研削盤の計画は、精度の比較より、熟練の作業者が付け外しと測り直しに毎日何分使っているかを数えたところで強さが決まります。
品種の一覧と1週間の記録をもとに、どの装置を組むと減る時間が大きいかを一緒に整理します。
Taigen株式会社は、採択158件・支援した補助金の総額28億円以上の実績をもとに、構成の考え方から事業計画書、交付申請と実績報告まで伴走します。
機械が決まっていない段階でも、削っているワークと予算の目安から相談を始められます。
対象になるか、補助額はいくらになるか。
まずは無料でお確かめください。
補助金の申請を相談したい方へ
設備投資や新しい事業の計画に、どの補助金が合うか。いくら補助されるか。60分の無料オンライン相談でお答えします。
認定経営革新等支援機関/採択158件・支援した補助金の総額28億円以上
無料相談を予約するサービス内容とよくある質問 | 料金 | 採択実績
中小企業省力化投資補助金(一般型)の設備別ガイド | 新事業進出・ものづくり商業サービス補助金の業種別ガイド
この記事を書いた人
加藤 巧海
1996年広島県生まれ。大手コンサル会社にて経営計画・資金繰り・補助金支援を経験後、上野と共にTaigen株式会社を設立。現在は取締役として、補助金申請支援の商談と、設備メーカー・販売会社との提携づくりを担当。想像力・共感力に優れ、事業者がその事業に取り組む情熱や動機をうまく聞き出し言語化。明るい性格で「加藤さんと話して挑戦する気持ちになれた」と評判。趣味はボイストレーニング。