Column
財務のコラム
コラム
鍛造設備は、ラインのどこまで組むか|3つの組み方と補助金
公開日: 最終更新日: Taigen株式会社(認定経営革新等支援機関)
鍛造設備の補助金の計画は、熱い素材を人が持つ区間を、ラインのどこまで機械に渡すかで3つの組み方に分かれます。
加熱と送り出しだけを替える、型から型への移し替えと離型剤(型に塗る焼き付き防止の液)の吹き付けまで任せる、バリ抜きから冷却・箱詰めまでつなぐ、の順に、減る人数が増えていきます。
加熱装置1台の計画でも、素材の材質と大きさ、打つ工程の数に合わせて仕様を決めた説明があれば、一般型で申請できます。
この記事でわかること
- 熱間鍛造ラインの3つの組み方
- 加熱・移し替え・後工程で手が離れる作業
- ラインの数字から組み方を選ぶ
- 1ラインに4人が付く鍛造工場で比べた例(従業員45人)
- 型の段取りと夏場を見込んだ日程(第9回)
ここからは、熱間鍛造のラインを例に、3つの組み方の比べ方、それぞれで手が離れる作業、ラインの数字からの選び方、上限に当たるときの考え方を含む補助額の比べ方、申請の日程を、第9回の一般型の決まりに沿って取り上げます。
熱間鍛造ラインの3つの組み方
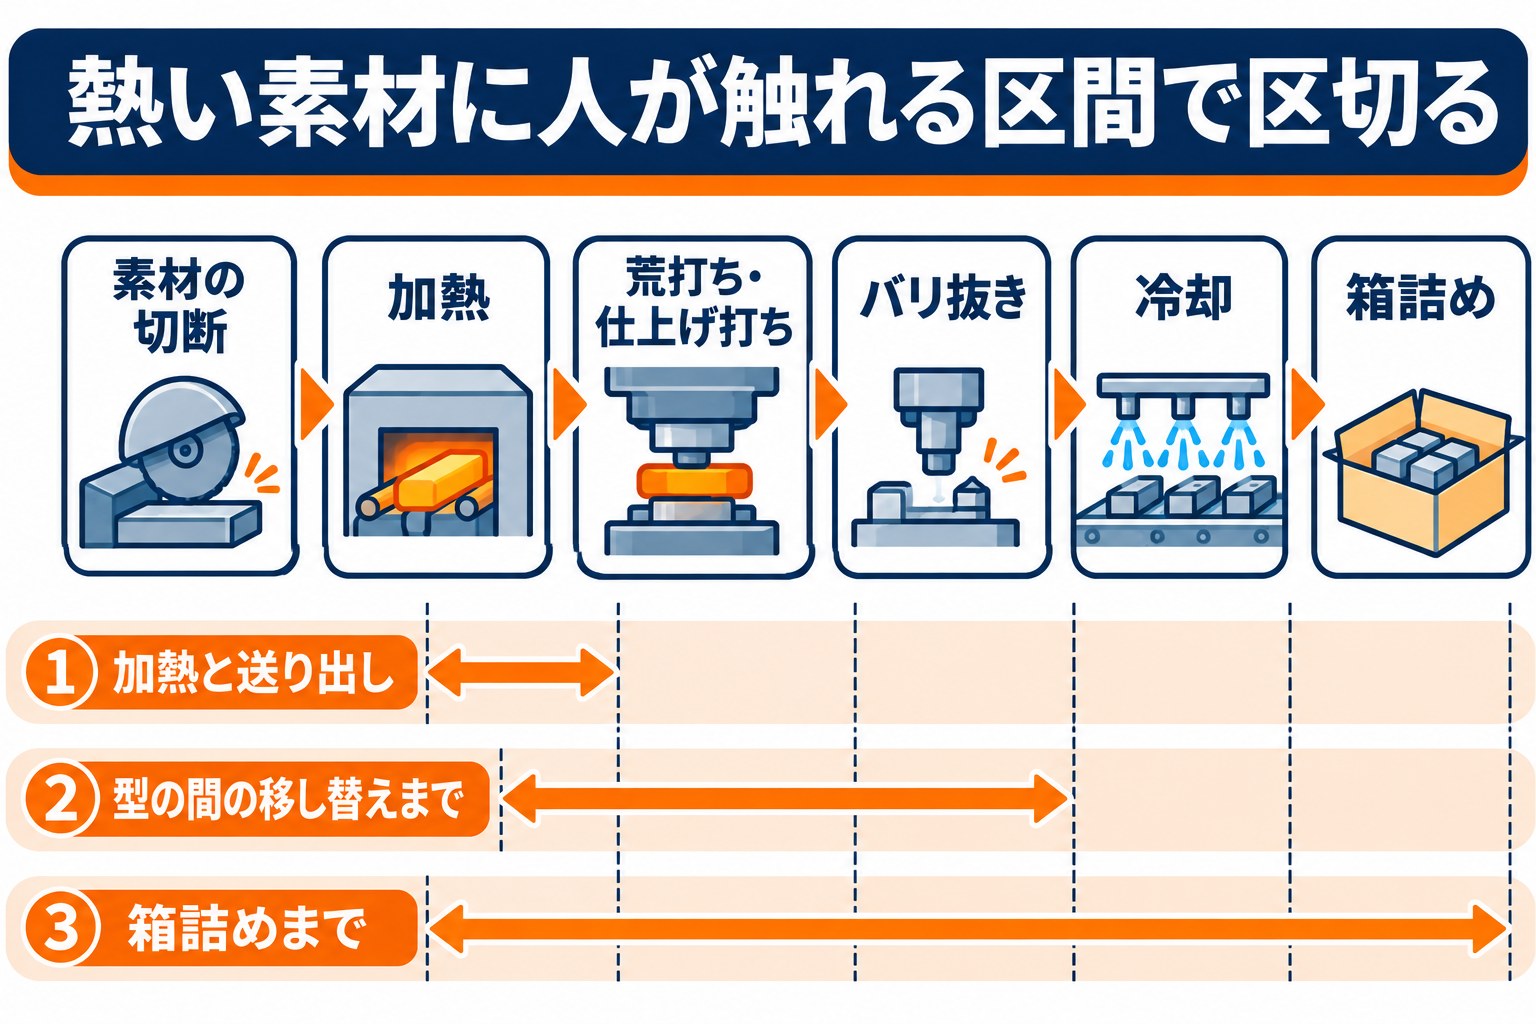
熱間鍛造のラインは、素材を切る、炉で赤くなるまで熱する、プレスやハンマーで荒打ちと仕上げ打ちをする、バリを抜く、冷ます、表面を整えて検査する、の順に進みます。
熱い素材に人が触れる区間が、組み方の区切りになります。
| 比べる点 | ①加熱と送り出しを替える | ②型の間の移し替えまで任せる | ③バリ抜きから箱詰めまでつなぐ |
|---|---|---|---|
| 機械の例 | 誘導加熱装置(電気で素材だけを熱する装置)+素材の自動送り出し+温度の外れた素材をはじく装置 | ①に、型から型へ素材を送る移送装置(トランスファー)やプレス用のロボット、離型剤の自動の吹き付けを足す | ②に、バリ抜きのプレスへの搬送、冷却コンベヤ、箱詰めの装置を足す |
| 手が離れる作業 | 炉から火ばさみで素材を取り出し、プレスへ運ぶ作業 | ①に加えて、打つたびの移し替えと離型剤の吹き付け | ②に加えて、バリ抜きへの運び、熱い製品の置き場の入れ替え |
| 今のプレス | そのまま使う | 移送装置を付けられるかの確認が要る | ラインの並びを見直すことがある |
②から先は、今のプレスの型の並べ方や、型と型の間の距離に合わせて移送装置を作ることになります。
プレスの型式と型の配置図を、最初にメーカーへ渡しておくと話が早く進みます。
加熱・移し替え・後工程で手が離れる作業
①加熱と送り出しを替える場合
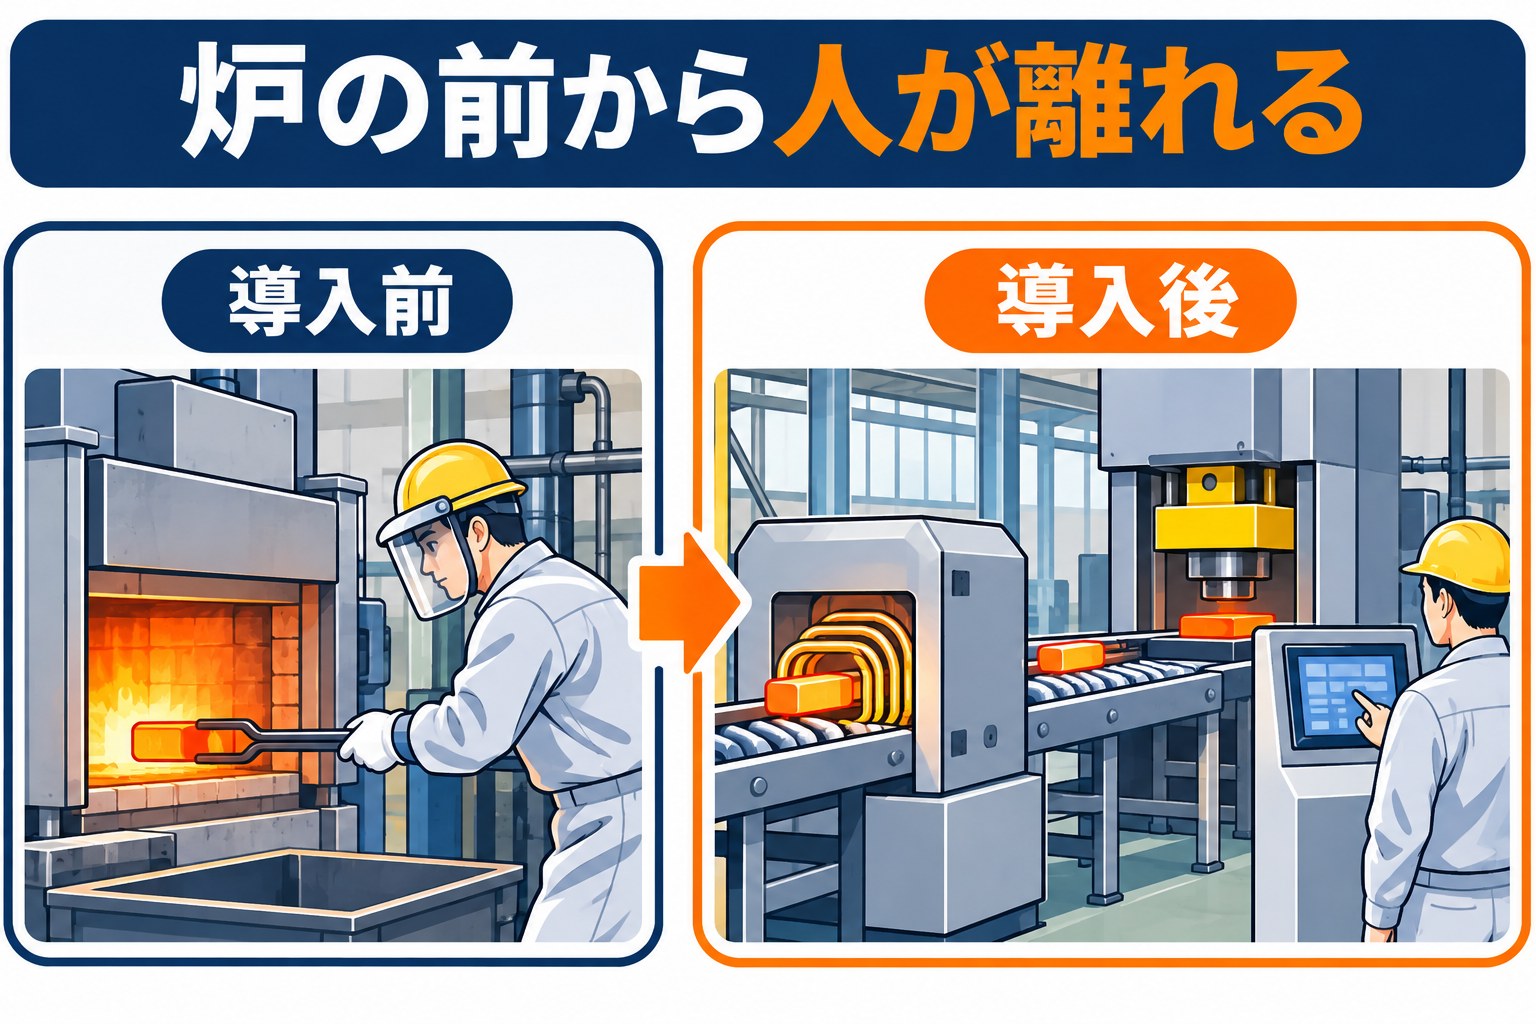
ガスや重油の炉では、まとめて入れた素材を作業者が火ばさみで1本ずつ取り出し、プレスへ運びます。
炉の前は熱く、取り出す順番によって素材の温度もばらつきます。
誘導加熱は、素材を1本ずつ決まった温度まで短い時間で熱し、そのまま送り出すので、炉の前に人が立つ作業そのものがなくなります。
温度を測ってはじく装置を付ければ、温度の外れた素材を目で見て取り除く作業も消えます。
②型の間の移し替えまで任せる場合
型が荒打ちと仕上げ打ちの2〜3段に分かれているプレスでは、打ち手が1打ごとに素材をつかみ直して次の型へ移し、合間に離型剤を吹いています。
この区間は、熟練の打ち手でないと流れが乱れやすいところです。
移送装置と離型剤の自動の吹き付けを組むと、打ち手はプレスの前の連続作業から離れ、型の状態を見る役に回れます。
離型剤の量と位置がそろうので、型の焼き付きや製品の欠けのばらつきも抑えやすくなります。
③バリ抜きから箱詰めまでつなぐ場合
打ち終えた製品は、まだ熱いうちにバリ抜きのプレスへ運ばれ、台車で置き場へ移されて冷めるのを待ちます。
搬送のロボットと冷却コンベヤでつなぐと、熱い製品を人が運ぶ区間がライン全体から消えます。
鍛造のラインでは、夏の暑さで作業者を短い時間で交代させるため、交代の要員を置いている工場が少なくありません。
熱い区間を機械に渡すと、この交代の要員の時間も減らす対象に入るので、季節ごとの人の付け方も記録しておきます。
ラインの数字から組み方を選ぶ
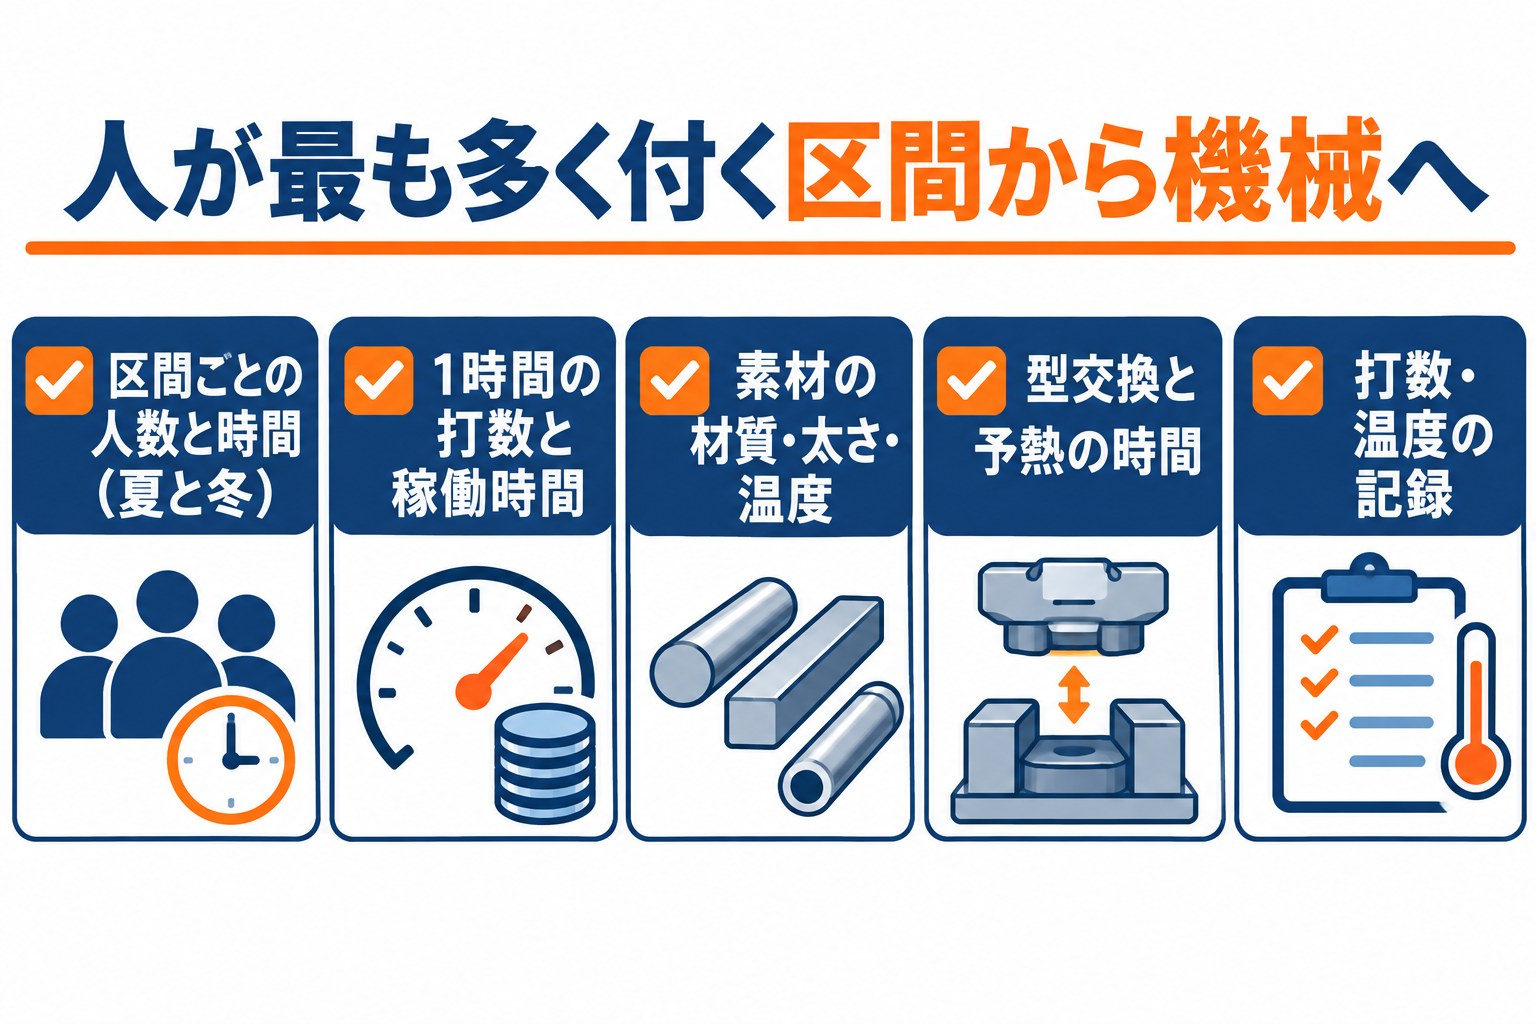
組み方は、ラインの今の人の付き方と、品番の切り替えの多さで決まります。
人が最も多く付いている区間から、機械に渡します。
- ✓加熱・打ち・バリ抜き・冷却と運搬の区間ごとの人数と時間(夏と冬の両方)
- ✓1時間あたりの打数と、1日の稼働時間
- ✓素材の材質・太さ・長さと、加熱の温度
- ✓品番の切り替えの回数と、1回の型交換・型の予熱にかかる時間
- ✓打数・温度・異常を記録として残しているか、紙に書いているか
品番の切り替えが多いラインでは、移送装置の動きを品番ごとに替える段取りが増えます。
その場合は、①で加熱を替えたうえで、型交換を楽にする装置と合わせて考えるほうが、減る時間が大きくなることがあります。
素材に合わせた加熱のコイルと能力、温度の測り方、型の数と間隔に合う移送の動き、離型剤の量と位置の調整、打数と温度の記録といった項目を、自社の製品から決めた経緯を書けば、加熱装置1台でもオーダーメイド性を説明できます。
②や③は、プレスの前やラインの後ろの人数まで減らしたい工場の組み方です。
カタログの目次にあるプレスまわりの分類
令和8年10月8日版の目次には、鍛造のプレスや誘導加熱装置の分類はありません。
プレスまわりでは、3-1-2 プレス用多関節ロボット、3-1-8 プレス間搬送ロボット、3-1-10 プレス機械用トランスファ装置、3-1-3 鍛圧・板金加工用バリ取り装置、3-1-15 金型・大型部材用反転機があります。
3-1-10の登録数はこの版では0です。
バリ取りの装置や型の反転機を1種類だけ先に入れるなら、登録製品を販売店に聞いてカタログ注文型も比べ、ラインとして組むなら一般型で計画します。
自社の設備が対象になるかは、仕様の決め方と計画の示し方で変わります。
気になったらお気軽にご相談ください。
1ラインに4人が付く鍛造工場で比べた例(従業員45人)
ここに並べる人数・時間・金額は、比べ方を示すための例です。
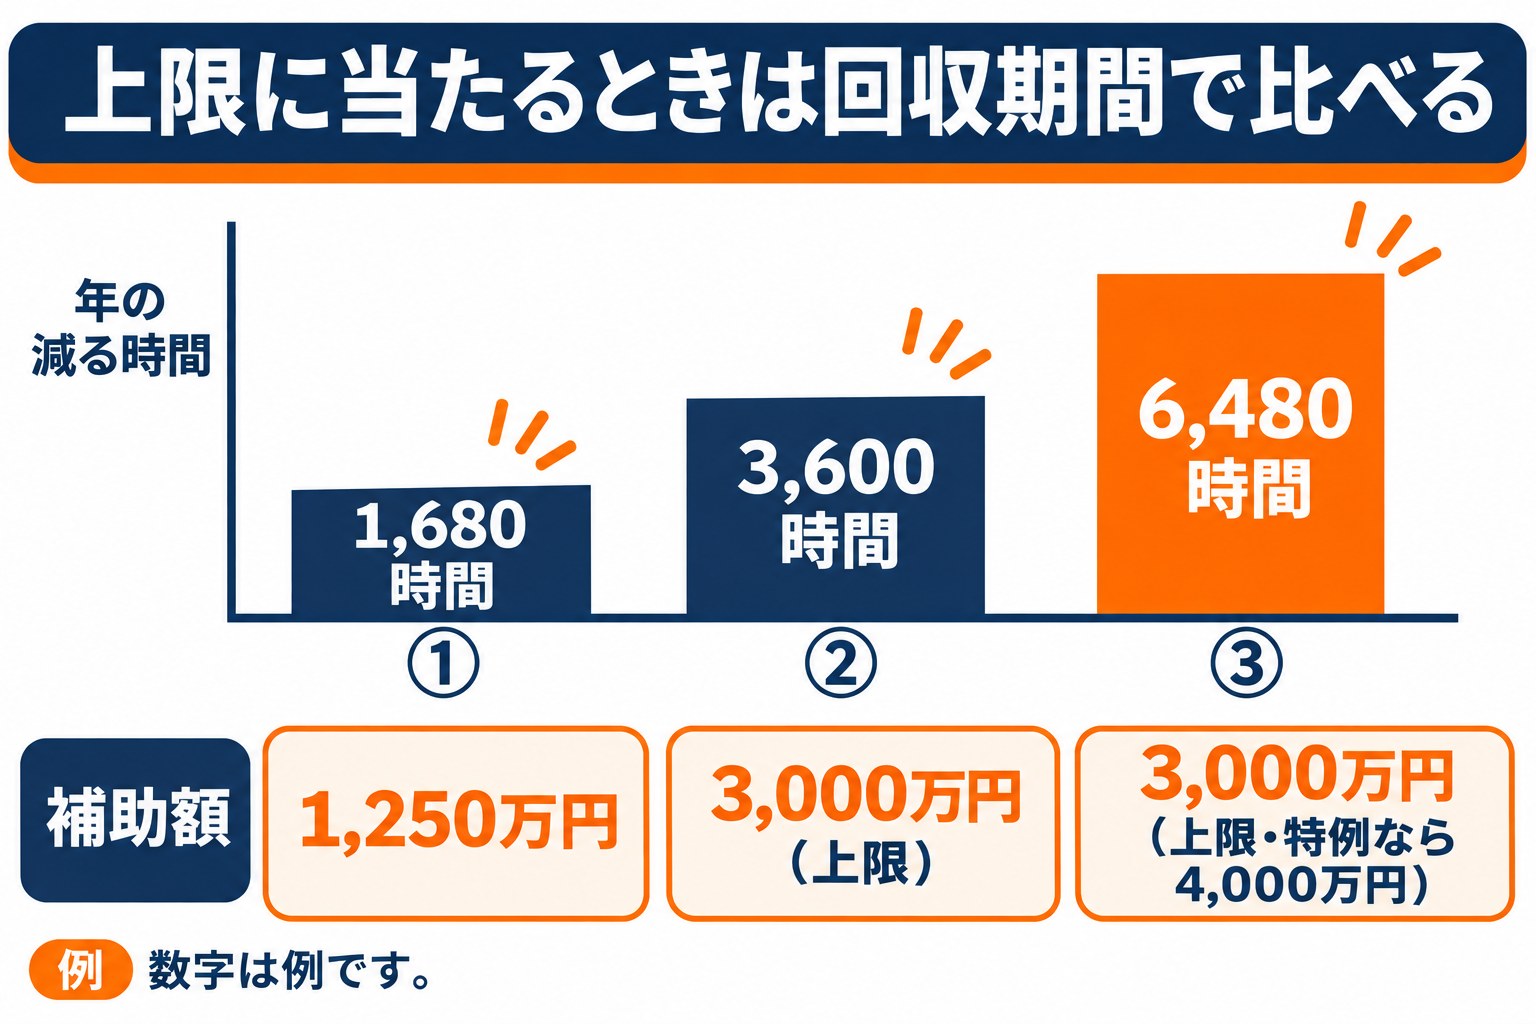
1日8時間・年240日動く熱間鍛造のラインで、加熱の取り出し8時間、打ち手8時間、バリ抜き8時間、冷却と運搬4時間、夏の交代の要員を年でならして4時間、計32時間の人の作業がある場合です。
| 組み方(例) | 導入後の人の作業(1日) | 減る時間(1日) | 年の減る時間 | 省力化指数 |
|---|---|---|---|---|
| ①加熱と送り出し | 加熱は素材の補充と監視1時間(ほかは同じ) | 7時間 | 1,680時間 | 約0.88(加熱の8時間が対象) |
| ②①+移送装置+離型剤の自動の吹き付け | 加熱1時間+打ちの監視と段取り2時間+交代2時間(バリ抜き・運搬は同じ) | 15時間 | 3,600時間 | 約0.75(加熱・打ち・交代の20時間が対象) |
| ③②+バリ抜きへの搬送+冷却コンベヤ+箱詰め | ラインの監視と段取り計5時間 | 27時間 | 6,480時間 | 約0.84(32時間すべてが対象) |
| 従業員数 | 補助上限 | 大幅賃上げ特例の場合 |
|---|---|---|
| 5人以下 | 750万円 | 1,000万円 |
| 6〜20人 | 1,500万円 | 2,000万円 |
| 21〜50人 | 3,000万円 | 4,000万円 |
| 51〜100人 | 5,000万円 | 6,500万円 |
| 101人以上 | 8,000万円 | 1億円 |
| 組み方(例) | 補助の対象になる経費(税抜) | 補助率1/2で計算 | 21〜50人の上限を当てた補助額 |
|---|---|---|---|
| ①加熱と送り出し | 2,500万円 | 1,250万円 | 1,250万円 |
| ②移し替えまで | 6,000万円 | 3,000万円 | 3,000万円(ちょうど上限) |
| ③箱詰めまで | 9,000万円 | 4,500万円 | 3,000万円(大幅賃上げ特例なら4,000万円) |
従業員45人の補助上限は表のとおり3,000万円です。
③は計算上の補助額が上限を超え、超えた分は自社の負担になります。
上限に当たる大きな計画では、補助額より投資回収期間で判断します。
③で人件費を1時間2,800円(例)とすると年6,480時間で約1,814万円、付加価値額の増加が年386万円(例)なら、9,000万円÷約2,200万円で約4.1年です。
②と③の差は、補助額が同じ3,000万円のまま、自社の負担が3,000万円増える点です。
そのぶん年2,880時間多く減るので、回収期間の式で両方を並べて比べると、どこまで組むかを数字で決められます。
型の段取りと夏場を見込んだ日程(第9回)
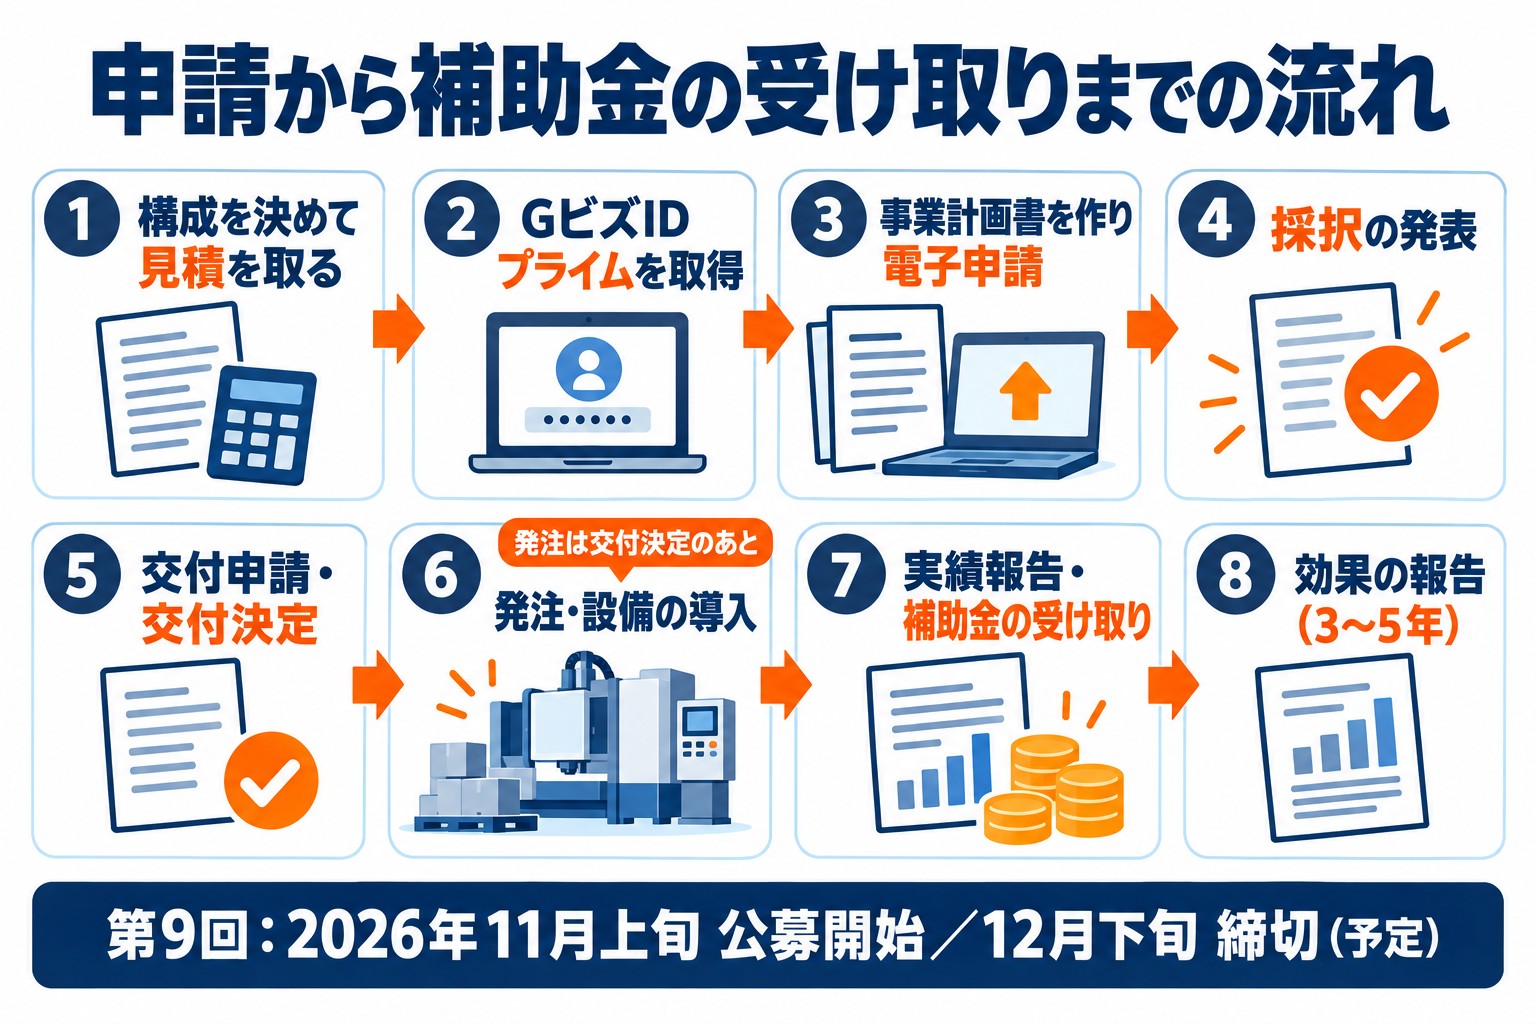
鍛造の設備は受注してから作るものが多く、申請の準備と納期の確認を同時に進めます(省力化投資補助金 一般型)。
据え付けと試し打ちを、夏の繁忙と暑さの前に終える日程を組みます。
| 時期 | 鍛造設備の計画でやること |
|---|---|
| 今〜11月 | 区間ごとの人数と時間、打数、型交換の時間を記録し、プレスの型式と型の配置図をメーカーへ渡す |
| 12月上旬〜下旬 | 加熱装置・移送装置・プレス・冷却の装置・電気や基礎の工事を分けた見積書で計画書を作り、電子申請する |
| 2027年3月下旬の予定(調整中) | 採択発表。2か月以内に交付申請し、交付決定のあとに発注する |
| 交付決定から14か月以内 | 据え付け・試し打ち・支払・実績報告を終える |
| 基本要件 | 中身 |
|---|---|
| 労働生産性 | 年平均4.0%以上 |
| 1人当たり給与支給総額 | 年平均3.5%以上 |
| 事業場内最低賃金 | 地域別最低賃金+30円以上 |
| 従業員21名以上 | 一般事業主行動計画の公表 |
| 事業計画期間 | 3〜5年 |
誘導加熱は大きな電気の容量が要るので、受電の設備の増強が要るかを電力会社と電気工事の会社に早めに確かめます。
手が空いた熟練の打ち手は、型の改善や新しい品番の立ち上げに回す計画にすると、浮いた腕前が付加価値と賃上げの根拠になります。
よくある質問
Q. 暑さ対策が一番の目的です。省力化の計画として書けますか?
書けます。
ただし本論は、熱い素材を持つ・運ぶ・移し替える作業が何時間減るかに置きます。
暑さで要っていた交代の要員の時間も、減る作業として数えられます。
Q. 冷間鍛造のラインでも使えますか?
使えます。
冷間鍛造では加熱はありませんが、素材の供給、工程の間の移し替え、潤滑の処理、製品の取り出しに人が付いていれば、その時間を区間ごとに数えて計画にできます。
Q. プレス本体の入れ替えも計画に入れられますか?
入れられます。
ただし打てる力を大きくするだけでは、作業が減る説明は弱くなります。
移送装置を付けやすい型式に替える、型交換の時間が短くなるといった、人の作業が減る理由と合わせて書きます。
鍛造ラインの組み方はTaigenに無料で相談できます
鍛造設備の補助金は、機械の能力を比べる前に、ラインの区間ごとの人数と夏場の交代の要員を数えると、どこまで組むべきかが見えてきます。
上限に当たる大きな計画も、回収期間の比べ方から一緒に整理します。
ラインの区間ごとの記録の整理から、採択のあとの交付申請や報告の書類まで、Taigen株式会社が続けて伴走します(実績は採択158件・支援した補助金の総額28億円以上)。
対象になるか、補助額はいくらになるか。
まずは無料でお確かめください。
補助金の申請を相談したい方へ
設備投資や新しい事業の計画に、どの補助金が合うか。いくら補助されるか。60分の無料オンライン相談でお答えします。
認定経営革新等支援機関/採択158件・支援した補助金の総額28億円以上
無料相談を予約するサービス内容とよくある質問 | 料金 | 採択実績
中小企業省力化投資補助金(一般型)の設備別ガイド | 新事業進出・ものづくり商業サービス補助金の業種別ガイド
この記事を書いた人
加藤 巧海
1996年広島県生まれ。大手コンサル会社にて経営計画・資金繰り・補助金支援を経験後、上野と共にTaigen株式会社を設立。現在は取締役として、補助金申請支援の商談と、設備メーカー・販売会社との提携づくりを担当。想像力・共感力に優れ、事業者がその事業に取り組む情熱や動機をうまく聞き出し言語化。明るい性格で「加藤さんと話して挑戦する気持ちになれた」と評判。趣味はボイストレーニング。