Column
財務のコラム
コラム
放電加工機が入る前と後の金型工場|補助金の計画に書く時間
公開日: 最終更新日: Taigen株式会社(認定経営革新等支援機関)
放電加工機の補助金の計画は、加工そのものの時間ではなく、ワイヤを穴に通す・切り落とした中子(なかご)を取る・電極を付け替えて位置を出す、といった機械の前に人が張り付く時間を数えるところから始めます。
自動の結線や電極の交換の装置が入ると、その張り付きが夕方の段取りにまとまり、夜のあいだも加工が進む1日に変わります。
自社の金型や部品に合わせた仕様なら、本体1台でも省力化投資補助金(一般型)で計画でき、カタログ注文型にも放電加工機のカテゴリが3つあります。
この記事でわかること
- 放電加工機の前に人が張り付いている1日(今)
- 自動の結線と交換の装置が入った1日(導入後)
- 夜と休日に機械が進む分は、人の時間と分けて数える
- 減る時間と補助額の例(従業員15人の金型工場)
- 自社の金型と部品から決める放電加工機の仕様
- カタログ注文型にある3つの放電加工機のカテゴリ
以下では、金型工場の放電加工の1日を導入の前と後で並べ、夜に進む分の数え方、仕様の決め方、カタログ注文型との分かれ目、補助額の例を順に見ていきます。
放電加工機の前に人が張り付いている1日(今)
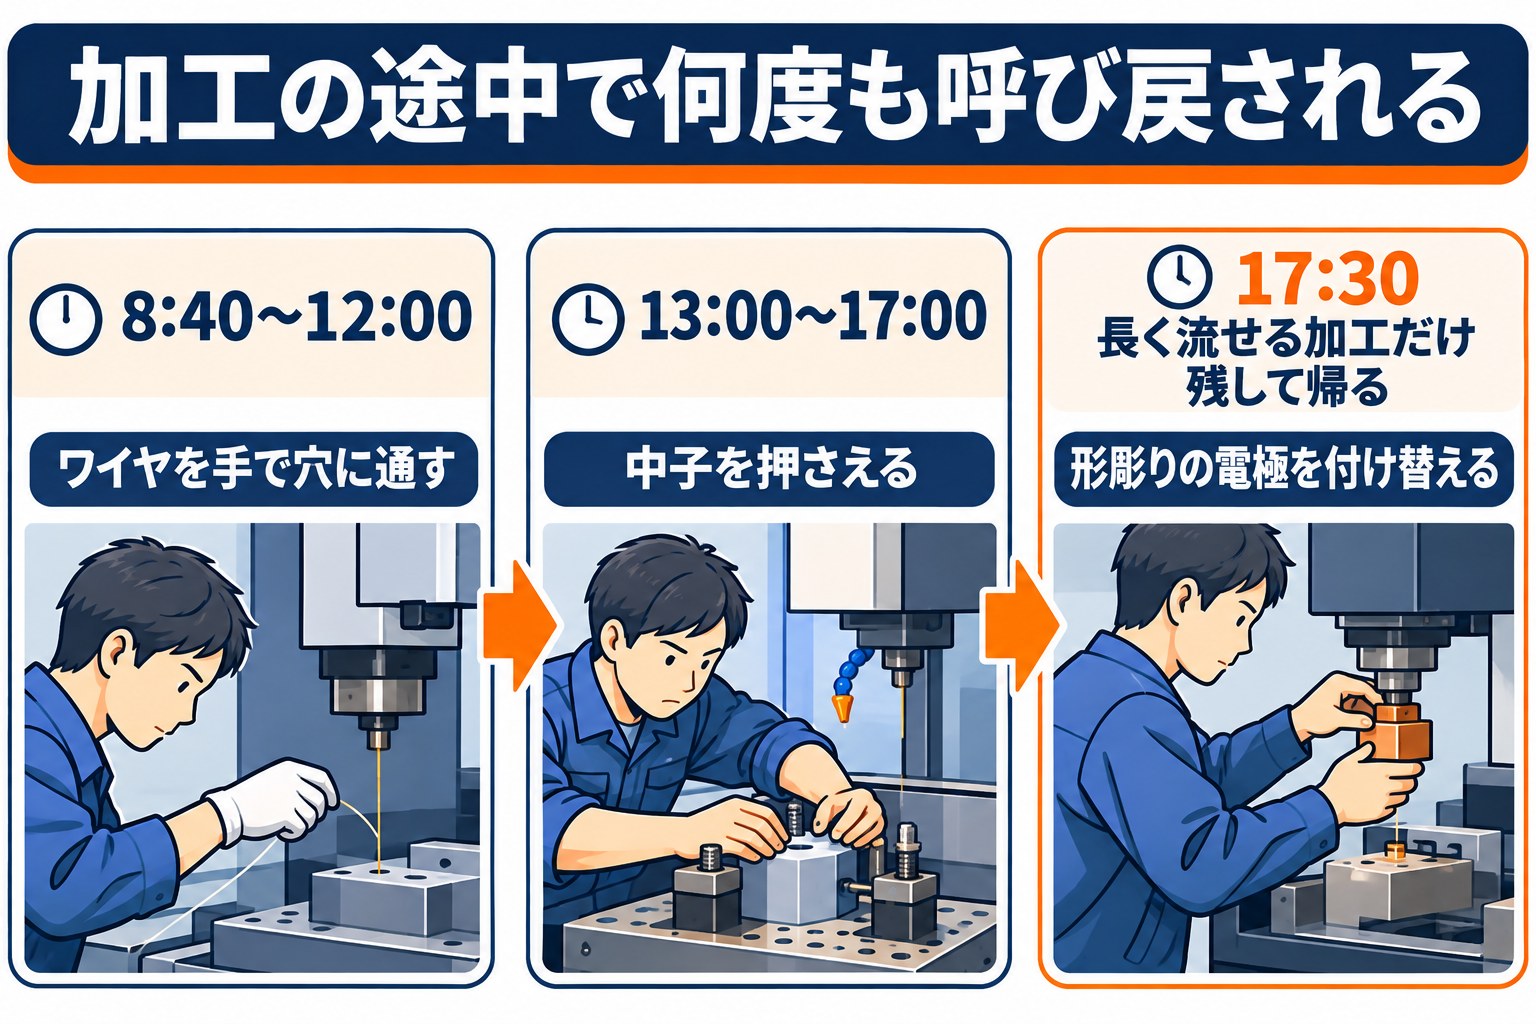
プレス金型をつくる従業員15人の工場で、ワイヤ放電加工機と形彫り放電加工機を1台ずつ使っている例です。
ダイ(金型の下型)のプレートには、製品の形に合わせた抜き穴が20か所あり、それぞれにワイヤを通して切り抜きます。
| 時刻(例) | していること |
|---|---|
| 8:00 | 前の晩に止めた機械を立ち上げ、プレートを載せて基準の位置を出す |
| 8:40〜12:00 | 穴を1つ切り終えるたびに、ワイヤを切って次のスタート穴に手で通し直す |
| 同じ時間 | 切り抜いた中子が落ちる前に止め、取り除いてから再開する |
| 13:00〜17:00 | 形彫り放電で、荒・中・仕上げの電極を付け替え、そのたびに位置を合わせ直す |
| 加工中 | ワイヤが切れていないか、加工液が汚れていないかを何度も見に行く |
| 17:30 | 夜に止まったときの対応ができないため、長く流せる加工だけ残して帰る |
放電加工は、1つの加工が何時間も続くのに、その途中で人の手が要る場面が細かく挟まる工程です。
担当者は、ほかの仕事に手を付けても、すぐ呼び戻されます。
中子の扱いは、ワイヤ放電ならではの手間です。
切り抜いた中子が落ちるとワイヤを切ったり、加工物に挟まって傷を付けたりするため、切り抜く直前に機械を止めて人が押さえるか、わずかに切り残しておいて最後にまとめて外す段取りを取っています。
自動の結線と交換の装置が入った1日(導入後)
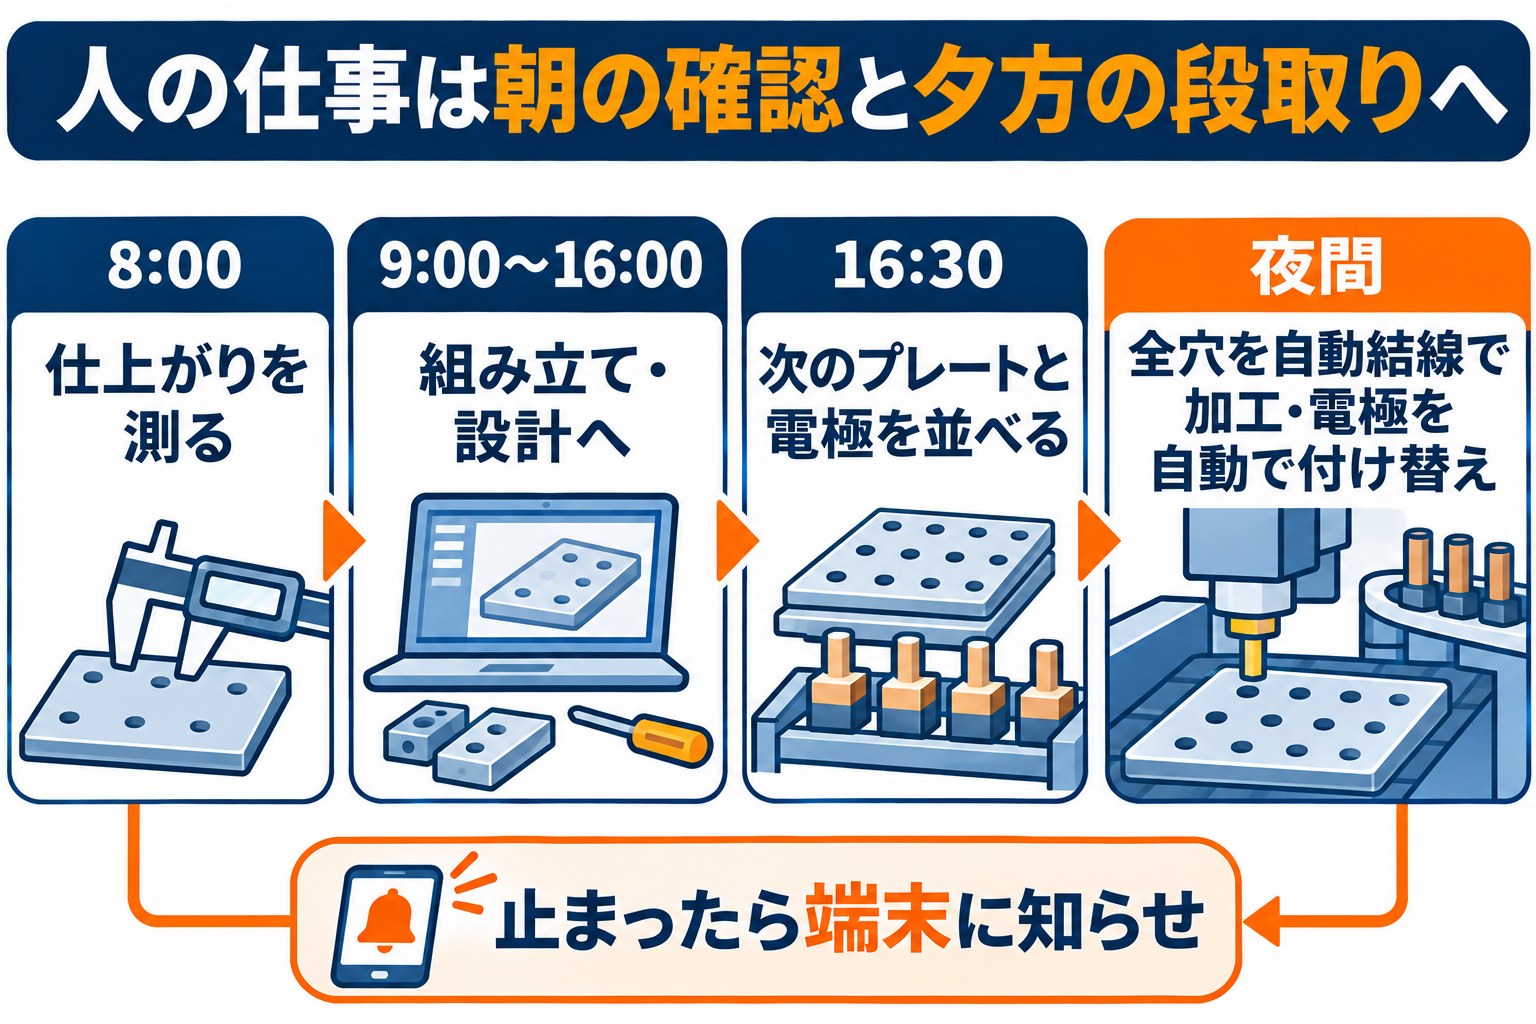
ワイヤの自動結線(切れたワイヤや次の穴へのワイヤを機械が自動で通す機能)があれば、20か所の穴を人の手を介さずに続けて切れます。
形彫り放電では、電極の自動交換装置に電極を並べておけば、荒から仕上げまで機械が付け替えます。
| 時刻(例) | していること |
|---|---|
| 8:00 | 夜のうちに切り終えたプレートを外し、仕上がりを測る |
| 9:00〜16:00 | 担当者は金型の組み立てや設計の手直しに回る |
| 加工中 | 止まったときは、手元の端末に知らせが届く |
| 16:30 | 次のプレートを載せ、電極を交換装置に並べて、夜の加工を組む |
| 夜間 | 切り残した中子のつなぎを残して全穴を加工し、形彫りは電極を順に付け替えて進む |
人の仕事は、朝の確認と夕方の段取りにまとまります。
中子は切り残しで落とさない設定にしておき、翌朝まとめて外すことで、夜の無人の時間を中断なく使えます。
機械の外で次の加工物を基準の台に載せておく段取り(機外段取り)にすると、夕方の段取りの分数も短くなります。
加工物を載せる台の規格をそろえることも、仕様の一部です。
夜と休日に機械が進む分は、人の時間と分けて数える
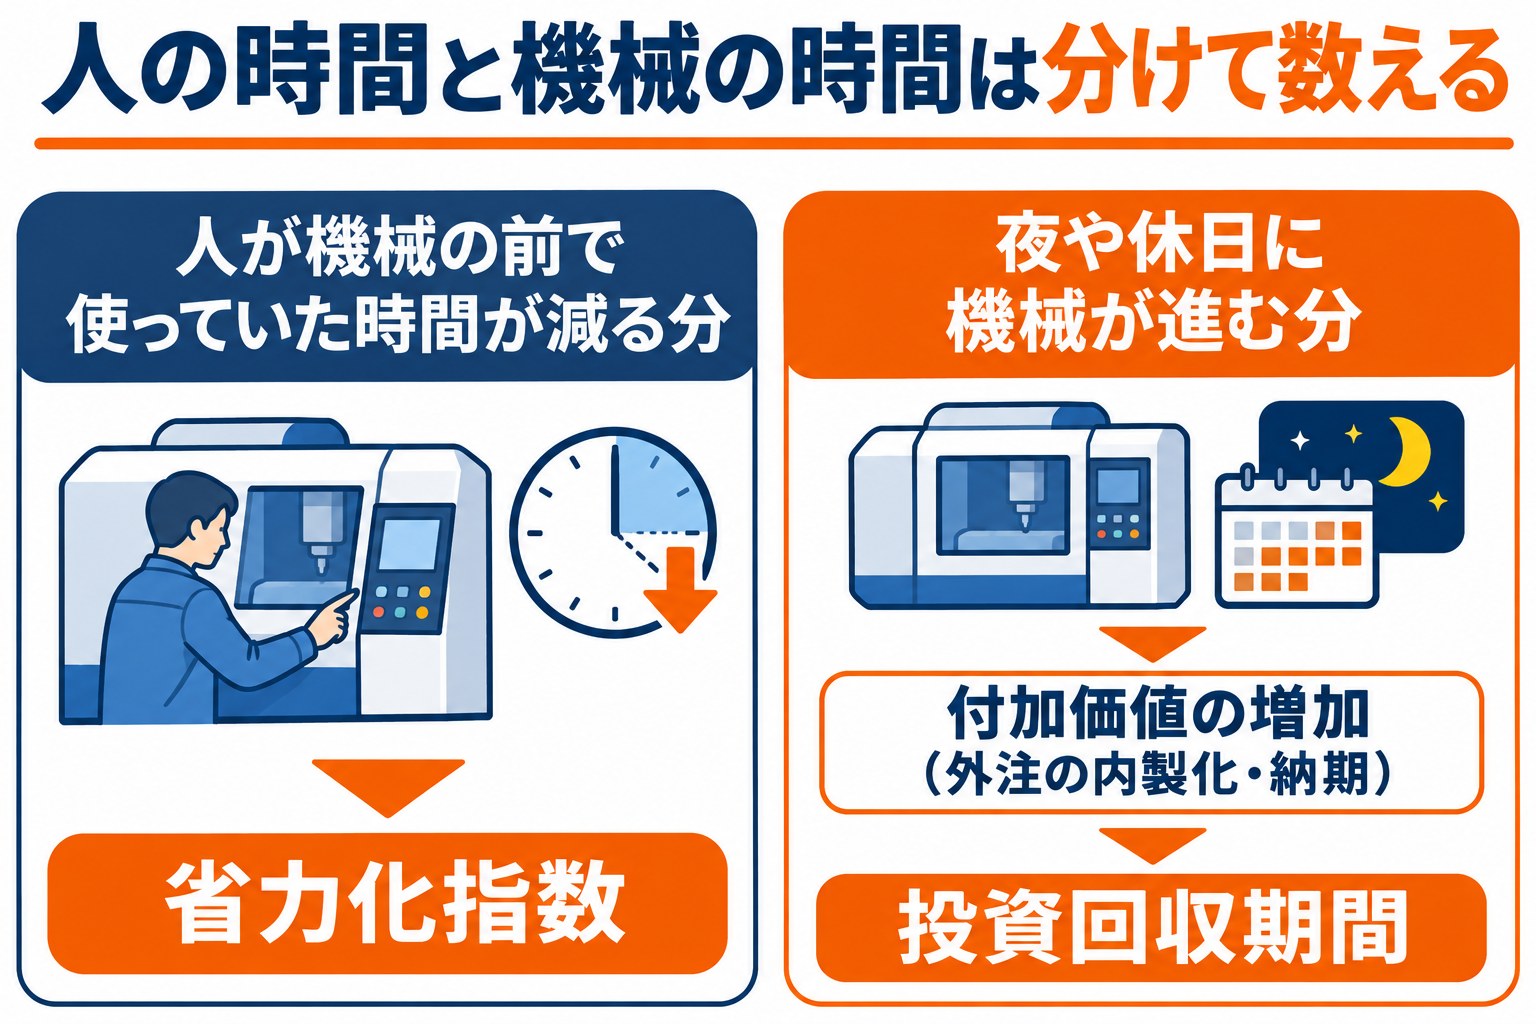
放電加工機の計画では、2種類の数字が出てきます。
人が機械の前で使っていた時間が減る分と、人がいない夜や休日に機械が加工を進める分です。
省力化指数は、人の作業時間が設備でどれだけ減るかを見る数字です。
(設備導入で削減される業務に要していた時間-設備導入後に発生する業務の時間)÷削減される業務に要していた時間で計算するので、夜に機械が動く時間はここに足しません。
夜に進む分は、外に出していた加工を自社で受けられるようになる、納期が縮む、といった付加価値の増加として示します。
投資回収期間の式(投資額÷(削減工数×年間稼働日数×人件費単価+増加した付加価値額))の後ろの項に入る数字です。
自社の設備が対象になるかは、仕様の決め方と計画の示し方で変わります。
気になったらお気軽にご相談ください。
減る時間と補助額の例(従業員15人の金型工場)
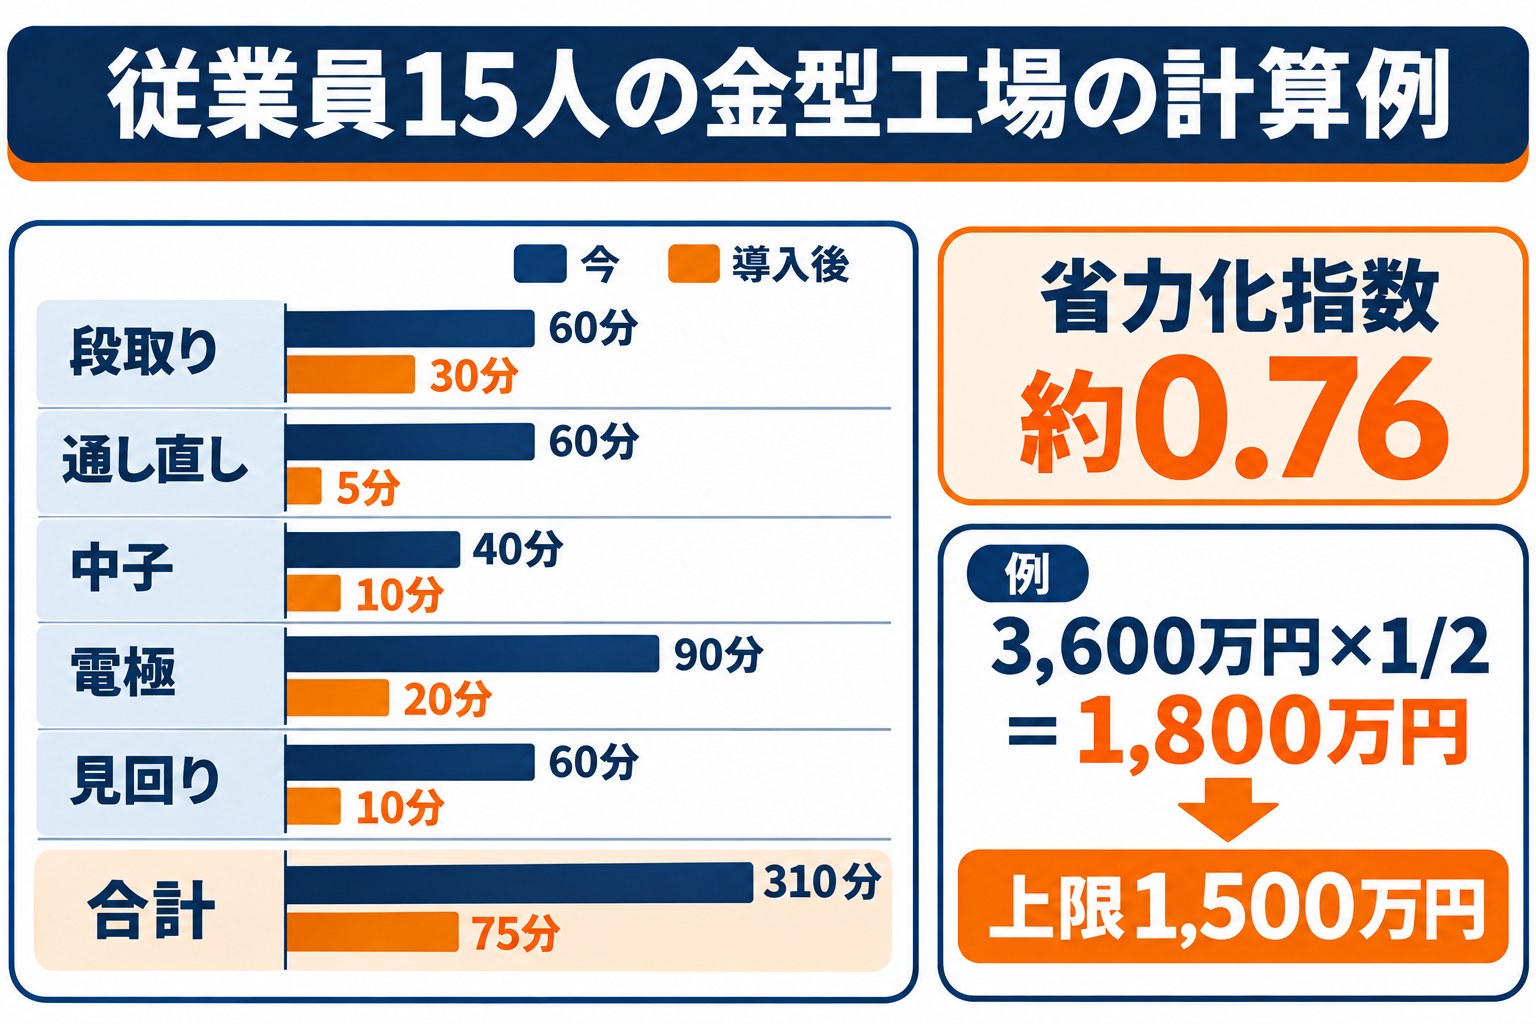
ここからの分数と金額は、考え方を示すための仮の数字です。
| 作業(例) | 今 | 導入後 | 1日の時間 |
|---|---|---|---|
| 加工物の段取りと位置出し | 2回×30分 | 機外段取り30分 | 60分→30分 |
| ワイヤの通し直し | 20回×3分 | 結線の確認5分 | 60分→5分 |
| 中子の取り除き | 20回×2分 | 朝にまとめて10分 | 40分→10分 |
| 電極の付け替えと位置合わせ | 6回×15分 | 夕方に並べる20分 | 90分→20分 |
| 加工中の見回り | 12回×5分 | 知らせが来たときだけ10分 | 60分→10分 |
| 合計 | 310分→75分 |
この例では1日235分が減り、省力化指数は(310-75)÷310で約0.76です。
年250日の稼働なら年約979時間で、人件費を1時間2,800円(例)とすると年約274万円分になります。
| 従業員数 | 一般型の補助上限 | 大幅賃上げ特例の場合 |
|---|---|---|
| 5人以下 | 750万円 | 1,000万円 |
| 6〜20人 | 1,500万円 | 2,000万円 |
| 21〜50人 | 3,000万円 | 4,000万円 |
| 51〜100人 | 5,000万円 | 6,500万円 |
| 101人以上 | 8,000万円 | 1億円 |
| ケース(例) | 補助の対象になる経費(税抜) | 補助率 | 計算上の額 | 補助額 |
|---|---|---|---|---|
| 一般型:自動結線付きワイヤ放電加工機+形彫りの電極自動交換装置+止まったときの知らせの仕組み | 3,600万円 | 1/2 | 1,800万円 | 1,500万円(上限) |
| 一般型:自動結線付きワイヤ放電加工機と知らせの仕組み | 2,400万円 | 1/2 | 1,200万円 | 1,200万円 |
| カタログ注文型:登録製品のワイヤ放電加工機(本体2,000万円+導入経費400万円) | 2,400万円 | 1/2 | 1,200万円 | 750万円(上限) |
3,600万円の構成では、計算上の1,800万円が従業員6〜20人の上限1,500万円で止まります。
2台をまとめるか、1台ずつ分けるかは、上限と照らして決めます。
夜の加工で外注に出していた分を内製し、付加価値が年400万円(例)増えるなら、3,600万円の構成の投資回収期間は3,600万円÷674万円で約5.3年です。
自社の金型と部品から決める放電加工機の仕様
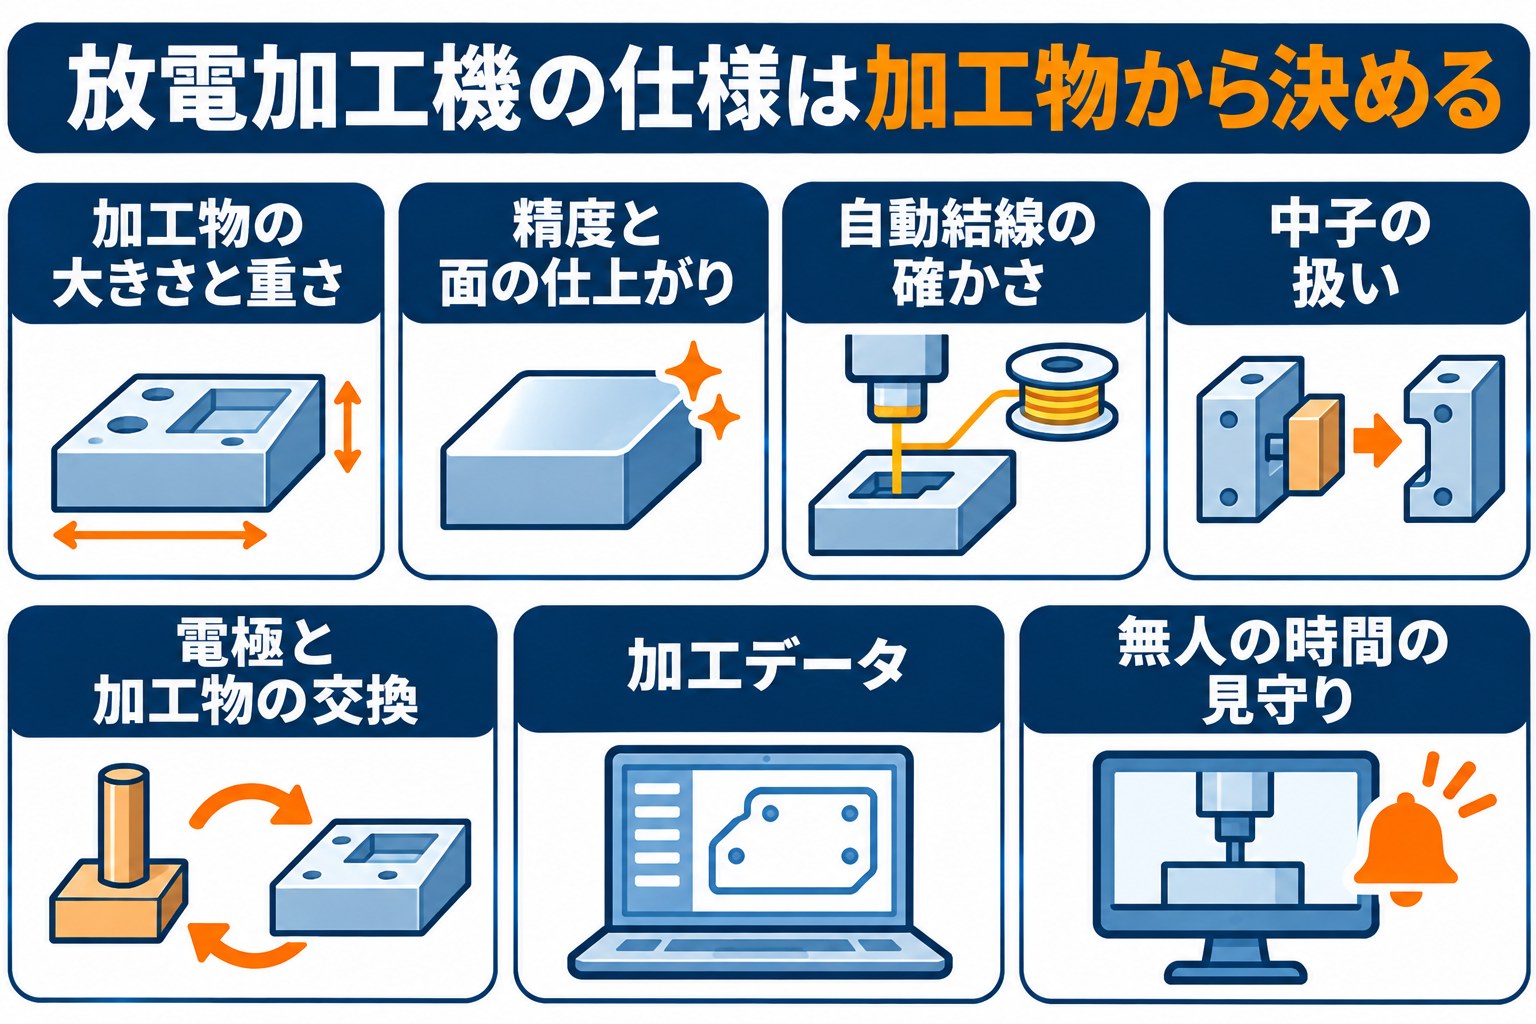
放電加工機は、加工物の大きさと精度、夜に無人で流す時間の長さで、選ぶ機能が変わります。
次の項目を自社の実際の加工物から決めると、オーダーメイド性の説明になります。
- 加工物の大きさと重さ
プレートの最大寸法と板厚、加工液の槽に沈めたまま扱えるか - 精度と面の仕上がり
寸法の許容と、何回切り重ねて面を整えるか - 自動結線の確かさ
細いワイヤや厚いプレートでも通るか、失敗したときに何回やり直すか - 中子の扱い
切り残しの設定で対応するか、中子を処理する装置を付けるか - 電極と加工物の交換
電極を並べられる本数と、加工物を自動で替える装置の要否 - 加工データ
3次元の図面から加工の経路と条件をつくるソフトと、電極の測定 - 無人の時間の見守り
止まったときの知らせ方と、加工液の汚れや温度の監視
ワイヤ放電では、ワイヤを通すスタート穴を先にあける工程もあります。
穴の数が多い金型をよく扱う工場は、細穴放電加工機まで含めて流れを組むと、前の工程の待ちも減ります。
カタログ注文型にある3つの放電加工機のカテゴリ
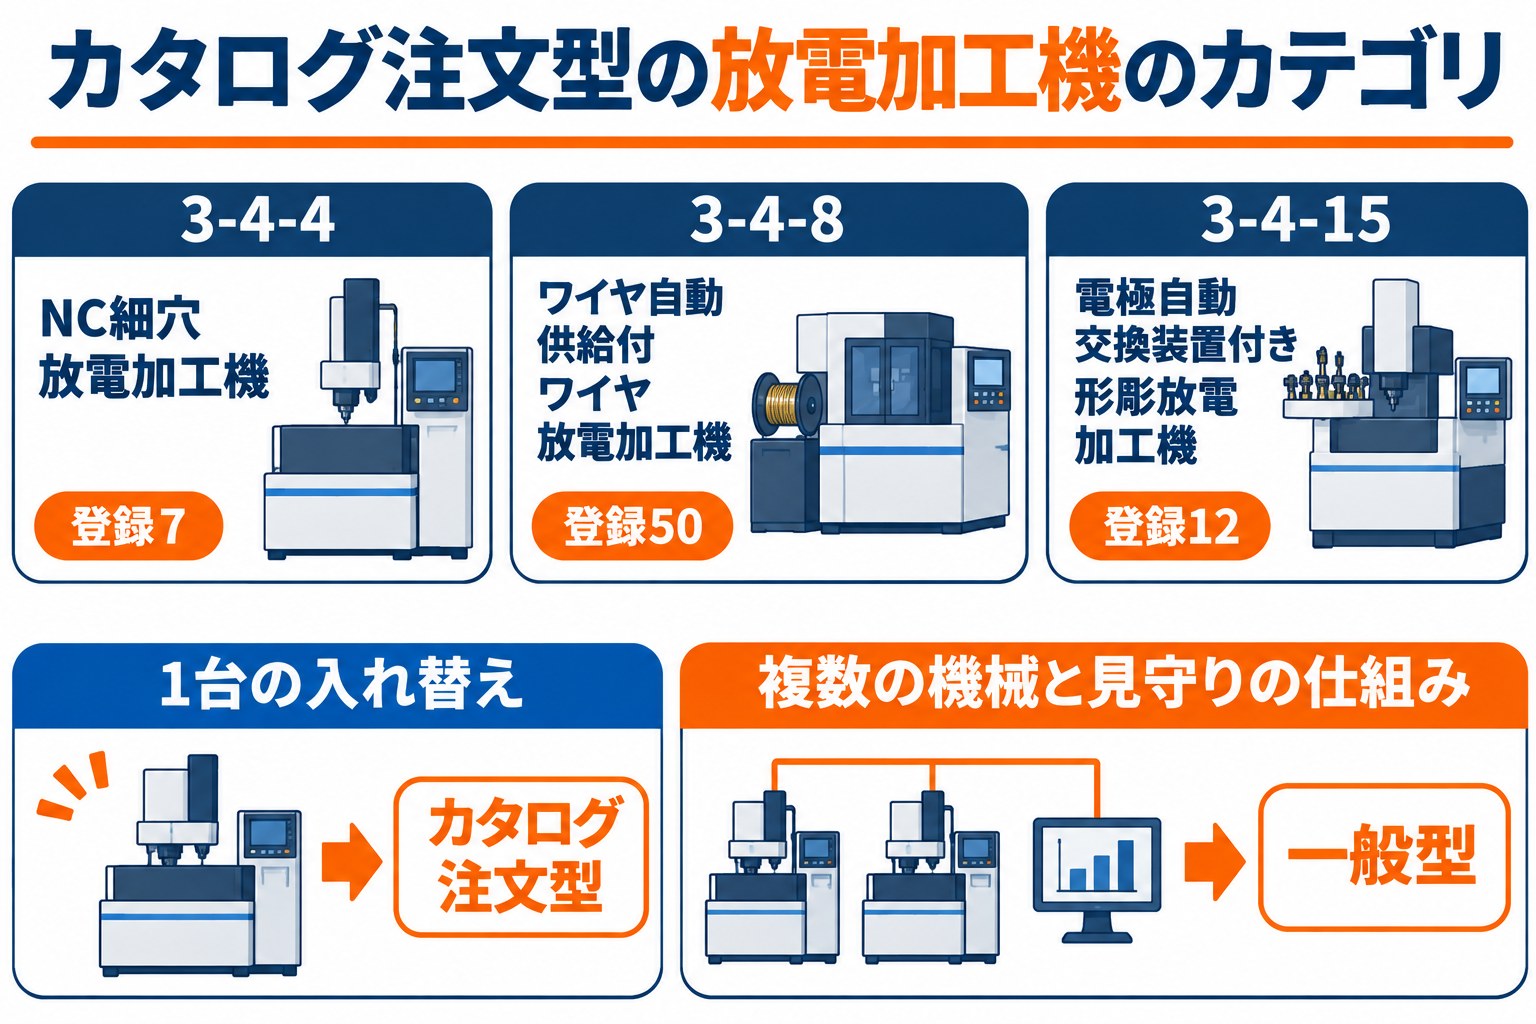
カタログの製品カテゴリ目次(令和8年10月8日版)の「工作機械」には、放電加工機のカテゴリが3つあります。
| カテゴリ | 製品登録数 |
|---|---|
| 3-4-4 NC細穴放電加工機 | 7 |
| 3-4-8 ワイヤ自動供給付ワイヤ放電加工機 | 50 |
| 3-4-15 電極自動交換装置付き形彫放電加工機 | 12 |
カタログ注文型は販売事業者と共同で、2027年3月末頃まで随時申請できます(カタログ注文型のページ)。
補助率は1/2以下、上限は従業員6〜20人で750万円(大幅な賃上げで1,000万円)、対象は本体と導入経費(本体価格の2割まで)です。
1回の申請に入れられるのは1種類の製品なので、ワイヤ放電と形彫り放電は別々の申請になります。
1台の入れ替えならカタログ注文型、複数の機械と見守りの仕組みを組むなら一般型が、それぞれ動きやすい型です。
検討している機種がカタログに製品として登録されているかは、機種ごとに違います。
販売店に登録の有無と製品の番号を見積書に書いてもらうと、型の判断が早く済みます。
賃上げの要件と、申請の段取り
| 一般型の要件 | 内容 |
|---|---|
| 労働生産性 | 年平均4.0%以上の向上 |
| 1人当たり給与支給総額 | 年平均3.5%以上の向上 |
| 事業場内最低賃金 | 地域別最低賃金より30円以上高くする |
| 事業計画期間 | 3〜5年 |
金型工場では、放電加工機の前に張り付いていた担当者が、組み立てや設計の手直しといった熟練の要る仕事に回れることが、生産性の伸びの中心になります。
夜に進む加工で受けられる仕事が増える分は、給与を上げる原資の説明にもなります。
- 1週間、段取り・通し直し・中子・電極・見回りの回数と分数を記録する
- よく扱う加工物の大きさ・精度・穴の数を一覧にし、夜に流したい加工を決める
- 登録製品で足りるかを販売店に確かめ、カタログ注文型か一般型かを決める
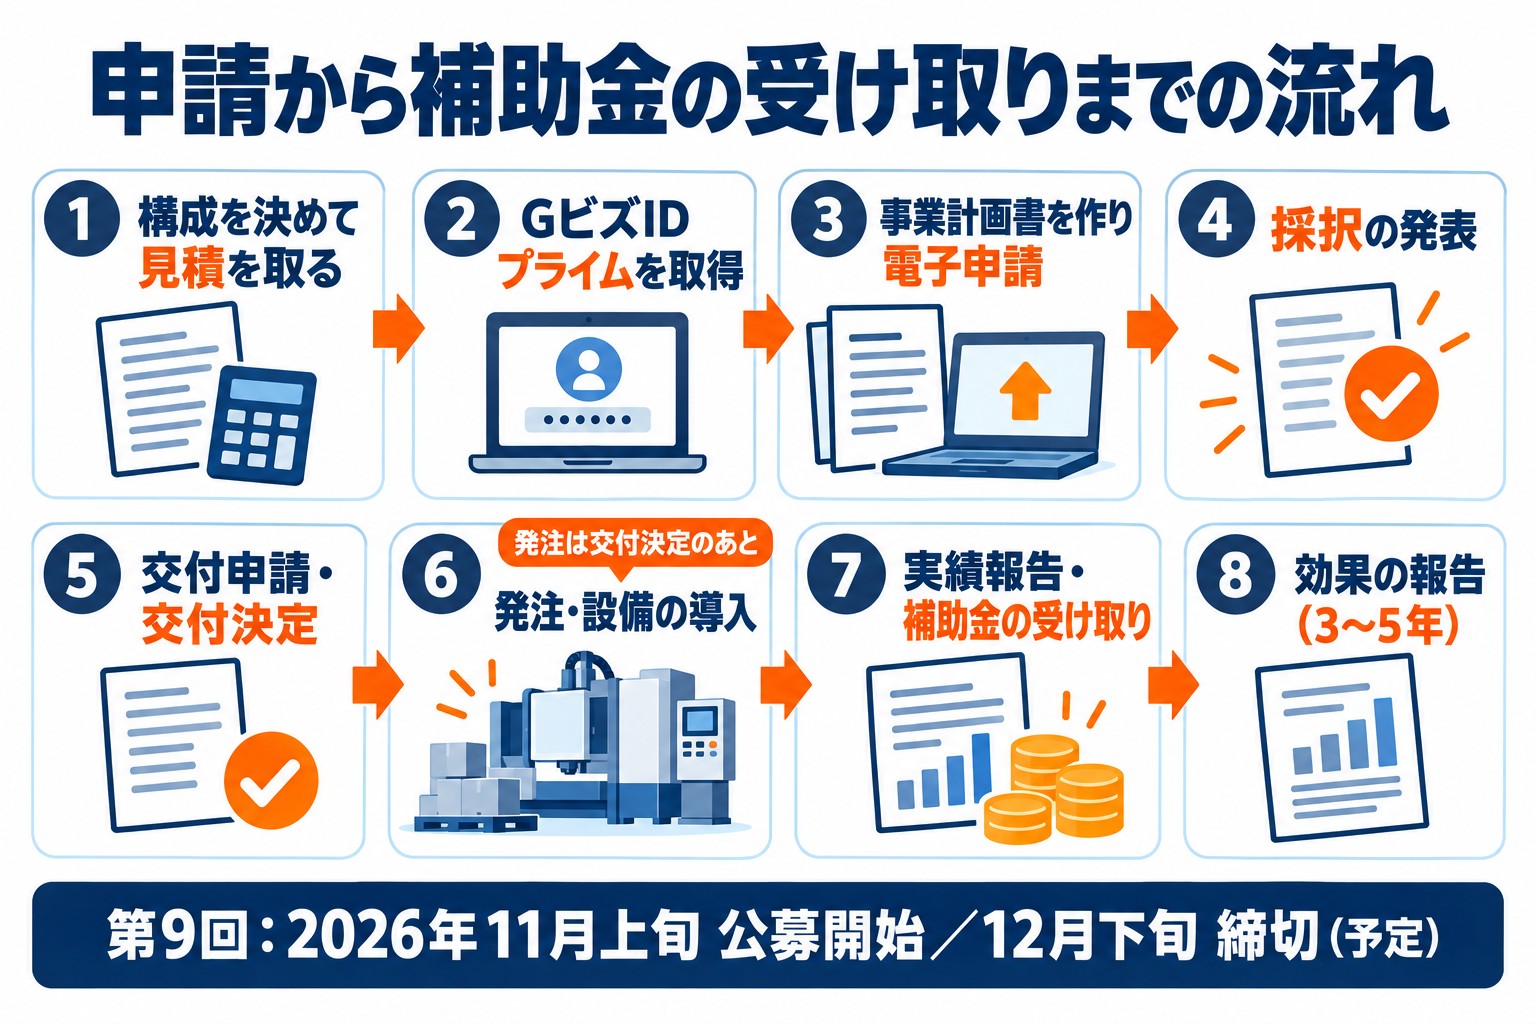
- 一般型なら2者以上の見積もりをそろえ、GビズIDプライムで第9回に申請する(12月下旬締切の予定・一般型のページ)
- 採択発表(2027年3月下旬の予定・調整中)から2か月以内に交付申請し、交付決定を受けて発注する
- 据え付けと試し加工を終え、交付決定から14か月以内に支払と実績報告を済ませる
夜の無人運転を計画に入れるなら、見積もりの前に工場の側で次の点を確かめておきます。
- ✓夜間に工場の電源と空調を止めずに済むか
- ✓加工液の温度が夜のあいだに大きく変わらないか
- ✓止まったときの知らせを、誰が何時まで受けるか
- ✓翌朝の確認の手順と、夜に流す加工の上限の時間
この4つが決まっていると、夜に進む加工の時間を、根拠のある数字として計画書に書けます。
よくある質問
Q. 中古の放電加工機でも計画に入れられますか?
中古の設備の扱いは、公募要領の定めを確かめてから判断します。
新しい機械で自動結線や電極の交換の装置を組むほうが、夜の無人運転の仕様を説明しやすくなります。
Q. 加工データをつくるソフトの費用も入りますか?
放電加工機を動かすためのソフトは、機械装置・システム構築費として計画に入れられる場合があります。
見積書でソフトの行を分け、どの作業を減らすためのものかを計画書に書きます。
Q. 小さな金型屋でも使えますか?
使えます。
少ない人数で回している工場ほど、放電加工機の前に張り付く時間がほかの仕事を止めています。
従業員5人以下の一般型の上限は750万円(大幅賃上げ特例で1,000万円)です。
放電加工機の補助金はTaigenに無料で相談できます
放電加工機の計画は、人が張り付く分数と、夜に進めたい加工がわかれば、型の選び方も構成も決まります。
作業記録のつけ方から一緒に整理します。
Taigen株式会社(採択158件・支援した補助金の総額28億円以上)は、金型工場の数字を計画書の形にまとめ、採択後の交付申請と実績報告まで伴走します。
対象になるか、補助額はいくらになるか。
まずは無料でお確かめください。
補助金の申請を相談したい方へ
設備投資や新しい事業の計画に、どの補助金が合うか。いくら補助されるか。60分の無料オンライン相談でお答えします。
認定経営革新等支援機関/採択158件・支援した補助金の総額28億円以上
無料相談を予約するサービス内容とよくある質問 | 料金 | 採択実績
中小企業省力化投資補助金(一般型)の設備別ガイド | 新事業進出・ものづくり商業サービス補助金の業種別ガイド
この記事を書いた人
加藤 巧海
1996年広島県生まれ。大手コンサル会社にて経営計画・資金繰り・補助金支援を経験後、上野と共にTaigen株式会社を設立。現在は取締役として、補助金申請支援の商談と、設備メーカー・販売会社との提携づくりを担当。想像力・共感力に優れ、事業者がその事業に取り組む情熱や動機をうまく聞き出し言語化。明るい性格で「加藤さんと話して挑戦する気持ちになれた」と評判。趣味はボイストレーニング。