Column
財務のコラム
コラム
空調ダクトの製造機の補助金計画で迷いやすい5つの点
公開日: 最終更新日: Taigen株式会社(認定経営革新等支援機関)
空調ダクトの製造機(亜鉛鉄板などの鋼板から、空気を通す角形や丸形のダクトをつくる機械)で省力化投資補助金を使うとき、計画づくりで迷う点は5つあります。
自社がつくるダクトの割合を数えると、5つのうち多くは自然に決まります。
本体1台の計画でも、自社のダクトの大きさと形に合わせた仕様を説明できれば、一般型で申請できます。
この記事でわかること
- 迷う点1:どの機械から入れるか
- 迷う点2:継ぎ目とフランジの方式
- 迷う点3:展開ソフトと切断機をどうつなぐか
- 迷う点4:現場ごとの注文と置き場
- 迷う点5:人に残る作業をどう扱うか
- 補助額の例(従業員15人のダクト工場)
この記事では、機械の選び方、はぜとフランジの方式、展開ソフトと切断機のつなぎ方、現場ごとの注文と置き場、人に残る作業の5つを、「こう決めれば大丈夫」という形で順に説明します。
最後に従業員15人の工場を例に、補助額と申請の流れをまとめます。
迷う点1:どの機械から入れるか
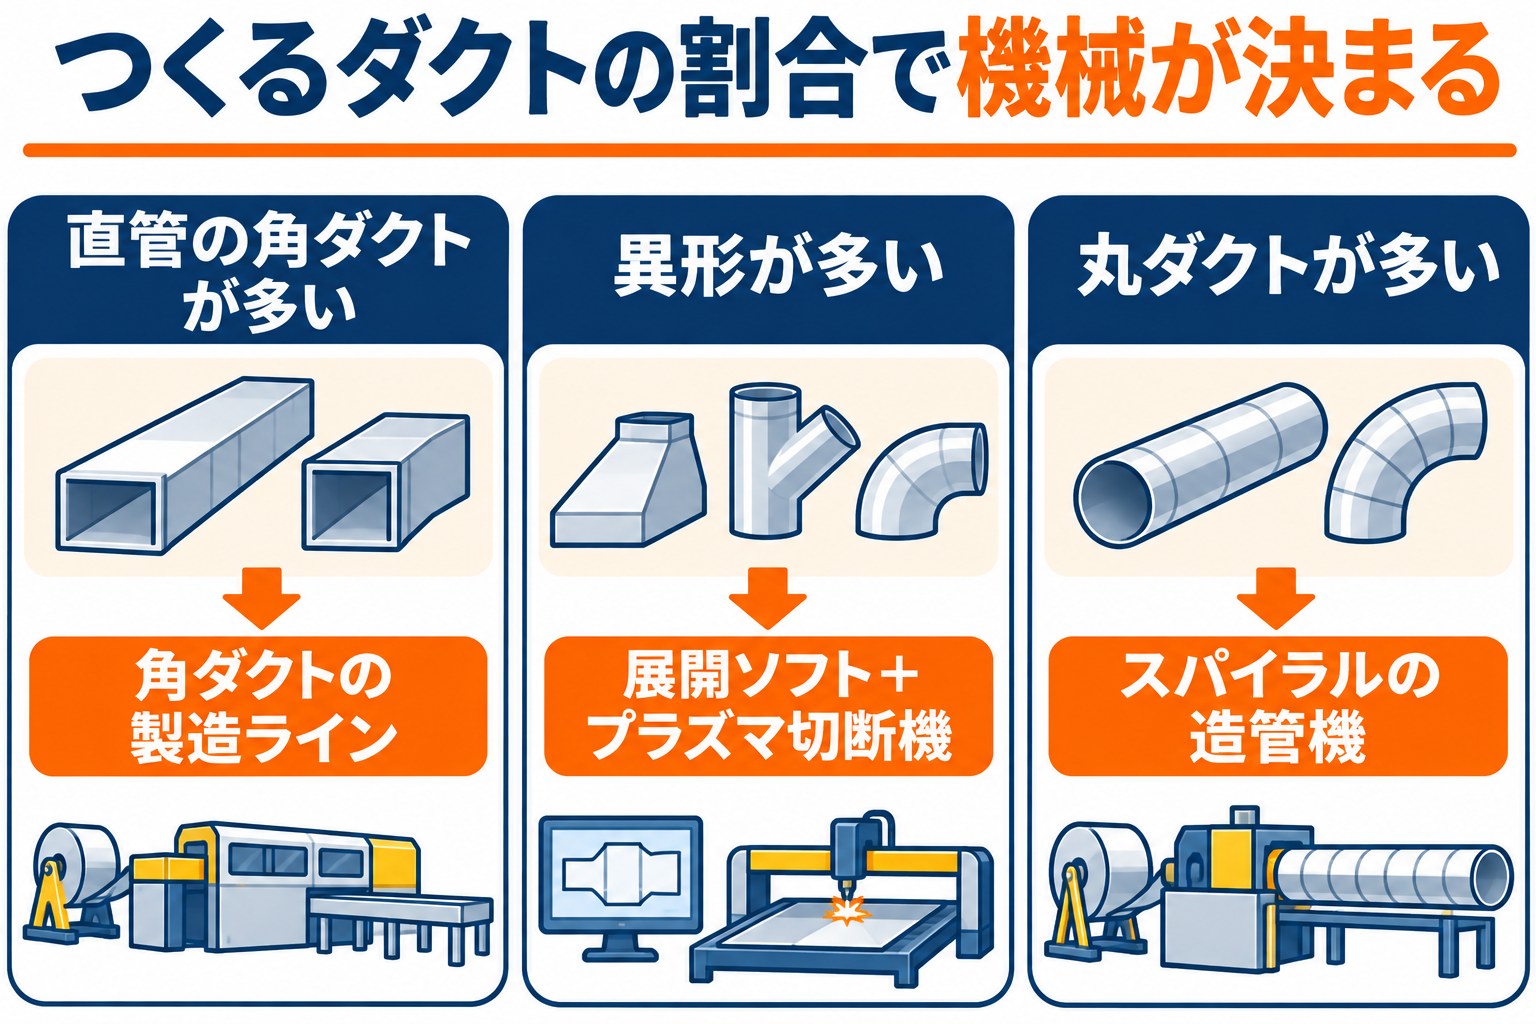
ダクトの工場でつくる品物は、大きく3つに分かれます。
まっすぐな直管の角ダクト、エルボ(曲がり)や分岐、レジューサ(大きさの変わる部分)などの異形ダクト、そして丸ダクトです。
どれがいちばん多いかで、先に入れる機械が変わります。
| 多い品物 | 今の主な手作業 | 先に効く機械 |
|---|---|---|
| 直管の角ダクト | シャーで板を切り、折り曲げ機で1枚ずつ折る | コイルから切断・折り・成形まで続ける角ダクトの製造ライン |
| 異形ダクト | 展開図を手で描き、板にけがいて手ばさみやシャーで切る | 展開ソフト+プラズマ切断機 |
| 丸ダクト | 現場の長さに合わせて切り、継ぎ目を処理する | 帯状の鋼板をらせん状に巻くスパイラルの造管機 |
決め方は、過去3か月ほどの注文書から、品物を上の3つに分けて数を数えるだけです。
数が多く、手作業に職人が長く付いている品物の機械が最初の1台です。
直管が多くても、異形の展開に職人が張り付いている工場なら、ソフトと切断機から入るほうが減る時間が大きいこともあります。
迷う点2:継ぎ目とフランジの方式
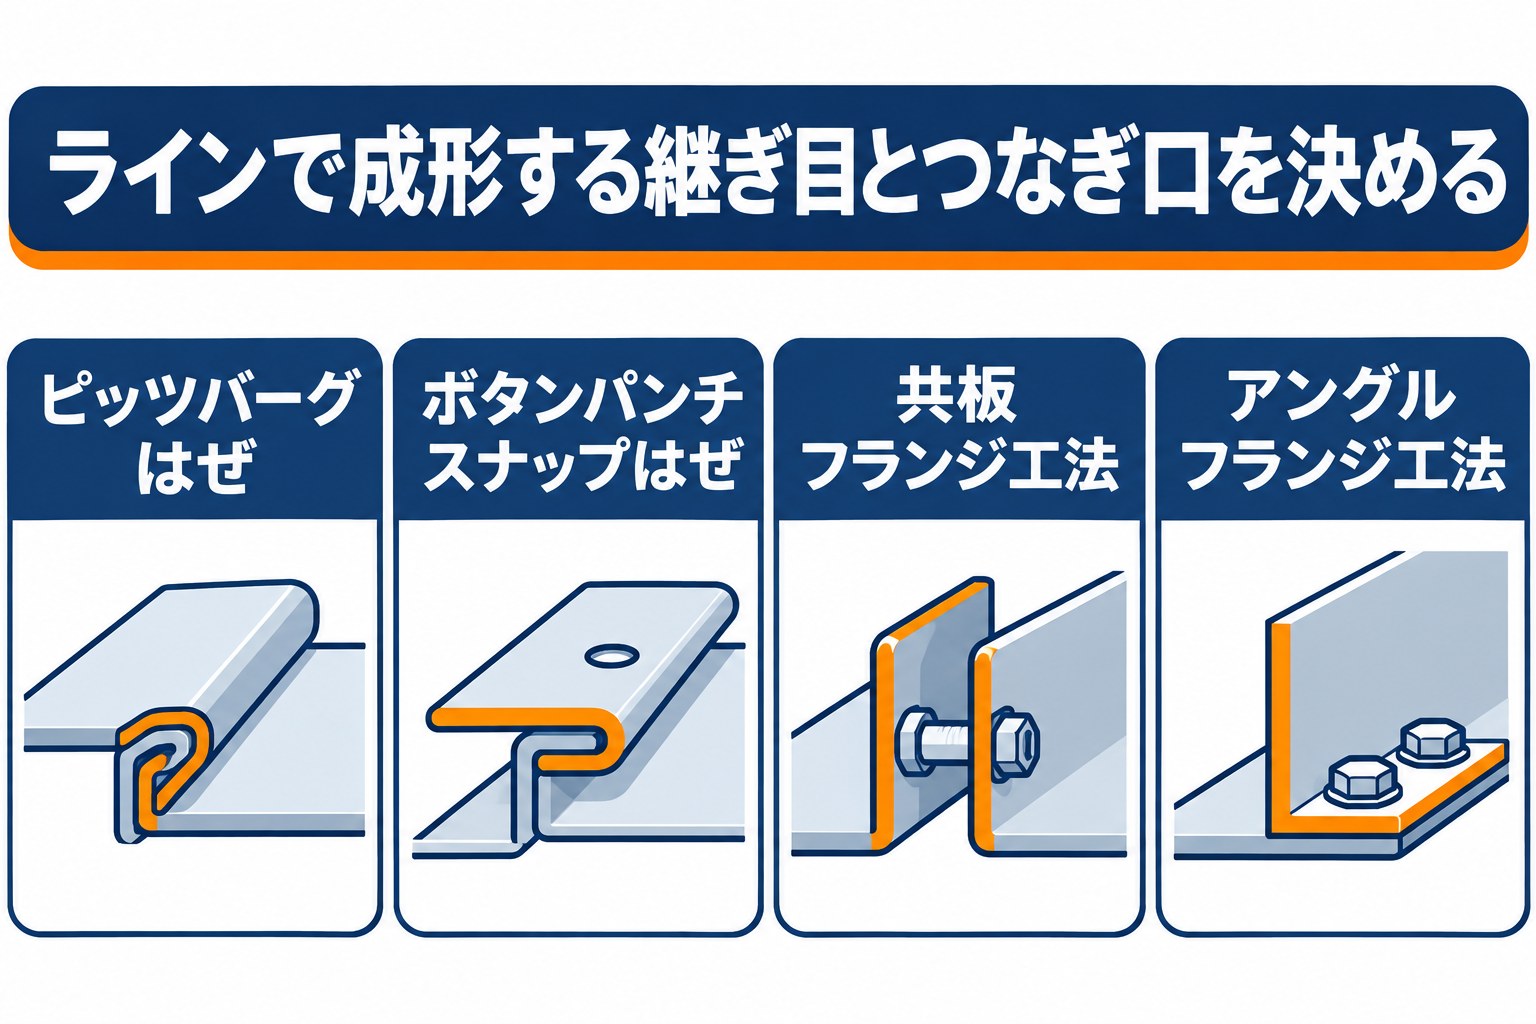
角ダクトの製造ラインを選ぶときに、仕様の中心になるのが継ぎ目とつなぎ口の方式です。
継ぎ目は、はぜ(板の端を折り返してかみ合わせる継ぎ方)で閉じ、ダクトどうしをつなぐ口にはフランジを付けます。
- ✓継ぎ目のはぜ:ピッツバーグはぜ、ボタンパンチスナップはぜなど、どの形を成形するか
- ✓つなぎ口:共板フランジ工法(ダクトの板そのものを折ってフランジにする)か、アングルフランジ工法(山形鋼のフランジを別に付ける)か
- ✓板の厚さと材質:亜鉛鉄板のほか、ステンレスやガルバリウム鋼板も通すか
- ✓つくれる大きさ:長い辺と短い辺の範囲、1本の長さ
どの方式を使うかは、取引先の工事の仕様や、自社の現場での取り付け方で決まっています。
今の方式をそのまま成形できるラインを選んだ経緯が、オーダーメイド性の説明になります。
方式を変える場合は、現場での取り付けの手間がどう変わるかもあわせて書いておきます。
迷う点3:展開ソフトと切断機をどうつなぐか
異形ダクトは、注文ごとに大きさも角度も違います。
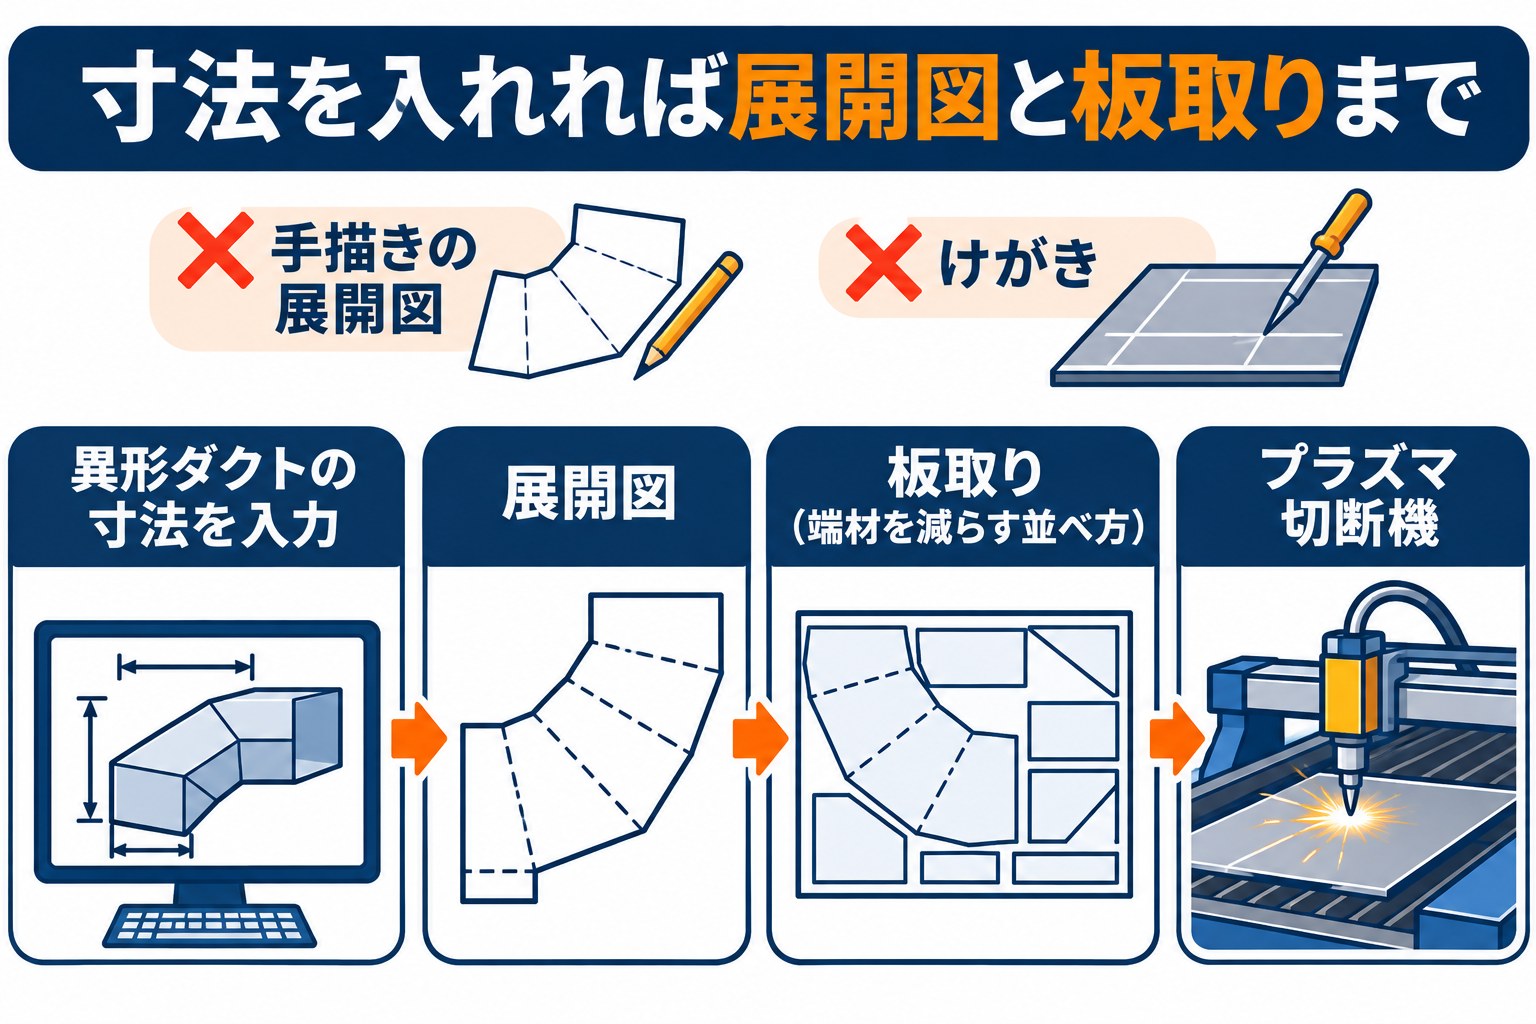
職人が図面を見て展開図(立体を平らに開いた形)を描き、鋼板にけがいてから切るため、1つずつに時間がかかり、描ける人も限られます。
展開ソフトを使うと、ダクトの種類と寸法を入れるだけで展開図ができ、そのまま切断機にデータが渡ります。
1枚の板にいくつもの部品を並べて切る板取りもソフトが行うので、端材が減る効果も期待できます。
切断機だけを入れて展開図を手で描き続けると、職人の時間はあまり減りません。
ソフトと切断機のデータのやり取りまで決めて見積もりを取ると、減る時間をはっきり示せます。
ソフトは機械と一体で使うものとして、見積書で費用を分けておきます。
職人の展開の知恵をソフトの登録に残せる点も、若い人に仕事を渡していく計画として書けます。
自社の設備が対象になるかは、仕様の決め方と計画の示し方で変わります。
気になったらお気軽にご相談ください。
迷う点4:現場ごとの注文と置き場
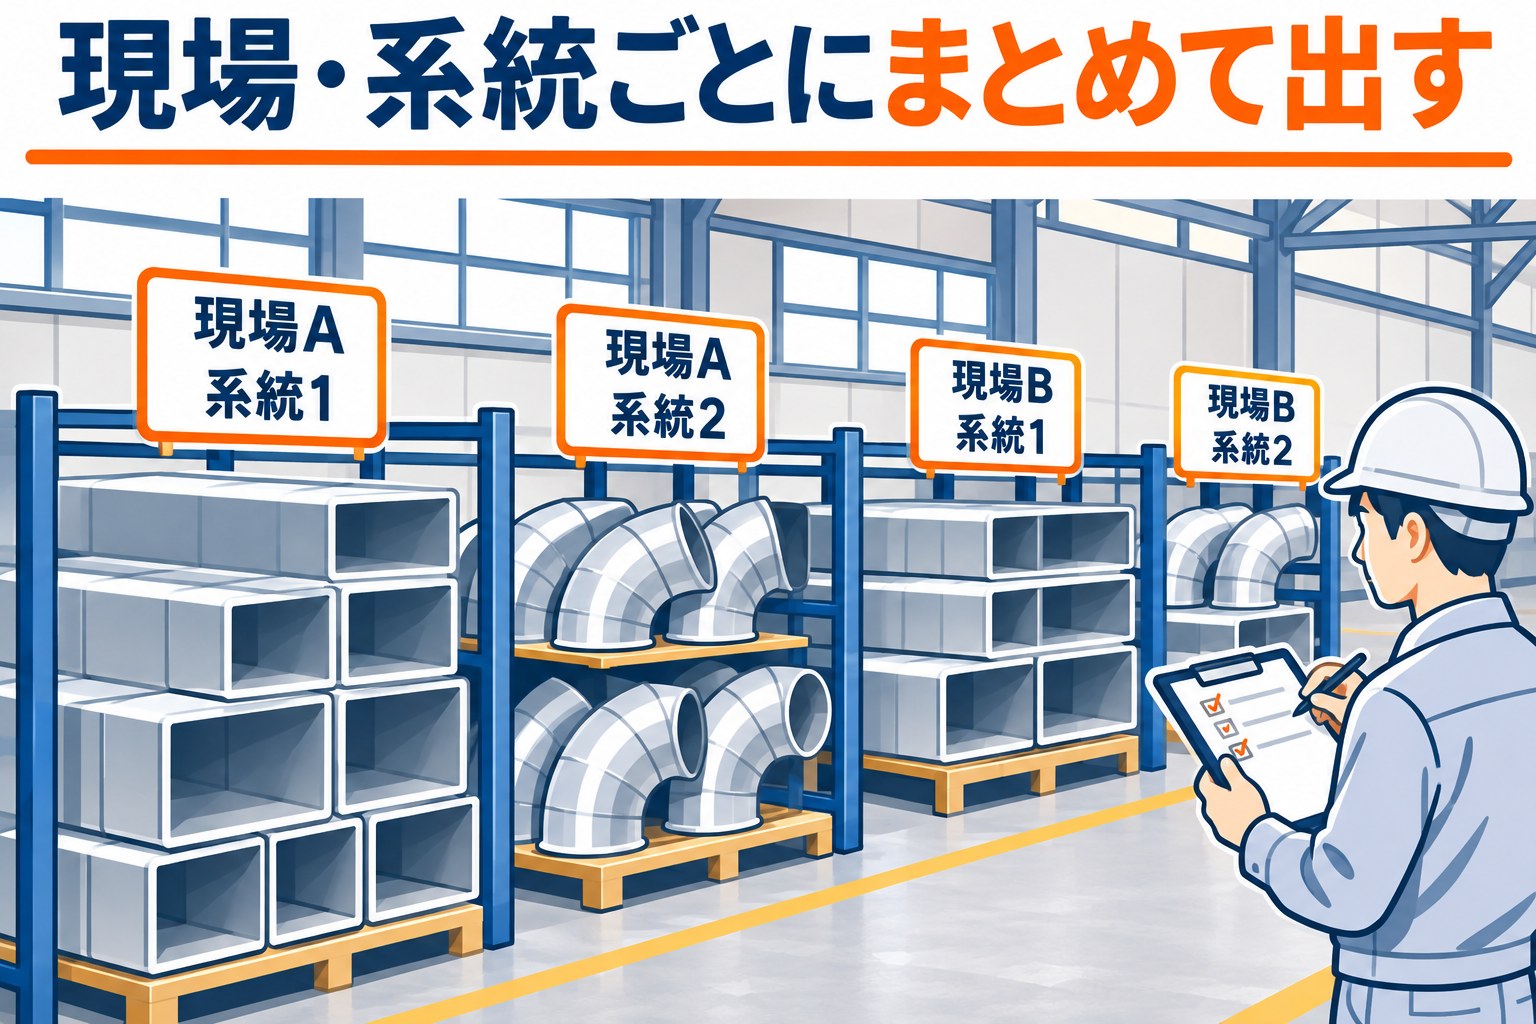
ダクトは中が空洞でかさばるため、つくる速さが上がると、置き場が足りなくなることがあります。
さらに、注文は現場ごと、系統(同じ空調機につながるダクトのまとまり)ごとに分けて出荷するので、まとめる手間もかかります。
機械を入れる前に、つくったダクトをどこに、どの順で置くかを配置図に書き込みます。
系統番号を印字した札を自動で出す仕組みや、注文の情報をラインに送る仕組みを組めば、まとめと確認の時間も減る作業に入れられます。
小口の注文が続く工場では、品物を切り替えるたびの段取りの時間も測っておきます。
切り替えの早さは、ラインの仕様を比べるときの大事な項目です。
迷う点5:人に残る作業をどう扱うか
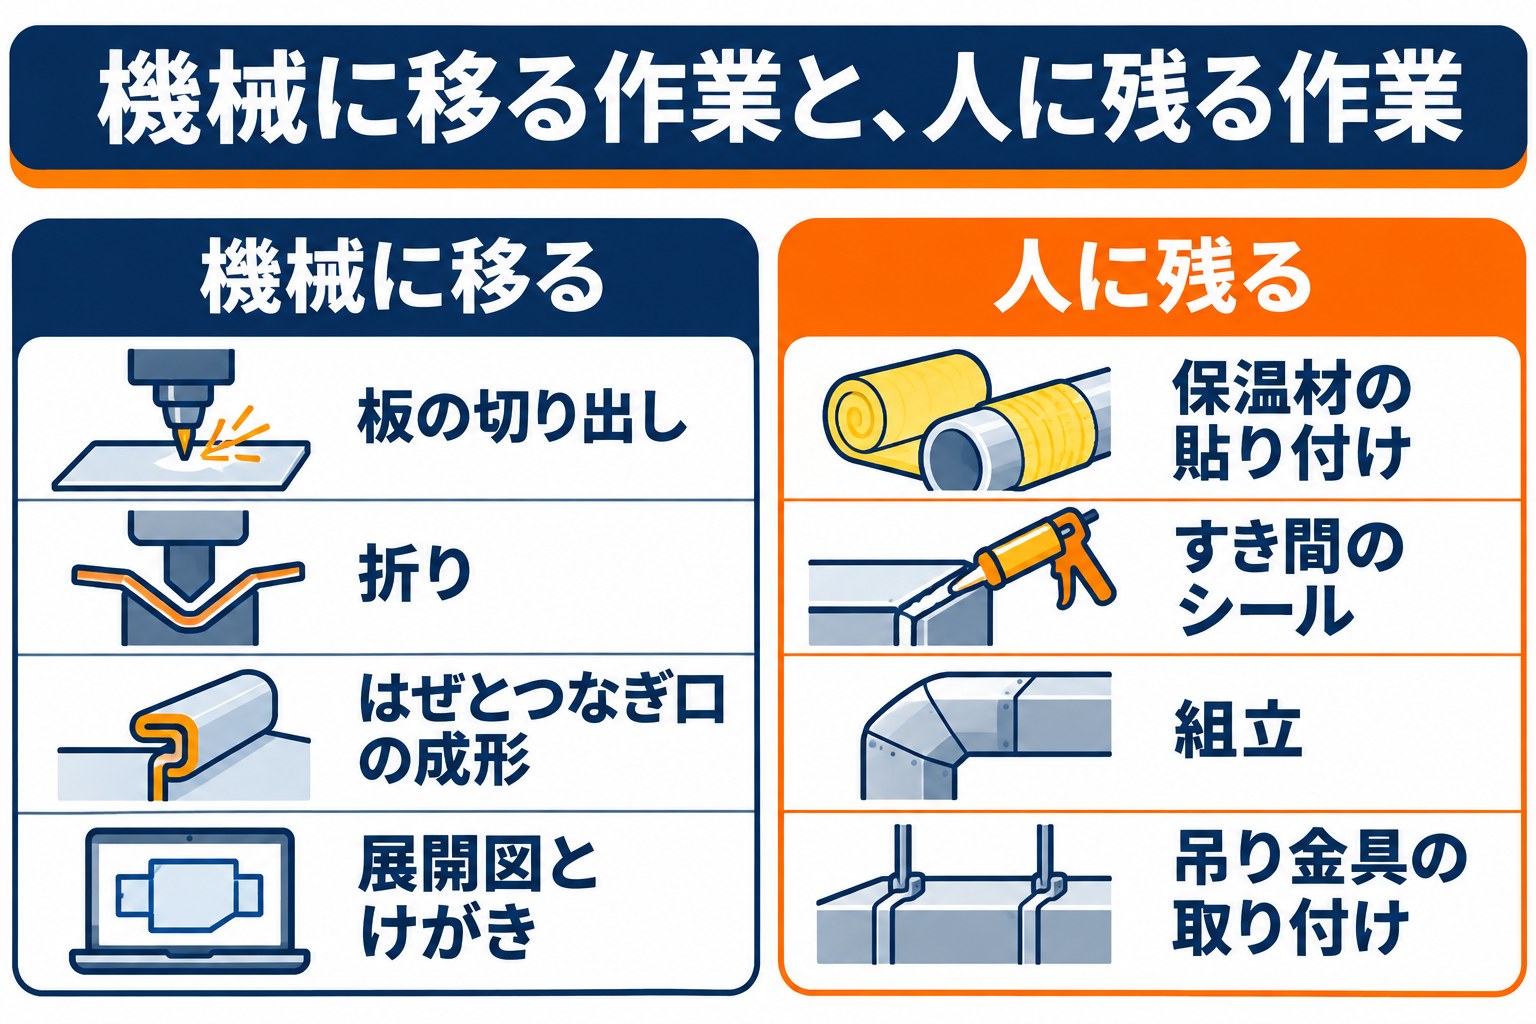
製造機を入れても、ダクトの仕事が全部機械に移るわけではありません。
グラスウールなどの保温材の貼り付け、すき間のシール、異形の組立、吊り金具の取り付けは、引き続き人が受け持ちます。
これらは、導入後の時間にそのまま入れておきます。
残る作業を正直に書いたほうが、減る時間の数字に無理がなくなります。
浮いた職人を、手の込んだ異形の組立や、現場での取り付けに回す計画にすると、浮いた時間の使い道としても筋が通ります。
補助額の例(従業員15人のダクト工場)
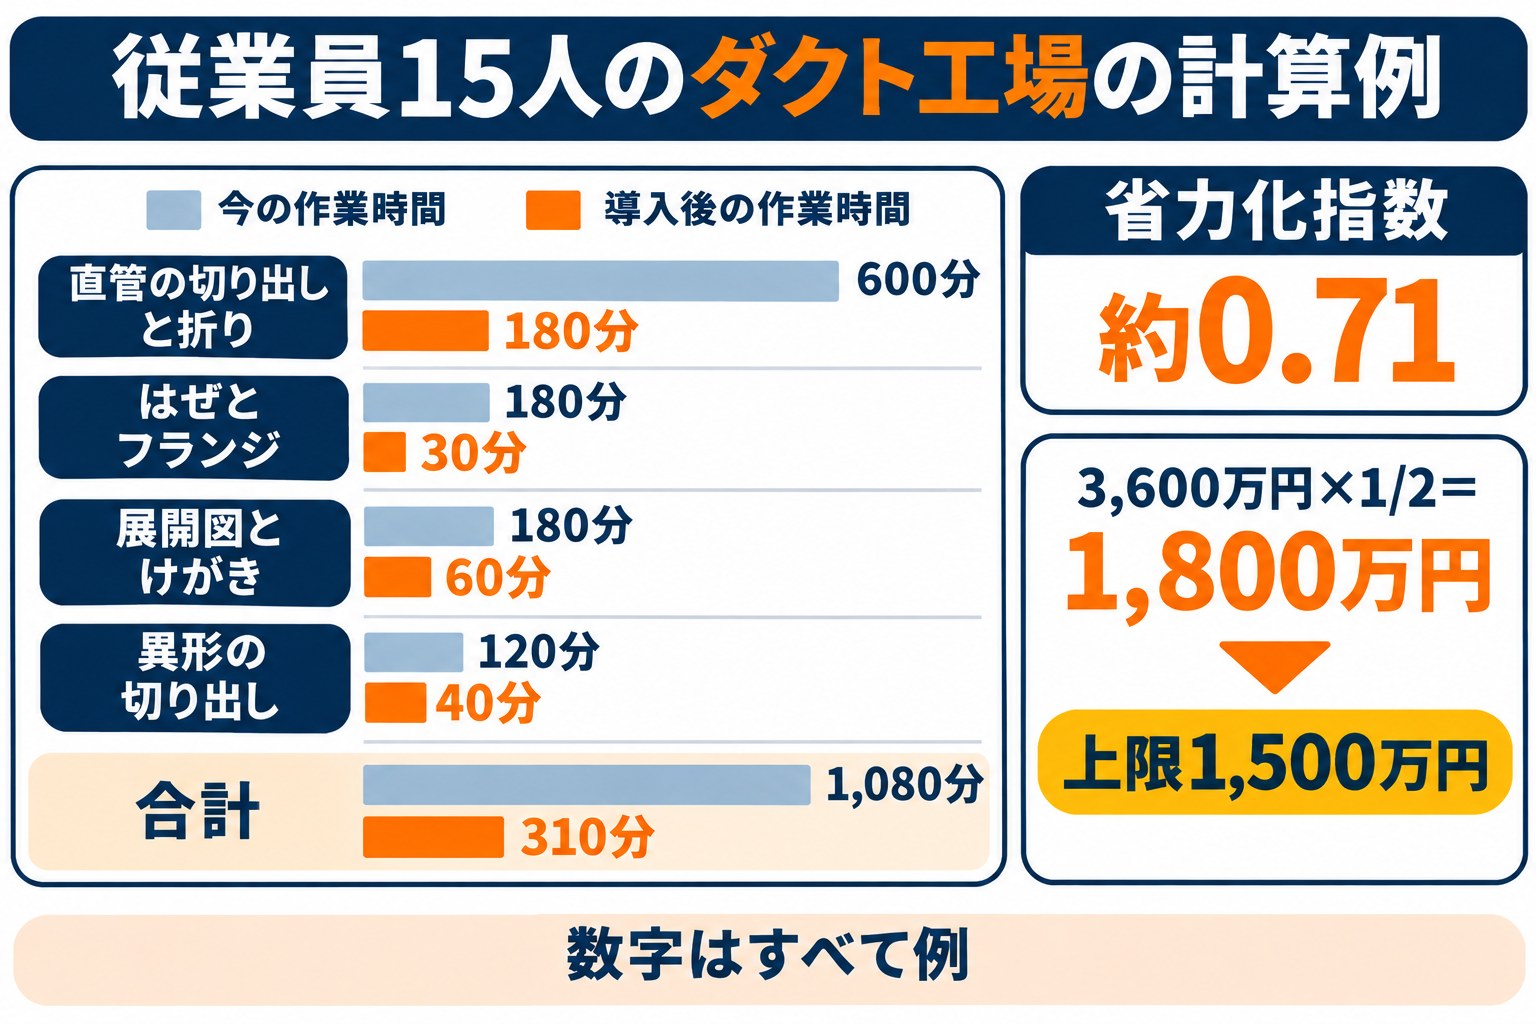
数字はすべて説明のための例です。
従業員15人のダクト工場が、共板フランジ工法の角ダクトの製造ラインと、展開ソフト、プラズマ切断機を入れる場合を考えます。
| 作業(例) | 今 | 導入後 | 1日の時間(今→導入後) |
|---|---|---|---|
| 直管の板の切り出しと折り | 2人×5時間 | ラインの付き添い1人×3時間 | 600分→180分 |
| はぜの加工とフランジ付け | 1人×3時間 | ラインで成形、確認30分 | 180分→30分 |
| 異形の展開図とけがき | 1人×3時間 | ソフトへの入力1人×1時間 | 180分→60分 |
| 異形の切り出し | 1人×2時間 | 切断機の付き添い40分 | 120分→40分 |
| 合計 | 1,080分→310分 |
この例では、1日1,080分の作業が310分になり、1日770分(12時間50分)の作業が減ります。
省力化指数は(1,080-310)÷1,080で約0.71、年間240日稼働なら年3,080時間です。
15人の工場は、一般型の上限の表で6〜20人の段に入ります。
| 従業員数 | 補助上限 | 大幅賃上げ特例の場合 |
|---|---|---|
| 5人以下 | 750万円 | 1,000万円 |
| 6〜20人 | 1,500万円 | 2,000万円 |
| 21〜50人 | 3,000万円 | 4,000万円 |
| 51〜100人 | 5,000万円 | 6,500万円 |
| 101人以上 | 8,000万円 | 1億円 |
| 事業者の区分 | 補助率 |
|---|---|
| 中小企業 | 1/2(最低賃金引上げ特例に当たれば2/3) |
| 小規模企業者・小規模事業者・再生事業者 | 2/3 |
| ケース(例) | 補助の対象になる経費(税抜) | 計算 | 補助額 |
|---|---|---|---|
| 角ダクトの製造ライン+展開ソフト+プラズマ切断機 | 3,600万円 | 3,600万円×1/2=1,800万円 | 上限の1,500万円 |
| 同じ構成で大幅賃上げ特例に当たる場合 | 3,600万円 | 3,600万円×1/2=1,800万円 | 1,800万円(特例の上限2,000万円の内) |
| 展開ソフト+プラズマ切断機だけで始める構成 | 1,200万円 | 1,200万円×1/2 | 600万円(小規模企業者などは2/3で800万円) |
ラインまで入れる構成は、15人の工場では上限で頭打ちになります。
経費の半分が上限を超えるときは、上限を引いた残りを自社で用意する額として見積もっておきます。
審査で見られる投資回収期間は、投資額÷(1年に浮く人件費+増える付加価値額)で出します。
3,600万円の例で、人件費を1時間2,200円(例)とすると浮く人件費が年約680万円です。
外の工場に出していたダクトを自社でつくり、付加価値額が年420万円(例)伸びれば、3,600万円÷約1,100万円で約3.3年です。
| 基本要件(一般型・第9回) | 中身 |
|---|---|
| 労働生産性 | 年平均4.0%以上伸ばす |
| 1人当たり給与支給総額 | 年平均3.5%以上伸ばす |
| 事業場内最低賃金 | 地域別最低賃金より30円以上高くする |
| 一般事業主行動計画 | 従業員21名以上は公表する |
| 事業計画期間 | 3〜5年 |
申請の流れ(第9回)
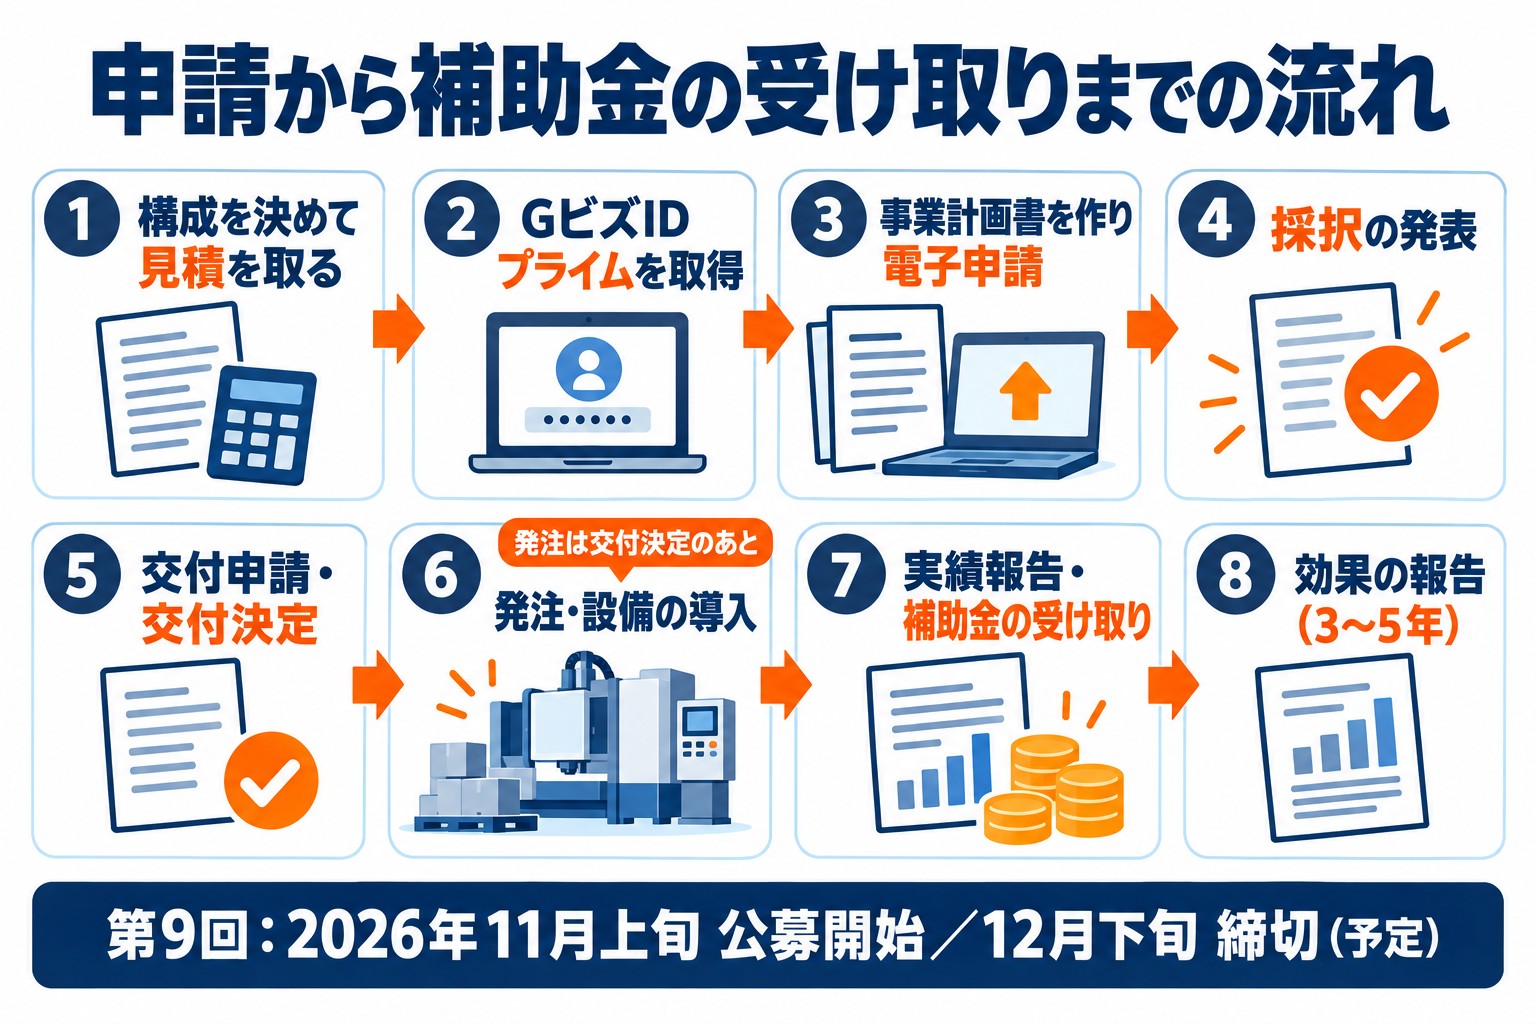
ダクトの製造機の計画は、注文書を数える作業から始められます。
第9回の予定は次のとおりです(一般型の公式サイト)。
| 第9回の日程(予定) | 時期 |
|---|---|
| 公募開始 | 2026年11月4日 |
| 申請受付の開始 | 12月上旬 |
| 締切 | 12月下旬 |
| 採択発表 | 2027年3月下旬(調整中) |
| 交付申請 | 採択発表から2か月以内 |
| 補助事業期間 | 交付決定から14か月以内 |
- 過去3か月の注文書から、直管・異形・丸ダクトの数を数える
- はぜとフランジの方式、板の厚さと材質の範囲を決める
- 切り出し・折り・成形・展開図・けがきの時間を数日分測る
- 製造ライン、展開ソフト、切断機、据え付けと電気工事の4つに分かれた見積もりを取る
- 直近の決算の営業利益・人件費・減価償却費と人数を拾い、計画書に落としてGビズIDプライムで出す
- 採択の発表から2か月以内に交付申請を済ませ、交付が決まってから機械を発注する
注文書の数え上げと方式の決定がそろえば、見積もりの依頼まで進めます。
ラインはコイルを送る長さの分だけ床が要り、据え付けの間は工場の一部が止まります。
工事の少ない時期に据え付けられるよう、交付決定から14か月以内の期間の中で早めに日程を組んでおくと安心です。
よくある質問
Q. 空調の工事会社が自社の工場に入れる場合も使えますか?
使えます。
ダクトの専門の工場か、工事まで受け持つ会社かより、工場でのダクトづくりの時間がどれだけ減るかで計画を立てます。
浮いた人を現場の取り付けに回す計画にもできます。
Q. プラズマ切断機を1台入れるところから始めてもよいですか?
構いません。
自社の異形ダクトの大きさと板厚に合わせて選んだ切断機で、けがきと手ばさみの作業がどれだけ縮むかを書けば、最初の1台として計画になります。
Q. 仕事の量に波があっても計画は立てられますか?
立てられます。
過去の注文の実績から1か月あたりのダクトの量を出し、少ない人数で同じ量をつくれるようになる点を計画の柱にします。
空調ダクトの製造機の補助金はTaigenに無料で相談できます
ダクトの製造機で効いてくるのは、カタログの能力表より、直管と異形の割合と、展開・けがきに職人が取られている時間です。
注文書の内訳を伺えば、ライン・造管機・ソフトと切断機のどこから手を付けるのがよいかを一緒に考えます。
相談の窓口はTaigen株式会社です。
これまでの採択158件・支援した補助金の総額28億円以上の経験をいかし、計画書から交付申請、実績報告まで同じ担当が伴走します。
対象になるか、補助額はいくらになるか。
まずは無料でお確かめください。
補助金の申請を相談したい方へ
設備投資や新しい事業の計画に、どの補助金が合うか。いくら補助されるか。60分の無料オンライン相談でお答えします。
認定経営革新等支援機関/採択158件・支援した補助金の総額28億円以上
無料相談を予約するサービス内容とよくある質問 | 料金 | 採択実績
中小企業省力化投資補助金(一般型)の設備別ガイド | 新事業進出・ものづくり商業サービス補助金の業種別ガイド
この記事を書いた人
加藤 巧海
1996年広島県生まれ。大手コンサル会社にて経営計画・資金繰り・補助金支援を経験後、上野と共にTaigen株式会社を設立。現在は取締役として、補助金申請支援の商談と、設備メーカー・販売会社との提携づくりを担当。想像力・共感力に優れ、事業者がその事業に取り組む情熱や動機をうまく聞き出し言語化。明るい性格で「加藤さんと話して挑戦する気持ちになれた」と評判。趣味はボイストレーニング。