Column
財務のコラム
コラム
ダイカストマシンの導入で減る作業時間はどう数えるか|1ショットごとに分けて計画書へ
公開日: 最終更新日: Taigen株式会社(認定経営革新等支援機関)
ダイカストマシン(溶かしたアルミや亜鉛を金型に高い圧力で流し込み、部品をつくる機械)で省力化投資補助金の計画を立てるときは、1ショットごとに、人がマシンの前で何秒動いているかを数えるところから始めます。
給湯・離型剤のスプレー・取り出し・湯口の切り落としを分けて測れば、どの装置でどれだけ時間が減るかと、補助額の見通しが立ちます。
本体1台の計画でも、自社の製品と金型に合わせた仕様を説明できれば、一般型で申請できます。
この記事でわかること
- 1ショットの周りの作業を分ける
- 周辺装置ごとに減る作業
- マシンの前に人が付いている秒数で測る
- 減る時間と補助額の計算例(従業員35人のダイカスト工場)
- 計画書の書き方
- 申請の流れ(第9回)
以下では、1ショットの周りの作業の分け方、周辺装置ごとに減る作業、秒数の測り方、従業員35人の工場での試算、計画書の書き方を順に説明します。
カタログ注文型にある鋳造用機器のカテゴリとの関係も、計画書の節で整理します。
1ショットの周りの作業を分ける
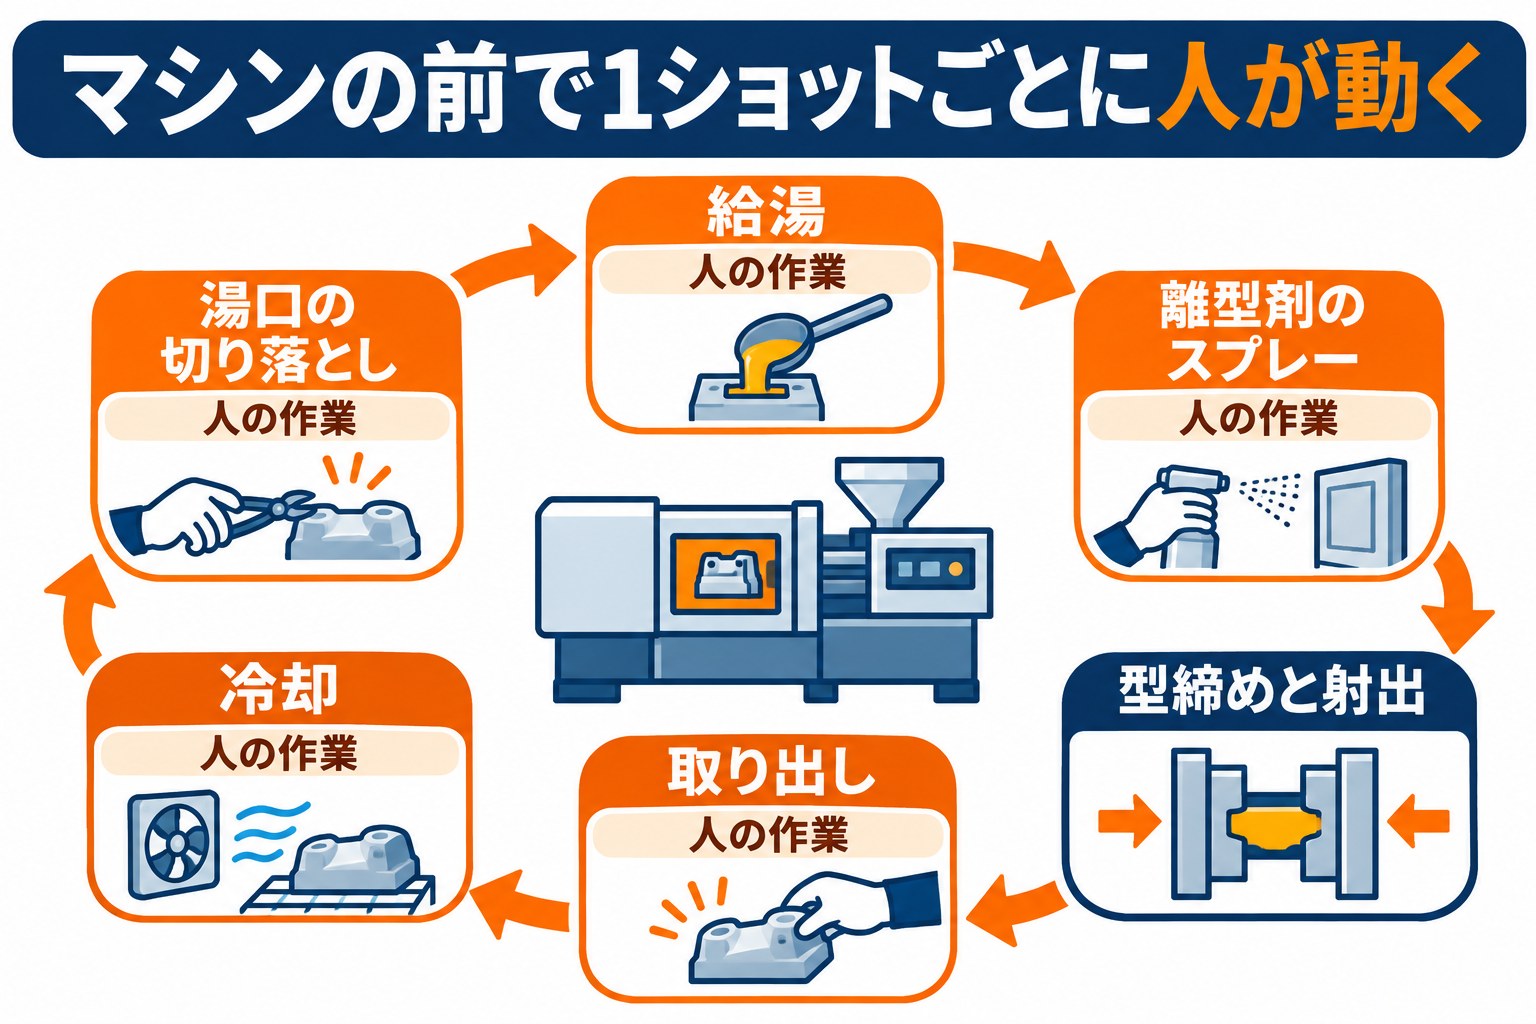
型締めと射出はマシンが行いますが、その前後には人の手が入る作業がいくつもあります。
マシンが動いている時間と、人が動いている時間を分けて書き出します。
| 作業 | 中身 | 人が付く場面 |
|---|---|---|
| 保持炉の湯の手入れ | 溶けた金属の温度を見て、表面に浮いた不純物(ノロ)を取る | 数ショットごと |
| 給湯 | ラドル(ひしゃく)で湯を汲み、マシンの注ぎ口へ注ぐ | 毎ショット |
| 離型剤のスプレー | 金型が製品から離れやすいよう、型の面に離型剤を吹く | 毎ショット |
| 取り出し | 型が開いたら、熱い製品をトングでつかんで出す | 毎ショット |
| 冷却 | 取り出した製品を水槽に入れて冷ます | 毎ショット |
| 湯口の切り落とし | 湯口・ビスケット・オーバーフロー(余分にできた部分)を切り離す | 毎ショット |
| バリ取り | 合わせ目にできた薄いはみ出しを、やすりやグラインダーで落とす | 製品ごと |
| 検査 | 巣(内部の空洞)や外観の傷を確かめる | 抜き取り・全数 |
| 段取り | 金型の交換と予熱、立ち上げの捨て打ち(条件が安定するまで捨てる打ち込み) | 品種替え・交替ごと |
給湯から湯口の切り落としまでは、毎ショット繰り返される作業です。
マシン1台に1人が付きっきりになり、2交替なら1日16時間、熱い湯と製品のそばに人がいることになります。
周辺装置ごとに減る作業
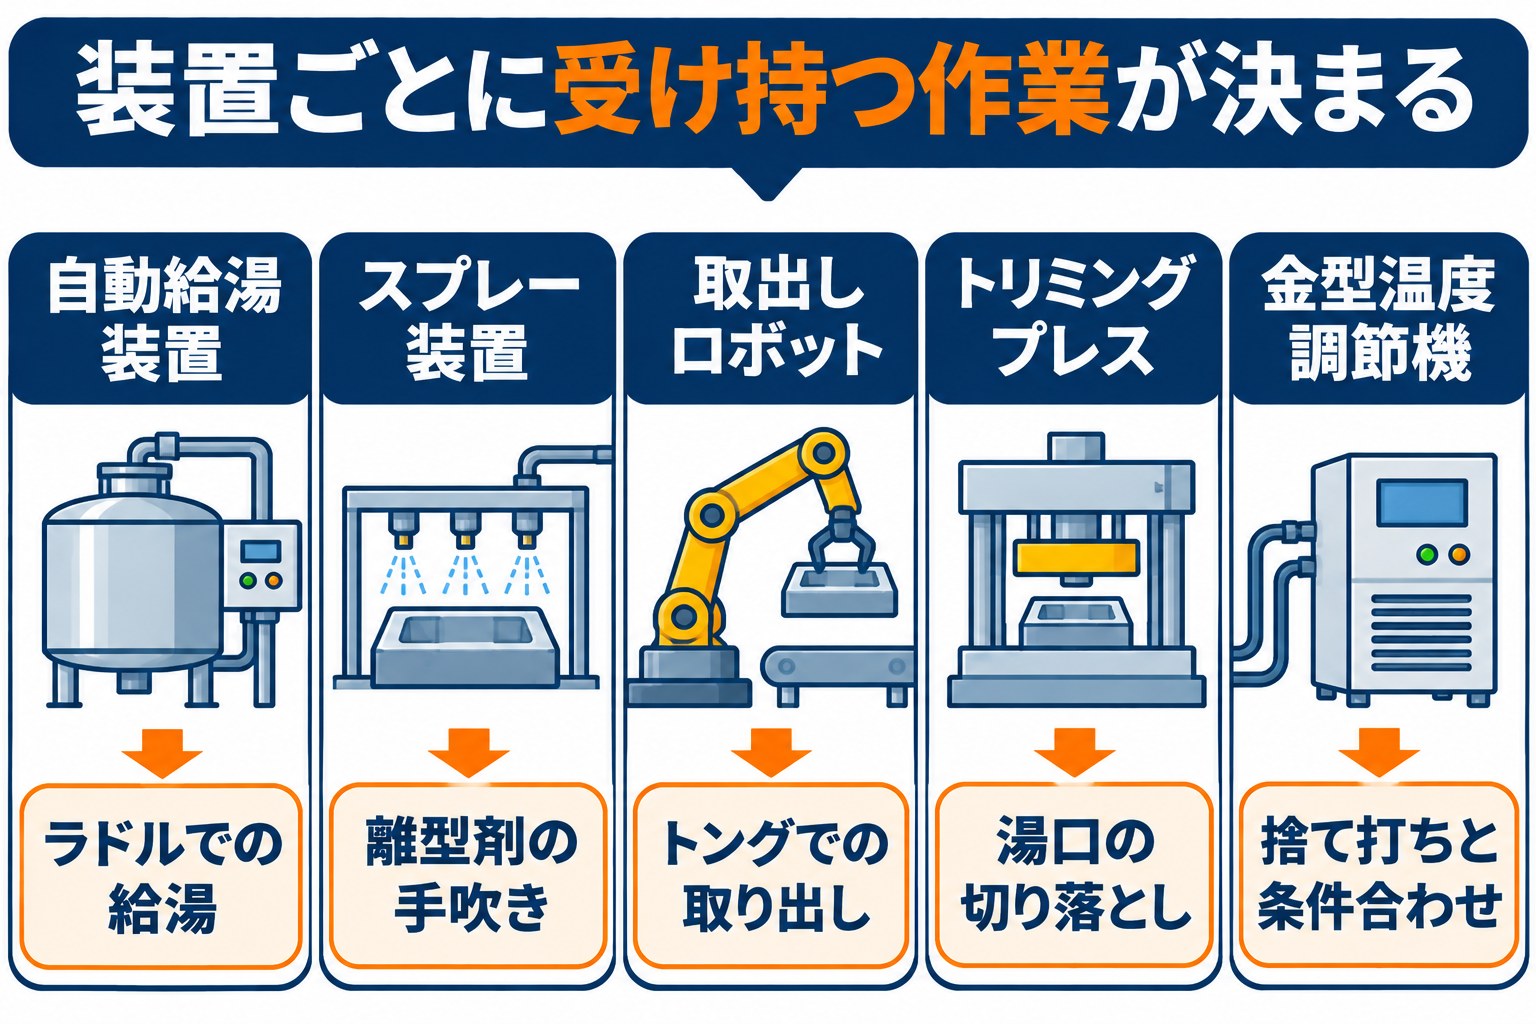
ダイカストの省力化は、マシン本体より周りの装置で決まる部分が大きい設備です。
組み合わせる装置と減る作業の関係は次のとおりです。
| 装置 | 中身 | 減る作業 |
|---|---|---|
| 自動給湯装置 | 決まった量の湯を、毎回同じ速さで注ぐ | ラドルでの給湯 |
| 離型剤のスプレー装置 | 型の決まった位置に、決まった量を吹く | 離型剤の手吹き |
| 取出しロボット | 型が開いたら製品をつかみ、冷却へ運ぶ | トングでの取り出し、冷却への運搬 |
| 冷却水槽とトリミングプレス | 冷ました製品から、湯口や余分な部分を型で打ち抜く | 湯口の切り落とし、バリ取りの一部 |
| 金型温度調節機と鋳造条件の監視 | 型の温度を一定に保ち、ショットごとの条件を記録する | 立ち上げの捨て打ち、不良の原因探し |
反対に、金型の交換、保持炉への材料の投入、最終の検査は、多くの場合人に残ります。
残る作業を先に分けておくと、1人が何台を受け持てるかが読めます。
製品と金型で仕様が変わる
型締力は製品の投影面積(型を開く方向から見た製品の広さ)で、給湯量は製品とビスケットの重さで決まります。
スプレーの位置と量は金型ごとに違うため、品番ごとにプログラムを切り替えられるかも仕様の大事な項目です。
自社の製品と金型から、これらを決めた経緯を書けば、オーダーメイド性の説明になります。
マシンの前に人が付いている秒数で測る
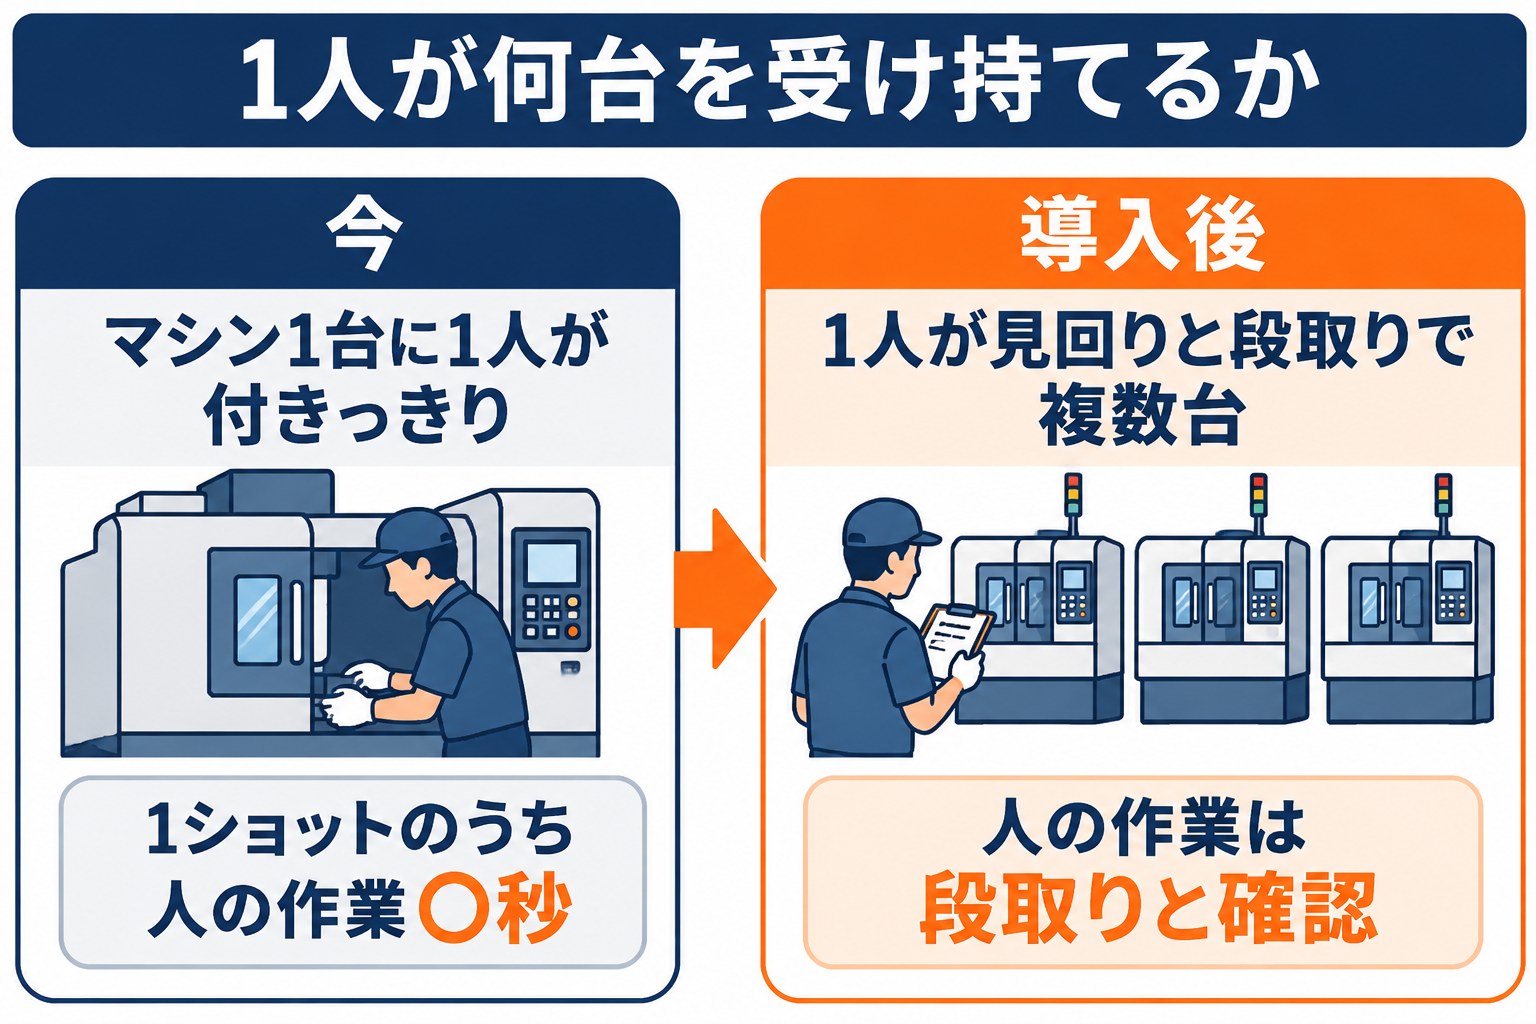
ダイカストの作業は、1ショットのサイクル(給湯から次の給湯まで)の繰り返しです。
1ショットのうち、人が手を動かしている秒数を測ります。
- ✓1ショットのサイクルの秒数と、そのうち給湯・スプレー・取り出しに人が使う秒数
- ✓1日のショット数と、交替の数
- ✓湯口の切り落としとバリ取りにかかる、製品1個あたりの秒数
- ✓交替ごと・品種替えごとの捨て打ちの数と、条件合わせにかかった分数
- ✓マシン1台に付いている人数と、ほかの仕事に呼ばれて離れた時間
秒数を測ったら、1ショットの人の秒数×1日のショット数で1日の時間に直します。
マシン1台に1人が付きっきりの工場なら、交替の時間をそのまま今の時間としても構いません。
省力化指数の分母には、給湯からトリミングまでと、捨て打ちの時間だけを入れます。
保持炉への材料の投入や金型の交換は、減らない作業として別に書いておきます。
自社の設備が対象になるかは、仕様の決め方と計画の示し方で変わります。
気になったらお気軽にご相談ください。
減る時間と補助額の計算例(従業員35人のダイカスト工場)
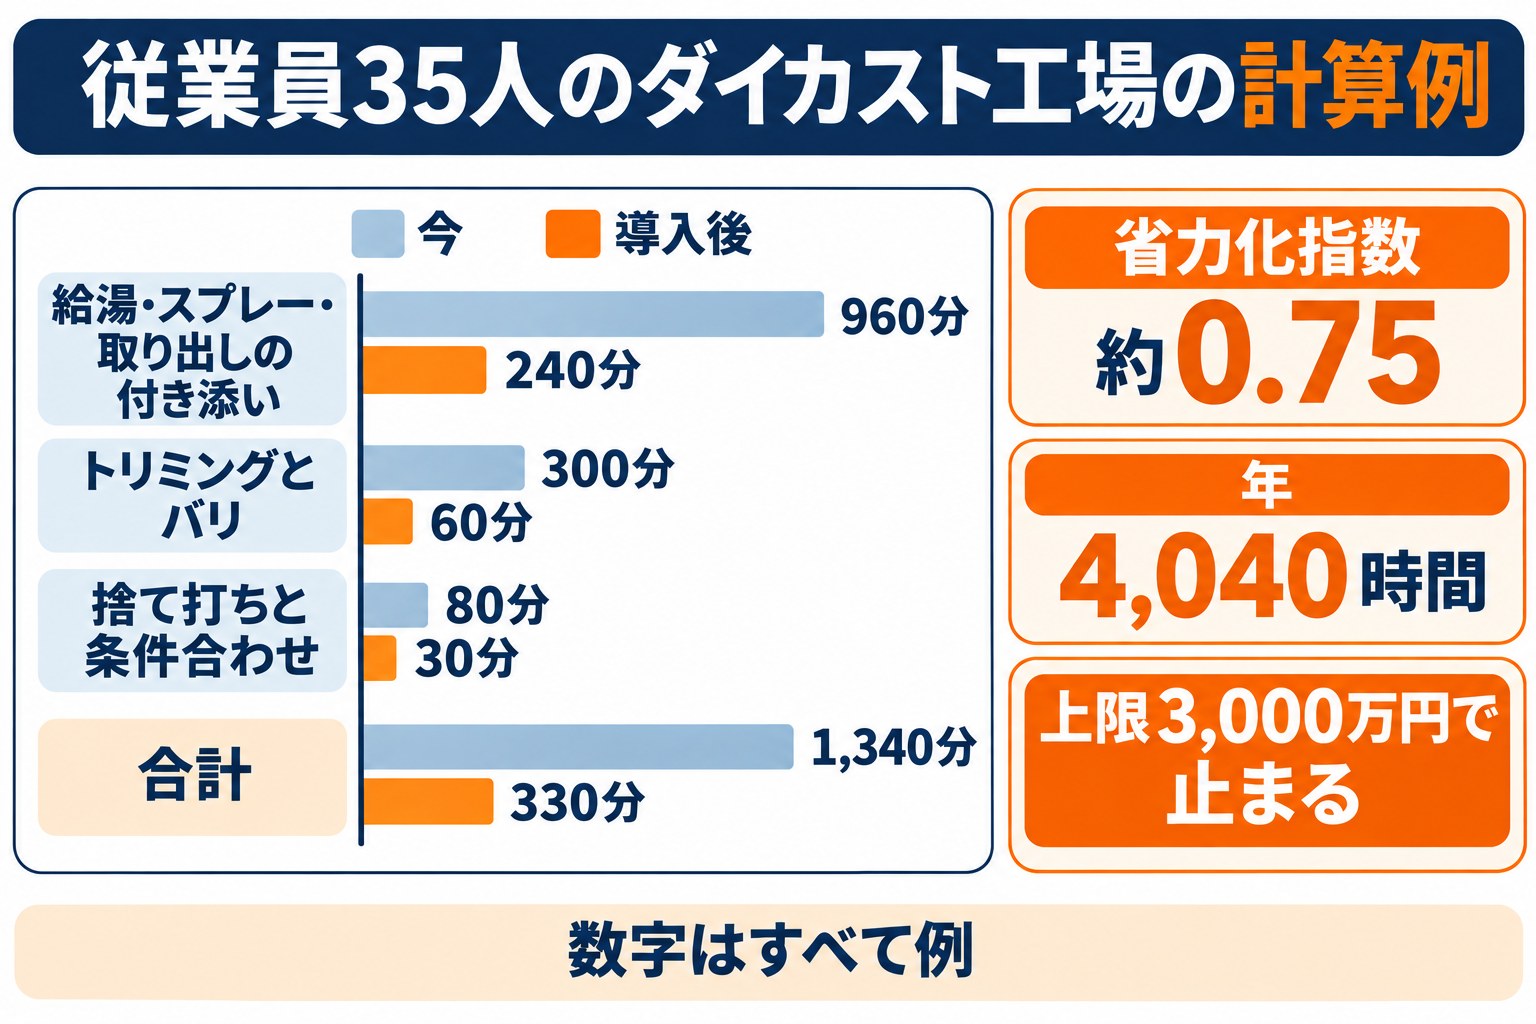
数字はすべて説明のための例です。
従業員35人のアルミダイカスト工場で、2交替で動かしているマシン1台を、周辺装置付きの新しいマシンに替える場合を考えます。
| 作業(例) | 今 | 導入後 | 1日の時間(今→導入後) |
|---|---|---|---|
| 給湯・スプレー・取り出しの付き添い | 1人×16時間 | 見回りと段取り1人×4時間 | 960分→240分 |
| 湯口の切り落としとバリ取り | 1人×5時間 | トリミングプレスの確認1時間 | 300分→60分 |
| 立ち上げの捨て打ちと条件合わせ | 2回×40分 | 2回×15分 | 80分→30分 |
| 合計 | 1,340分→330分 |
この例では、1日1,340分の作業が330分になり、1日1,010分(16時間50分)の作業が減ります。
省力化指数は(1,340-330)÷1,340で約0.75、年間240日稼働なら年4,040時間です。
人件費を1時間2,300円(例)とすると、年約930万円分の作業を別の仕事に回せる計算です。
35人の工場は、上限の表では21〜50人の段に入ります。
| 従業員数 | 補助上限 | 大幅賃上げ特例の場合 |
|---|---|---|
| 5人以下 | 750万円 | 1,000万円 |
| 6〜20人 | 1,500万円 | 2,000万円 |
| 21〜50人 | 3,000万円 | 4,000万円 |
| 51〜100人 | 5,000万円 | 6,500万円 |
| 101人以上 | 8,000万円 | 1億円 |
| 事業者の区分 | 補助率 |
|---|---|
| 中小企業 | 1/2(最低賃金引上げ特例に当たれば2/3) |
| 小規模企業者・小規模事業者・再生事業者 | 2/3 |
| ケース(例) | 補助の対象になる経費(税抜) | 計算 | 補助額 |
|---|---|---|---|
| マシン+自動給湯+スプレー+取出しロボット+冷却とトリミングプレス+搬出コンベヤ | 7,000万円 | 7,000万円×1/2=3,500万円 | 上限の3,000万円 |
| 同じ構成で大幅賃上げ特例に当たる場合 | 7,000万円 | 7,000万円×1/2=3,500万円 | 3,500万円(特例の上限4,000万円の内) |
| 今のマシンに周辺装置だけを後付けする構成 | 2,600万円 | 2,600万円×1/2 | 1,300万円 |
マシンごと替える構成は、35人の工場では上限で頭打ちになります。
一方、周辺装置だけの後付けは経費が小さく、補助額も上限の内に収まります。
今のマシンの年数と状態で、どちらを選ぶかを決めます。
投資回収期間は、投資額を1年あたりの「浮く人件費+増える付加価値額」で割った年数です。
7,000万円の例で、浮く人件費が年約930万円、浮いた人で後工程の加工を自社に戻して増える付加価値額が年470万円(例)なら、7,000万円÷約1,400万円で約5年です。
計画書の書き方
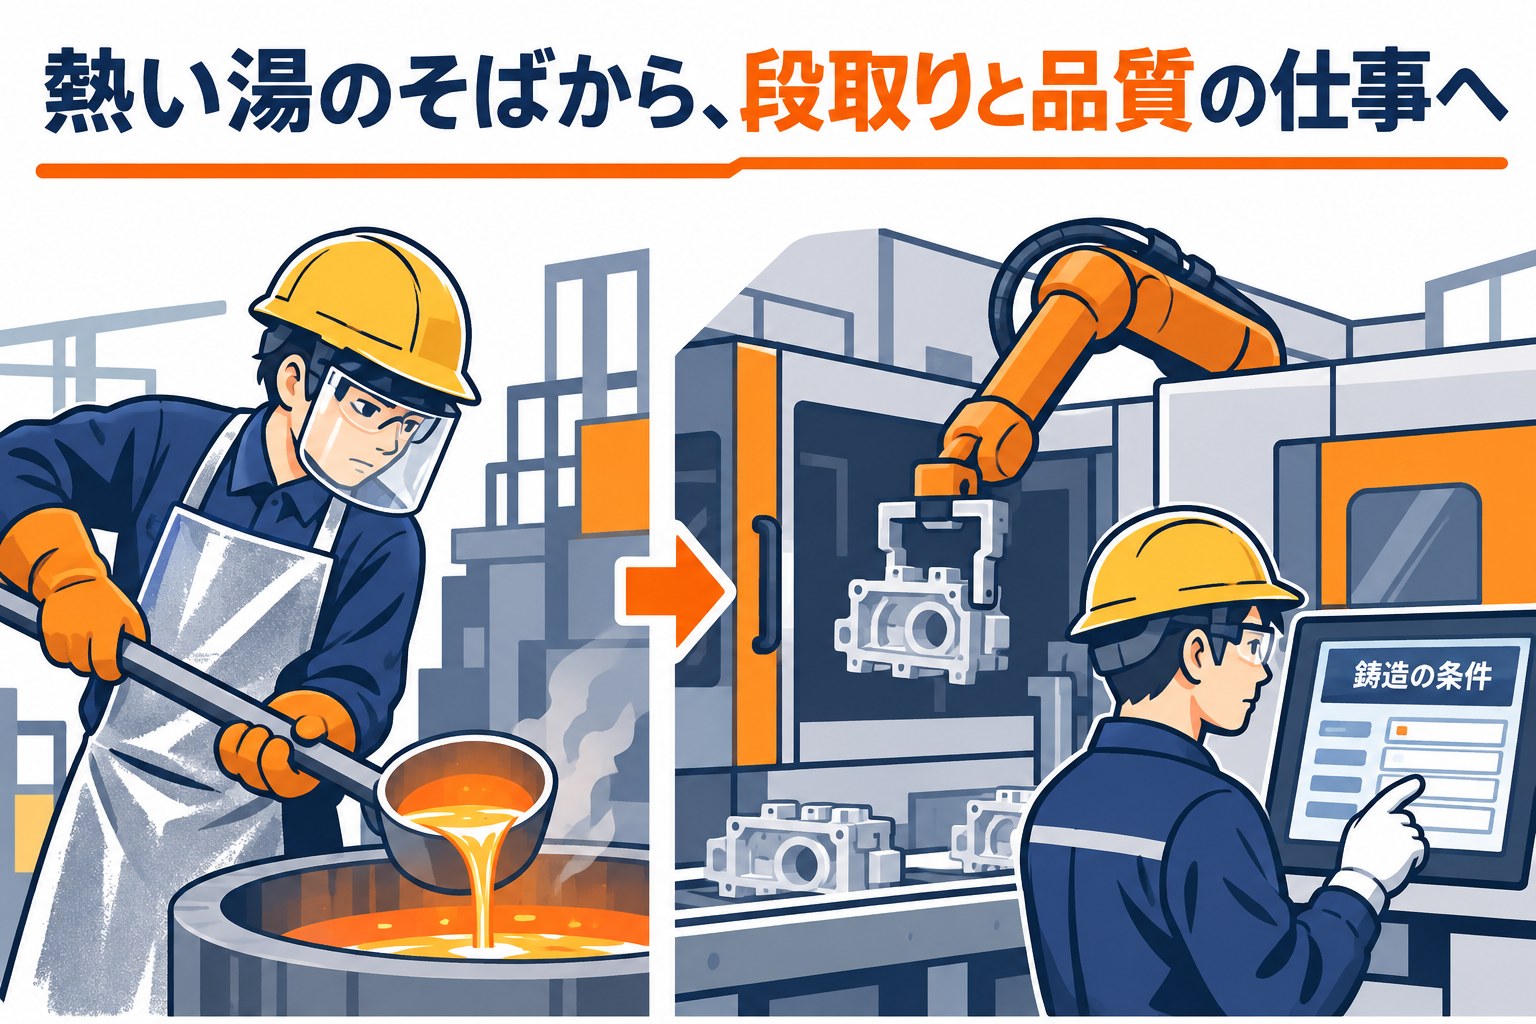
ダイカストの計画書では、減る時間を「1人が受け持てるマシンの台数」に置き換えて書くと伝わります。
マシン1台に1人だった工場が、1人で2台を見られるようになれば、人を増やさずに生産を増やせる計画になります。
品質の安定も作業時間で書く
金型の温度と鋳造の条件が安定すると、捨て打ちが減り、巣の不良も減ります。
不良の原因を探すのに職人が付いていた時間や、不良品を溶かし直す手間も、測っておけば減る作業として書けます。
要件の数字
そのうえで、次の基本要件を満たす数字を3〜5年の計画で示します。
熱い湯のそばの仕事が減ることは、人を採りやすくする材料としても書き添えられます。
| 基本要件(一般型・第9回) | 中身 |
|---|---|
| 労働生産性 | 年平均4.0%以上伸ばす |
| 1人当たり給与支給総額 | 年平均3.5%以上伸ばす |
| 事業場内最低賃金 | 地域別最低賃金より30円以上高くする |
| 一般事業主行動計画 | 従業員21名以上は公表する |
| 事業計画期間 | 3〜5年 |
カタログ注文型にある鋳造用機器
カタログ注文型の製品カテゴリ目次(令和8年10月8日版)には、ダイカストマシン本体のカテゴリは見当たりません。
鋳造用機器として、3-2-1 鋳物用自動バリ取り装置(製品登録数18)、3-2-2 鋳造用自動注湯機(同0)、3-2-3 鋳造用ブラスト装置(同5)があり、巣を見る3-3-1 インライン非破壊検査装置(内部不良検査)もあります。
バリ取りだけを先に減らしたいなら、登録製品があるかを販売店に確かめてカタログ注文型も選べます。
給湯から取り出し、トリミングまでマシンと一体で組むなら、一般型で計画します(カタログ注文型の公式サイト)。
申請の流れ(第9回)
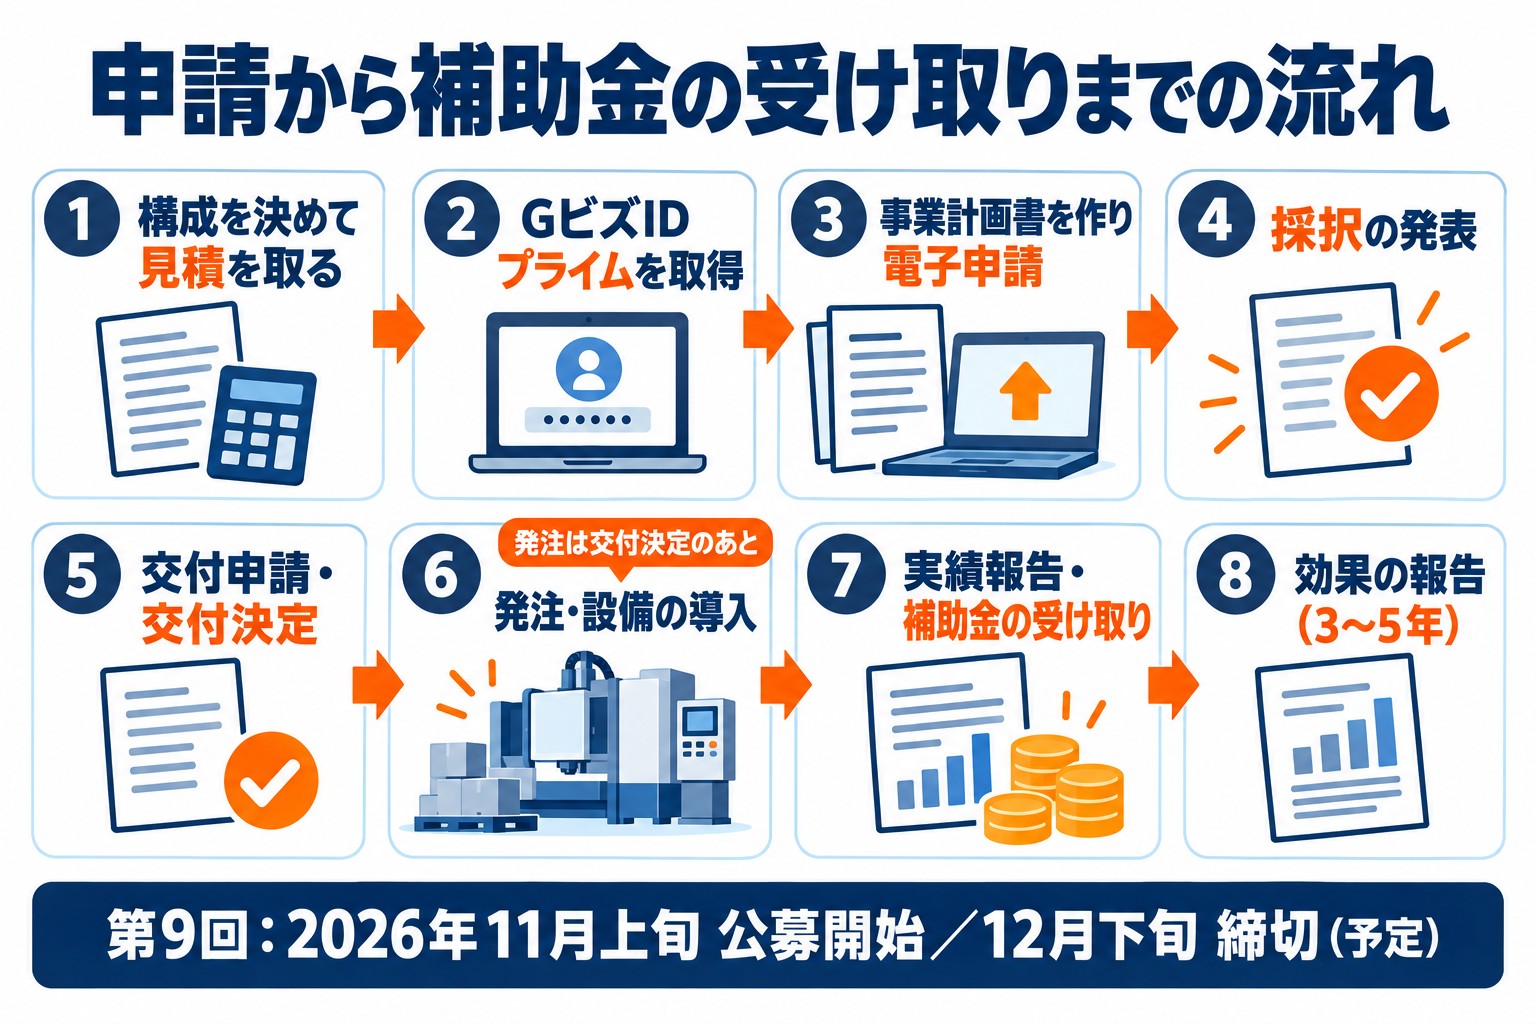
第9回の予定は次のとおりです(一般型の公式サイト)。
1ショットの秒数は、今の現場ですぐに測れます。
| 第9回の日程(予定) | 時期 |
|---|---|
| 公募開始 | 2026年11月4日 |
| 申請受付の開始 | 12月上旬 |
| 締切 | 12月下旬 |
| 採択発表 | 2027年3月下旬(調整中) |
| 交付申請 | 採択発表から2か月以内 |
| 補助事業期間 | 交付決定から14か月以内 |
- 1ショットのうち人が動く秒数と、1日のショット数・交替の数を測る
- 捨て打ちの数と、湯口の切り落とし・バリ取りの時間を数える
- 製品の投影面積と重さ、金型の数から、マシンと周辺装置の仕様を決める
- マシン、給湯、スプレー、取出し、トリミング、基礎と電気の工事に分けた見積もりを取る
- 決算の数字と人数を確かめ、計画書にまとめてGビズIDプライムで申請する
- 採択の発表から2か月以内に交付申請を終え、交付が決まってから発注する
マシンの入れ替えには、基礎の工事と、今のマシンを止める期間が要ります。
金型の試し打ちと条件出しまで、交付決定から14か月以内に終えられるよう、生産の少ない時期に据え付けを合わせておくと安心です。
よくある質問
Q. 今のマシンに取出しロボットだけを付ける計画でも使えますか?
取り出しと冷却への運搬に人が付いている時間を数え、ロボットでどれだけ減るかを示せれば、計画を立てられます。
今のマシンとの信号のやり取りができるかは、メーカーに先に確かめます。
Q. 亜鉛やマグネシウムのダイカストでも同じですか?
同じ数え方で計画できます。
材料によって給湯の方式や保持炉の扱いが違うので、自社の材料に合わせた仕様を決めた経緯を書きます。
Q. 溶解炉や保持炉も計画に入れられますか?
給湯の作業が減ることとのつながりで考えます。
どこまで対象になるかは、見積書で炉の費用を分けたうえで、最新の公募要領で確かめます。
ダイカストマシンの補助金はTaigenに無料で相談できます
ダイカストマシンの計画は、マシンの型締力の比較より、1ショットごとに人がどれだけマシンの前に縛られているかで中身が決まります。
測った秒数をもとに、マシンごと替えるか、周辺装置を後付けするかを一緒に整理します。
Taigen株式会社は、採択158件・支援した補助金の総額28億円以上の実績があります。
構成の考え方から計画書、採択後の交付申請と実績報告まで伴走し、12月下旬に予定されている第9回の締切に向けて準備を進めます。
対象になるか、補助額はいくらになるか。
まずは無料でお確かめください。
補助金の申請を相談したい方へ
設備投資や新しい事業の計画に、どの補助金が合うか。いくら補助されるか。60分の無料オンライン相談でお答えします。
認定経営革新等支援機関/採択158件・支援した補助金の総額28億円以上
無料相談を予約するサービス内容とよくある質問 | 料金 | 採択実績
中小企業省力化投資補助金(一般型)の設備別ガイド | 新事業進出・ものづくり商業サービス補助金の業種別ガイド
この記事を書いた人
加藤 巧海
1996年広島県生まれ。大手コンサル会社にて経営計画・資金繰り・補助金支援を経験後、上野と共にTaigen株式会社を設立。現在は取締役として、補助金申請支援の商談と、設備メーカー・販売会社との提携づくりを担当。想像力・共感力に優れ、事業者がその事業に取り組む情熱や動機をうまく聞き出し言語化。明るい性格で「加藤さんと話して挑戦する気持ちになれた」と評判。趣味はボイストレーニング。